Di halaman ini
- Apa itu mesin blow moulding?
- Cara kerja cetakan tiup
- Jenis berdasarkan proses: EBM, IBM, ISBM
- Di dalam mesin: bagian-bagian yang menentukan kualitas
- Jenis berdasarkan struktur dan rentang model
- Bahan yang kami jalankan
- Apa yang dibuat oleh mesin blow moulding
- Output dan biaya: angka-angka yang penting
- Bagaimana kami membantu Anda memilih
- Kualitas, pengujian, dan apa yang kami tonton
- Apa yang mendorong harga mesin
- Membeli dari produsen
- Pertanyaan Umum
Apa itu mesin blow moulding?
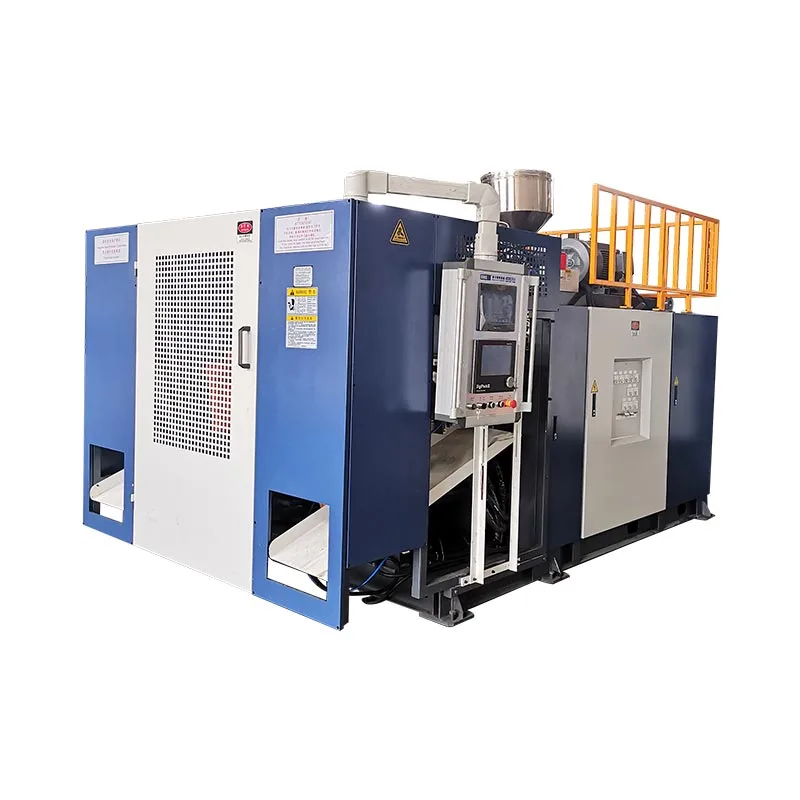
Mesin blow moulding mengubah resin plastik menjadi bagian berongga dengan cara melelehkannya, membentuknya menjadi bentuk yang lembut, dan meniupkan udara bertekanan ke dalam bentuk tersebut sehingga menempel pada cetakan. Saat plastik mendingin dan cetakan terbuka, Anda akan mendapatkan produk berongga yang sudah jadi - botol, kaleng, drum, tangki. Hampir setiap wadah plastik kaku yang Anda tangani dimulai dengan mesin blow moulding.
Kategorinya luas karena bagian-bagiannya sangat berbeda: botol pipet 100 ml dan drum kimia 220 L keduanya "dibentuk dengan tiup", namun kedua mesin tersebut tidak ada yang sama. Memilih dengan baik berarti memahami dua hal - bagaimana bentuk lunak terbentuk (thejenis proses), dan bagaimana mesin dibuat untuk mengirimkannya (thestruktur). Kami akan mengambil keduanya secara bergantian.
Cara kerja cetakan tiup
Cetakan tiup ekstrusi — proses di balik sebagian besar wadah industri — berjalan dalam putaran yang ketat. Memahami hal ini membuat setiap keputusan selanjutnya (biaya, keluaran, kualitas) menjadi jelas:
- Lelehkan dan ukur.Sekrup ekstruder melelehkan resin dan mendorong aliran homogen dan stabil menuju kepala cetakan.
- Bentuklah parison.Lelehan keluar dari kepala cetakan sebagai tabung berongga — parison. Pengontrol ketebalan dinding membuat profil tabung sepanjang panjangnya sehingga plastik berada di tempat yang membutuhkan kekuatan.
- Penjepit.Cetakan menutup di sekitar parison. Penjepitan sinkron dan penguncian tekanan langsung menahan pelat secara paralel sehingga komponen tidak berkedip.
- Meniup.Pin peniup menyuntikkan udara (dengan sistem peniupan dari bawah di banyak bagian) dan parison mengembang ke rongga, mengambil bentuk akhirnya.
- Dingin.Bagian tersebut menempel pada cetakan yang didinginkan. Ini biasanya merupakan langkah terpanjang, dan ini — bukan ekstruder — yang menentukan waktu siklus Anda.
- Keluarkan dan selesaikan.Cetakan terbuka, lengan robot melepaskan bagian tersebut, dan lampu kilat dipangkas. Pada jalur otomatis, ini berjalan tanpa awak.
Dua dari langkah ini secara diam-diam menentukan perekonomian seluruh lini. Pembuatan profil Parison menentukan berapa banyak resin yang dibawa setiap bagian; pendinginan mengatur seberapa cepat Anda dapat membuatnya. Lakukan keduanya dengan benar dan sebagian besar mesin akan beres dengan sendirinya — itulah sebabnya keduanya layak mendapat perhatian lebih daripada spesifikasi utama yang biasanya dibandingkan terlebih dahulu oleh pembeli.
Jenis berdasarkan proses: EBM, IBM dan ISBM
Ada tiga jenis proses inti mesin blow moulding. Perbedaannya sepenuhnya ada padabagaimana bentuk lembut itu dibuatsebelum meledak.
| Jenis | Bagaimana bentuk itu terbentuk | Terbaik untuk | Produk khas |
|---|---|---|---|
| Ekstrusi (EBM) | Parison diekstrusi sebagai tabung, lalu ditiup | Bagian yang ditangani dan berongga besar | Jerigen, drum, tangki, botol |
| Injeksi (IBM) | Bentuk awal cetakan injeksi, lalu ditiup | Wadah kecil dengan presisi tinggi | Botol farmasi, toples kosmetik |
| Peregangan injeksi (ISBM) | Preform disuntikkan, diregangkan dan ditiup | Botol PET bening dan kuat | Botol air dan minuman ringan |
Cetakan tiup ekstrusi (EBM)adalah pekerja keras untuk kontainer industri dan proses yang kami bangun. Karena badan, pegangan, dan leher terbentuk dalam satu kesempatan, EBM membuat bagian yang ditangani dan besar yang tidak dapat dilakukan oleh proses lainnya.Cetakan tiup injeksi (IBM)mencetak bentuk awal yang tepat terlebih dahulu, memberikan akurasi leher botol kecil yang sangat baik tetapi tanpa pegangan dan tanpa bagian besar.Peregangan injeksi (ISBM)membentangkan bentuk awal PET untuk kejernihan dan kekuatan yang Anda lihat pada botol air — rangkaian produk yang berbeda dari suku cadang industri HDPE.
Dalam praktiknya, pilihannya jarang bersifat ambigu. Kaleng, drum, tangki atau wadah apa pun yang ditangani atau wadah besar merupakan bagian ekstrusi; IBM dan ISBM termasuk dalam botol kecil presisi dan PET bening. Mengetahui keluarga mana produk Anda termasuk sebelum Anda memilih mesin akan menghemat perbandingan penawaran untuk dua proses yang tidak akan pernah cocok.
Di dalam mesin: bagian-bagian yang menentukan kualitas
Dua mesin dapat berbagi kapasitas headline yang sama dan berperilaku sangat berbeda, karena kualitas tergantung pada komponennya. Ini adalah bagian yang paling diperhatikan oleh teknisi kami:
| Komponen | Apa fungsinya | Mengapa itu penting |
|---|---|---|
| Ekstruder dan sekrup | Melelehkan dan mengukur resin | Sekrup 50–100 mm pada 24–25 L/D menghasilkan lelehan HDPE yang stabil dan homogen — dasar dari bagian yang konsisten |
| Kepala mati + pengontrol parison | Membentuk dan membuat profil dinding parison | Pengontrol ketebalan dinding 100 titik MOOG adalah faktor terbesar dalam hal biaya resin dan kekuatan komponen |
| Unit penjepit | Menutup dan memegang cetakan | Penjepit sinkron batang tarik ganda + kunci tekanan langsung silinder oli menjaga pelat tetap paralel di bawah tonase tinggi |
| Tiup dan dinginkan | Mengembang dan mengatur bagiannya | Pin tiup + tiupan bawah membentuk bagiannya; desain pendinginan mendorong waktu siklus nyata |
| Berkendara dan kendalikan | Memberi daya dan menjalankan mesin | Pompa utama servo memotong energi; Mitsubishi PLC + Weinview HMI melindungi uptime di jalur 24/7 |
| Otomatisasi | Pengambilan, pencairan, inspeksi | Lengan robot + pemangkasan hilir menjaga kualitas tetap stabil pada perjalanan tanpa awak |
Dalam jalur yang berjalan sepanjang waktu, keandalan kontrol adalah hal yang melindungi hasil — itulah sebabnya komponen yang diimpor di baris terakhir tersebut lebih penting daripada yang terlihat. Kontrol ketebalan dinding Mitsubishi PLC, Weinview HMI, dan MOOG bukanlah lencana; suku cadang tersebut terbukti dapat digunakan hampir di mana pun di dunia, sehingga kerusakan di Lagos atau Lima tidak akan menyebabkan gangguan selama berminggu-minggu.
Jenis berdasarkan struktur dan rentang model
Dalam ekstrusi, mesin dikelompokkan berdasarkan cara pengiriman parison dan cara pembuatan dinding. Di sinilah Anda mencocokkan mesin dengan ukuran dan volume komponen Anda.
- Mesin blow moulding terus menerus.Kompor ini melakukan ekstrusi tanpa henti dan cetakan bergerak untuk menangkapnya — irama tinggi pada komponen kecil hingga menengah hingga sekitar 30 L, dan kepala multi-die menjalankan botol beberapa kali.
- Akumulator (mengumpulkan) mesin blow moulding.Melelehkan simpanan di kepala dan menembak dengan cepat, menghentikan kendurnya parison besar — jenis untuk drum, tangki IBC, tangki bahan bakar, dan penghalang.
- Mesin cetak tiup multilayer.Kepala cetakan 2–6 lapisan mengekstrusi lapisan penghalang, penggilingan ulang, atau warna secara bersamaan ke dalam satu dinding — digunakan untuk tangki bahan bakar dan drum kimia berspesifikasi tinggi.
- Mesin cetak tiup otomatis.Semua hal di atas dengan otomatisasi penuh — pengambilan robot, deflashing, dan inspeksi untuk pengoperasian tanpa awak dan konsisten.
Produk kami mencakup drum 100 ml hingga 220 L (dan lebih besar berdasarkan permintaan), sehingga pabrik yang sama menyediakan botol minyak kecil dan drum kimia yang diberi peringkat PBB:
| Kapasitas | Jenis mesin | Contoh model | Keluaran siklus kering* | Menjepit |
|---|---|---|---|---|
| 100ml – 2 liter | Berkelanjutan, tunggal/multi-mati | 2L tunggal/ stasiun ganda | hingga 1.200/jam | 40 kN |
| 3 – 15 liter | Terus menerus, tunggal/ganda | 5L / 15Lstasiun | 450–1.000/jam | 65–200 kN |
| 20 – 60 liter | Aki | KGB70A / 80A /90A | 500–700/jam | 130–280 kN |
| 120 – 160L | Aki | KGB100B /110A | 300–320/jam | 440–760 kN |
| 220 L drum+ | Khusus tong kimia | 250L spesial | 17–20/jam | berdasarkan permintaan |
*Siklus kering adalah maksimum teoritis; output riil lebih rendah. Spesifikasi lengkap dan nomor yang berhasil ada dalam penyelaman mendalam kami dimesin jerigenDanmengumpulkan mesin.
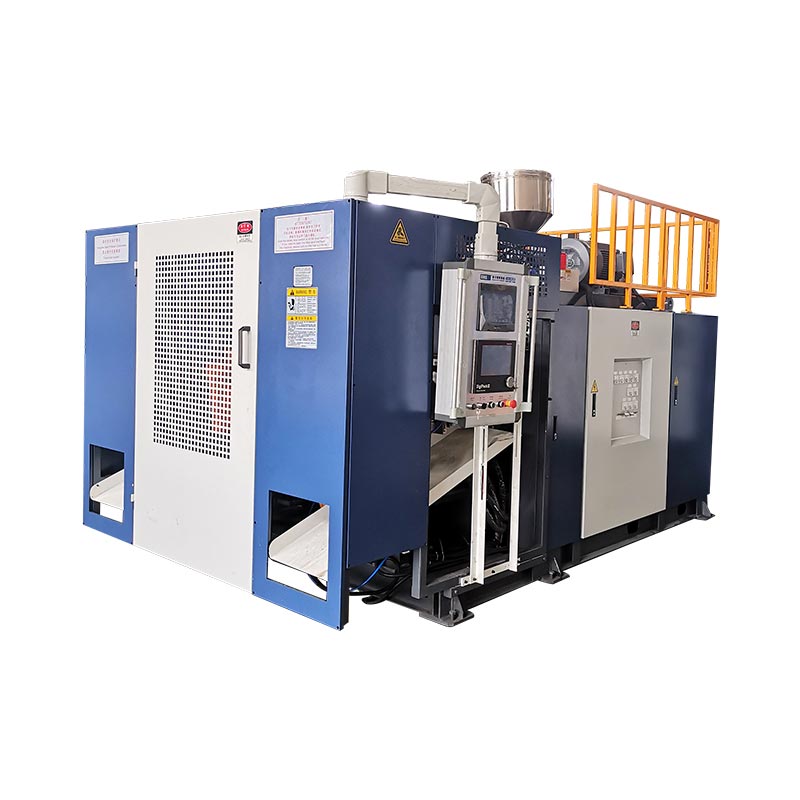
 Berkelanjutan — stasiun tunggal 5L
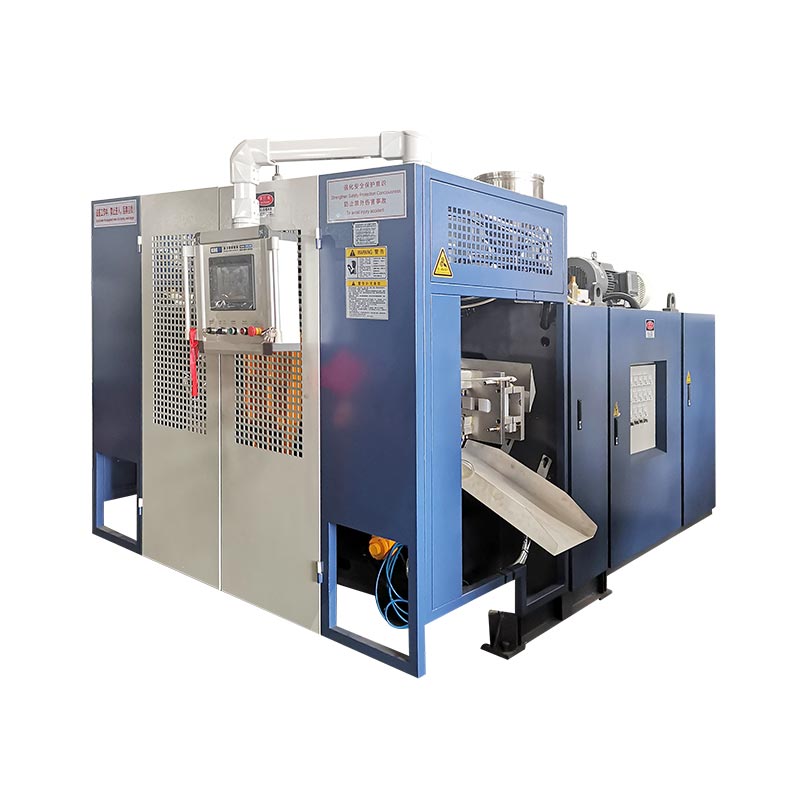
 Akumulator — 60L untuk suku cadang besar
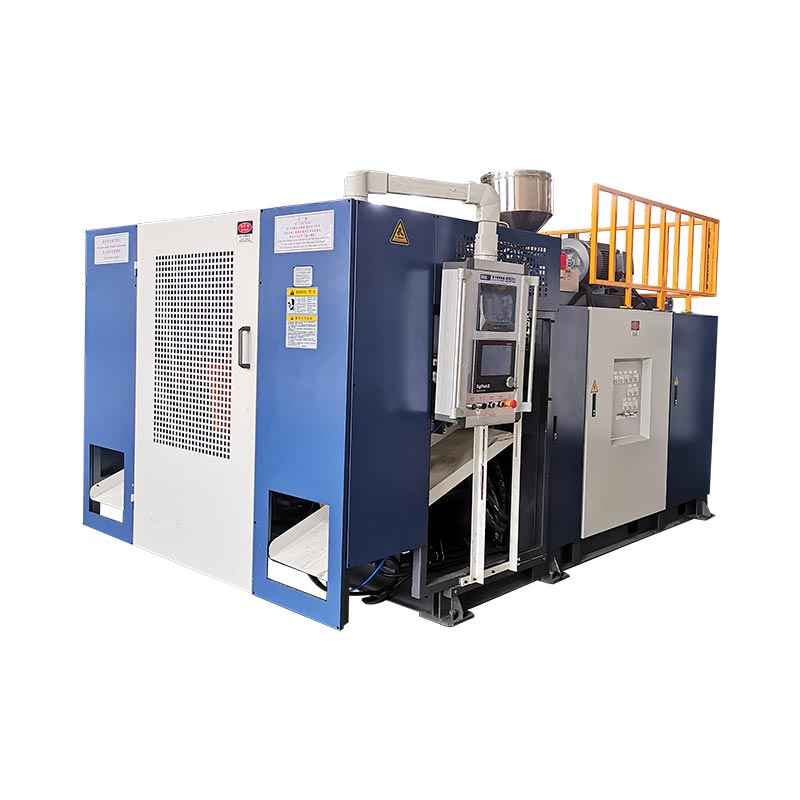
 Akumulator — drum dan tangki 250L
Bahan yang kami jalankan
Mesin mengatur prosesnya; resin menentukan sifat-sifatnya. Mesin ekstrusi kami menjalankan rangkaian industri di bawah ini dalam dinding tunggal atau multilapis.
| Bahan | Mengapa ini digunakan | Bagian-bagian yang khas |
|---|---|---|
| HDPE | Kaku, tahan bahan kimia, biaya rendah | Jerigen, botol, tangki |
| HMW-HDPE | Dampak tinggi dan ketahanan terhadap retak stres | Drum kimia, tangki bahan bakar |
| hal | Tahan panas, opsi kejelasan | Wadah berdinding tipis dan isi panas |
| PVC/PA | Sifat penghalang dan khusus | Botol khusus, lapisan penghalang |
Apa yang dibuat oleh mesin blow moulding
Ganti cetakan dan satu rangkaian mesin melayani banyak industri. Ini adalah area aplikasi yang paling sering kami gunakan:
| Industri | Produk |
|---|---|
| Kemasan | Botol minyak dan deterjen, jerigen, drum kimia, tangki IBC |
| Otomotif | Tangki bahan bakar, saluran udara, spoiler |
| Administrasi jalan | Penghalang lalu lintas, kerucut, dermaga isolasi |
| Mengapung | Pelampung, pelampung, ponton |
| Logistik dan banyak lagi | Palet, kotak peralatan, meja dan kursi, mainan |
Output dan biaya: angka-angka yang penting
Dua perhitungan menentukan apakah suatu mesin cocok dengan bisnis Anda — dan keduanya mudah dijalankan sebelum Anda membeli.
Contoh — kaleng 5 L dengan siklus 7,2 detik, kepala tunggal:
(3600 7,2) × 0,8 =400 kaleng/jam· dua shift ≈6.400/hari
Resin = berat bagian × harga resin → mis. 0,20kg × $1,30 =$0,26
Energi = mesin kW × $/kWh suku cadang/jam → mis. 15 × 0,12 400 =$0,0045
Perhatikan bahwa resin mengerdilkan energi dan tenaga kerja dalam hal biaya per bagian. Fakta tersebut adalah inti dari pengendalian ketebalan dinding yang tepat: memangkas 5% resin dari komponen yang dikirim dalam jumlah jutaan akan menghemat jauh lebih banyak daripada tagihan listrik — dan itulah sebabnya mesin yang lebih murah dengan kontrol dinding yang lemah biasanya menjadi mesin yang mahal.
Bagaimana kami membantu Anda memilih
Ketika pembeli mengirimkan pertanyaan, kami mengerjakan bagiannya, bukan mesinnya. Jawab ini dan konfigurasi yang benar biasanya jelas:
- Bagian dan bentuk terbesar.Ukuran dan apakah ia memiliki pegangan menentukan ekstrusi vs injeksi, dan kontinu vs akumulator.
- Spesifikasi resin dan dinding.Lapisan penghalang atau penggilingan ulang membutuhkan kepala multilapis; Drum dengan rating PBB memerlukan kontrol ketebalan dinding yang kuat.
- Keluaran harian.Jalankan penghitungan keluaran terhadap jam dua shift sebelum memilih stasiun tunggal vs ganda.
- Sertifikasi.Drop-test atau perubahan persyaratan PBB alat dan validasi.
- Mandiri atau turnkey.Jalur penskalaan mendapatkan keuntungan dari pemberian pakan terpusat, air dan penghancuran yang dipasok secara bersamaan.
Kualitas, pengujian, dan apa yang kami tonton
Konsistensi adalah inti dari proses blow moulding, dan di situlah dua dekade pembuatan mesin yang sama muncul. Beberapa hal yang kami lakukan dan perhatikan:
- Keseragaman ketebalan dinding.Diprofilkan poin demi poin sehingga setiap komponen memenuhi spesifikasi uji jatuh dengan resin paling sedikit — diperiksa sebelum pengiriman.
- Drop test dan validasi UN.Perkakas drum kimia lulus uji jatuh sejauh 3 meter dan sertifikasi PBB sebelum meninggalkan lantai kami.
- Dimana penurunan output biasanya dimulai.Siklus yang lebih lambat sering kali disebabkan oleh langkah penyimpanan atau pendinginan dibandingkan dengan ekstruder — ini adalah hal pertama yang harus diperhatikan, bukan yang terakhir. (Selengkapnya diapa yang menyebabkan penyimpanan bahan lambat.)
Apa yang mendorong harga mesin
Tidak ada daftar harga tunggal untuk "mesin cetak tiup" karena spesifikasinya mengubah biaya. Penggerak utama:
- Ukuran bagian dan kekuatan penjepit.Suku cadang yang lebih besar membutuhkan rangka yang lebih berat dan tonase yang jauh lebih tinggi – yang merupakan faktor pendorong biaya terbesar.
- Jumlah kepala dadu.Twin/multi-die mengalikan output dan harga.
- Tunggal vs multilapis.Kepala multilapis menambah kemampuan dan biaya.
- Otomatisasi dan kontrol.Pengambilan robot, deflashing, dan kontrol premium meningkatkan harga namun menurunkan biaya operasional.
- Sistem turnkey.Pemberian pakan terpusat, air dan penghancuran menambah biaya namun mengurangi limbah dan tenaga kerja.
Membeli dari produsen
Sebuah mesin adalah hubungan yang telah berlangsung selama satu dekade, jadi siapa yang mendukungnya sama pentingnya dengan spesifikasinya. Sebagai pabrik, kami mendukung setiap mesin dengan:
- Jaminan.Komponen utama bergaransi 1–2 tahun; suku cadang yang aus diganti secara gratis dalam tahun pertama.
- Instal dan latih.Teknisi kami melakukan perjalanan ke pabrik Anda untuk memasang, menugaskan, dan melatih operator Anda.
- Dukungan jarak jauh.Sistem alarm terpasang memungkinkan kami mendiagnosis dan memecahkan masalah dari jarak jauh.
- Solusi khusus.Cetakan sesuai gambar dan konfigurasi Anda disesuaikan dengan bagian, resin, dan keluaran Anda.
Beritahu kami bagian Anda — kami akan menentukan spesifikasi mesinnya
Kirimkan produk, ukuran, resin, dan hasil harian Anda. Kami akan merekomendasikan tipe, konfigurasi, dan gaya penjepitan yang tepat, dengan angka siklus nyata.
Dapatkan Penawaran Ngobrol di WhatsAppPertanyaan yang sering diajukan
Apa itu mesin blow moulding?
Bahan ini membuat produk plastik berongga dengan melelehkan resin, membentuknya menjadi bentuk yang lembut, dan menggembungkannya dengan udara di dalam cetakan — digunakan untuk botol, jerigen, drum, tangki, tangki bahan bakar, dan banyak lagi.
Apa saja jenis mesin blow moulding?
Dengan proses: ekstrusi (EBM), injeksi (IBM) dan peregangan injeksi (ISBM). Berdasarkan struktur: kontinu, akumulator dan multilayer. Berdasarkan pengoperasian: otomatis. Ekstrusi adalah yang paling umum untuk wadah HDPE industri.
Berapa harga mesin blow moulding?
Harga didorong oleh ukuran komponen dan gaya penjepitan, jumlah kepala cetakan, lapisan tunggal vs multilapis, dan otomatisasi. Harga mesin satu stasiun kecil jauh lebih murah dibandingkan dengan lini drum akumulator besar — bagikan suku cadang dan output Anda untuk mendapatkan penawaran harga yang akurat.
Bagaimana cara memilih yang benar?
Mulai dari bagian: ukuran terbesar, pegangan atau tidak, resin, spesifikasi dinding, sertifikasi, lalu keluaran harian. Bagian yang ditangani dan besar menggunakan ekstrusi (kontinu untuk kecil-menengah, akumulator untuk besar); botol kecil yang presisi menggunakan injeksi; botol PET bening menggunakan regangan injeksi.
Bahan apa yang bisa dijalankannya?
Mesin ekstrusi menjalankan PE (HDPE dan HMW-HDPE), PP, PVC dan PA dalam dinding tunggal atau multilapis. Mesin peregangan injeksi menjalankan PET untuk botol bening.
Bagaimana keluaran diukur?
Lembar spesifikasi menunjukkan keluaran siklus kering (teoretis). Output sebenarnya adalah siklus kering × sekitar 0,75–0,85, karena waktu pendinginan dan berat bagian memperpanjang siklus sebenarnya.