Pengujian kebocoran botol plastik memeriksa wadah atau kemasan tertentu berdasarkan kriteria kebocoran yang disepakati. Pilih metode untuk botol sebenarnya, validasi kondisi dan perlengkapan pengujian, lalu verifikasi deteksi dan penanganan penolakan. Tiket botol kosong tidak dengan sendirinya memverifikasi segel tutup akhir atau kinerja distribusi.
Empat keputusan sebelum menyetujui inspeksi
- Tentukan apakah tes menutupi botol kosong atau kemasan tertutup.
- Jaga batas penerimaan beserta kondisi dan unit pengujiannya.
- Tantang sistem dengan sampel yang dikarakterisasi secara independen.
- Konfirmasikan bahwa botol yang gagal dan belum diuji tidak dapat memasuki aliran yang diterima tanpa diketahui.
Di manakah pengujian kebocoran cocok dengan proses pencetakan tiup?
Dalam proses ekstrusi blow moulding, botol dibentuk, didinginkan, dilepaskan dan diselesaikan sebelum mencapai titik pemeriksaan yang disepakati. Pilih titik di sekitar operasi yang sedang diverifikasi. Pengujian sebelum pemangkasan tidak dapat memastikan bahwa botol tetap tidak rusak setelah pemangkasan. Penanganan setelah pemeriksaan layak mendapat tinjauan yang sama.
Botol dan wadah cetakan tiup: tentukan batas pemeriksaan
Untuk wadah cetakan tiup, uji botol kosong menutup bukaannya dengan alat uji. Penutupan sebenarnya mungkin menggunakan permukaan kontak atau pengaturan penyegelan yang berbeda. Identifikasi fitur leher mana yang dievaluasi oleh perlengkapan dan mana yang dilewati. Gambar botol, gambar penutup, dan geometri perlengkapan harus menjelaskan tugas inspeksi yang sama.
Pengujian paket tertutup mencakup kondisi penutupan dan perakitan yang ditentukan. Validasi distribusi menambahkan persyaratan pemuatan dan pengkondisiannya sendiri. Pisahkan kesimpulan-kesimpulan tersebut: hasil yang diperoleh pada satu batasan tidak boleh diam-diam menjadi bukti bagi batasan lainnya.
Pertahankan kebocoran, dimensi dan kekuatan sebagai persyaratan terpisah
Sebuah botol dapat memenuhi kriteria kebocoran namun gagal memenuhi persyaratan dimensi atau kekuatan. Sebaliknya, pengukuran berat atau dinding yang memuaskan tidak menghasilkan hasil kebocoran. Tentukan pemeriksaan yang diperlukan oleh produk daripada memperlakukan satu instrumen sebagai sistem mutu yang lengkap.
Untuk distribusi dinding, gunakanpemrograman parison dan panduan kontrol ketebalan dinding. Jika keluhan berkaitan dengan pembentukan, pemotongan, atau leher itu sendiri, simpan sampel yang gagal untuk penyelidikan proses terpisah. Inspeksi mengidentifikasi respons yang tidak sesuai; menemukan penyebabnya memerlukan bukti tambahan.
Metode pengujian kebocoran botol: bandingkan opsi wadah sebenarnya
Bandingkan metode dengan paket dan kegagalan yang penting, bukan angka sensitivitas yang terlepas dari kondisi pengujiannya. Perbandingan yang berguna menyatakan apa yang disegel, di mana tekanan diukur, bagaimana wadah ditopang dan cacat mana yang harus dibedakan dalam uji coba.
Peluruhan tekanan untuk aplikasi wadah kosong yang sesuai
Pengujian peluruhan tekanan mengamati perubahan tekanan setelah kondisi tekanan positif tertentu tercapai. Pemasok harus menjelaskan bagaimana pengujian memisahkan kebocoran dari perubahan lain dalam pengaturan pengujian. Pengisian, stabilisasi, dan pengukuran merupakan bagian berbeda dari rangkaian, meskipun pengontrol menyajikannya sebagai satu program.
ASTM E2930-26menjelaskan praktik peluruhan tekanan menggunakan tekanan, suhu, dan waktu terukur untuk menentukan kehilangan massa. Cakupan publikasinya secara eksplisit tidak mencakup kapal yang mengalami deformasi. Pembatasan tersebut tidak berarti bahwa inspeksi berbasis tekanan tidak mungkin dilakukan untuk botol fleksibel; artinya standar tersebut tidak dapat diklaim secara otomatis untuk aplikasi tersebut.
Untuk botol HDPE yang tipis atau fleksibel, mintalah bukti khusus aplikasi dari sistem inspeksi yang dipilih. Perlengkapan, respons botol, dan aturan keputusan yang divalidasi termasuk dalam bukti tersebut. Jangan memindahkan perhitungan tekanan terhadap kebocoran dari wadah lain tanpa meninjau asumsinya.
Peluruhan vakum memerlukan ruang dan pengaturan paket yang ditentukan
ASTM F2338-24menjelaskan deteksi peluruhan vakum di ruang evakuasi yang berisi paket. Gas atau uap yang keluar dari kemasan berkontribusi terhadap kenaikan tekanan di dalam ruangan. Pengaturan ini berbeda dengan sekadar mengevakuasi bagian dalam botol yang terbuka.
Metode yang dipublikasikan mencakup beberapa jenis paket, namun sensitivitas yang dilaporkan berasal dari studi paket produk tertentu. Angka tersebut bukan merupakan batas deteksi universal untuk botol, penutup, atau perlengkapan HDPE lainnya. Evaluasi konfigurasi sebenarnya sebelum memilih batas.
| Mendekati | Apa yang dievaluasi | Apa yang perlu konfirmasi |
|---|---|---|
| Peluruhan tekanan positif | Respon tekanan dari volume uji yang disegel selama interval tertentu | Deformasi botol, kondisi suhu, penyegelan perlengkapan dan aturan keputusan yang divalidasi |
| Peluruhan vakum ruang | Respons tekanan ruang dengan paket yang ditentukan di dalamnya | Persiapan paket, pengaturan perlengkapan/ruangan dan kinerja deteksi yang ditunjukkan |
| Evaluasi paket tertutup offline | Sistem botol-dan-penutup yang ditentukan berdasarkan prosedur yang ditentukan | Penerapan penutupan, pengondisian, pemuatan, dan kesimpulan pasti yang didukung prosedur |
Tes paket offline menjawab pertanyaan yang berbeda
Beberapa persyaratan menyangkut kebocoran cairan dari sistem wadah dan penutup yang sudah jadi dalam kondisi distribusi. Misalnya,ASTM D5094/D5094M-24mengatasi kebocoran cairan kotor untuk penutupan berulir atau lug tertentu pada wadah kaku dan semi-kaku hingga 4 L. Cakupannya juga mengidentifikasi batasan untuk pengangkutan bahan berbahaya.
Gunakan prosedur tersebut hanya dalam lingkup yang berlaku. Ini bukan resep tes online default untuk setiap botol atau pengganti semua persyaratan distribusi lainnya.
Tentukan batas pengujian sebelum menetapkan resep
Mulailah dengan kegagalan yang harus ditolak oleh paket tersebut dan bukti yang diperlukan untuk penerimaan. Kemudian sepakati bagaimana sistem inspeksi akan mengidentifikasi respons yang tidak dapat diterima. Ukuran lubang terkecil yang diiklankan pemasok tidak dapat menentukan persyaratan lengkap tanpa paket, pengaturan pengujian, dan kondisi pengoperasiannya.
Jaga kuantitas yang dilaporkan dengan ketentuannya
Batas penurunan tekanan dan laju kebocoran volumetrik adalah besaran yang dilaporkan berbeda. Catat apa yang sebenarnya diukur oleh instrumen dan dasar konversi apa pun. Pertahankan satuan, kondisi referensi, dan interval pengukuran dengan batasnya. Nomor yang disalin dari resep lain tidak lengkap tanpa konteks tersebut.
Angka nol yang ditampilkan juga memerlukan interpretasi dalam resolusi instrumen dan aturan keputusan. Hal ini tidak boleh ditulis ulang sebagai bukti bahwa tidak ada kebocoran sama sekali dalam setiap kondisi. Nyatakan kriteria penerimaan yang ditentukan dan pertahankan hasil yang sebenarnya diperoleh.
| Bidang | Definisikan untuk aplikasi sebenarnya |
|---|---|
| Identitas produk | Revisi botol dan penutup, kadar resin dan geometri atau kisaran berat yang relevan |
| Batas inspeksi | Botol kosong atau kemasan tertutup; kontak permukaan dan perlengkapan yang dievaluasi |
| Hasil dan batas | Kuantitas yang diukur, satuan, aturan penerimaan dan perlakuan terhadap hasil yang tidak valid |
| Pemuatan dan waktu | Kondisi tekanan/vakum, tahap pengisian atau evakuasi, stabilisasi dan interval pengukuran |
| Kondisi sampel | Kondisi suhu, waktu pencetakan dan pengondisian atau penanganan yang relevan |
| Identitas peralatan | Penguji, kepala pengujian, perlengkapan, segel, revisi program, dan status pemeriksaan referensi |
| Verifikasi dan disposisi | Kumpulan sampel, pemeriksaan, aturan pengujian ulang, konfirmasi penolakan, dan pelepasan tanggung jawab |
Selesaikan batas perlengkapan sebelum menyetujui batas tersebut
Tanyakan apakah kepala penyekat menyentuh fitur yang penting dalam servis. Periksa apakah kontaknya dapat menutupi celah yang seharusnya diungkapkan oleh tes tersebut. Tinjau variasi presentasi tinggi dan leher botol dengan pemasok perlengkapan daripada memberikan kompensasi untuk tempat duduk yang buruk dengan mengubah batas penolakan.
Program yang disetujui harus berjalan dengan bagian perubahannya yang sesuai. Resep yang disimpan tidak menunjukkan bahwa alat segel atau leher yang benar telah dipasang. Perlakukan program, perlengkapan, dan definisi produk sebagai satu pengaturan yang terkontrol.
Mengapa botol yang bagus gagal sedangkan botol yang rusak lolos?
Kami merekomendasikan untuk menyimpan bukti sebelum mengubah resep pencetakan atau batas penolakan. Beri label pada botol, catat rongganya dan identitas kepala uji, dan simpan hasil aslinya. Pembacaan yang gagal memulai penyelidikan; itu tidak mengidentifikasi komponen yang rusak.
Simpan bukti pergantian
Untuk lonjakan penolakan setelah pergantian botol, periksa pengaturan pengujian sebelum melakukan koreksi proses. Konfirmasikan program yang dipilih, perkakas leher, kondisi segel dan tampilan botol sesuai dengan pengaturan yang disetujui. Kemudian bandingkan secara independen sampel yang dapat diterima dan sampel cacat yang dikarakterisasi dalam kondisi pemeriksaan yang sama.
Perbandingannya memerlukan suhu dan waktu sampel tertentu mulai dari pencetakan hingga pengujian. Perubahan tekanan tidak dapat diinterpretasikan secara independen dari model dan kondisi di balik pengukuran. Botol hangat yang diuji segera setelah dipotong tidak boleh dibandingkan dengan botol referensi yang telah didinginkan di samping mesin. Catatlah kondisi tersebut.
Pisahkan temuan perlengkapan dari temuan proses
Jika bukti menunjukkan hal tersebut, atasi temuan tersebut daripada memberikan kompensasi dengan batas yang lebih longgar. Jika penguji bekerja dengan benar dengan sampel yang terverifikasi, lacak wadah yang ditolak kembali ke catatan pencetakan, pemangkasan, dan penanganannya. Ubah hanya variabel resmi yang didukung bukti, lalu ulangi pemeriksaan yang relevan.
Pola yang terbatas pada satu kepala pengujian memberikan penyelidikan titik awal yang berguna. Begitu juga dengan pola yang berhubungan dengan satu rongga cetakan. Tidak ada yang bisa menentukan penyebabnya sendiri. Perutean botol mungkin menghubungkan rongga tertentu dengan kepala tertentu; pertahankan kedua identitas sebelum memutuskan sisi antarmuka mana yang akan disesuaikan.
Kami juga menyarankan untuk memisahkan deteksi dari verifikasi penolakan. Sinyal kegagalan yang benar tidak cukup jika botol yang salah dikeluarkan atau botol yang ditolak dikembalikan ke aliran yang diterima. Sertakan pelacakan, penghapusan fisik, dan pemulihan kesalahan dalam rencana verifikasi. Pertahankan pengaturan dan hasil yang telah direvisi agar shift lain dapat mengulangi pemeriksaan tersebut.
Gunakan akses resmi dan prosedur isolasi untuk servis.Panduan energi berbahaya OSHAmengatasi startup yang tidak terduga dan pelepasan energi yang tersimpan. Masalah inspeksi tidak membenarkan penggunaan peralatan bergerak atau improvisasi akses ke komponen bertekanan.
Validasi deteksi dengan sampel yang diketahui baik dan cacat yang diketahui
Hasil yang diharapkan harus berasal dari bukti yang independen terhadap tes yang dievaluasi. Jika tidak, menyebut botol "bagus" karena penguji yang sama lulus botol tersebut akan menghasilkan pemeriksaan melingkar. Berikan identitas pada setiap sampel verifikasi dan catat bagaimana kondisi yang dapat diterima atau cacat tersebut ditentukan.
ASTM F2338-24mengilustrasikan prinsip ini untuk metode peluruhan vakum: kriteria penerimaan membandingkan pengukuran dasar dari paket tidak bocor dengan paket bocor dan simulasi kebocoran yang dilakukan menggunakan pengukur aliran yang dikalibrasi. Pemeriksaan referensi dan tantangan paket memberikan bukti yang berbeda; tidak ada satu pun yang boleh digantikan secara diam-diam dengan yang lain.
| Contoh atau periksa | Dasar independen | Apa yang harus direkam |
|---|---|---|
| Wadah yang dapat diterima | Ditetapkan berdasarkan produk yang disepakati dan prosedur referensi | ID sampel, ketentuan, presentasi, hasil, dan segala penolakan palsu |
| Cacat fisik yang relevan | Identitas cacat, lokasi dan karakterisasi didokumentasikan | Kegagalan yang diharapkan, keputusan aktual, identitas kepala dan konfirmasi penolakan |
| Kasus yang hampir mencapai batas | Dicirikan relatif terhadap kriteria keputusan yang disepakati | Variasi, konsistensi keputusan dan tindak lanjut yang diperlukan |
| Referensi instrumen | Identitas referensi dan status verifikasi yang berlaku | Respon instrumen dan hasil berdasarkan pemeriksaan yang ditentukan |
Hitung presentasi serta sampel fisik
Presentasi berulang-ulang dari satu sampel membantu menguji keterulangan, namun hal tersebut bukanlah botol independen tambahan. Catat jumlah sampel dan jumlah presentasi secara terpisah. Sertakan kepala pengujian yang relevan, format dan kondisi produksi normal dalam rencana yang disepakati.
Pisahkan penerimaan palsu dan penolakan palsu. Sampel tantangan cacat yang diterima oleh sistem adalah temuan yang berbeda dari sampel diterima yang ditolak oleh sistem. Laporkan masing-masing terhadap kelompok tantangan yang sesuai. Jangan menggabungkannya dengan tingkat penolakan produksi biasa dan menyebutkan keakuratan inspeksi total.
Tetapkan aturan pengujian ulang sebelum hasil yang gagal terjadi
Tentukan siapa yang dapat mengizinkan pengujian ulang, prosedur mana yang berlaku, dan apa yang terjadi pada hasil aslinya. Mengulangi tes sampai muncul tanda lulus bukanlah aturan pelepasan. Kegagalan yang belum terselesaikan memerlukan disposisi yang terkendali, termasuk rentang produksi yang terkena dampak dimana rencana kualitas memerlukannya.
Sebuah tantangan yang ditetapkan tanpa kesalahan yang teramati tetap merupakan hasil dari rangkaian tersebut dan kondisi tersebut. Verifikasi lanjutan, kondisi sampel, dan perubahan terkait pada perlengkapan atau program masih termasuk dalam rencana inspeksi.
Pilih sistem pengujian kebocoran botol inline untuk lini produksi
Yang paling sesuai adalah sistem yang memenuhi persyaratan inspeksi aktual pada laju masuk dan kondisi penanganan yang disyaratkan. Mulailah dengan botolnya, lalu nilai posisi pengujian dan transfer. Pengontrol cepat tidak dapat mengkompensasi perlengkapan yang posisinya tidak konsisten atau mekanisme penolakan yang kehilangan identitas produk.
Hitung urutan tes lengkap
Meliputi pemuatan, penyegelan, pengisian atau evakuasi, stabilisasi, pengukuran, pelepasan dan pembongkaran. Identifikasi peristiwa mana yang dapat tumpang tindih dan peristiwa mana yang berbagi sumber daya. Interval pengukuran yang dikutip saja bukanlah waktu siklus lengkap stasiun tersebut. Itupanduan konfigurasi jalur produksi otomatismenghubungkan pemeriksaan ini dengan pemangkasan, pemindahan, dan pengepakan.
Contoh perencanaan: penguji delapan detik pada saluran 600 botol/jam
Asumsikan lini botol HDPE 1 L mengirimkan 600 kontainer per jam untuk diperiksa. Asumsikan juga bahwa satu posisi pengujian memerlukan delapan detik untuk urutan lengkapnya, termasuk bongkar muat.
Kapasitas teoretis satu posisi = 3.600 detik/jam 8 detik/botol = 450 botol/jam
Stasiun yang diasumsikan kekurangan 150 botol per jam, bahkan sebelum gangguan. Sebuah penyangga dapat menyerap lonjakan sementara; hal ini tidak dapat menghilangkan ketidaksesuaian yang berkelanjutan ini.
Jika dua posisi independen menyelesaikan urutan delapan detik yang sama secara paralel, tanpa penanganan bersama atau hambatan pneumatik, kapasitas teoretis gabungan keduanya menjadi 900 botol per jam. Perhitungan tersebut mendukung evaluasi pengaturan paralel dengan tetap mempertahankan kondisi inspeksi. Itu tidak menghasilkan keluaran aktual yang diterima.
Menyetujui pengaturan yang dipilih hanya setelah sistem yang terpasang menunjukkan diskriminasi yang diperlukan, penanganan pemindahan dan penolakan dengan kontainer sebenarnya. Angka di atas merupakan asumsi perencanaan, bukan hasil produksi Kinggle.
Konfirmasikan rute fisik setiap hasil
Indikasi kegagalan harus tetap dikaitkan dengan botol yang benar sampai disposisi selesai. Tentukan pelacakan produk, aktuasi penolakan, dan konfirmasi. Botol yang belum diuji atau hasil yang tidak valid memerlukan rute yang dikontrol sendiri; keduanya tidak boleh lolos hanya karena konveyor terus berjalan.
Tantang respons yang ditentukan terhadap botol yang hilang, tempat duduk yang gagal, gangguan pasokan, kesalahan penyortiran, wadah penyortiran penuh, dan penghentian saluran. Setujui cara produk yang terkena dampak diidentifikasi dan dibendung. Pemulihan kesalahan harus menjaga perbedaan antara botol yang diterima, ditolak, dan tidak terselesaikan.
Gunakan catatan inspeksi untuk kontrol kualitas cetakan tiup
Hubungkan hasil dengan waktu, format botol, rongga, kepala pengujian, dan revisi resep jika sistem mendukung bidang tersebut. Tambahkan banyak material dan catatan proses yang relevan saat menyelidiki perubahan. Hal ini membuat inspeksi berguna untuk mengendalikan proses pencetakan tiup tanpa memperlakukan pola hasil sebagai diagnosis.
Periksa juga jalur penanganan terhadap kerusakan yang disebabkan oleh pemandu, pemindahan atau penolakan. Inspeksi pengemasan inline dapat menyaring kegagalan tertentu; mengurangi terbentuknya kegagalan tersebut memerlukan koreksi dan verifikasi di bagian hulu. Simpan kinerja deteksi dan klaim pengurangan cacat sebagai hasil yang terpisah.
Tentukan dan terima ruang lingkup pengujian kebocoran dengan garis cetakan
Permintaan untuk "pengujian kebocoran otomatis" membuat keputusan penerimaan utama tidak terselesaikan. Berikan pemasok definisi botol, batas pemeriksaan, kondisi sampel, dan keluaran yang dibutuhkan yang sama. Sertakan bauran produk dan pergantian produk sehingga proposal mencakup produksi normal dan bukan satu demonstrasi tanpa gangguan.
| masukan pembeli | Tanggapan pemasok untuk diperoleh |
|---|---|
| Gambar botol, leher dan penutup; bahan dan rangkaian produk | Batas inspeksi, pengaturan perlengkapan dan bagian penggantian yang diperlukan |
| Kegagalan yang ditentukan, sampel dan persyaratan penerimaan | Metode yang diusulkan, aturan keputusan dan rencana verifikasi aplikasi |
| Kecepatan masuk, jarak, orientasi dan kondisi wadah | Basis siklus lengkap, pengaturan transfer, dan kondisi pengoperasian yang didukung |
| Persyaratan penolakan, hasil tidak valid, dan pemulihan | Tanggung jawab pelacakan, konfirmasi, penahanan, dan antarmuka |
| Persyaratan pencatatan, pergantian dan pelepasan | Pengendalian program, hasil yang disimpan, bukti penerimaan dan ruang lingkup serah terima |
Dua referensi mesin botol Kinggle
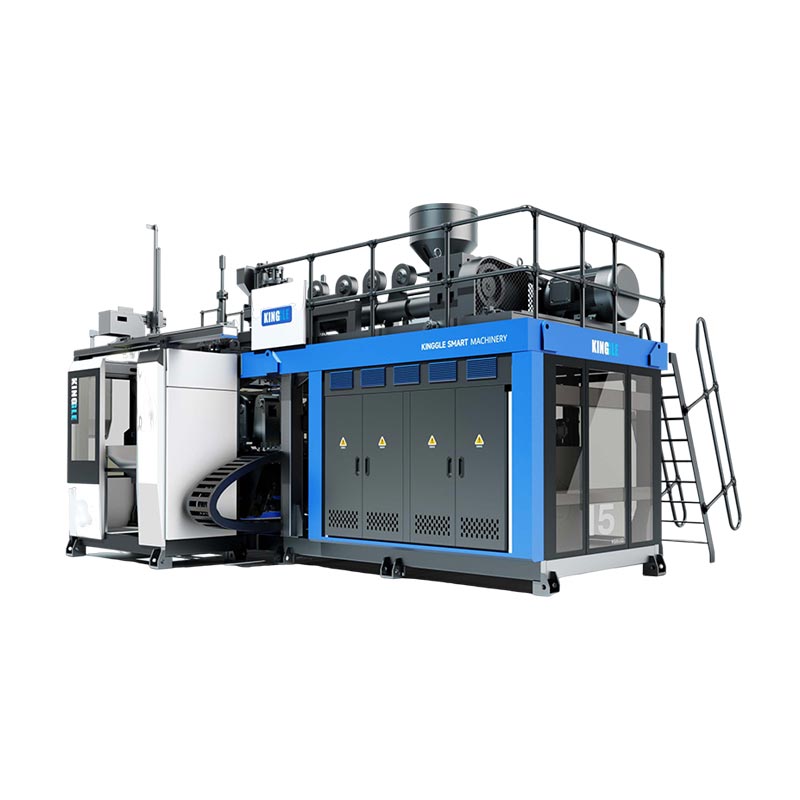
ItuPlatform stasiun tunggal KGB5LDanPlatform stasiun ganda KGB5Dditerbitkan referensi mesin 5 L. Mereka memberikan contoh platform pembentukan untuk proyek botol. Sistem inspeksi masih memerlukan seleksi terhadap botol sebenarnya, tata letak cetakan, pola pembuangan dan persyaratan pengujian.

Tentukan antarmuka, bukan aksesori yang diasumsikan
Identifikasi pihak mana yang memasok modul inspeksi, perlengkapan, transfer, integrasi kontrol, dan peralatan penolakan.
Jaga agar spesifikasi pembentukan setiap mesin yang dipublikasikan terpisah dari kondisi inspeksi yang disepakati. Tekanan tiupan dalam spesifikasi cetakan bukanlah tekanan uji kebocoran botol.
Untuk persyaratan pembentukan yang lebih luas, gunakanPanduan pemilihan mesin botol HDPE.
Terima instrumen, aplikasi, dan salurannya
Catatan penerimaan harus membedakan pemeriksaan referensi, diskriminasi kontainer aktual, dan urutan penolakan lengkap. Sertakan format normal dan pemeriksaan interupsi atau pemulihan yang disepakati. Nyatakan jumlah, kondisi, kegagalan dan tindakan perbaikan daripada mengandalkan video beberapa botol yang lewat.
Catat revisi produk, perlengkapan dan program ke dalam catatan serah terima. Identifikasi siapa yang menyetujui rilis setelah perubahan yang relevan. Itupanduan tes penerimaan pabrikmencakup penilaian mesin yang lebih luas; menyimpan bukti khusus inspeksi yang dilampirkan pada catatan proyek tersebut.
Pertanyaan yang sering diajukan tentang pengujian kebocoran botol
Apakah uji kebocoran botol kosong memverifikasi segel tutup akhir?
Tidak dengan sendirinya. Perlengkapan uji mungkin menyentuh permukaan yang berbeda dari penutupan sebenarnya. Konfirmasikan fitur yang diperiksa, lalu tentukan evaluasi paket tertutup tambahan yang diperlukan oleh desain botol dan penutup. Pertahankan identitas penutupan dan ketentuan aplikasi dengan hasil itu.
Apakah peluruhan tekanan cocok untuk setiap botol HDPE?
Tidak ada metode yang harus dipilih hanya dari nama resinnya saja. Geometri botol, deformasi, suhu, perlengkapan dan diskriminasi kegagalan yang diperlukan penting. Minta verifikasi untuk kontainer sebenarnya. Jangan berasumsi bahwa standar peluruhan tekanan yang mencakup bejana yang tidak dapat dideformasi menetapkan kepatuhan untuk botol fleksibel.
Bisakah kamera atau CT scan menggantikan tes kebocoran yang ditentukan?
Bukti dimensi dan pencitraan dapat mendukung analisis cacat, namun tidak boleh diberi label ulang sebagai hasil kebocoran fungsional. Pertahankan uji kebocoran yang ditentukan kecuali alternatif telah terbukti memenuhi persyaratan penerimaan yang sama dan disetujui melalui prosedur mutu yang berlaku.
Bisakah botol yang ditolak diuji ulang?
Hanya berdasarkan prosedur disposisi yang disepakati. Pertahankan hasil pertama, identifikasi alasan dan ketentuan untuk pengujian ulang, dan pertahankan otorisasi dan hasilnya. Lulus selanjutnya tidak boleh menghapus kegagalan sebelumnya secara diam-diam atau mengizinkan pengujian berulang hingga hasil yang diinginkan muncul.
Apakah pengujian kebocoran disertakan pada setiap mesin blow moulding otomatis?
Tidak. Siklus pencetakan otomatis tidak menentukan cakupan inspeksi hilir. Tawaran teknis harus mengidentifikasi penguji, perlengkapan, transfer, peralatan penolakan, antarmuka kontrol dan pekerjaan penerimaan. Konfirmasikan item tersebut untuk sistem yang dipesan daripada menyimpulkannya dari kata "otomatis".
Diskusikan ruang lingkup pencetakan dan inspeksi bersama-sama
Kirimkan gambar botol, bahan, persyaratan penutupan, target laju masuk, dan kegagalan yang harus diidentifikasi oleh inspeksi. Tambahkan sampel representatif dan catatan pengujian terkini jika tersedia, sehingga diskusi peralatan dimulai dengan persyaratan produksi yang ditentukan.
Diskusikan persyaratan produksi dan inspeksiNingbo Kinggle Machinery Co., Ltd.·Informasi perusahaan