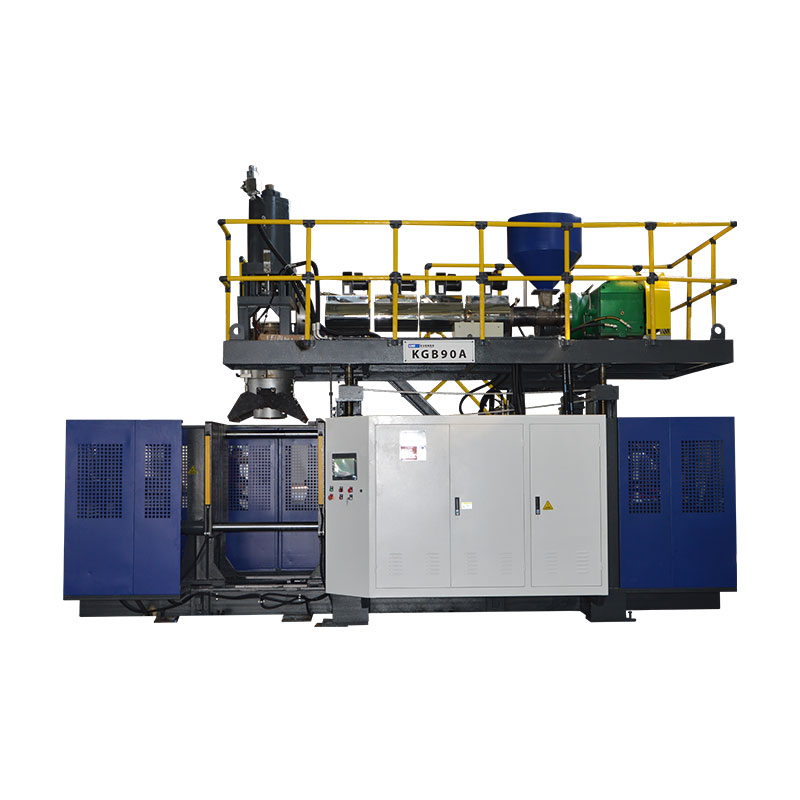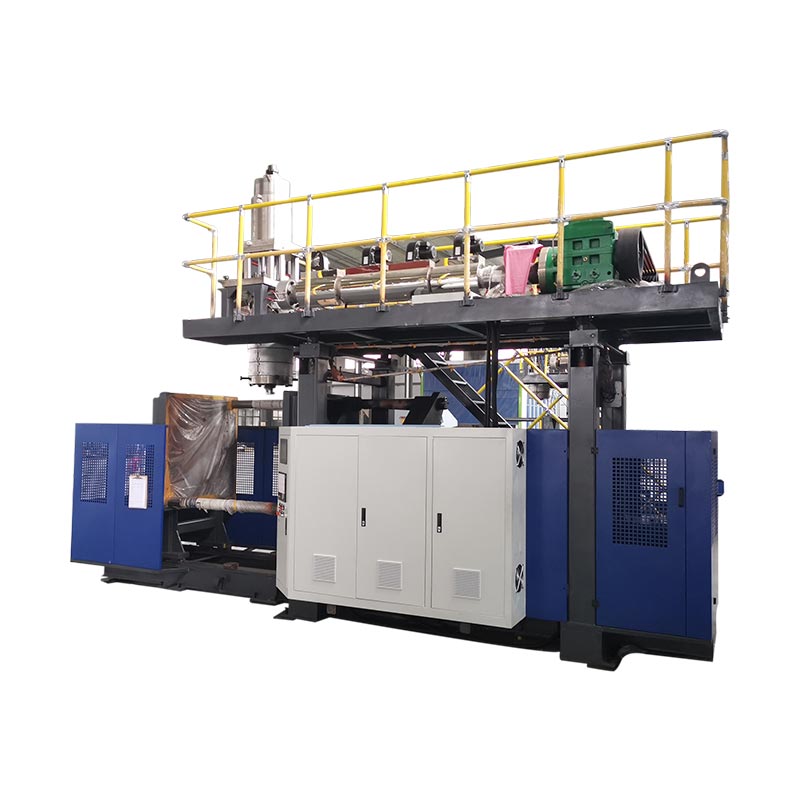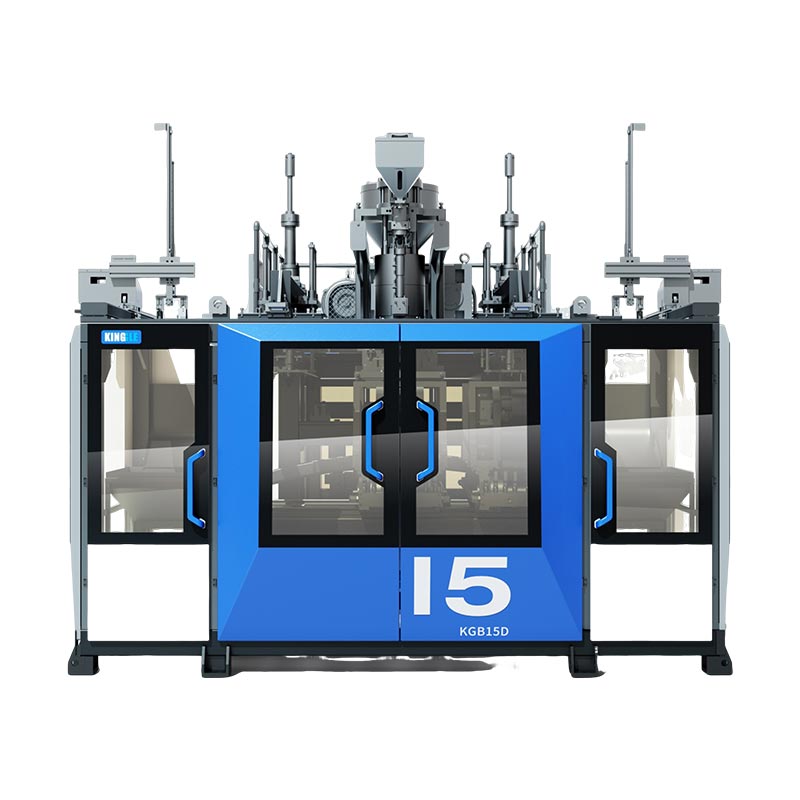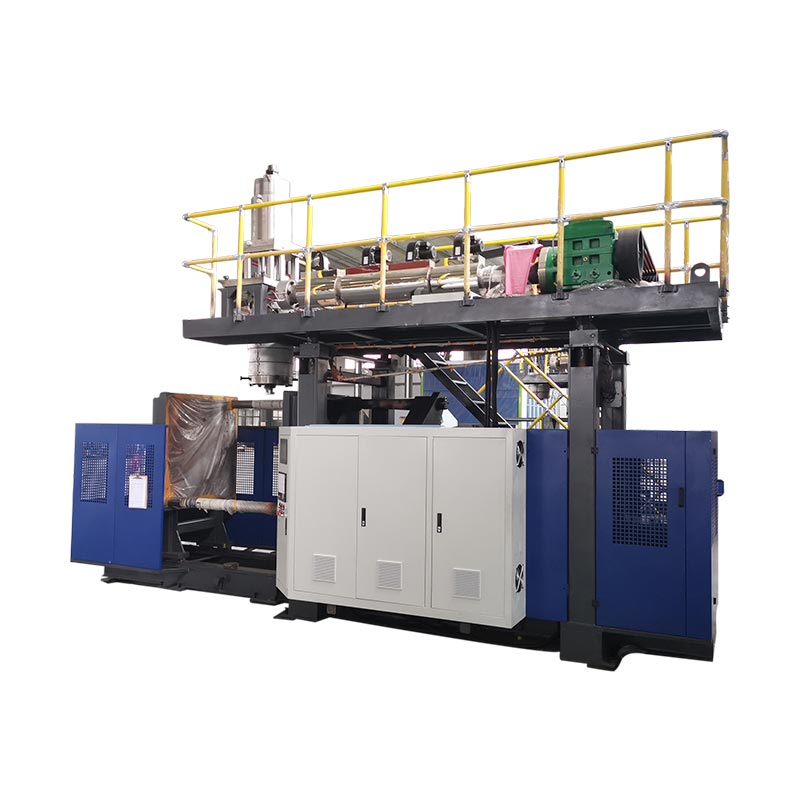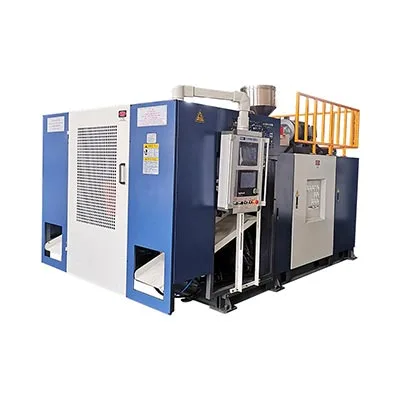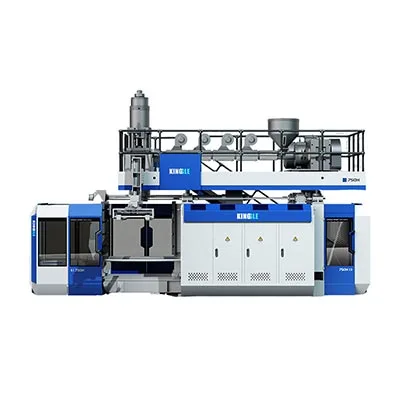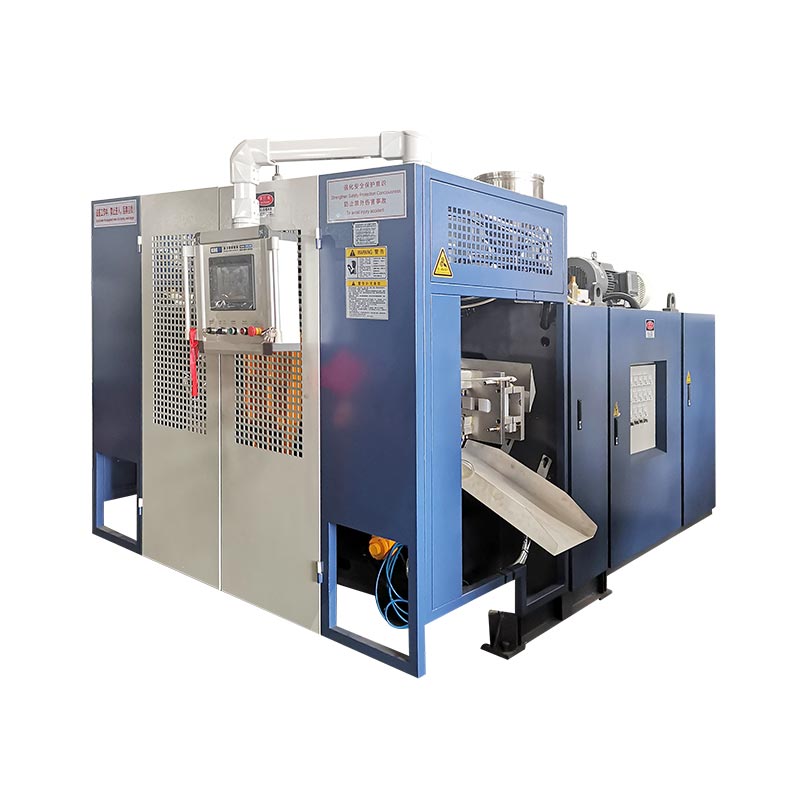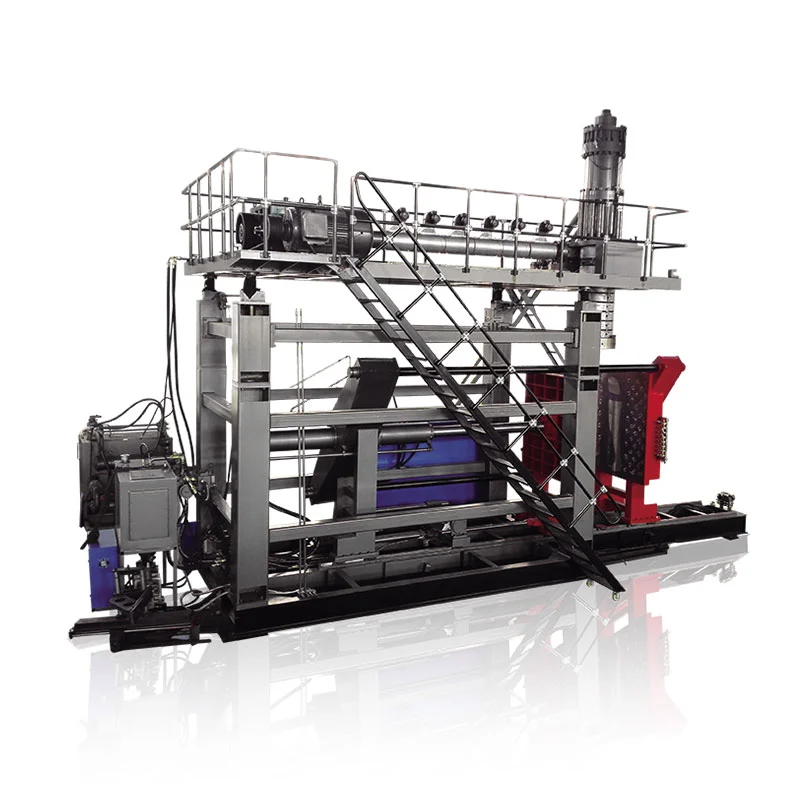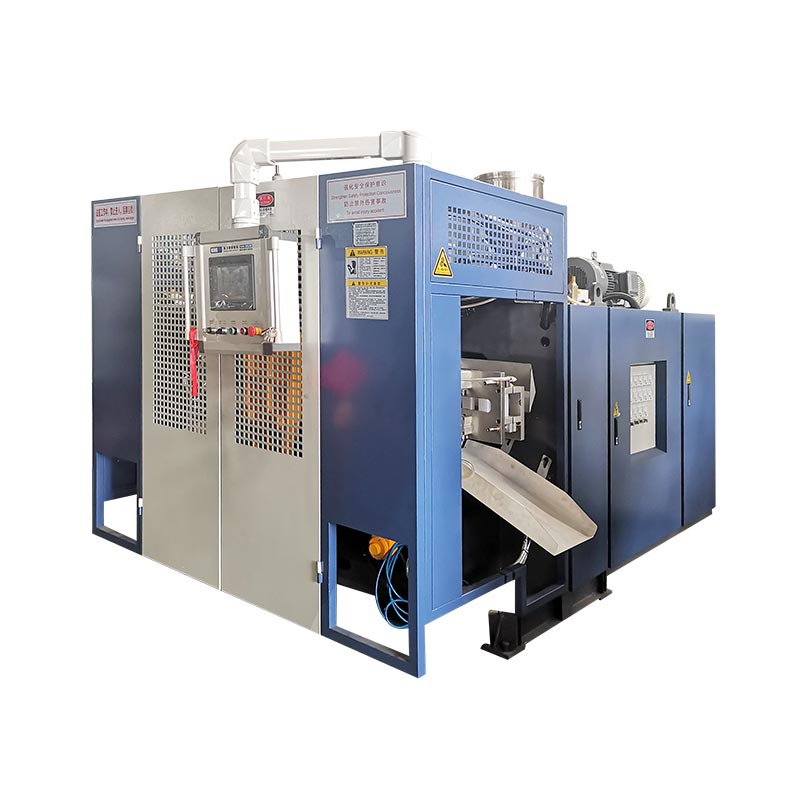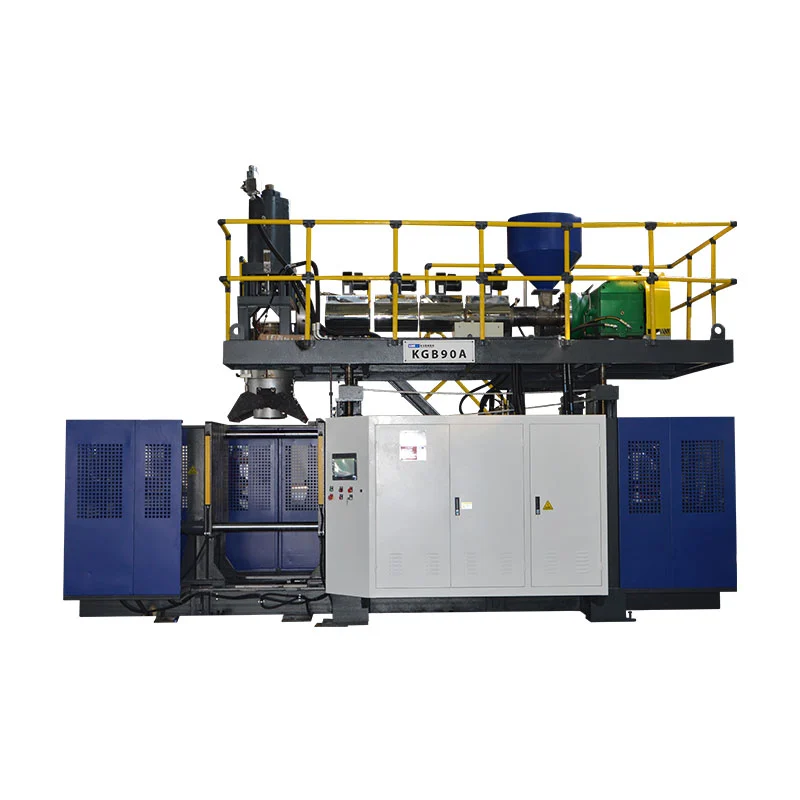
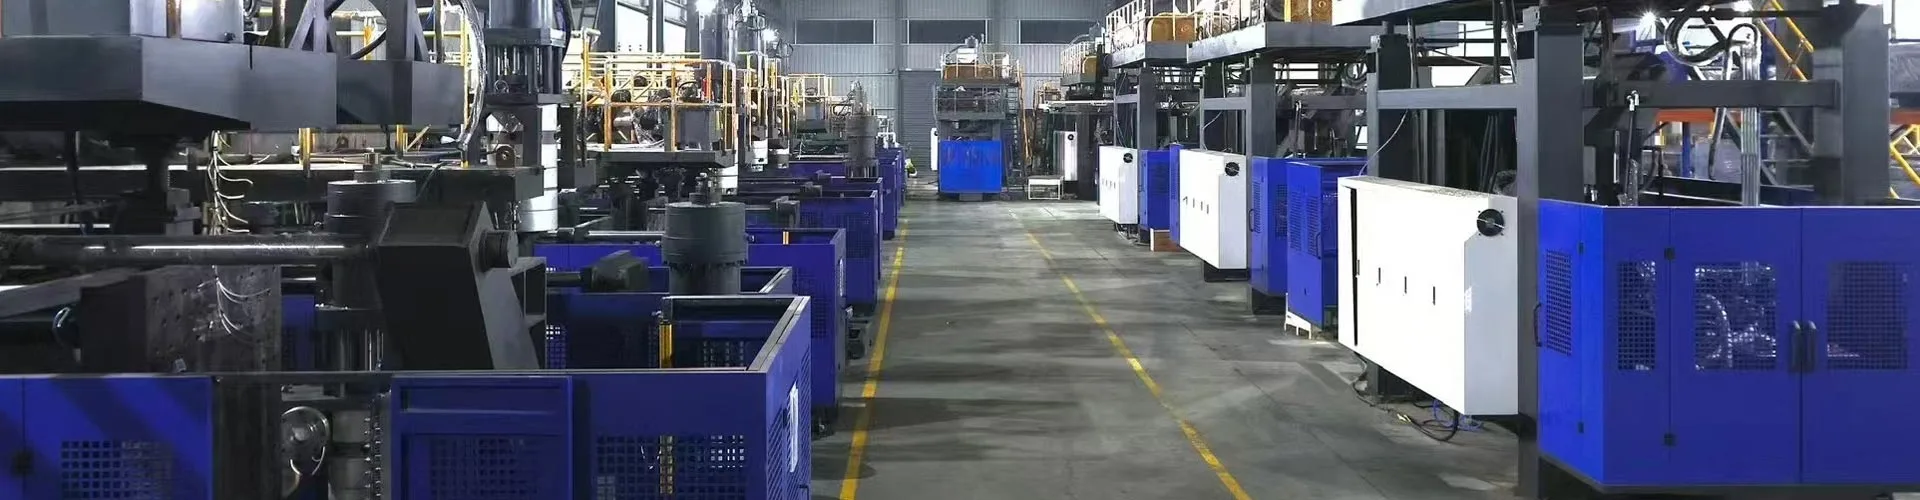
Bagian utama dari mesin blow moulding adalah sistem pengumpanan dan ekstrusi, kepala cetakan, cetakan dan penjepit, sistem peniupan, sirkuit pendingin, penggerak dan kontrol, serta peralatan pelepasan komponen. Pengaturannya tergantung pada proses pencetakan dan konfigurasi mesin. Untuk cetakan tiup ekstrusi, identifikasi setiap komponen berdasarkan fungsi dan perakitannya sebelum mempertimbangkan penggantian.
Untuk mengidentifikasi suatu komponen, menemukan lokasi perakitannya, mengonfirmasi fungsinya, dan mengumpulkan informasi teknis yang relevan. Sebuah foto atau nama yang familiar jarang menentukan apakah dua komponen pengganti akan berfungsi pada mesin yang sama.
Empat perbedaan mencegah kesalahan yang mahal
- Kepala cetakan membentuk tabung plastik; cetakan tiup membentuk bagian luar wadah.
- Pin mati atau mandrel membentuk bagian lelehan. Pin peniup mengalirkan udara dan dapat melakukan fungsi yang berhubungan dengan leher.
- Perintah pengontrol, posisi aktuator, dan dinding botol yang diukur adalah bukti yang berbeda.
- Mencocokkan nama komponen hanyalah awal dari identifikasi komponen pengganti.
Identifikasi jenis mesin sebelum memberi nama bagian-bagiannya
Konfirmasikan proses dari identifikasi mesin dan dokumen teknis. Cetakan tiup ekstrusi, cetakan tiup injeksi, dan cetakan tiup regangan membuat produk berongga melalui pengaturan perkakas yang berbeda. Daftar komponen yang menggabungkan ketiganya dapat mengarahkan pembeli mencari perangkat keras yang tidak digunakan oleh mesin yang terpasang.
Dalam cetakan tiup ekstrusi, atau EBM, ekstruder memasok polimer cair ke kepala cetakan. Kepala membentuk tabung berongga yang disebut parison, yang ditangkap dan dipompa oleh cetakan. milik Kingglepanduan mesin blow moldingmenjelaskan kategori proses dan mengidentifikasi ekstrusi blow moulding sebagai fokus peralatannya.
Mesin cetak tiup injeksi malah membentuk bentuk awal di sekitar batang inti sebelum memindahkannya ke tahap peniupan. Sistem tiupan regangan PET menggunakan operasi bentuk awal dan regangan. Perbedaan tersebut penting ketika mengidentifikasi perkakas: rakitan batang inti IBM dan batang regangan PET tidak boleh muncul dalam daftar suku cadang EBM generik.
Pisahkan rakitan, suku cadang, dan bahan proses
Istilah "bagian blow moulding" dapat berarti komponen mesin atau produk plastik yang dibuat melalui proses tersebut. Nyatakan arti mana yang berlaku. Perbandingannya adalah plastik yang sedang diproses, bukan bagian mesin yang dapat diganti. Rongga adalah ciri cetakan. Die head merupakan suatu rakitan yang berisi beberapa komponen dengan identitasnya masing-masing.
Gunakan hierarki perakitan saat meminta bantuan: mesin, sistem, perakitan, lalu bagian individual. Misalnya, "kepala ekstrusi, rakitan perkakas, mandrel" lebih berguna daripada "pin kepala". Tambahkan referensi gambar atau nomor komponen asli kapan pun tersedia. Hal ini memberikan pemasok titik awal tanpa bergantung pada nama panggilan lokal.
| Kelompok komponen | Fungsi | Bukti identifikasi yang berguna |
|---|---|---|
| Pengumpanan dan ekstrusi | Menyediakan, menyampaikan, melelehkan dan mencampur resin | Gambar ekstruder, spesifikasi sekrup/laras, pelat motor |
| Perkakas kepala mati dan parison | Bagikan lelehan dan bentuk tabung | Model kepala, gambar perkakas, revisi perakitan |
| Kontrol Paris | Perintah perubahan pada pembukaan perkakas | Versi pengontrol, aktuator, dan identifikasi umpan balik |
| Cetakan dan penjepit | Tangkap parison, pegang alat dan tentukan bentuk luarnya | ID cetakan, gambar antarmuka, referensi perakitan penjepit |
| Meniup dan mendinginkan | Mengembang parison dan menghilangkan panas | Gambar alat tiup, sirkuit udara, dan peta sirkuit pendingin |
| Berkendara dan kendalikan | Fungsi daya, urutan dan monitor | Skema, pelat perangkat, perangkat lunak, dan versi parameter |
| Pengambilan dan penyelesaian | Hapus dan, jika disertakan, selesaikan produk | Gambar gripper/perlengkapan dan konfigurasi garis yang disetujui |
Beri makan dan lelehkan resin: hopper, sekrup, laras, dan penggerak
Jalur umpan dimulai sebelum sekrup
Hopper menyuplai material ke bagian umpan ekstruder. Sebuah proyek juga dapat mencakup loader, blender, peralatan takar, atau pengembalian penggilingan. Perlakukan itu sebagai peralatan yang dapat diidentifikasi dengan antarmuka terpisah. Kehadiran hopper tidak membuktikan bahwa pengangkutan, pengeringan atau pencampuran otomatis termasuk dalam persediaan mesin.
Ketika keluaran menjadi tidak teratur, catat kadar resin, lot, pencampuran dan perilaku pengumpanan sebelum menyalahkan sekrup. Pembatasan atau gangguan dalam penyampaian materi dapat mempengaruhi apa yang sampai ke kepala. Tim pemeliharaan memerlukan pengamatan yang terkait dengan proses sebenarnya, bukan sekadar permintaan untuk ekstruder yang lebih besar.
Sistem sekrup, laras, dan suhu melakukan pekerjaan yang berbeda
Sekrup yang berputar membawa dan mengerjakan resin di dalam laras. Zona pemanasan menambahkan panas di bawah kendali suhu, sementara proses tersebut juga mengembangkan panas melalui kerja mekanis. Sensor suhu memberikan umpan balik pada lokasi pemasangannya. Oleh karena itu, suhu zona barel yang ditampilkan bukanlah pengukuran langsung dari setiap bagian lelehan yang mengalir.
Pisahkan identitas pemanas dan sensor. Alarm suhu rendah dapat melibatkan rangkaian daya, pemanas, perangkat umpan balik, kabel, atau pengaturan kontrol. Mengganti pemanas tanpa memastikan kesalahannya dapat membuat masalah awal tidak terselesaikan. Gunakan diagram pengkabelan aktual dan diagnosis kelistrikan yang memenuhi syarat daripada batasan resistansi atau suhu universal.
Drive harus sesuai dengan lebih dari rating daya
Motor, girboks, dan kopling mengirimkan gerakan ke sekrup. Sambungan mekanis dan persyaratan pengoperasiannya termasuk dalam rakitan yang dipasang. Motor dengan daya pengenal yang sama tidak secara otomatis merupakan pengganti yang sesuai, dan sekrup dengan diameter nominal yang sama mungkin memiliki geometri atau detail sambungan yang berbeda.
Untuk pertanyaan tentang sekrup atau laras, berikan gambar asli, nomor seri mesin, dan aplikasi material. Untuk pertanyaan tentang penggerak, sertakan pelat motor dan girboks lengkap ditambah referensi perakitan yang relevan. Pertahankan informasi orientasi dan koneksi asli dalam foto yang diambil dari posisi aman. Catatan ini membantu membedakan item yang gagal dari kumpulan lebih besar di sekitarnya.
Bentuk perbandingan: die head, die tooling, dan kontrol ketebalan dinding
Kepala cetakan menerima lelehan dari ekstruder dan mendistribusikannya ke perkakas outlet. Cetakan dan mandrel, kadang-kadang digambarkan sebagai pin cetakan atau perkakas inti, menentukan bagian melingkar yang membentuk tabung. Terminologi bervariasi berdasarkan desain kepala, sehingga komponen yang diberi nama harus selalu terhubung kembali ke gambar.
Cetakan tiup melakukan pekerjaan yang berbeda. Ini menutup di sekitar parison panas dan mendefinisikan bagian luar wadah saat udara memperluas plastik ke dalam rongga. Memesan "kepala cetakan baru" tanpa mengidentifikasi apakah masalahnya menyangkut kepala ekstrusi, perkakas saluran keluar, atau cetakan tiup menciptakan ambiguitas yang dapat dihindari.
Kepala kontinyu dan akumulator memiliki jalur material yang berbeda
Pengaturan ekstrusi kontinyu membentuk perbandingan dari pasokan lelehan yang berkelanjutan. Kepala akumulator menyimpan sejumlah lelehan dan membuangnya selama siklus. Fungsi penyimpanan dan pengosongan tambahan mengubah rakitan kepala dan kontrolnya. Akumulator leleh juga berbeda dengan akumulator hidrolik yang menyimpan energi dalam rangkaian tenaga fluida.
Identifikasi arsitektur kepala sebelum membandingkan segel, perkakas, pemanas atau aktuator. Mencocokkan diameter outlet saja tidak berarti bahwa rakitan, pergerakan, atau antarmuka kontrol di sekitarnya kompatibel.
Pengontrol hanyalah salah satu bagian dari kontrol ketebalan dinding
Sistem kontrol parison menghubungkan profil terprogram dengan pergerakan perkakas melalui pengontrol, aktuator, dan pengaturan umpan balik. milik Mooggambaran umum komponen blow mouldingmenjelaskan pengontrol, aktuator, dan komponen servo sebagai elemen terpisah dari solusinya. Kelompok komponen ini memiliki tugas berbeda dalam sistem kontrol dan gerak.
Implikasi praktisnya sederhana: layar atau pengontrol pengganti tidak dapat dipilih secara independen dari aktuator, umpan balik, dan antarmuka mesin. Gambaran umum Moog menjelaskan kelompok komponen; itu tidak mengidentifikasi perangkat mana yang diinstal pada mesin Kinggle tertentu.
Posisi perkakas dan ketebalan dinding akhir juga harus tetap terpisah. Dinding botol masih bergantung pada perilaku material, geometri bagian, dan kondisi proses. Verifikasi bagian cetakan daripada memperlakukan profil yang ditampilkan sebagai laporan pengukuran dinding. Itupanduan pemrograman parisonmenghubungkan perubahan profil dengan lokasi produk yang diukur.
Bentuk dan lepaskan bagiannya: cetakan, penjepit, sistem tiup, dan pelepasan
Cetakan tiup dan unit penjepit harus diidentifikasi secara terpisah. Cetakan adalah alat khusus produk. Rakitan penjepit menopang dan menggerakkan alat tersebut serta menahannya agar tetap tertutup selama tahapan yang diperlukan. Pelat, pemandu, silinder, dan mekanisme pengangkutan apa pun termasuk dalam konfigurasi mesin, bukan secara otomatis termasuk dalam pembelian cetakan.
Untuk pertanyaan penggantian, foto rongga dapat mengidentifikasi produk namun hanya mengungkapkan sedikit tentang antarmuka pemasangan. Sertakan ID alat dan gambar mesin atau cetakan yang relevan. Itupanduan desain cetakan ekstrusi blow mouldingmenjelaskan mengapa rongga, pinch-off, pendinginan, antarmuka hembusan, dan metode pelepasan harus bekerja sama.
Pin tiup bukanlah pin mati
Pin mati atau mandrel termasuk dalam perkakas pembentuk lelehan. Pin tiup termasuk dalam pengiriman udara dan, dalam beberapa konfigurasi, pembentuk leher atau pengaturan kalibrasi. Keduanya mungkin disebut "pin" di lantai pabrik, namun keduanya melakukan pekerjaan berbeda dan memiliki antarmuka berbeda.
Beberapa produk menggunakan pengaturan peniupan yang berbeda, termasuk peniupan bagian bawah. Jangan memesan peniup dari volume botolnya saja. Hasil akhir produk, geometri alat, pemasangan, pergerakan, dan sambungan udara harus sesuai dengan desain yang disetujui. Fungsi sebenarnya dari pin atau unit peniup bergantung pada desain tersebut.
Pelepasan sebagian tidak hanya sekedar membuka cetakan
Sistem pelepasan harus mengeluarkan produk yang terbentuk tanpa kerusakan atau gangguan yang tidak dapat diterima. Tergantung pada proyeknya, pelepasan mungkin melibatkan gripper, robot, mekanisme penanganan lain, atau operasi manual tertentu. Pelepasan lampu kilat, pelubangan pegangan, pengujian kebocoran, dan pengangkutan mungkin merupakan peralatan terpisah.
Batasan itu penting ketika suatu bagian mencapai mesin berikutnya secara tidak benar. Penandaan atau deformasi dapat terjadi setelah cetakan dibuka. Catat di mana pertama kali muncul, stasiun atau rongga mana yang memproduksinya, dan apakah ada sebelum ditangani. Jangan mendiagnosis keausan cetakan dari cacat yang baru diperiksa setelah pemangkasan dan pengangkutan.
Konfirmasikan cakupan pengambilan dan penyelesaian yang dipesan sebelum meminta jari, perlengkapan, atau sensor pengganti. Itumesin otomatis dan panduan garis lengkapmemisahkan fungsi mesin dari pasokan hilir. Otomatisasi harus diidentifikasi berdasarkan konfigurasi sebenarnya, bukan disimpulkan dari kata "otomatis".
Mendukung siklus: hidrolika, pendinginan, sensor dan kontrol
Sirkuit daya dan fluida
Pada mesin hidrolik, motor dan pompa menyuplai tenaga hidrolik. Katup mengarahkan atau mengatur aliran, dan aktuator menghasilkan gerakan. Pompa oli yang digerakkan servo tetap menjadi bagian dari sistem hidrolik. Menyebutnya sebagai motor listrik tidak menjadikan seluruh mesin serba listrik.
Sistem udara mendukung fungsi pneumatik dan hembusan yang ditentukan. Regulator, katup, filter, pipa dan alat peniup mempunyai peran yang berbeda-beda. Sambungan yang terlihat benar masih harus sesuai dengan persyaratan sirkuitnya. Identifikasi komponen hidrolik dan pneumatik dari kode perangkat skematis dan lengkap, bukan hanya ukuran bodi atau tampilan port.
Pendinginan memiliki beberapa beban terpisah
Cetakan memerlukan penghilangan panas, dan mesin mungkin memiliki beban pendinginan tambahan seperti oli hidrolik atau sirkuit tertentu lainnya. Sistem pendingin, menara, atau air pabrik dapat ditempatkan di luar pasokan mesin. Petakan batas tanggung jawab sebelum memperlakukan peralatan pabrik yang hilang sebagai komponen mesin yang hilang.
Pembacaan normal pada sumber air utama tidak membuktikan bahwa setiap cabang cetakan mempunyai sirkulasi yang memadai. Identitas sirkuit dan pengamatan operasi aktual lebih berguna daripada asumsi tunggal pada seluruh garis. Itupanduan kebutuhan utilitasmenjelaskan cara menjaga permintaan mesin, cetakan, dan alat bantu tetap berbeda.
Perangkat HMI, PLC, dan umpan balik tidak dapat dipertukarkan
HMI adalah antarmuka operator. PLC menjalankan logika kontrol mesin, sementara perangkat lapangan memberikan sinyal dan menjalankan perintah. Pesan di HMI mengidentifikasi kondisi yang dilaporkan; hal ini tidak dengan sendirinya menetapkan bahwa layar rusak atau perangkat yang ditampilkan telah gagal.
Pertahankan alarm, langkah siklus, dan pengamatan yang relevan sebelum menghapus atau mengubah apa pun. GunakanPengaturan HMI dan panduan alarmuntuk mengatur catatan itu. Penggantian pengontrol, penggerak, atau umpan balik mungkin juga memerlukan program, parameter, dan kalibrasi yang benar.
Perangkat yang berhubungan dengan keselamatan memerlukan proses penggantian dan validasi yang ditentukan. Di Amerika Serikat,Panduan energi berbahaya OSHAmengatasi risiko servis dari energi yang tidak terduga atau energi yang tersimpan. Ikuti prosedur khusus mesin di lokasi melalui personel yang berwenang. Baik pemberhentian HMI maupun panduan suku cadang umum tidak memberikan akses yang aman.
Lihat perbedaan suku cadang pada mesin kontinyu dan akumulator Kinggle
Contoh platform nyata membuat peta komponen lebih bermanfaat. milik KinggleHalaman produk KGB5Lmenggambarkan mesin kontinu satu stasiun dengan mekanisme perpindahan cetakan translasi. Tabelnya mencantumkan sekrup 60 mm dan Mitsubishi PLC disebutkan dalam deskripsi fitur.

ItuHalaman KGB100B 120Lmalah menjelaskan platform kepala akumulator. Ini mencantumkan sekrup 100 mm dan menjelaskan pengoperasian servo hidraulik, penguncian cetakan tekanan langsung, dan kontrol ketebalan dinding. Pengaturan penyimpanan dan pembuangannya memberikan diskusi komponen struktur yang berbeda.

| Barang | KGB5L | KGB100B | Perbedaan apa yang berubah |
|---|---|---|---|
| Arsitektur yang diterbitkan | Ekstrusi berkelanjutan satu stasiun | Ekstrusi kepala akumulator | Perakitan kepala dan hubungan siklus |
| Diameter sekrup yang dipublikasikan | 60mm | 100mm | Referensi ekstruder yang berbeda; diameter bukanlah spesifikasi bagian yang lengkap |
| Susunan cetakan yang diterbitkan | Pergeseran cetakan translasi | Memperbaiki pengaturan pembukaan/penutupan yang dijelaskan pada halaman | Identifikasi rakitan klem dan gerakan yang benar |
| Identitas pengganti | Gunakan dokumentasi bawaan mesin ini | Gunakan dokumentasi bawaan mesin ini | Tidak ada pertukaran yang muncul dari nama komponen bersama |
Sumber: dua halaman produk Kinggle yang tertaut. Deskripsi konfigurasi dan diameter sekrup adalah informasi katalog, bukan pengukuran dari mesin yang dipasang pelanggan.
Contoh-contoh ini menunjukkan mengapa "sekrup Kinggle", "katup hidrolik", atau "pengontrol dinding" merupakan deskripsi pesanan yang terlalu luas. Bahkan dalam satu keluarga mesin, nomor seri, perubahan yang disetujui, dan revisi perakitan saat ini penting. Data halaman produk dapat menemukan lokasi platform, namun tidak dapat menggantikan bill of material yang sudah jadi.
Untuk pembelian, pisahkan tiga catatan: apa yang dijelaskan dalam katalog, apa yang termasuk dalam pesanan, dan apa yang dipasang sekarang. Modifikasi selanjutnya mungkin telah mengubah drive, sensor, atau alat. Rekonsiliasi catatan tersebut sebelum memilih penggantinya, terutama bila komponen lama tidak lagi sesuai dengan gambar aslinya.
Selama penyelidikan layanan, tandai subsistem yang terpengaruh pada foto ikhtisar dan lampirkan label komponen yang dapat dibaca secara terpisah. Tautkan kedua gambar ke nomor seri mesin. Tampilan jarak dekat tanpa konteks pemasangan dapat menyembunyikan apakah item tersebut milik penggerak ekstrusi, paket hidraulik, atau alat bantu.
Identifikasi pengganti yang benar sebelum memesan
Mulailah dengan masalah yang diamati dan identitas bagiannya, bukan kesimpulan bahwa suatu komponen telah gagal. Dinding yang tidak rata, pergerakan yang lambat, atau alarm suhu dapat disebabkan oleh beberapa hal. Catat kondisinya dan konfirmasikan kesalahannya melalui proses diagnostik yang disetujui sebelum membeli penggantinya.
Itupanduan cacat blow mouldingberguna untuk mengatur gejala produk. Untuk interval servis, gunakandaftar periksa pemeliharaan preventifdi samping manual mesin yang terpasang. Tinjauan umum komponen tidak boleh menentukan satu usia penggantian untuk setiap resin, siklus kerja, dan lingkungan pengoperasian.
| Catatan | Termasuk | Mengapa itu penting |
|---|---|---|
| Identitas mesin | Model, nomor seri dan foto plat identitas | Menemukan build dan dokumentasinya |
| Identitas Majelis | Sistem, gambar perakitan, nomor bagian asli dan revisi | Membedakan satu komponen dari item serupa |
| Informasi perangkat | Kode pabrikan lengkap dan peringkat yang dapat dibaca | Sebagian kode mungkin menghilangkan perbedaan konfigurasi |
| Koneksi | Antarmuka pemasangan, poros, fluida, kelistrikan, atau sinyal yang relevan | Mengonfirmasi lebih dari sekadar kemiripan visual |
| Ubah riwayat | Penggantian, modifikasi dan perubahan perangkat lunak yang disetujui | Rekonsiliasi gambar asli dengan mesin saat ini |
| Bukti kesalahan | Alarm, langkah siklus, pengukuran, sampel yang ditandai, dan foto aman | Membantu memisahkan gejala yang dilaporkan dari item yang gagal |
Gunakan urutan identifikasi yang singkat dan terkontrol
- Temukan item dalam gambar mesin atau daftar komponen dan catat referensi perakitannya.
- Tangkap label lengkap dan pemasangan di sekitarnya dari posisi yang aman dan diizinkan.
- Cocokkan antarmuka mekanis, elektrik, dan fluida yang relevan dengan spesifikasi pemasok.
- Dokumentasikan penggantian atau revisi dan dapatkan persetujuan teknis yang diperlukan sebelum pemasangan.
- Setelah penggantian resmi, verifikasi pengaturan yang diperlukan, umpan balik, fungsi keselamatan, dan hasil produk sebelum melepaskan produksi.
Kelas komponen yang berbeda memerlukan bukti yang berbeda. Pemanas memerlukan detail kelistrikan dan pemasangan yang ditentukan. Katup memerlukan fungsi sirkuit dan konfigurasi perangkat yang benar. Alat mekanis memerlukan gambar dan antarmukanya. Penggantian kontrol memerlukan pemeriksaan versi dan parameter. Sebuah foto dapat mendukung catatan-catatan ini tetapi tidak dapat menetapkan setiap persyaratan tersembunyi.
Minta konfirmasi tertulis tentang barang yang disediakan dan barang pengganti yang disetujui. Simpan identitas lama dan baru dalam catatan layanan. Catatan tersebut lebih berguna pada kegagalan berikutnya daripada deskripsi pembelian yang hanya menyatakan "satu suku cadang untuk mesin blow moulding".
Label yang tidak dapat dibaca memerlukan lebih banyak bukti, bukan nomor bagian yang dapat ditebak. Gunakan posisi gambar, foto instalasi, dan catatan mesin untuk mengetahui identitas. Jangan menyalin kode dari mesin terdekat hanya karena komponennya terlihat serupa.
Pertanyaan yang sering diajukan tentang bagian-bagian mesin blow moulding
Apa saja bagian utama dari mesin blow moulding?
Untuk mesin ekstrusi, kelompok utamanya adalah pengumpanan dan ekstrusi, kepala cetakan dan perkakas, kontrol parison, cetakan dan penjepit, peniupan, pendinginan, penggerak dan kontrol, dan pelepasan produk. Pengaturan pastinya bergantung pada platform dan proyek. Identifikasi prosesnya terlebih dahulu, kemudian gunakan dokumen perakitannya untuk membedakan perlengkapan standar, opsi yang dipilih, dan alat bantu yang terpisah.
Apa perbedaan antara cetakan kepala cetakan dan cetakan tiup?
Kepala cetakan menangani polimer cair dan membentuk perbandingan melalui perkakas saluran keluarnya. Cetakan tiup menutup sekeliling paris itu dan menentukan bagian luar produk selama inflasi. Oleh karena itu, rongga cetakan, cetakan, atau rakitan kepala lengkap merupakan item pesanan yang berbeda. Berikan referensi perakitan daripada hanya mengandalkan kata "cetakan".
Apakah blow pin sama dengan die pin atau mandrel?
Tidak. Pin cetakan atau mandrel termasuk dalam perkakas pembentuk lelehan dan membantu menentukan saluran keluar melingkar. Pin tiup memasukkan udara dan mungkin memiliki tugas pembentukan leher atau kalibrasi dalam desain spesifik. Kata "pin" yang sama tidak membuat komponen dapat dipertukarkan. Gunakan gambar perkakas sebenarnya untuk mengidentifikasi item mana pun.
Apakah suku cadang dapat dipertukarkan di antara mesin blow moulding yang berbeda?
Jangan berasumsi bahwa nama yang umum, tampilan yang mirip, atau peringkat judul yang cocok dapat dipertukarkan. Kode lengkap perangkat, revisi perakitan, pemasangan, koneksi, dan fungsi pengoperasian harus sesuai. Kontrol juga dapat bergantung pada perangkat lunak, parameter, dan kompatibilitas umpan balik. Alternatif apa pun harus disetujui untuk konfigurasi yang diinstal dan bukan disimpulkan dari foto katalog.
Informasi apa yang diperlukan untuk mengidentifikasi komponen pengganti?
Kirimkan model mesin dan nomor seri, nomor komponen asli, referensi gambar perakitan, revisi dan foto label yang jelas. Sertakan antarmuka yang relevan, modifikasi yang disetujui, dan kesalahan yang diamati. Untuk perangkat kontrol, simpan juga catatan versi dan konfigurasinya. Hal ini memungkinkan penyelidikan untuk mengidentifikasi item tertentu daripada kategori komponen yang luas.
Siapkan penyelidikan bagian tertentu
Untuk mesin Kinggle, mulailah dengan pelat mesin, referensi perakitan, dan label komponen yang dapat dibaca. Tambahkan catatan masalah dan gambar yang relevan, lalu kirimkan paket melaluiHalaman kontak Kinggle. Mengidentifikasi komponen yang dipasang adalah langkah pertama untuk memastikan penggantian yang benar.