Pilih mesin blow moulding otomatis berdasarkan produk yang harus dihasilkan dan operasi yang dilakukan setelah pencetakan—bukan berdasarkan kata “otomatis” pada kutipan. Untuk cetakan tiup ekstrusi, tentukan resin, perkakas, pengambilan, pemangkasan, inspeksi, dan transfer sebagai satu sistem produksi. Kami merekomendasikan untuk menyetujui konfigurasi terhadap kontainer yang diterima pada titik pembuangan akhir, bukan angka siklus kering dalam katalog.
Mesin cetak dapat menjalankan siklus otomatis sementara orang masih melepas lampu kilat, memeriksa botol, atau mengisi karton. Ini mungkin merupakan pengaturan yang tepat untuk rangkaian produk kecil yang terus berubah. Adalah suatu kesalahan jika kasus investasi berasumsi bahwa lapangan kerja tersebut telah hilang. Tentukan batasannya sebelum membandingkan harga.
Lima keputusan yang penting sebelum pesanan
- Cocokkan proses pencetakan dengan bagian tersebut sebelum membandingkan tingkat otomatisasi.
- Tetapkan setiap operasi pemindahan dan penyelesaian, termasuk pekerjaan yang tetap manual.
- Seimbangkan laju pencetakan dengan pemangkasan, inspeksi, dan kapasitas pengepakan.
- Uji pemulihan kesalahan dan pergantian, bukan hanya produksi tanpa gangguan.
- Bandingkan total biaya jalur per kontainer yang diterima dalam kondisi yang sama.

Apa yang dimaksud dengan “otomatis” dalam blow moulding?
“Otomatis” menjelaskan bagaimana operasi dikendalikan. Itu tidak mengidentifikasi bagaimana bagian plastik itu terbentuk. Mesin cetak tiup ekstrusi otomatis dan mesin peniup botol PET keduanya dapat menjalankan urutan terprogram, namun keduanya memerlukan persiapan bahan, perkakas, dan pengaturan penyelesaian yang berbeda. Pembeli yang mencari mesin blow moulding otomatis harus menyelesaikan pertanyaan proses terlebih dahulu.
Dalam cetakan tiup ekstrusi, mesin membentuk tabung cair yang disebut parison. Cetakan menangkap tabung itu, dan udara membentuk bagian berongga. Cetakan tiup regangan PET menggunakan bentuk awal yang diregangkan dan digelembungkan. Bentuk awal yang berbeda tersebut menjelaskan mengapa panduan pemuatan awal PET bukan merupakan panduan pembelian lengkap untuk lini botol deterjen HDPE.
| Keputusan | Cetakan tiup ekstrusi | Cetakan tiup regangan PET |
|---|---|---|
| Bentuk awal | Parison cair yang diekstrusi | Bentuk awal PET |
| Konteks pembelian umum | Botol HDPE, wadah bergagang, dan bagian berongga industri | Botol minuman bening terbuat dari preforms |
| Pertanyaan otomatisasi | Pelepasan bagian, penghapusan flash, pemangkasan, pengujian dan transfer | Penanganan awal, urutan pemanasan/peniupan regangan, dan pemindahan botol |
Referensi proses:Panduan mesin blow molding Kinggle. Geometri produk dan kadar resin menentukan pilihan proses akhir.
Pisahkan mesin, sel dan garis
Siklus otomatis tingkat mesin mencakup urutan pencetakan yang disepakati. Sel otomatis menambahkan penanganan atau penyelesaian akhir yang ditentukan di sekitar mesin tersebut. Jalur produksi menghubungkan operasi yang berurutan melalui batas produk yang disepakati. Pengepakan mungkin berada di dalam batas tersebut, atau mungkin tetap menjadi operasi pabrik yang terpisah.
Ini adalah perbedaan pembelian yang berguna, bukan janji bahwa setiap pemasok menggunakan terminologi yang sama. Masukkan operasi aktual ke dalam spesifikasi. “Sepenuhnya otomatis” tanpa daftar peralatan menyisakan terlalu banyak ruang untuk interpretasi yang berbeda.
Kami lebih menyukai deskripsi spesifik seperti “pencetakan otomatis, pengambilan berorientasi, deflashing, dan pelepasan uji kebocoran” dibandingkan label yang luas. Ini memberi tahu pembeli di mana produk jadi muncul dan apa yang masih memerlukan perhatian. Pengisian ulang bahan, pengambilan sampel, penanganan barang bekas, dan penggantian karton juga memerlukan pemilik, bahkan ketika urutan pencetakan normal berjalan tanpa penanganan manual yang berulang.
Demikian pula, kontrol otomatis tidak sama dengan penggerak serba listrik. Jenis penggerak, pengaturan stasiun, jumlah karyawan, dan cakupan otomasi merupakan pilihan terpisah. Tinjau masing-masing pekerjaan dibandingkan memperlakukannya sebagai satu spesifikasi premium.
Mulailah dengan bagian dan jadwal produksi
Volume nominal botol tidak cukup untuk menentukan jalur produksinya. Botol bundar yang sempit dan wadah bergagang lebar dapat menampung volume cairan yang sama tetapi memerlukan cetakan, peralatan untuk dibawa pulang, dan penyangga yang berbeda. Garis tersebut harus sesuai dengan bentuk luar sebenarnya, bukan “produk 2 L” yang abstrak.
Mulailah dengan gambar bagian dan kondisi akhir yang diharapkan pada saat pelepasan. Catat hasil akhir leher, bukaan pegangan, dimensi bodi, berat target, dan persyaratan kualitas penting. Konfirmasikan kadar resin yang tepat, paket warna, dan kondisi daur ulang atau penggilingan ulang yang disepakati. Rincian ini membuat uji coba yang diusulkan relevan dengan pekerjaan yang dimaksudkan.
Terjemahkan rencana penjualan menjadi persyaratan produksi
Tentukan kontainer yang diterima per shift beserta jumlah shift, ukuran batch, dan frekuensi perubahan. Tarif per jam yang tinggi kurang berguna jika sebagian besar pesanan memerlukan jangka pendek dan perubahan peralatan yang ekstensif. Sel yang lebih lambat namun mudah diubah mungkin lebih cocok dengan campuran produksi tersebut. Tidak ada kesimpulan yang dapat dicapai hanya dari keluaran katalog yang maksimal.
Cantumkan rangkaian produk, bukan hanya botol peluncuran pertama. Identifikasi bagian terluas, bagian terberat, dan bagian tersulit untuk digenggam atau dipangkas. Ini mungkin SKU yang berbeda. Kemudian putuskan produk mana yang harus dijalankan pada pembuatan awal dan produk mana yang memerlukan perkakas atau peralatan terpisah di masa mendatang.
- Bekukan artikel uji:revisi gambar, resin, berat jadi dan tes yang diperlukan.
- Tetapkan kondisi pengiriman:dipangkas, diperiksa, diorientasikan, dihitung atau dikemas.
- Tentukan jadwalnya:baik kontainer per shift, jam operasional dan rencana perubahan SKU.
- Periksa keluarga perkakas:cetakan, head pitch, perlengkapan pegangan, sarang pemangkas dan segel uji.
- Setujui amplop sel:utilitas, penjagaan, akses layanan dan aliran produk.
Jumlah stasiun, outlet cetakan, dan rongga memerlukan tinjauan terpisah. Dua stasiun bukan berarti dua outlet. Mesin blow moulding multi-kepala tidak membuat setiap bentuk botol sesuai dengan jarak outlet. Kepala multilapis menggambarkan konstruksi dinding, bukan jumlah kontainer jadi per acara.
milik Kingglepanduan multi-kepala versus multi-ronggamenjelaskan perbedaan konfigurasi tersebut. Gunakan tinjauan tersebut sebelum memperbaiki tata letak otomatisasi. Setelah pengaturan rongga diselesaikan, peralatan pengambilan dan penyelesaian harus mempertahankan setiap posisi melalui pemindahan dan pemeriksaan kualitas.
Oleh karena itu, pertanyaan yang paling berguna mencakup gambar, spesifikasi bahan, jadwal produksi, dan definisi kualitas. Untuk lini produksi botol HDPE, permintaan untuk “mesin pembuat botol plastik otomatis” tanpa masukan tersebut tidak dapat menentukan cakupan lini yang tepat.
Periksa sistem mesin yang mengatur kualitas produk
Otomatisasi hilir tidak dapat memperbaiki permukaan yang tidak stabil, jepitan yang tidak sesuai, atau bagian yang membuat cetakan terlalu lunak untuk dipegang. Proses pencetakan harus menghasilkan artikel yang dapat diulang sebelum sistem transfer dapat memberikan hasil yang dapat diulang. Jika tidak, robot akan menjadi cara yang tepat untuk menggerakkan bagian-bagian yang tidak konsisten.
Bagian-bagian penting dari mesin blow moulding antara lain ekstruder, die head, unit penjepit, sistem tiup, sirkuit pendingin, dan kontrol. Tinjau kontribusi mereka pada bagian yang disetujui daripada memilih berdasarkan nama komponen saja. Merek PLC yang diakui, misalnya, tidak menyediakan fungsi resep atau komunikasi hilir.
| Sistem | Apa yang harus diulas | Bukti untuk diminta |
|---|---|---|
| Ekstrusi dan matikan kepala | Kesesuaian resin, permintaan parison bruto dan saldo outlet | Sampel produksi dan kondisi material yang diidentifikasi |
| Kontrol Paris | Distribusi dinding di lokasi penting bagian tersebut | Pengukuran spesifik posisi dan resep tersimpan |
| Cetakan dan penjepitan | Kesesuaian perkakas, penjepitan, dan jarak pelepasan | Gambar yang disetujui dan inspeksi bagian cetakan |
| Pendinginan dan penanganan | Kekakuan bagian pada titik pelepasan dan cengkeraman yang direncanakan | Transfer percobaan dengan bagian sebenarnya |
| Kontrol | Urutan, alarm, cakupan resep, dan sinyal hilir | Demonstrasi fungsi dan daftar antarmuka |
Referensi konkrit: mesin stasiun tunggal 2 L Kinggle
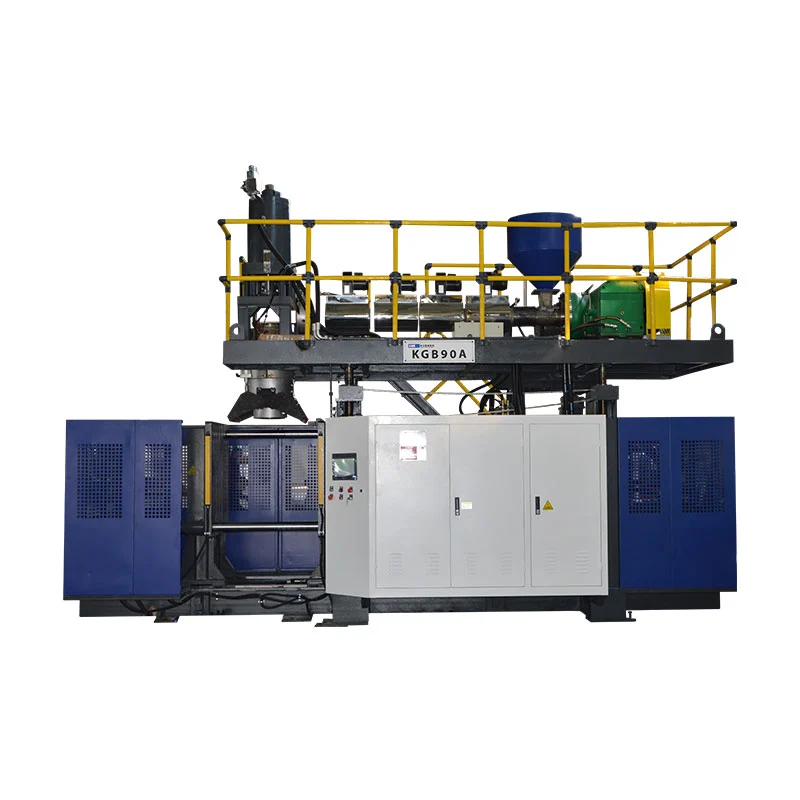
ItuHalaman produk KGB2Lmencantumkan kapasitas wadah maksimum 2 L, sekrup 50 mm, kapasitas leleh HDPE 30 kg/jam, dan ukuran cetakan maksimum 360 × 380 mm. Panduan ini juga menjelaskan konfigurasi dua, tiga, dan empat saluran keluar untuk botol yang lebih kecil dalam kisaran 100 ml–1 L. Nilai-nilai ini membantu menyaring pekerjaan yang diusulkan; mereka tidak menggantikan tinjauan perkakas.
Halaman yang sama memberi label 600 PC/HR sebagai “Output (Siklus kering).” Itu bukan hasil yang diterima dari botol sampo, cetakan, dan garis akhir yang teridentifikasi. Persyaratan produksi memerlukan material aktual, waktu pendinginan, posisi aktif, dan kondisi inspeksi. Perlakukan entri siklus kering sebagai referensi gerakan yang dipublikasikan.
Untuk proposal multi-outlet, periksa gabungan massa parison kotor serta kesesuaian rongga. Berat botol yang sudah jadi tidak termasuk flash yang juga disediakan oleh ekstruder. Lebih banyak outlet dapat meningkatkan permintaan ekstrusi, pendinginan, dan finishing secara bersamaan. Jumlah pekerja saja tidak dapat menentukan tingkat produksi yang dapat digunakan.
Kami akan menyetujui sistem pencetakan hanya setelah pengukuran bagian penting dan perilaku transfer stabil di bawah kondisi yang disepakati. Menambahkan konveyor sebelum menyelesaikan masalah tersebut akan memindahkan masalah lebih jauh. Untuk distribusi dinding, gunakanpanduan pemrograman parisondi samping gambar produk.
Tentukan garis dari pemberian makan ke wadah yang diterima
Spesifikasi terkuat untuk otomatisasi pencetakan tiup mengikuti produk melalui setiap pengoperasian. Ia menyatakan apa yang diterima setiap modul, apa yang dikirimkannya, dan siapa yang memiliki koneksi ke modul berikutnya. Hal ini lebih berguna daripada daftar panjang robot, konveyor, dan sensor tanpa batasan proses yang disepakati.
Kinggle diterbitkankemampuan otomatisasitermasuk pemangkasan hilir, inspeksi dan pengemasan. Untuk proyek botol, terjemahkan kemampuan tersebut ke dalam cakupan yang ditentukan. Deflashing otomatis, pemangkasan leher, pengujian kebocoran, dan pengepakan adalah fungsi yang berbeda; tidak seorang pun boleh diasumsikan secara diam-diam dari kehadiran orang lain.
| Operasi | Pertanyaan yang harus diselesaikan | Pemeriksaan penerimaan |
|---|---|---|
| Makanan | Siapa yang memasok pengangkutan, pencampuran, dan pengendalian tingkat material? | Materi yang disetujui mencapai hopper tanpa gangguan pasokan yang tidak direncanakan. |
| Bawa pulang | Di mana bagian tersebut dicengkeram, dan orientasi apa yang meninggalkan unit tersebut? | Tidak ada transfer yang terlewat atau tanda yang tidak dapat diterima pada artikel pengujian. |
| Deflashing dan pemangkasan | Fitur flash dan finish mana yang dihilangkan? | Bukaan tepi, leher, dan pegangan yang diperlukan memenuhi definisi bagian. |
| Inspeksi dan penolakan | Tes manakah yang sejalan, dan bagaimana bagian yang gagal dipisahkan? | Sampel tantangan yang disepakati diidentifikasi dan diarahkan dengan benar. |
| Menyampaikan dan mengemas | Bagaimana kondisi dan susunan botol yang harus sampai di stasiun berikutnya? | Transfer, akumulasi dan penghitungan akhir bekerja pada tingkat yang disepakati. |
Berikan setiap batas satu nama pemilik integrasi. Jika pemasok mesin menyediakan pengambilan dan pemasok lain menyediakan penguji kebocoran, seseorang tetap harus menyetujui orientasi botol, tinggi pemindahan, jarak, dan kontrol jabat tangan. Membeli modul yang tampak kompatibel tidak sama dengan membeli sel terintegrasi.
Setujui bagaimana kondisi “siap”, “sebagian ada”, “siklus selesai” dan kesalahan direpresentasikan di mana sinyal tersebut diperlukan. Identifikasi pengontrol mana yang memulai penghentian dan unit mana yang melaporkan kesalahan awal. Arsitektur sebenarnya bersifat spesifik untuk proyek tertentu, namun tanggung jawabnya tidak bisa samar-samar.
Periksa aliran sisa secara terpisah dari rute produk yang diterima. Flash yang dihapus perlu dikumpulkan dan disposisi yang disepakati. Penggunaan kembali tergantung pada kebutuhan bahan dan produk; koneksi penggiling otomatis tidak mengizinkan persentase penggilingan ulang apa pun. Jaga agar resep bahan tetap terkendali.
Untuk pengujian kebocoran botol, tentukan metode pengujian, perlengkapan, kondisi penyegelan, dan sampel tantangan yang disepakati. Stasiun pengujian harus melakukan lebih dari sekadar menampilkan hasil hijau. Sistem ini perlu memisahkan kegagalan secara andal dan mencatat jumlah produk tanpa membiarkan suku cadang yang ditolak kembali ke jalur pengiriman produk yang baik tanpa disadari.
Gambar lingkup juga harus menunjukkan akses pemeliharaan dan penggantian cetakan. Gunakan Kinggle'spanduan utilitas dan tata letak pabrikuntuk mengoordinasikan tenaga, udara, air dan ruang dengan semua alat bantu yang disertakan.
Handoff dapat membatasi keluaran sebelum mesin cetak melakukannya
Lini produksi cetakan tiup hanya menghasilkan apa yang dapat dipertahankan oleh operasi yang terhubung. Modul tercepat tidak dapat mengkompensasi tanpa batas waktu untuk pemangkas, penguji, atau stasiun pengepakan yang lebih lambat. Buffer memberikan waktu pada saluran untuk pulih dari gangguan singkat; mereka tidak menghilangkan ketidakcocokan kapasitas yang terus-menerus.
Pertama, tempatkan setiap tarif peralatan pada dasar yang sama. Apakah angka tersebut berarti kejadian pencetakan, komponen kotor, komponen yang diuji, atau wadah yang diterima? Apakah ini hanya mencakup pengoperasian terus-menerus, atau mencakup pengisian ulang dan penghentian biasa? Bandingkan tarif hanya setelah definisi tersebut cocok.
Contoh yang berhasil dengan dasar produksi yang diasumsikan secara eksplisit
Pertimbangkan jalur yang diusulkan yang melepaskan 480 kontainer per jam setelah pencetakan dan pemangkasan. Asumsikan penguji kebocoran satu posisi memerlukan 8 detik untuk menyelesaikan urutan pemuatan, pengujian, pengambilan keputusan, dan pembongkaran. Kapasitas idealnya adalah 3.600 8 = 450 kontainer per jam. Ini adalah asumsi perencanaan, bukan hasil pengukuran mesin Kinggle.
Kecepatan masuk: 480/jam · Kapasitas penguji ideal: 450/jam · Akumulasi: 30/jam
Bahkan tanpa penghentian penguji, suku cadang yang masuk melebihi kapasitasnya sebesar 30 kontainer per jam. Buffer dengan 15 posisi yang dapat digunakan akan terisi dalam 15 30 = 0,5 jam, atau 30 menit. Memulai jalur dengan konveyor kosong mungkin akan membuat demonstrasi singkat terlihat memuaskan. Ketidakseimbangan masih terjadi.
Sekarang pertimbangkan penghentian penguji sepenuhnya. Dengan asumsi kecepatan masuk 480/jam, suku cadang tiba dengan kecepatan 8 per menit. 15 posisi bebas yang sama hanya menyediakan 15 8 = 1,875 menit, sekitar 113 detik, sebelum buffer tersebut penuh. Tingkat akumulasi selama perlambatan dan penghentian total berbeda.
Perhitungan tersebut hanya berguna jika posisi tersebut benar-benar dapat digunakan. Botol yang terbalik, menyentuh pelindung, atau tidak dapat mempertahankan orientasi yang diperlukan tidak menciptakan posisi penyangga yang valid. Pengendalian tersebut juga memerlukan respons yang disepakati sebelum batas akumulasi aman tercapai.
Periksa geometri serta kecepatan
Perkakas dan konveyor pengambilan harus menangani komponen dalam kondisi pelepasan sebenarnya. Identifikasi lokasi pegangan yang berulang. Periksa apakah leher, badan, atau lampu kilat menyediakan lokasi tersebut, dan apakah pemangkasan menghilangkannya sebelum pemindahan berikutnya. Fitur yang tersedia pada pengambilan pertama mungkin tidak ada pada pengambilan kedua.
Kami akan menyelesaikan rantai data tersebut sebelum meningkatkan kecepatan alat berat. Jalur yang berpindah pada tingkat yang masuk akal dan dapat pulih kembali merupakan aset produksi yang lebih baik dibandingkan aset produksi yang memerlukan reposisi manual berulang kali. Solusi yang lebih disukai mungkin berupa revisi perkakas, urutan transfer yang berbeda, atau tambahan kapasitas hilir—bukan siklus pencetakan yang lebih cepat.
Terakhir, hitung kontainer yang diterima setelah titik pemeriksaan yang disepakati. Pertahankan jumlah kotor hulu untuk diagnosis, namun jangan menggunakannya sebagai angka keluaran pengiriman. milik Kingglepanduan penerimaan pabrikmenjelaskan mengapa identitas produk, batas penghitungan, dan waktu pengamatan berada dalam catatan yang sama.
Buktikan bahwa lini produk dapat memulihkan dan mengubah produk
Pengoperasian otomatis yang mulus hanya membuktikan satu kondisi pengoperasian. Produksi juga mencakup pengisian ulang, transfer yang gagal, suku cadang yang ditolak, konveyor yang diblokir, dan penggantian produk. Peristiwa tersebut layak mendapat tempat dalam rencana penerimaan karena responsnya menentukan apakah sel kembali ke produksi terkontrol.
Dari sisi pabrik, kami akan mengutamakan pemulihan kesalahan sebelum demonstrasi yang sempurna. Jika sebuah botol luput dari pengambilannya, pertanyaan berikutnya bukanlah seberapa cepat seseorang dapat mengembalikannya. Pertanyaannya adalah apa yang mendeteksi kesalahan, gerakan mana yang dihentikan, dan bagaimana sel mengonfirmasi keadaan yang diketahui sebelum memulai kembali. Koreksi tangan yang berulang adalah gejala yang perlu diselidiki, bukan pengoperasian otomatis normal.
Ketika botol berdinding tipis terbalik setelah dilepaskan, kami akan memeriksa kondisi pegangan dan penyangga sebelum mengubah beberapa pengaturan proses. Tinjau kekakuan bagian saat dipindahkan, titik kontak perlengkapan, dan urutan gerakan. Kemudian uji satu koreksi terkontrol dan periksa kembali bagian tersebut. Tekanan yang lebih besar dapat menyebabkan kerusakan yang berbeda dibandingkan memperbaiki kerusakan yang pertama.
Disiplin yang sama berlaku ketika kebocoran penolakan meningkat. Pertahankan sampel yang terkena dampak dan identifikasi posisi dan waktunya. Periksa kondisi segel uji dan perlengkapan di sepanjang leher cetakan dan jepitnya. Sambungan uji yang bocor dan wadah yang bocor memerlukan koreksi yang berbeda. Mengubah resep cetakan tanpa memisahkan penyebab-penyebabnya dapat membuang-buang waktu dan menyembunyikan kesalahan.
Tentukan pemulihan sebelum kesalahan terjadi
- Catat kesalahan awal, modul yang terpengaruh, dan posisi produk.
- Bawa sel ke keadaan yang ditentukan oleh desain kontrol dan keselamatan yang disetujui.
- Mintalah personel yang berwenang menyelesaikan kesalahan berdasarkan prosedur isolasi dan akses yang ditentukan.
- Rekonsiliasi bagian-bagian dalam posisi pemindahan, inspeksi dan penolakan sebelum memulai kembali.
- Lanjutkan melalui urutan pemulihan yang disepakati, lalu verifikasi pemeriksaan produk yang diperlukan.
Ini adalah langkah-langkah perencanaan, bukan izin untuk memasuki peralatan yang dijaga atau melewati interlock. Sel terintegrasi memerlukan penilaian risiko yang mencakup interaksi modul dan intervensi yang dapat diperkirakan.ISO 12100:2010menetapkan prinsip-prinsip umum untuk penilaian risiko mesin dan pengurangan risiko; proyek juga harus mengidentifikasi persyaratan spesifik mesin dan tujuan yang berlaku.
Resep yang disimpan belum tentu merupakan perubahan total
Sebuah resep mungkin mengingat suhu dan pergerakan cetakan sementara pemetik, sarang pemangkas, dan penguji tetap disesuaikan secara manual. Tanyakan posisi mana yang disimpan, mana yang bermotor dan mana yang memerlukan penggantian peralatan fisik. milik Technedokumentasi otomatisasi prosesmemberikan contoh industri pengaturan terkait format untuk posisi picker, deflashing, dan leak-tester. Hal ini menggambarkan ruang lingkup untuk menentukan; itu tidak menetapkan fungsi-fungsi tersebut pada setiap mesin.
Tentukan waktu peralihan dari bagian akhir yang diterima dari satu format ke bagian pertama yang diterima di format berikutnya, berdasarkan metode yang disepakati. Catat pekerjaan perkakas, penyesuaian, transisi material, dan pelepasan kualitas secara terpisah. Hal ini memperlihatkan apa yang benar-benar disimpan oleh penarikan kembali resep yang lebih cepat dan apa yang masih merupakan tugas mekanis atau proses.
Bandingkan biaya per kontainer yang diterima, bukan label otomatisasi
Perbandingan mesin blow moulding semi-otomatis versus otomatis harus dimulai dengan produk dan jadwal produksi yang sama. Jika tidak, penawaran harga yang lebih murah mungkin tidak mencakup penanganan, pengujian, atau pengemasan yang termasuk dalam penawaran harga lainnya. Bandingkan batas pengiriman yang sama sebelum membandingkan total peralatan.
Otomatisasi paling dapat dipertahankan ketika menghilangkan batasan berulang yang ditentukan. Hal ini dapat berupa penghapusan lampu kilat secara manual, pemindahan yang tidak konsisten, penyerahan pemeriksaan yang sulit, atau operasi pengepakan yang tidak dapat mengimbanginya. Membeli lebih banyak otomatisasi tanpa mengidentifikasi kendala dapat menambah pekerjaan pemeliharaan dan pergantian tanpa meningkatkan keluaran yang diterima.
Pertahankan batas biaya selebar batas keluaran
Biaya per kontainer yang diterima = total biaya dalam batas produksi yang disepakati ÷ kontainer yang diterima dikirimkan dalam batas tersebut
Pembilangnya harus mencakup biaya-biaya yang relevan dengan perbandingan: material, tenaga kerja, utilitas, perkakas, pemeliharaan dan modal atau biaya overhead yang dipilih. Gunakan metode akuntansi yang sama untuk kedua opsi. Robot hilir tidak gratis karena biayanya berada di luar harga mesin cetak.
Buat daftar tugas manusia yang berulang. Seseorang mungkin masih mengisi bahan baku, memindahkan barang bekas, mengambil sampel, mengganti karton, merawat peralatan, dan merespons alarm. Perkirakan beban kerja pada shift normal, tidak hanya saat rangkaian otomatis berjalan. Putuskan apakah seorang operator dapat dengan aman melayani lebih dari satu sel tanpa penundaan pemeriksaan atau pemulihan.
Gunakan energi listrik dalam kWh untuk periode observasi dan kontainer yang diterima dari periode yang sama. Daya dalam kW adalah besaran yang berbeda. Sertakan alat bantu yang disepakati ketika membandingkan seluruh lini produk, terutama jika kompresor, pendingin, atau penggiling berubah di antara proposal. Itupanduan kebutuhan utilitasmenjelaskan mengapa daya terkoneksi dan kebutuhan pengoperasian juga harus tetap terpisah.
Untuk perubahan format yang sering terjadi, periksa perlengkapan dan peralatan cadangan yang diperlukan untuk setiap SKU. Harga sel awal yang lebih rendah dapat diimbangi dengan pergantian yang sulit atau komponen format tambahan. Sebaliknya, sistem pemindahan yang canggih mungkin tidak diperlukan untuk produk bervolume rendah dengan rute penyelesaian manual yang praktis.
Kami merekomendasikan untuk memberi peringkat pada proposal berdasarkan batasan produksi yang dihilangkan, keluaran yang diterima yang dapat diverifikasi, dan pekerjaan berulang yang ditinggalkan. Sel yang lebih otomatis akan mendapatkan tempatnya ketika manfaat tersebut sesuai dengan jadwal pabrik yang sebenarnya. “Tak berawak” bukanlah argumen finansial yang cukup.
Mintalah kasus sensitivitas daripada klaim pengembalian universal. Bandingkan permintaan yang diharapkan, pemanfaatan yang lebih rendah, dan perubahan yang lebih sering menggunakan biaya pembeli sendiri. Hal ini membuat keputusan investasi berguna bahkan ketika volume penjualan atau bauran produk berubah.
Setujui konfigurasi sebelum melakukan pemesanan
Ubah konsep yang dipilih menjadi daftar peralatan yang disepakati, tata letak sel, dan protokol penerimaan sebelum pesanan pembelian. Ambiguitas yang paling mahal seringkali bukanlah sensor yang hilang. Itu adalah batasan yang masing-masing pihak anggap sebagai milik pihak lain.
Untuk proyek botol kompak,Platform stasiun tunggal 2 Lmenawarkan titik awal yang konkrit. Amplop cetakan yang diterbitkan dan opsi multi-outlet botol yang lebih kecil memungkinkan peninjauan kesesuaian awal. Gambar aktual, resin, susunan kepala, dan cakupan hilir menentukan usulan pembangunan. Jangan memilih konfigurasi itu hanya berdasarkan volume.
Buatlah uji coba menjawab pertanyaan pembelian
Uji coba tersebut harus menggunakan definisi produk yang disepakati dan mencakup operasi yang mendukung keluaran yang disebutkan. Jika pengujian kebocoran atau pemangkasan merupakan bagian dari batas penyampaian, peragakan hal tersebut dengan sel daripada menyajikan siklus mandiri yang tidak terkait. Pertahankan identitas sampel di mana beberapa posisi dapat menyembunyikan saluran keluar atau rongga yang lemah.
Catatan penerimaan harus menghubungkan setiap klaim dengan metode, batasan, dan hasil yang diamati. Kata seperti “lulus” tanpa kondisi yang mendasarinya tidak dapat memandu komisioning di pabrik pembeli. ItuPanduan Kinggle FATmemberikan kerangka yang lebih lengkap untuk bukti tersebut.
- Membangun identitas:mesin, perkakas, versi kontrol dan modul yang disertakan.
- Kondisi pengujian:produk, resin, posisi aktif dan kondisi utilitas.
- Kualitas:pengukuran kritis, uji fungsional, dan alasan penolakan.
- Kinerja garis:hitungan yang diterima, periode observasi, pemberhentian dan intervensi.
- Pemulihan:skenario kesalahan yang disepakati dan urutan restart yang ditunjukkan.
- Penyerahan:gambar, manual, informasi perkakas, cadangan dan item terbuka.
Pisahkan penerimaan pabrik dari penerimaan lokasi di mana layanan pabrik atau peralatan pihak ketiga tidak dapat direproduksi sebelum pengiriman. Identifikasi sisa cek tersebut terlebih dahulu dan tetapkan tanggung jawab. Uji coba di pabrik tidak boleh secara diam-diam mengklaim untuk memverifikasi kondisi yang tidak termasuk di dalamnya.
Pelatihan harus mencakup operasi biasa dan meninggalkan otomatisasi pekerjaan. Operator perlu mengenali transfer yang gagal, menafsirkan alarm awal, dan mengikuti metode pemulihan yang disetujui. Pemeliharaan memerlukan gambar, informasi suku cadang, dan akses yang diperlukan untuk mendukung sel.
Diskusikan konfigurasi blow moulding ekstrusi otomatis dengan Kinggle.Kirimkan gambar wadah, kadar resin, berat jadi, pengujian yang diperlukan, jadwal produksi, dan rencana operasi hilir melaluihalaman pertanyaan proyek.
Kontak:penjualan@kinggle.com · +86-574-87103665. Batas produk dan lini yang ditentukan membuat peninjauan konfigurasi lebih berguna dibandingkan permintaan harga mesin saja.
Pertanyaan yang sering diajukan
Apakah mesin blow moulding otomatis sama dengan lini produksi lengkap?
Tidak. Mesin otomatis dapat mengontrol pergerakan cetakan sementara pelepasan, pemangkasan, pemeriksaan, atau pengepakan produk tetap terpisah. Lini produksi yang lengkap menentukan transfer, pengendalian, dan batas kualitas antara operasi tersebut. Mintalah daftar peralatan dan tata letak yang mengidentifikasi setiap modul yang disertakan, tugas manual, dan layanan yang dikecualikan. Spesifikasi pembelian, bukan kata otomatis, yang menentukan apa yang akan sampai.
Apakah mesin blow moulding otomatis masih membutuhkan operator?
Ya. Pengisian kembali material, pengambilan sampel kualitas, penggantian perkakas, pemeliharaan dan pemulihan kesalahan masih memerlukan tanggung jawab yang diberikan. Otomatisasi dapat menghilangkan penanganan berulang tanpa menghapus setiap tugas produksi. Rencanakan penempatan staf di seluruh shift dan tata letak layanan sebenarnya, termasuk pengepakan dan penanganan barang bekas. Jangan memperoleh perkiraan tenaga kerja dari demonstrasi singkat dimana staf pendukung tetap berada di luar bingkai kamera.
Apakah pencairan otomatis, pengujian kebocoran botol, dan pengepakan disertakan sebagai standar?
Jangan berasumsi demikian. Kutipan tersebut harus mengidentifikasi setiap operasi, peralatan yang disediakan, perkakas khusus produk, metode pengujian, dan rute penolakan. Unit bawa pulang bukanlah alat penguji kebocoran, dan konveyor otomatis bukanlah sistem pengemasan otomatis. Untuk setiap modul yang dikutip, tanyakan kondisi apa yang belum selesai yang diterimanya dan kondisi apa yang diterima yang diberikannya.
Bisakah mesin blow moulding ekstrusi yang ada diotomatisasi?
Mungkin saja, namun kelayakannya bergantung pada sistem kendali yang ada, pelindung, ruang yang tersedia, pembukaan cetakan, pelepasan produk, dan pengaturan pemindahan. Bagian tersebut juga harus sesuai dengan perlengkapan pegangan, pemangkasan dan inspeksi yang diusulkan. Tinjau sel lengkap sebelum membeli robot atau konveyor secara terpisah. Retrofit harus mencakup tanggung jawab integrasi yang ditentukan, penilaian risiko yang diperbarui, dan uji coba produksi yang disepakati.
Bagaimana seharusnya pembeli memverifikasi keluaran saluran otomatis?
Hitung kontainer yang diterima pada titik pembuangan akhir yang disepakati selama periode pengamatan yang ditentukan. Identifikasi resin, produk, cetakan, posisi aktif, utilitas dan operasi hilir yang disertakan. Catatlah penolakan, penghentian, dan intervensi manual. Laporkan keluaran cetakan kotor secara terpisah dari keluaran jalur yang diterima. Nilai siklus kering katalog bukanlah pengganti uji coba produksi ini.