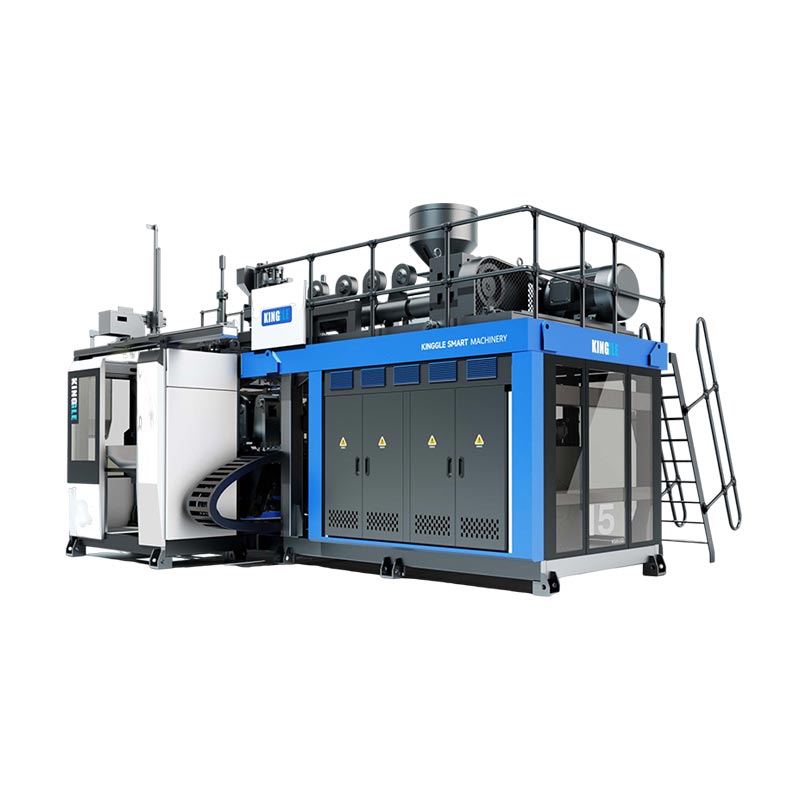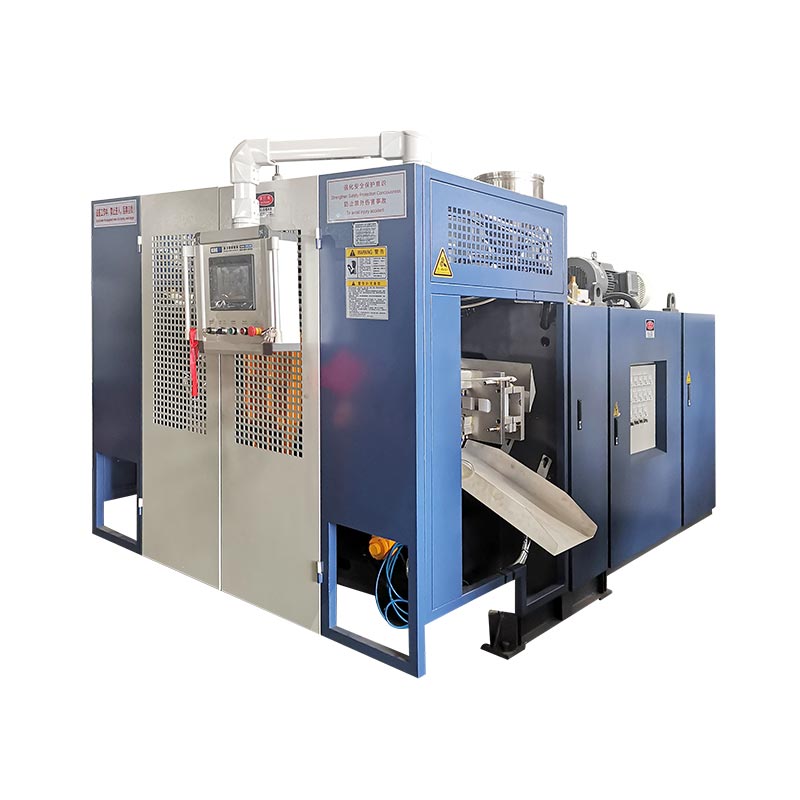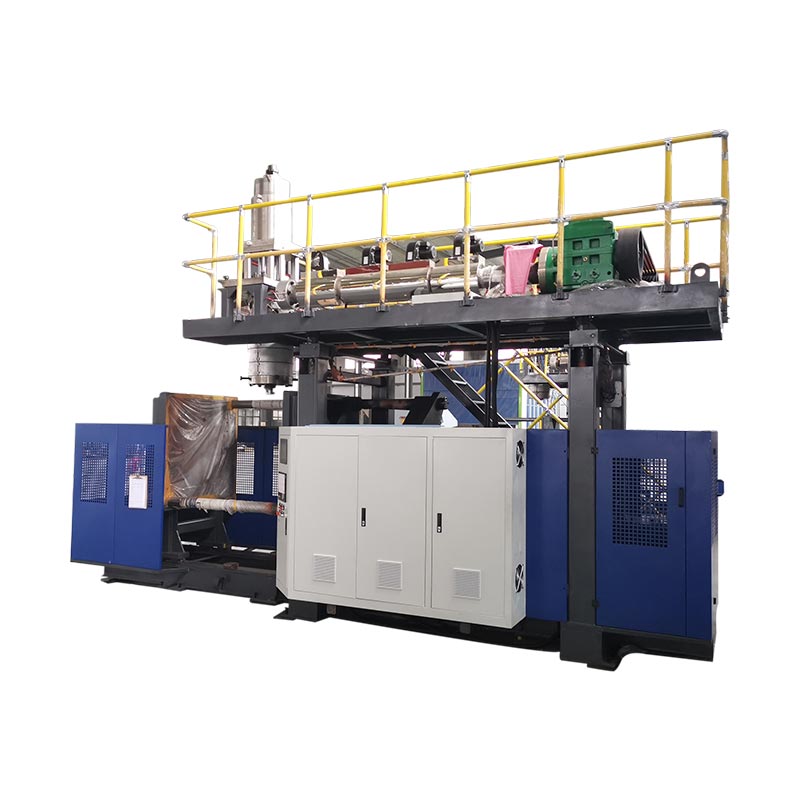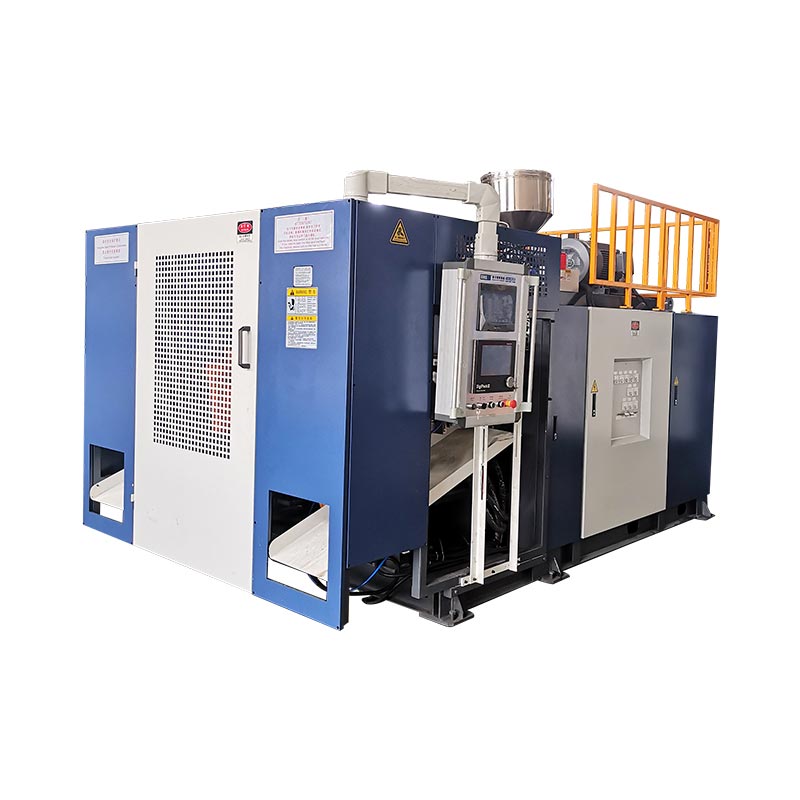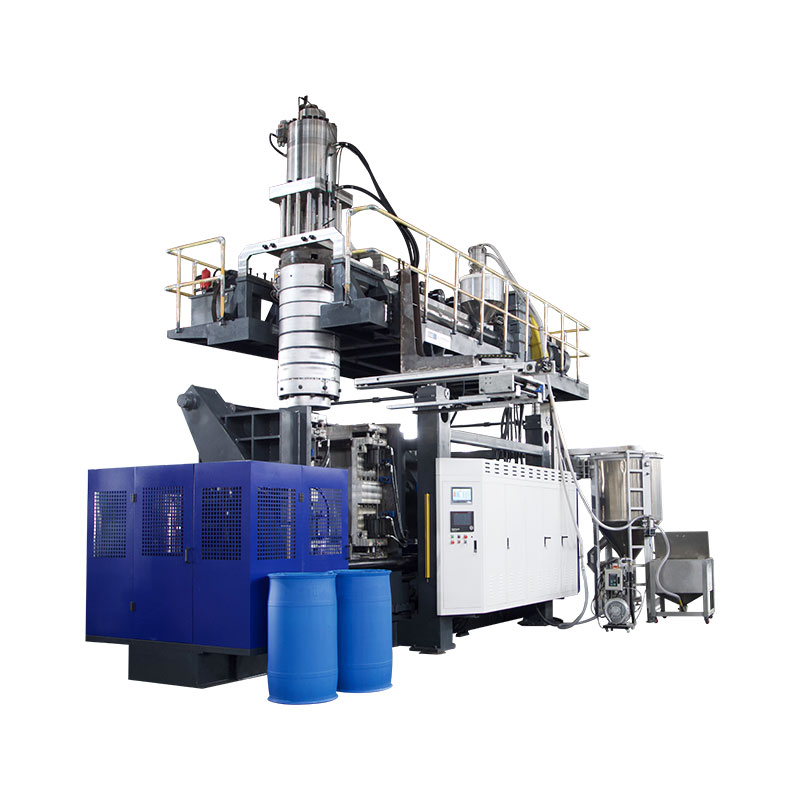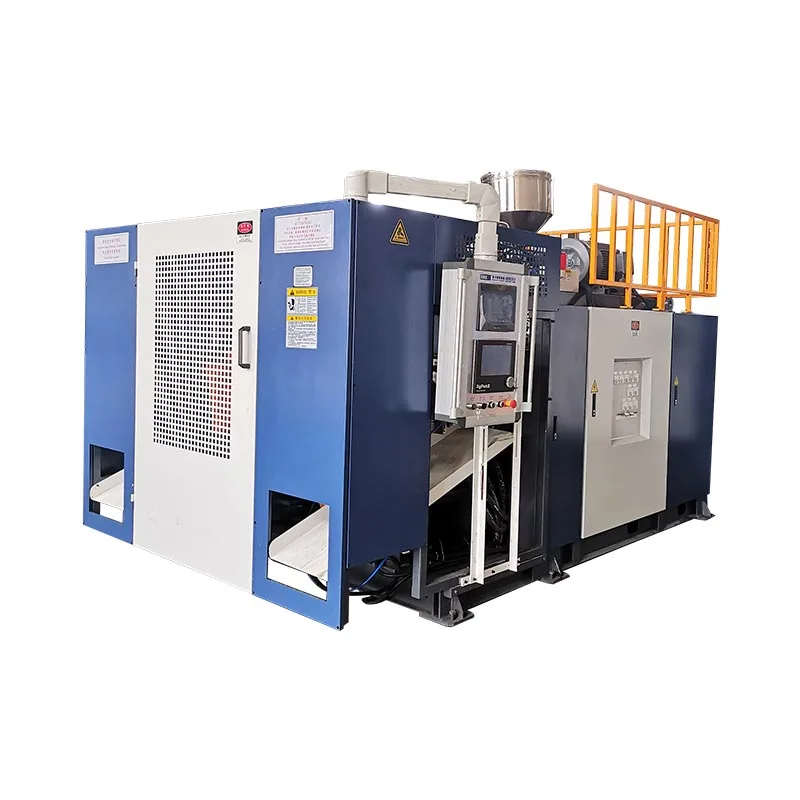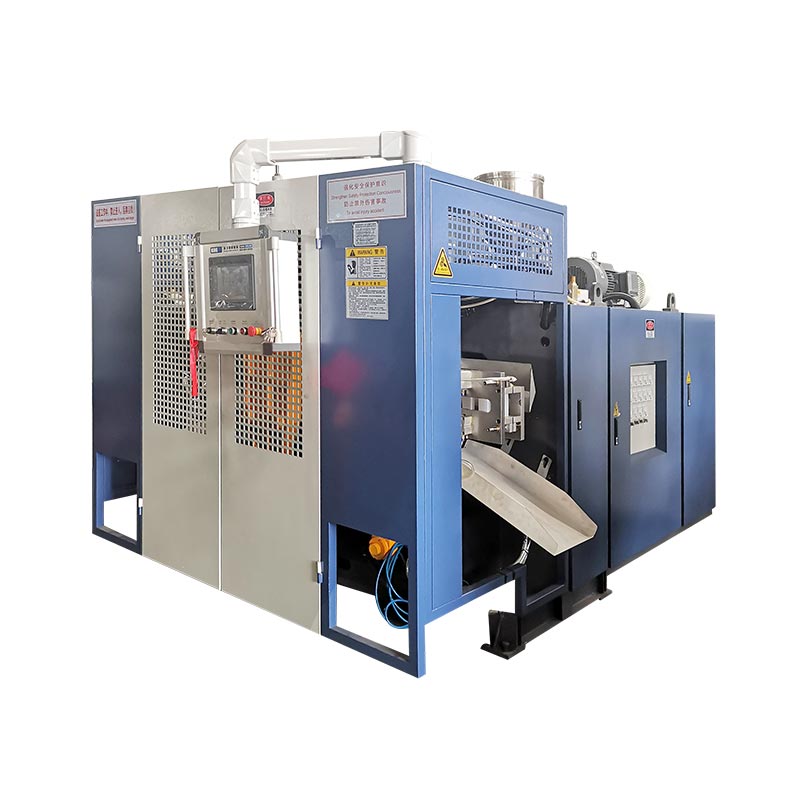
Blow moulding otomotif dapat menghasilkan bagian berongga seperti saluran udara dan reservoir cairan. Pemilihan peralatan dimulai dengan gambar bagian, resin yang ditentukan, dan persyaratan penerimaan. Volume wadah yang diiklankan suatu mesin saja tidak dapat menentukan apakah mesin tersebut akan membentuk saluran tertentu, menampung cetakannya, atau menghasilkan hasil akhir yang diperlukan.
Tinjauan pembelian yang berguna mengikuti bagian tersebut melalui proses keseluruhan: pembentukan, pelepasan, pemangkasan, perakitan, dan inspeksi. Selesaikan persyaratan wajib produk dan perkakas sebelum membandingkan output atau harga nominal. Jika tidak, siklus pencetakan yang cepat dapat menyembunyikan sel produksi yang masih meleset dari target pengirimannya.

Suku cadang otomotif blow moulding: aplikasi dan kesesuaian proses
Kelompokkan suku cadang otomotif berdasarkan fungsinya, bukan berdasarkan fakta bahwa suku cadang tersebut berlubang. Saluran udara kabin, komponen pemasukan udara mesin, dan reservoir cairan memerlukan tinjauan berbeda. Kondisi pengoperasian dan antarmukanya menentukan pertanyaan yang harus dijawab oleh proposal mesin.
| Bagian keluarga | Masukan untuk ditetapkan | Pertanyaan peralatan dan perkakas |
|---|---|---|
| Saluran HVAC kabin | Jalur udara, geometri sambungan, ruang pemasangan, dan pemeriksaan fungsional tertentu | Dapatkah rute yang diusulkan membentuk badan dan meninggalkan lokasi pemangkasan dan inspeksi yang dapat diakses? |
| Bagian pemasukan udara mesin | Kondisi suhu, tekanan atau vakum yang ditentukan, paparan media dan persyaratan koneksi | Apakah resin, jalur pembentukan, dan sel lengkap sesuai dengan kondisi khusus tersebut? |
| Reservoir cairan | Cairan, kondisi layanan, port, fitur pemasangan, dan kriteria penerimaan | Bagaimana bodi, antarmuka, dan perakitan selanjutnya akan diproduksi dan diverifikasi? |
| Bagian teknis berongga lainnya | Kotak muatan, dimensi, fitur perakitan, dan tujuan penggunaan | Apakah cetakan tiup cocok, atau haruskah rute pembentukan atau penyambungan lain dibandingkan? |
Pertahankan proyek sistem bahan bakar pada jalur persetujuan terpisah. Misalnya,RISE menjelaskan pengujian kebakaran tangki bahan bakar plastikberdasarkan Peraturan PBB 34, Lampiran 5, ayat 5. Itu adalah ruang lingkup pengujian yang spesifik, bukan daftar periksa persetujuan yang lengkap. Menetapkan pasar yang berlaku, persyaratan dan tanggung jawab persetujuan untuk proyek sistem bahan bakar yang sebenarnya; katalog mesin yang mencantumkan “tangki mobil” tidak menetapkan produksi tangki bahan bakar yang sesuai.
Saluran HVAC cetakan tiup: geometri, antarmuka, dan persyaratan alat berat
Untuk saluran HVAC cetakan tiup, tinjau jalur udara dan setiap sambungan secara bersamaan. Suatu badan yang dapat dibentuk masih memerlukan bukaan-bukaan yang dapat dipangkas, ditempatkan dan diperiksa. Oleh karena itu, saluran pipa plastik khusus harus mencapai tahap penawaran dengan geometri cetakan dan geometri akhir yang diinginkan telah ditentukan.
Pisahkan ventilasi kabin dari kebutuhan pemasukan udara mesin
Jangan memindahkan material pemasukan udara mesin atau kondisi pengujian ke saluran kabin hanya karena keduanya membawa udara. Catat lingkungan pemasangan, material yang disetujui, dan pemeriksaan yang diperlukan untuk bagian tertentu. Jika tekanan, vakum, siklus suhu atau paparan cairan penting, identifikasikan kondisi yang relevan dalam spesifikasi proyek.
Tinjau kembali sambungan yang telah selesai, bukan hanya bukaan yang sudah dibentuk
Tandai ujung sambungan, tanggal pemasangan, perubahan bagian, dan usulan lokasi pemangkasan pada gambar. Kemudian periksa bagaimana bagian tersebut akan ditempatkan pada perlengkapan finishing atau inspeksi. Pertanyaan tinjauan yang berguna adalah apakah sistem datum yang sama dapat menemukan lokasi komponen secara konsisten selama pemangkasan, pengukuran, dan perakitan.
Tentukan aliran, jalur, pemeriksaan kesesuaian atau penyegelan yang diperlukan sebelum menentukan sel. Pemeriksaan ini mungkin memerlukan perlengkapan khusus atau stasiun terpisah. Mereka harus memiliki pemasok dan metode penerimaan yang ditetapkan, daripada diasumsikan datang dengan mesin blow moulding.
Pilih rute proses sebelum memilih ukuran mesin
Diskusikan bagaimana parison akan mencapai rongga cetakan sebelum memilih mesin yang lebih besar. Parison adalah tabung berongga panas yang dibentuk dan dikembangkan oleh proses tersebut. Penanganan dan penempatannya harus sesuai dengan geometri.
Ekstrusi konvensional versus cetakan hisap 3D
Penjelasan teknis Toray tentang cetakan hisap 3Dmenggambarkan pengisapan yang memasukkan parison ke dalam rongga cetakan untuk bentuk berongga yang panjang dan kompleks. Ini adalah pengaturan proses yang berbeda. Mesin blow moulding ekstrusi konvensional dengan robot penghapus komponen tidak boleh dianggap sebagai bukti setara atas kemampuan tersebut.
Untuk jalur yang sulit, mintalah peninjauan rute pembentukan menggunakan geometri dan resin sebenarnya. Bandingkan cetakan tiup ekstrusi konvensional, penempatan khusus atau rute hisap, dan bagian cetakan gabungan jika diperlukan. Perbandingan tersebut harus membahas kelayakan pembentukan, antarmuka, dan pekerjaan hilir, daripada berasumsi bahwa satu rute cocok untuk setiap saluran otomotif.
Pisahkan pengiriman lelehan dan konfigurasi drive
Ekstrusi berkelanjutan dan operasi kepala akumulator menggambarkan pengiriman lelehan. Penempatan Parison menjelaskan bagian proses yang berbeda. Penggerak hidraulik, servo-hidraulik, dan elektrik menggambarkan aktuasi. Membandingkannya pada sumbu terpisah membuat kutipan lebih mudah diinterpretasikan dan mencegah label otomatisasi menggantikan kemampuan pembentukan.
Pilih resin blow moulding untuk aplikasi otomotif sebenarnya
Tentukan kelasnya, bukan hanya kelompok polimernya. “PA” atau “PP” menyisakan pertanyaan terbuka tentang penguatan, modifikasi, perilaku pemrosesan, dan kesesuaian untuk bagian yang dimaksud. milik EnvaliorPortofolio Durethan PA6, misalnya, membedakan tingkatan cetakan tiup dan tingkatan yang diperkuat untuk tabung dan saluran udara. Nama keluarga tidak mengidentifikasi resep yang dapat dipertukarkan.
Sesuaikan persiapan bahan dan plastisisasi dengan tingkatannya
Dapatkan instruksi pemrosesan khusus kelas saat ini. Periksa pengaturan pengeringan dan pengumpanan yang diusulkan, pengukuran kelembaban jika diperlukan, kesesuaian sekrup dan kepala, kontrol suhu dan spesifikasi ketahanan aus yang diperlukan untuk kompon. Ini adalah item untuk konfirmasi teknis, bukan alasan untuk mempublikasikan satu suhu pengeringan untuk semua plastik rekayasa.
Toray mengidentifikasi viskositas lelehan dan stabilitas retensi bentuk sebagai hal yang relevan dengan kesesuaian resin cetakan tiup. Catatlah kondisi bahan dan pengaturan proses pada saat percobaan sehingga suatu permasalahan yang timbul dapat diselidiki berdasarkan resep yang diketahui. Jangan menerima tingkat ekstrusi HDPE yang dipublikasikan mesin sebagai bukti tingkat pengirimannya dengan resin yang berbeda.
Simpan penyesalan dalam resep yang disetujui
Catat sumbernya, riwayat pemrosesan dan proporsi penggilingan yang diusulkan, bersama dengan izin pelanggan dan pemeriksaan yang diperlukan untuk memenuhi syarat resep. Uji campuran produksi yang diinginkan. Uji coba yang hanya menggunakan resin murni tidak menghasilkan kinerja dengan penambahan penggilingan ulang di kemudian hari.
Terjemahkan gambar bagian ke dalam persyaratan peralatan blow moulding
Gunakan tabel persyaratan-untuk-bukti untuk meninjau peralatan blow moulding. Setiap persyaratan wajib memerlukan spesifikasi, gambar, atau catatan percobaan yang sesuai. Item yang belum terselesaikan harus tetap terlihat sampai pihak yang bertanggung jawab menutupnya.
| Persyaratan | Periksa di proposal | Bukti dan penutupan |
|---|---|---|
| Permintaan material dan tembakan kotor | Pemlastisan kelas tertentu, pengambilan gambar dan pengiriman yang dapat digunakan; sertakan sisa proses dan bukan berat jadi saja | Pencatatan materi dan sidang pembentukan perwakilan |
| Pemasangan cetakan | Amplop, pemasangan, ketebalan dan massa cetakan, utilitas dan akses layanan | Gambar antarmuka mesin cetakan |
| Pembukaan dan penghapusan | Ruang pembuka, pergerakan cetakan yang diperlukan, jalur gripper, dan jarak bebas untuk bagian yang panas | Tinjauan gerak dan urutan penghapusan yang disaksikan |
| Daerah dinding kritis | Perkakas kepala, kontrol parison dan lokasi inspeksi yang diusulkan | Pengukuran yang dipetakan terhadap batas gambar |
| Antarmuka selesai | Perlengkapan pemangkasan, penyambungan, perakitan, dan penentuan posisi | Pemeriksaan dimensi dan fungsional bagian jadi |
| Keluaran yang diterima | Sel lengkap, titik penghitungan, aturan interupsi, dan penanganan penolakan | Uji coba berjangka waktu dengan jumlah yang diterima dan catatan penghentian |
Bagaimana saya akan mengulas proyek blow moulding otomotif
Untuk proyek blow moulding otomotif, saya akan meninjau gambar bagiannya sebelum membahas kapasitas mesin. Pertanyaan awal saya berkaitan dengan tingkat materi, lingkungan pengoperasian, titik koneksi, dan persyaratan penerimaan. Volume kontainer nominal suatu mesin akan tetap menjadi referensi penyaringan, bukan dasar untuk menyetujui saluran atau reservoir yang tidak teratur.
Jika bagian percobaan memenuhi target beratnya tetapi gagal dalam pemeriksaan ketebalan dinding lokal, saya akan menyelidiki distribusi material sebelum meningkatkan berat keseluruhan bagian. Saya akan membandingkan lokasi inspeksi yang ditentukan dengan profil perbandingan, persiapan material, perkakas, dan pengaturan proses yang tercatat. Menambahkan material di mana pun akan tetap merupakan perubahan yang diusulkan sampai pemeriksaan bagian yang relevan menunjukkan bahwa hal tersebut menyelesaikan masalah.
Tinjauan perkakas akan mencakup lebih dari sekedar kesesuaian cetakan di antara pelat. Saya akan memeriksa pemasangan, ketebalan cetakan, ruang bukaan, pergerakan yang diperlukan, dan jalur pelepasan sebagian secara lengkap. Port dan fitur pemasangan juga memerlukan rencana yang jelas untuk pemangkasan, penempatan, dan inspeksi setelah pencetakan.
Untuk jenis plastik rekayasa tertentu, saya akan meminta panduan pemrosesannya dan memverifikasi usulan pengaturan pengeringan, pengumpanan, sekrup, dan kepala. Saya tidak akan menggunakan angka throughput HDPE sebagai bukti kinerja dengan resin lain. Setiap resep regrind yang diusulkan akan tetap tunduk pada bahan yang berlaku dan persyaratan pelanggan.
Sebelum menyetujui sel produksi, saya akan memasukkan pekerjaan hilir ke dalam rencana uji coba. Saluran yang dibentuk masih harus melewati tahap pemangkasan, perakitan, dan inspeksi yang disepakati. Saya akan mencatat keluaran yang diterima, interupsi dan penyesuaian manual, kemudian memisahkan persyaratan yang lolos dari item yang memerlukan koreksi atau bukti lebih lanjut.
Rekomendasi saya akan bergantung pada temuan tersebut. Mesin yang lebih besar bukanlah respons otomatis saya terhadap kekurangan produksi; Pertama-tama saya akan menentukan apakah pembatasan tersebut berasal dari pencetakan, penanganan, penyelesaian akhir, atau inspeksi.
Desain cetakan tiup, distribusi dinding, dan antarmuka penting
Berat bagian yang sudah jadi adalah satu ukuran keseluruhan benda. Ia tidak dapat mengidentifikasi ketebalan pada suatu tikungan, sambungan, atau jepitan. Tetapkan lokasi inspeksi dari gambar dan fungsinya, kemudian bandingkan pengukuran yang dilakukan pada kondisi bagian yang ditentukan.
Pisahkan kontrol memanjang dan melingkar
Tinjau program parison memanjang secara terpisah dari distribusi dinding di sekeliling keliling bagian. Toray menjelaskan kontrol ketebalan dinding radius dalam diskusi proses hisap 3D. Konfirmasikan fungsi kontrol sebenarnya dari sistem yang diusulkan; jumlah titik pemrograman yang besar saja tidak menunjukkan bahwa setiap lokasi kritis akan memenuhi batasnya.
Untuk kegagalan lokal, petakan pengukuran ke posisinya pada bagian tersebut dan selidiki variabel proses dan perkakas yang relevan. Jaga agar perubahan dapat dilacak sehingga dampaknya dapat diperiksa. Yang adapanduan pemrograman parisonmenjelaskan topik kontrol secara lebih rinci.
Bawa datum melalui finishing dan perakitan
Tentukan bagaimana port, tepi yang dipangkas, dan fitur pemasangan akan diukur relatif terhadap datum yang ditentukan. Setujui dukungan bagian dan kondisi pengukuran. Tinjau antarmuka ini dengan pemasok cetakan dan perlengkapan menggunakandesain cetakan dan pemeriksaan antarmuka mesin, daripada memperlakukan penyelesaian akhir sebagai masalah terpisah setelah persetujuan cetakan.
Tentukan sel blow moulding otomotif lengkap
Gambarkan rute dari persiapan resin ke titik penghitungan bagian yang diterima. Termasuk pelepasan, pemangkasan, pembukaan, penyambungan, perakitan, dan inspeksi hanya jika bagian tersebut memerlukannya. Untuk setiap operasi, sebutkan pemasok, bukti penerimaan, dan tanggung jawab integrasi.
Periksa antarmuka stasiun: bagaimana suatu bagian dipindahkan, bagaimana lokasinya, apa yang terjadi ketika stasiun hilir berhenti dan bagaimana bagian yang ditolak dipisahkan. Kutipan harus membedakan peralatan yang dipasok oleh pembuat mesin dengan peralatan yang dipasok oleh pihak lain. Itupanduan konfigurasi jalur otomatismencakup batas pasokan ini.
Pilih inspeksi dari fungsi dan spesifikasi suku cadang. Uji kebocoran, jika diperlukan, tidak menggantikan bukti dimensi, lintasan, rakitan, atau ketahanan. Hindari satu daftar tes umum untuk setiap aplikasi otomotif.
Buktikan bagian dan proses produksinya secara terpisah
Rencanakan uji coba representatif seputar revisi gambar, bahan yang disetujui, dan resep yang dimaksudkan. Catat cetakan, pengaturan, lot material, dan rencana pengukuran. Simpan jumlah yang diterima, alasan penolakan, penghentian, dan intervensi manual di samping catatan siklus.
Uji mesin pemasok dan persetujuan suku cadang produksi pelanggan memiliki tujuan yang berbeda.Ikhtisar PPAP publik AIAGmenghubungkan persetujuan bagian produksi dengan secara konsisten memenuhi catatan desain dan spesifikasi selama produksi aktual dijalankan pada tingkat produksi. Cakupannya lebih luas daripada mendemonstrasikan gerakan mesin atau menghasilkan satu sampel yang dapat diterima.
| Aktivitas | Pertanyaan yang dijawabnya | Bukti untuk didefinisikan | Tidak dengan sendirinya terbentuk |
|---|---|---|---|
| LEMAK mesin atau sel | Apakah peralatan yang disediakan memenuhi cakupan penerimaan yang disepakati? | Pemeriksaan kontrak, konfigurasi, kondisi uji coba, dan catatan item terbuka | Semua fungsi bagian jadi atau persetujuan produksi pelanggan |
| Bagian validasi fungsional | Apakah bagian yang sudah jadi memenuhi persyaratan penggunaan yang ditentukan? | Catatan dimensi, perakitan, fungsional, dan daya tahan yang berlaku | Kinerja produksi yang berkelanjutan di luar kondisi yang dievaluasi |
| Persetujuan bagian produksi pelanggan | Apakah proses produksi yang dimaksudkan memenuhi persyaratan persetujuan pelanggan yang berlaku? | Pengiriman dan bukti produksi yang ditentukan pelanggan, termasuk PPAP jika diperlukan | Persetujuan untuk perubahan bahan, gambar atau proses tanpa peninjauan yang diperlukan |
Tetapkan jumlah sampel, durasi uji coba, metode pengukuran, dan kriteria statistik apa pun dalam rencana penerimaan proyek. Jangan meminjam target Cpk universal atau durasi pengoperasian dari artikel mesin generik. Untuk bagian peralatan, gunakanPanduan perencanaan FATuntuk menetapkan pemeriksaan yang disepakati.
Tutup setiap persyaratan yang telah dilewati, memerlukan pekerjaan perbaikan dan pengujian ulang, atau belum diverifikasi. Tetapkan bukti pemilik dan penutupan untuk dua kategori terakhir. Memisahkan status-status ini akan mencegah uji coba yang tidak lengkap menjadi rilis produksi yang nyata.
Bandingkan output dan biaya pada batas bagian yang diterima
Hitung suku cadang otomotif jadi yang lolos pemeriksaan yang disepakati. Nyatakan apakah targetnya mencakup pergantian, interupsi, dan operasi hilir, dan gunakan basis waktu yang sama untuk setiap stasiun. Lihatpanduan perhitungan tingkat produksiuntuk perbedaan antara siklus nominal dan output yang diterima.
Mengevaluasi sel saluran HVAC di luar siklus pencetakannya
Untuk proyek saluran HVAC otomotif hipotetis, saya akan memulai dengan persyaratan 95 suku cadang yang diterima per jam yang dijadwalkan. Asumsikan cetakan rongga tunggal, siklus pencetakan 32 detik, ketersediaan proses tahap pencetakan 90% dan hasil akhir yang diterima sebesar 96% di seluruh proses yang lengkap.
Kecepatan pencetakan nominalnya adalah 3.600 32, atau 112,5 bagian per jam. Menerapkan asumsi ketersediaan proses akan menghasilkan kapasitas tahap pencetakan sebesar 101,25 bagian per jam yang dijadwalkan.
Angka tersebut tidak akan menentukan hasil akhirnya. Saya juga akan membandingkan kapasitas pemangkasan, penanganan dan inspeksi. Tabel di bawah menunjukkan dua skenario perencanaan, dengan asumsi tidak ada tambahan kehilangan transfer atau interaksi antar penghentian stasiun. Kedua angka kapasitas hilir menggunakan jam yang dijadwalkan dan telah memungkinkan asumsi gangguan stasiun; hasil 96% diterapkan satu kali di akhir.
| Ukuran perencanaan | Skenario hilir awal | Skenario hilir yang direvisi |
|---|---|---|
| Kapasitas tahap pencetakan | 101,25 bagian/jam | 101,25 bagian/jam |
| Kapasitas pemrosesan hilir | 90 bagian/jam | 105 bagian/jam |
| Asumsi hasil akhir yang diterima | 96% | 96% |
| Output yang diproyeksikan diterima | 86,4 bagian/jam | 97,2 bagian/jam |
| Output diterima yang diperlukan | 95 bagian/jam | 95 bagian/jam |
Dalam skenario awal, kapasitas hilir akan membatasi sel hingga 90 bagian per jam sebelum batas hasil akhir. Oleh karena itu, proyeksi keluaran yang diterima adalah 90 × 0,96 = 86,4 bagian per jam, di bawah persyaratan.
Saya selanjutnya akan mengevaluasi pengaturan hilir yang mampu memproses 105 bagian per jam. Dengan tahap pencetakan yang kemudian membatasi pasokan, proyeksi keluaran yang diterima akan menjadi 101,25 × 0,96 = 97,2 bagian per jam.
Perhitungan yang direvisi akan melampaui target hanya sebesar 2,2 bagian per jam. Saya akan memperlakukannya sebagai ruang perencanaan yang terbatas, bukan bukti tingkat produksi yang disetujui. Uji coba sel yang representatif masih perlu menetapkan siklus aktual, interupsi, kinerja hilir, dan hasil yang diterima.
Perbandingan ini akan mengarahkan tinjauan teknik ke arah penyelesaian akhir dan pengaturan inspeksi sebelum meminta mesin blow moulding yang lebih besar.
Bandingkan ruang lingkup produksi yang sama
Pisahkan biaya mesin, cetakan, persiapan bahan, perlengkapan finishing, inspeksi, integrasi dan uji coba di setiap proposal. Harga mesin saja tidak bisa dibandingkan secara langsung dengan harga sel lengkap. Mengevaluasi kapasitas tambahan terhadap keluaran yang diterima dan permintaan proyek; jangan berasumsi bahwa mesin yang lebih besar akan menghilangkan hambatan hilir.
Siapkan RFQ suku cadang otomotif untuk Kinggle
Platform akumulator Kinggle yang diterbitkan memberikan referensi spesifikasi untuk diskusi awal. Ini bukanlah pilihan otomatis untuk contoh saluran hipotetis atau untuk setiap suku cadang otomotif. Bahan yang diusulkan, cetakan dan ruang lingkup produksi lengkap masih memerlukan tinjauan teknis.
| Bidang referensi | KGB80A | KGB100B |
|---|---|---|
| Kapasitas kontainer maksimum yang diiklankan | 30 liter | 120 liter |
| Kekuatan penjepit | 215 kN | 440 kN |
| Ukuran pelat cetakan, L × T | 750×860mm | 1.200 × 1.200 mm |
| Ukuran cetakan maksimum, W × H | 520×860mm | 920 × 1.200 mm |
| Ketebalan cetakan | 360 hingga 420mm | 510 hingga 600mm |
| Koneksi aplikasi yang terdaftar | Saluran pipa suku cadang mobil | Suku cadang mobil dan tangki mobil |
Tabel tersebut mereproduksi bidang yang dipilih dari halaman produk Kinggle yang tertaut. Ukuran pelat dan ukuran cetakan maksimum adalah bidang yang berbeda. Tidak ada yang mengonfirmasi cakupan gerakan yang lengkap, keluaran kelas tertentu, proses penghisapan khusus, atau persetujuan sistem bahan bakar. Minta gambar antarmuka dan konfigurasi untuk build yang diusulkan.

Kirimkan paket ulasan, bukan hanya volume mesin yang diminta
- Gambar bagian 3D dan 2D dengan revisi, geometri akhir, datum, dan persyaratan dinding kritis atau antarmuka.
- Tingkat resin yang ditentukan, resep produksi yang disetujui, dan instruksi pemrosesan yang relevan.
- Berat bagian, susunan cetakan yang direncanakan, informasi perkakas yang ada dan urutan penyelesaian yang diusulkan.
- Output diterima yang diperlukan beserta basis waktunya, permintaan tahunan, bauran produk, dan persyaratan inspeksi.
- Kondisi lokasi dan daftar yang jelas tentang siapa yang memasok cetakan, bahan pembantu, penyelesaian akhir, inspeksi dan integrasi.
Masukan ini memungkinkan tinjauan teknis mengatasi kesesuaian, persyaratan yang belum terselesaikan, dan kondisi uji coba sebelum konfigurasi mesin diselesaikan.
Pertanyaan yang sering diajukan
Apakah setiap saluran udara otomotif dapat dibuat dengan mesin blow moulding konvensional?
Tidak. Tinjau geometri, resin yang ditentukan, antarmuka, dan akses perkakas. Beberapa bentuk memerlukan evaluasi penempatan parison khusus, cetakan hisap, atau bagian sambungan. Mesin konvensional dengan robot pengangkut tidak dengan sendirinya membentuk kemampuan pembentukan tersebut.
Apakah volume akumulator cukup untuk memilih mesin untuk suku cadang otomotif?
Permintaan tembakan yang dapat digunakan, pengiriman bahan tertentu, pemasangan cetakan, ruang pembukaan, pergerakan yang diperlukan, pelepasan komponen, dan pekerjaan hilir juga perlu ditinjau. Volume kontainer yang diiklankan adalah referensi penyaringan, bukan metode seleksi lengkap untuk bagian teknis yang tidak teratur.
Bisakah mesin HDPE memproses plastik rekayasa dengan kualitas tertentu?
Hal ini memerlukan peninjauan khusus tingkat persiapan material, plastisisasi, perkakas kepala, kontrol, dan proses yang diusulkan. Tingkat ekstrusi HDPE yang dipublikasikan tidak membuktikan hasil dengan resin lain. Konfirmasikan konfigurasi dan jalankan uji coba representatif dengan materi yang dimaksud.
Mengapa suatu bagian dapat memenuhi target beratnya tetapi gagal dalam pemeriksaan ketebalan dinding?
Berat menggambarkan keseluruhan bagian, sedangkan pemeriksaan ketebalan mengukur lokasi. Bahan dapat didistribusikan secara berbeda antar wilayah tanpa adanya perubahan berat total. Petakan lokasi kegagalan dan selidiki kondisi material, peralatan, dan proses yang relevan sebelum memutuskan cara memperbaikinya.
Apakah melewati mesin FAT melengkapi persetujuan bagian produksi pelanggan?
Tidak. FAT mencakup cakupan penerimaan peralatan yang disepakati. Validasi bagian yang telah selesai dan persetujuan produksi pelanggan memerlukan bukti yang dapat diterapkan sendiri. Jika PPAP diperlukan, konfirmasikan pengajuan pelanggan dan persyaratan proses produksi daripada menganggap pengiriman peralatan sebagai persetujuan.
Apakah membeli mesin blow moulding otomotif sama dengan mencari suku cadang cetakan tiup khusus?
Tidak. Pengadaan peralatan berkaitan dengan permesinan, antarmuka perkakas, integrasi dan ruang lingkup penerimaan untuk proses produksi. Pengadaan suku cadang jadi berkaitan dengan tanggung jawab produsen untuk memproduksi dan memasok suku cadang tersebut. Perjelas cakupan mana yang diminta sebelum membandingkan pemasok.
Untuk tinjauan peralatan suku cadang otomotif, kirimkan gambar dan persyaratan material melaluiHalaman kontak Kinggleatau emailpenjualan@kinggle.com. Telepon:+86-574-87103665. Informasi perusahaan tersedia diHalaman Tentang Kinggle.
Menyetujui rute produksi sebelum berkomitmen pada mesin
Mulailah dengan bagian dan material, selesaikan rute pembentukan, dan ubah gambar menjadi peralatan eksplisit dan persyaratan validasi. Kemudian bandingkan proposal lengkap pada batas bagian yang diterima. Masalah kecocokan wajib memerlukan penyelesaian; siklus yang lebih cepat atau harga beli yang lebih rendah tidak dapat menutupnya.