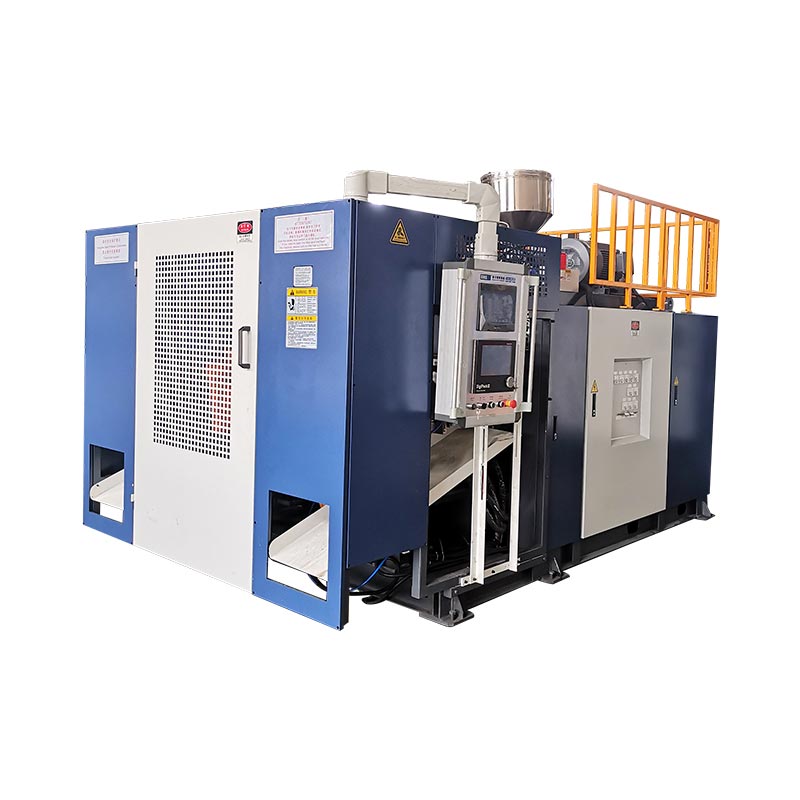
Dua kepala, dua parison, dan dua rongga sering kali berada dalam konsep produksi yang sama—tetapi keduanya bukanlah istilah yang dapat dipertukarkan. Tata letak yang benar dimulai dengan botol, jarak keluar, ruang cetakan, dan permintaan lelehan kotor, bukan jumlah target.

Pembeli yang meminta “mesin peniup botol empat rongga” dapat menerima die head empat outlet, cetakan empat rongga dan satu atau dua stasiun cetakan. Pembeli lain yang meminta “mesin blow moulding kepala ganda” mungkin hanya mengacu pada dua parison. Kecuali jika kutipan mencantumkan setiap elemen, kedua pihak dapat mendiskusikan nomor yang sama sambil membayangkan peralatan yang berbeda.
Panduan ini memisahkan istilah-istilah tersebut, menggunakan spesifikasi Kinggle 2L, 5L, dan 15L saat ini untuk menunjukkan batas dimensi di balik pemilihan kepala, dan memberikan metode keseimbangan massa untuk membandingkan konsep satu, dua, tiga, dan empat kepala tanpa menciptakan keluaran produksi.
Pertama, sebutkan empat hitungan yang berbeda
Katakepaladigunakan secara longgar di pasar. Kepala cetakan tiup ekstrusi mendistribusikan lelehan dan membentuk parison tubular. Kepala cetakan multi-parison memiliki beberapa outlet. Cetakan kemudian menutup sekeliling parison tersebut, dan setiap rongga cetakan membentuk satu bagian. Stasiun adalah posisi cetakan dan penjepit lengkap yang menerimanya. Lapisan adalah lapisan material yang dibuat oleh sistem ekstrusi dan die-head.
| Menghitung | Arti fisik | Contoh pertanyaan pembeli | Jangan berasumsi |
|---|---|---|---|
| Outlet mati | Bukaan dari mana parison muncul pada satu acara pencetakan | Apakah proposalnya tunggal, ganda, rangkap tiga, atau empat kepala? | Bahwa jumlah outlet menjamin jumlah botol yang diterima sama |
| Paris | Panjang lelehan berbentuk tabung yang ditangkap oleh cetakan | Bagaimana bobot dan waktu akan seimbang antar parison? | Gerai dengan jarak yang sama selalu memberikan perbandingan yang sama |
| Rongga cetakan | Bagian bentuk dibentuk dalam satu cetakan rapat | Apakah cetakannya menghasilkan satu, dua, atau empat bagian per acara? | Jumlah rongga tersebut menggambarkan jumlah stasiun cetakan |
| Stasiun | Lengkapi posisi cetakan dan penjepit yang digunakan oleh mesin | Apakah mesinnya stasiun tunggal atau stasiun ganda? | Bahwa stasiun kedua adalah die head kedua |
| Lapisan | Lapisan material melintasi struktur dinding | Apakah bagiannya monolayer atau multilayer? | “Lapisan ganda” itu berarti kepala ganda atau rongga ganda |
Literatur peralatan independen juga menunjukkan perbedaan yang sama. ItuLembar data antar-jemput ekstrusi berkelanjutan R&Bmencantumkan konfigurasi klem satu atau dua stasiun secara terpisah dari konfigurasi die-head dengan banyak outlet. Pemisahan itu berguna dalam RFQ apa pun: menentukan stasiun, outlet cetakan, rongga cetakan, dan lapisan pada jalur yang berbeda.
Perubahan apa yang terjadi saat kepala mati mendapat outlet?
Mesin blow moulding multi-head, multi-die, atau multi-parison menghasilkan beberapa parison secara paralel. Jika cetakan dan proses dirancang untuk menangkap setiap perbandingan dan membentuk satu botol, bagian per peristiwa pencetakan dapat meningkat. Keuntungannya bersyarat. Setiap saluran keluar membutuhkan ruang, aliran lelehan, pengatur suhu, dan posisi rongga yang sesuai.
Diagram ini bersifat konseptual, bukan gambar perkakas Kinggle. Diameter saluran keluar sebenarnya, tinggi nada, saluran aliran, dan tata letak rongga bergantung pada botol dan mesin. Oleh karena itu, “dua kepala”, “tiga kepala”, dan “empat kepala” merupakan deskripsi awal, bukan spesifikasi lengkap.
Lebih banyak kepala membagi lebar cetakan yang tersedia
Sebuah parison besar dapat menggunakan lebih banyak lebar cetakan mesin yang tersedia. Ketika beberapa outlet berbagi ruang tersebut, lebar botol, jarak rongga, posisi leher, saku flash, dan sambungan pendingin harus dipasang berdampingan. Cetakan juga membutuhkan baja yang cukup di antara rongga-rongga dan ruang yang cukup untuk pemangkasan dan pelepasan bagian.
Semakin banyak kepala meningkatkan total lelehan yang dibutuhkan per peristiwa
Jika satu perbandingan kotor berbobot 0,10 kg, empat perbandingan setara memerlukan 0,40 kg per peristiwa pencetakan sebelum mempertimbangkan perbedaan berat sebenarnya. Contoh ini hanya menjelaskan aritmatika saja; ini bukan spesifikasi botol Kinggle. Memperpendek interval antar kejadian akan semakin meningkatkan permintaan pencairan per jam.
Lebih banyak kepala menciptakan lebih banyak posisi untuk dikendalikan
Empat botol yang terlihat setelah cetakan dibuka tidak membuktikan empat proses yang setara. Satu outlet bisa menjadi lebih hangat, satu parison bisa melorot secara berbeda, rongga bisa mendingin lebih lambat, atau satu posisi pemangkasan bisa meninggalkan flash ekstra. Oleh karena itu, keluaran multi-rongga harus dihitung dan diperiksa berdasarkan posisinya—tidak hanya sebagai total gabungan.
Perbandingan asli: batas head Kinggle yang dipublikasikan berdasarkan platform mesin
Halaman cetakan tiup ekstrusi berkelanjutan Kinggle saat ini menjelaskan konfigurasi opsional dua, tiga, dan empat kepala mati pada beberapa model. Tabel spesifikasi mempublikasikan dimensi yang tepat untuk referensi kepala tunggal dan ganda. Mereka tidak mempublikasikan tiga atau empat judul untuk halaman-halaman ini, sehingga tata letak tersebut memerlukan rekayasa proyek daripada ekstrapolasi.
| model raja | Stasiun | Kapasitas produk maksimal | Ukuran cetakan maksimal (W×H) | Kapasitas leleh HDPE | Diameter die-pin maks satu kepala | Jarak tengah kepala ganda yang diterbitkan | Diameter die-pin maks kepala ganda |
|---|---|---|---|---|---|---|---|
| KGB2L | Lajang | 2 liter | 360×380mm | 30kg/jam | 90mm | 130mm | 60mm |
| KGB2D | Dobel | 2 liter | 360×380mm | 55kg/jam | 90mm | 130mm | 60mm |
| KGB5L | Lajang | 5 liter | 410×450mm | 55kg/jam | 150mm | 150–180mm | 80mm |
| KGB5D | Dobel | 5 liter | 410×450mm | 80kg/jam | 150mm | 150–180mm | 80mm |
| KGB15L | Lajang | 15 liter | 580×500mm | 100kg/jam | 220mm | 240–280 mm | 150mm |
| KGB15D | Dobel | 15 liter | 580×550mm | 120kg/jam | 220mm | 240–280 mm | 150mm |
Halaman 2L Kinggle juga menjelaskan aplikasi dari 50 ml hingga 2 L. Kisaran tersebut mengidentifikasi rangkaian produk; ini tidak berarti setiap kontainer dalam kisaran tersebut cocok untuk setiap jumlah orang. Botol lebar 2L mungkin memerlukan satu saluran keluar sementara beberapa botol sempit dapat memuat konsep multi-rongga. Volume maksimum saja tidak dapat menentukan tata letak.


Apa yang diungkapkan data Kinggle tentang pemilihan kepala
1. Jumlah stasiun dan geometri kepala adalah pilihan independen
Pada pasangan 2L, model stasiun tunggal dan ganda mempunyai batas kepala tunggal 90 mm, jarak tengah kepala ganda 130 mm, dan batas die-pin kepala ganda 60 mm. Pasangan 5L dan 15L mengikuti pola yang sama dalam platform masing-masing. Stasiun kedua mengubah cara cetakan bergantian; itu tidak secara otomatis mengubah jumlah outlet atau nada outlet.
2. Tata letak kepala ganda memiliki diameter lebih kecil yang tersedia per outlet
Setiap platform menerbitkan diameter die-pin maksimum yang lebih kecil untuk referensi kepala ganda dibandingkan referensi kepala tunggal: 60 versus 90 mm pada 2L, 80 versus 150 mm pada 5L, dan 150 versus 220 mm pada 15L. Ini tidak memprediksi diameter botol jadi, namun ini menunjukkan mengapa “tambahkan kepala lain” bukan sekadar pengaturan keluaran. Geometri dadu, parison, dan botol berubah secara bersamaan.
3. Platform yang lebih besar menerbitkan referensi cetakan dan jarak outlet yang lebih luas
Referensi cetakan maksimum bertambah dari 360 × 380 mm pada pasangan 2L menjadi 410 × 450 mm pada pasangan 5L dan lebar hingga 580 mm pada pasangan 15L. Jarak tengah kepala ganda yang dipublikasikan bertambah dari 130 mm menjadi 150–180 mm dan kemudian 240–280 mm. Angka-angka ini menghubungkan pemilihan platform dengan jarak botol, bukan hanya nominal liter.
4. Model stasiun ganda berpasangan menghasilkan kapasitas leleh yang lebih besar
Contoh stasiun ganda menghasilkan kapasitas peleburan HDPE yang lebih tinggi dibandingkan mitra stasiun tunggal mereka: 55 berbanding 30 kg/jam pada 2L, 80 berbanding 55 kg/jam pada 5L, dan 120 berbanding 100 kg/jam pada 15L. Selisihnya tidak mempunyai rasio tunggal dan tidak membuktikan adanya pengganda keluaran. Mereka menunjukkan mengapa sistem ekstrusi termasuk dalam perhitungan yang sama dengan stasiun dan kepala.
5. Klaim tiga dan empat kepala memerlukan gambar khusus produk
Deskripsi produk memungkinkan konfigurasi multi-die-head 2/3/4 yang fleksibel, tetapi tabelnya tidak menyatakan jarak pusat universal triple atau empat-head. Menemukan dimensi tersebut dari baris kepala ganda akan mengabaikan lebar botol, baja cetakan, tinggi nada, lokasi leher, dan akses servis. Dokumen berikutnya yang benar adalah usulan tata letak kepala dan cetakan berdasarkan gambar bagian pembeli.
Pilih jumlah kepala dari botol—bukan dari pengganda yang diinginkan
Kutipan pabrik menjadi lebih dapat diandalkan ketika pembeli memberikan definisi produk yang lengkap kepada pemasok. Mulailah dengan SKU terluas dan terberat yang ditujukan untuk rangkaian perkakas yang diusulkan. Kemudian periksa apakah produk yang lebih kecil dapat berbagi mesin yang sama tanpa memaksakan kompromi yang tidak praktis.
Lebar botol dan jarak tengah
Jarak pusat diukur antara garis tengah outlet yang berdekatan. Itu harus sesuai dengan susunan rongga yang cukup rapat agar setiap parison dapat memasuki posisi cetakan yang benar. Lebar badan botol hanyalah salah satu bagian dari persyaratan. Lapisan leher, pegangan, saku flash, area penjepit, dan dinding cetakan di antara rongga juga memakan ruang.
Berat bagian dan massa parison kotor
Berat botol jadi bukanlah massa yang harus disuplai oleh ekstruder untuk setiap kejadian. Perbandingan kotornya mencakup materi yang diambil untuk botol ditambah lampu kilat atas dan bawah serta materi trim lainnya. Kalikan massa kotor suatu posisi dengan semua posisi aktif, lalu bandingkan totalnya dengan sistem ekstrusi pada laju kejadian yang direncanakan.
Pendinginan dan penghapusan
Lebih banyak rongga dapat menghasilkan lebih banyak panas untuk dihilangkan di setiap penutupan cetakan. Jalur air yang tidak rata dapat membuat salah satu rongga berada pada posisi lambat. Setelah cetakan dibuka, sel harus memisahkan, memotong, menguji, dan menyampaikan setiap bagian tanpa benturan atau penumpukan yang berlebihan. Mesin cetak dapat menyelesaikan pergerakannya sementara peralatan hilir sudah menjadi penghambat produksi.
Strategi SKU
Cetakan dengan rongga tinggi dapat disesuaikan dengan kelompok botol yang stabil dan sempit. Ini mungkin menjadi kurang menarik jika jumlah pesanan sedikit, desain sering berubah, atau sebagian besar SKU tidak dapat menggunakan nada yang sama. Bandingkan permintaan suku cadang tahunan dan waktu pergantian berdasarkan SKU. Jangan mengukur setiap cetakan di sekitar satu puncak musim kecuali seluruh pabrik dapat menggunakan kapasitas tersebut.
Hitung keluaran realistis dengan peristiwa, suku cadang, dan keseimbangan massa
Siklus kering katalog dan jumlah orang tidak cukup untuk memperkirakan botol yang dapat dijual. Gunakan dua perhitungan yang terhubung: satu untuk suku cadang yang diterima dan satu lagi untuk permintaan lelehan kotor.
Bagian yang baik per jam = kejadian pencetakan stabil per jam × bagian yang terbentuk per kejadian × pecahan yang diterima
Permintaan lelehan kotor (kg/jam) = kejadian pencetakan stabil per jam × total massa perbandingan kotor per kejadian (kg)
Pecahan yang diterima harus berasal dari definisi kualitas pembeli dan percobaan yang disepakati atau asumsi perencanaan yang jujur. Total massa parison bruto adalah jumlah seluruh parison yang digunakan dalam satu event. Jika empat outlet tidak mengirimkan massa yang sama, catat keempat posisi secara terpisah sebelum menambahkannya.
Contoh hipotetis yang transparan
Asumsikan tata letak empat outlet yang diusulkan membentuk empat botol per acara. Selama uji coba yang stabil—bukan siklus kering—sel menyelesaikan 300 proses pencetakan per jam. Jika pecahan yang diterima dan disepakati adalah 0,97, keluaran baik yang dihitung adalah 300 × 4 × 0,97 = 1,164 botol per jam. Jika total massa perbandingan kotor per peristiwa adalah 0,44 kg, kebutuhan lelehan kotor adalah 300 × 0,44 = 132 kg/jam.
Angka-angka tersebut hanyalah contoh pengajaran dan bukan merupakan hasil model Kinggle. Mereka menunjukkan mengapa mesin empat kepala tidak cocok secara otomatis: ekstruder yang diusulkan memerlukan kapasitas yang terverifikasi untuk material dan kondisinya, sementara pendinginan dan semua langkah hilir perlu mempertahankan laju dan kualitas kejadian. Gantikan data proyek yang diukur sebelum membuat keputusan pembelian.
milik Kingglepanduan mesin blow moulding terus menerusmenjelaskan bagaimana jumlah stasiun, rongga die-head, dan waktu siklus digabungkan. Untuk perencanaan pabrik, verifikasi juga kondisi kelistrikan, udara bertekanan, dan pendinginan denganpanduan utilitas mesin blow molding.
Komisioning pabrik: memenuhi syarat setiap outlet dan rongga sebagai posisinya
Rata-rata gabungan dapat menyembunyikan posisi lemah. Jika tiga botol lolos pemeriksaan berat dan satu botol ringan, rata-ratanya mungkin terlihat dapat diterima meskipun satu rongga tidak stabil. Selama penerimaan dan permulaan pabrik, beri label pada setiap outlet cetakan dan posisi rongga dan pertahankan identitas tersebut melalui pemangkasan dan inspeksi.
Tetapkan garis dasar posisi demi posisi
- Identifikasi mesin, die head, cetakan, lot resin, resep dan kondisi utilitas.
- Kumpulkan komponen secara berurutan dari setiap posisi outlet/rongga.
- Catat massa perbandingan kotor jika metode uji aman yang disepakati mengizinkannya.
- Ukur berat akhir dan lokasi dinding kritis yang sama untuk setiap posisi.
- Periksa pinch-off, neck finish, flash, dimensi, tampilan dan kinerja kebocoran.
- Catat interval peristiwa, penolakan, alarm, intervensi manual, dan penghentian hilir.
- Ulangi setelah kondisi stabil pulih setelah penyesuaian yang disetujui.
Ubah satu faktor yang dikontrol pada satu waktu
Jika satu perbandingan berbeda, pertama-tama putuskan apakah polanya mengikuti saluran keluar cetakan, rongga, sirkuit pendingin, atau posisi hilir. Catatan yang terkoordinasi lebih berguna daripada menyesuaikan beberapa nilai HMI sekaligus. milik KingglePengaturan HMI dan panduan alarmmerekomendasikan mencatat bukti sebelum mengubah resep.
Periksa distribusi dinding, tidak hanya berat total
Dua botol dapat memiliki berat yang sama namun tetap mendistribusikan bahan secara berbeda. Bandingkan lokasi bahu, badan, pegangan, alas, dan penjepit yang ditentukan jika relevan dengan bagian tersebut. Jika proyek menggunakan kontrol dinding terprogram, makapanduan pemrograman parisonmenyediakan metode terstruktur untuk menghubungkan titik program ke wilayah yang diukur.
Ubah uji coba yang diterima menjadi referensi pemeliharaan
Simpan data posisi yang disetujui, kondisi suhu, kondisi pembersihan, kondisi air, dan identitas perkakas. Ketika satu posisi kemudian menyimpang, maintenance dapat membandingkannya dengan baseline aslinya. Itudaftar periksa pemeliharaan preventifdapat membawa observasi tersebut ke dalam inspeksi rutin.
Kombinasi umum—dan apa yang masih belum diketahui oleh setiap deskripsi
| Deskripsi singkat | Apa maksudnya? | Apa yang masih harus dikonfirmasi oleh RFQ |
|---|---|---|
| Mesin dua kepala, dua rongga | Dua parison memberi makan dua rongga cetakan per peristiwa pencetakan | Jumlah stasiun, jarak keluar, ukuran cetakan, berat bagian, kapasitas ekstrusi, dan cakupan hilir |
| Mesin peniup botol empat kepala | Empat outlet die membentuk empat parison secara paralel | Apakah cetakan memiliki empat rongga yang sesuai, nada yang tepat, dan apakah semua SKU cocok |
| Mesin dua stasiun, dua kepala | Dua stasiun cetakan bergantian di sekitar sistem cetakan dua outlet | Jumlah set cetakan, urutan kejadian, permintaan lelehan, metode pelepasan, dan kondisi uji coba yang dijamin |
| Mesin blow moulding empat rongga | Satu tutup cetakan bisa membentuk empat bagian | Pengaturan stopkontak, jumlah stasiun, keseimbangan rongga, pendinginan, dan keluaran yang diterima |
| Mesin dua lapis, dua kepala | Sistem multilayer dapat memberi makan dua outlet | Jumlah ekstruder, struktur material, rasio lapisan, rute skrap, saluran keluar, rongga dan stasiun |
“Mesin pembuat botol plastik”, “Mesin peniup botol HDPE”, “mesin botol ekstrusi”, “mesin peniup kepala multi-die”, dan “mesin peniup ekstrusi multi-parison” semuanya dapat muncul dalam penelusuran untuk peralatan terkait. Spesifikasi yang lengkap secara teknis harus tetap dapat dipahami meskipun nama pemasaran tersebut berubah.
Daftar periksa RFQ untuk proyek blow moulding multi-kepala
Kirim produk dan input pabrik yang sama ke setiap pemasok. Mintalah setiap kutipan untuk merespons dalam urutan yang sama, dengan referensi katalog terpisah dari jaminan proyek.
| kelompok RFQ | Informasi untuk diberikan | Respons pemasok yang diperlukan |
|---|---|---|
| Produk | Gambar atau sampel 2D/3D, kapasitas, dimensi maksimum, leher, pegangan, garis perpisahan, dan geometri trim | Platform mesin yang kompatibel, orientasi, tata letak rongga, dan masalah desain apa pun |
| Bahan | Tingkat resin yang tepat, warna/aditif, rencana penggilingan ulang atau PCR, dan data pemasok | Ruang lingkup sekrup/ekstrusi yang diusulkan, asumsi pemrosesan, dan kebutuhan bahan uji |
| Massa dan kualitas | Berat akhir, perkiraan perbandingan kotor/flash, dinding kritis, dimensi dan uji fungsional | Metode uji coba, pengambilan sampel berdasarkan posisi dan definisi penerimaan |
| Keluaran | Suku cadang yang baik per jam, volume shift/tahun, campuran SKU, dan frekuensi pergantian diperlukan | Peristiwa per jam, bagian per peristiwa, asumsi fraksi yang diterima dan penghitungan lelehan kotor |
| perkakas | Cetakan yang ada atau konsep rongga yang disukai | Jumlah outlet, jarak tengah, rentang die-pin, ukuran cetakan, jarak rongga, set cetakan, dan desain pendingin |
| Mesin | Tingkat otomatisasi pilihan dan batasan pabrik | Penghitungan stasiun, penjepit, ekstruder, kontrol, pengambilan, dan opsi yang disertakan |
| Pabrik | Standar daya, kondisi udara/air, batas lingkungan, lantai, ketinggian dan rute pengangkatan | Lembar utilitas proyek, pengaturan umum, persyaratan pondasi/pemuatan dan izin layanan |
| Hilir | Rencana pemangkasan, pengujian kebocoran, pengangkutan, pelabelan, pengepakan dan penanganan barang bekas | Batas kapasitas dan antarmuka untuk setiap tahap yang disertakan dan disuplai pembeli |
Jangan menerima jalur keluaran tanpa kondisi pengujiannya
Dokumen penerimaan yang berguna menyebutkan gambar botol, tingkat bahan, berat jadi dan berat kotor, saluran keluar dan rongga aktif, kondisi pendinginan cetakan, jendela pengoperasian yang stabil, uji kualitas, rencana pengambilan sampel, dan termasuk peralatan hilir. Ini mencatat bagian yang diterima berdasarkan posisi. Tanpa kondisi tersebut, “pcs/jam” dapat menggambarkan pergerakan mesin, komponen yang dibentuk sebelum pemeriksaan, atau botol yang dikemas dengan baik—tiga hasil yang berbeda.
Tanyakan tata letaknya sebelum membekukan pesanan pembelian
Gambar akhir harus menunjukkan garis tengah cetakan terhadap rongga cetakan, batas cetakan dan pelat, pin tiup, metode pemotongan atau pencairan, jalur pelepasan dan jarak servis. Untuk permintaan Kinggle tiga atau empat kepala, gambar ini adalah tempat konfirmasi penawaran khusus proyek; hal ini tidak boleh disimpulkan dari tabel double-head yang diterbitkan.
Pertanyaan yang sering diajukan
Apa itu mesin blow moulding multi-kepala?
Mesin blow moulding multi-head menggunakan susunan die-head dengan beberapa outlet untuk membentuk beberapa parison pada satu acara pencetakan. Jumlah saluran keluar, jarak tengah, dan ukuran cetakan harus sesuai dengan tata letak botol dan rongga cetakan.
Apakah mesin dua kepala sama dengan mesin dua rongga?
No Kepala ganda menggambarkan dua outlet atau parison mati; dua rongga menggambarkan dua bentuk bagian dalam cetakan. Mereka umumnya dirancang sebagai tata letak dua bagian yang cocok, namun kutipan harus menentukan keduanya secara terpisah.
Apakah mesin blow moulding empat kepala menghasilkan botol empat kali lebih banyak?
Tidak secara otomatis. Ini dapat membentuk lebih banyak bagian per peristiwa pencetakan, tetapi keluaran yang baik sebenarnya bergantung pada tingkat peristiwa yang stabil, total permintaan lelehan kotor, keseimbangan saluran keluar dan rongga, pendinginan, pemangkasan, pengujian dan kualitas yang diterima.
Bagaimana cara memilih jarak pusat die-head?
Jarak pusat dipilih dari rongga yang diusulkan dan tata letak produk. Lebar botol, posisi leher, kantong flash, baja cetakan, pendingin, peniup, ruang pemangkasan dan pelepasan semuanya mempengaruhi dimensi akhir.
Bisakah satu mesin beralih antara produksi tunggal dan multi-kepala?
Pengaturan die-head atau perkakas yang berbeda mungkin dapat dilakukan pada platform yang direkayasa dengan sesuai, namun hal ini tidak boleh diasumsikan. Konfirmasikan kesesuaian mekanis, cakupan ekstrusi, kontrol, pekerjaan pergantian, kompatibilitas cetakan, dan persyaratan commissioning dengan pemasok.
Apa yang membatasi jumlah rongga pada cetakan tiup ekstrusi?
Batasan mencakup dimensi produk, ruang cetakan dan pelat yang tersedia, jarak keluar, geometri cetakan dan parison, persyaratan penjepit, kapasitas ekstrusi, keseimbangan pendinginan, pelepasan komponen, dan kapasitas hilir.
Data apa yang harus saya kirim untuk penawaran mesin multi-rongga?
Kirimkan gambar bagian atau sampel, tingkat bahan, berat perbandingan jadi dan kotor, dinding kritis dan pengujian, keluaran baik yang diperlukan, rencana SKU, utilitas pabrik, batasan tata letak, dan persyaratan hilir.