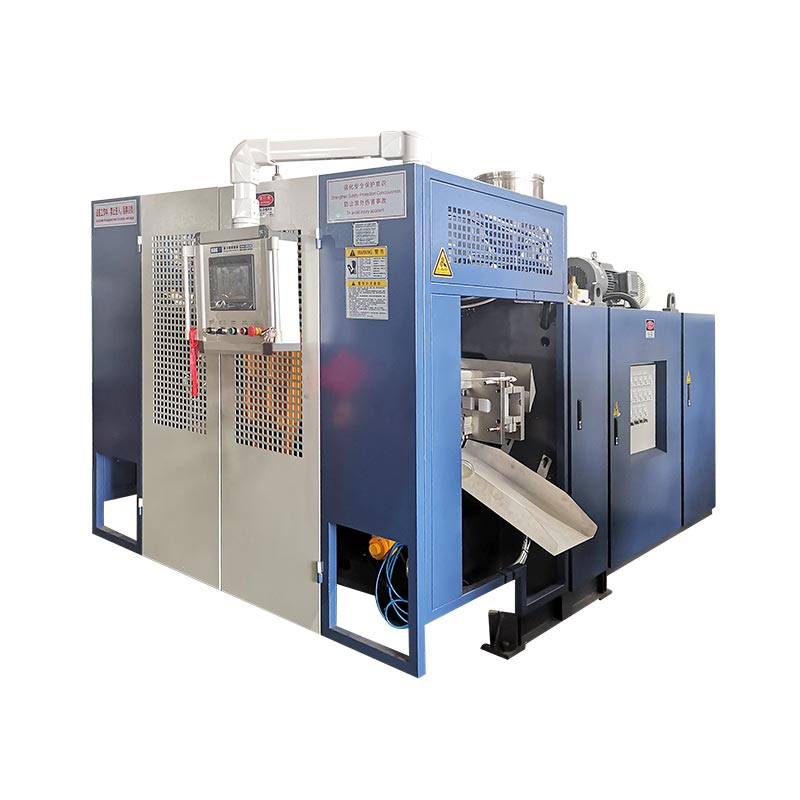
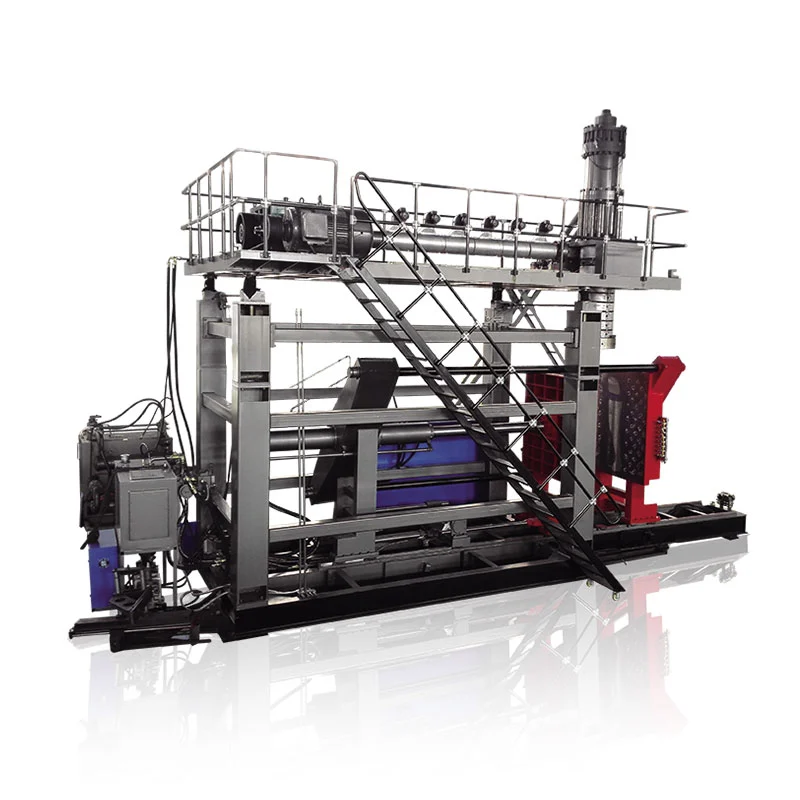
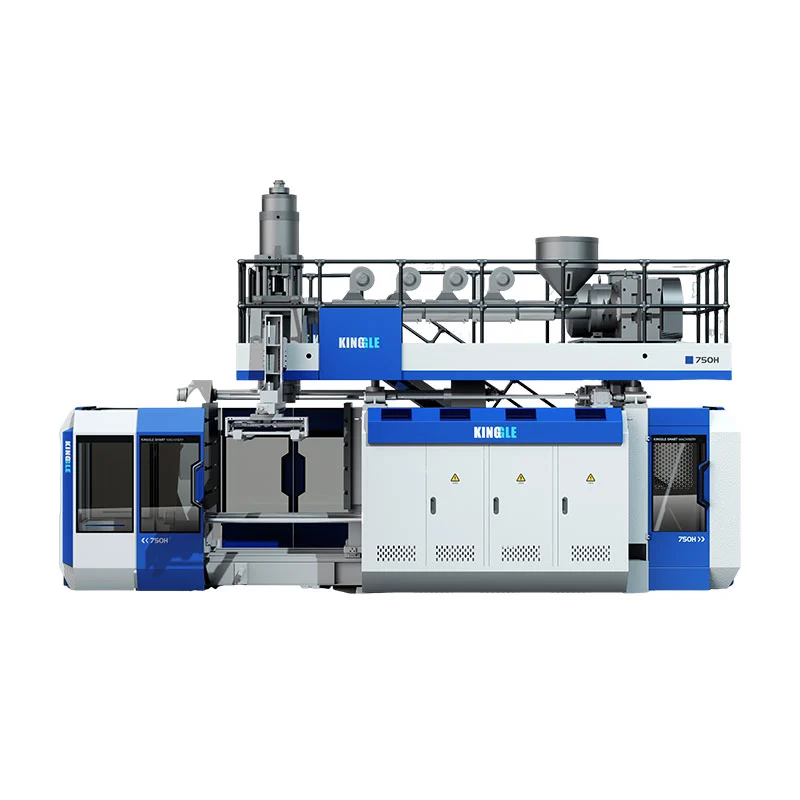
Stasiun kedua mengubah cara mesin menggunakan waktu ekstrusi, pendinginan, dan penanganan cetakan. Hal ini tidak secara otomatis melipatgandakan output yang dapat dijual, menurunkan energi per botol, atau membuat produk lebih besar. Tiga ukuran mesin Kinggle yang dipasangkan menunjukkan di mana perbedaan nyata muncul.

Yang nyatamesin blow moulding stasiun tunggal vs gandaOleh karena itu, perbandingannya adalah studi sel lengkap, bukan jumlah pengangkutan. Keputusan tersebut harus menghubungkan botol, jadwal produksi, permintaan lelehan kotor, urutan dua stasiun dan persyaratan bagian yang diterima.
Apa perubahan antara satu stasiun dan dua stasiun?
Dalam mesin cetak tiup ekstrusi kontinu satu stasiun, satu posisi cetakan dan penjepit menangkap parison, membentuk bagian, mendinginkannya, dan melepaskannya. Acara pencetakan berikutnya harus sesuai dengan urutan satu stasiun tersebut.
Mesin blow moulding ekstrusi stasiun ganda—atau stasiun ganda—mengganti dua posisi cetakan di sekitar sistem ekstrusi bersama. Satu stasiun dapat berada dalam tahap hembusan, pendinginan, atau penghilangan sebagian, sementara stasiun lainnya bersiap untuk menangkap perbandingan berikutnya. Inilah sebabnya mengapa peralatan stasiun ganda juga digambarkan sebagai mesin cetak tiup dua sisi atau antar-jemput di beberapa pasar.
Urutan yang disederhanakan ini menjelaskan peluang, bukan tingkat produksi akhir. Perjalanan stasiun, pembentukan parison, penutupan cetakan, peniupan, pembuangan, pendinginan, ejeksi, pemangkasan dan pemindahan hilir masih harus selaras. Literatur mesin antar-jemput independen juga mencantumkan konfigurasi satu dan dua sisi secara terpisah dari die head tunggal dan multi-parison, memperkuat bahwa ini adalah pilihan peralatan yang berbeda.
Jangan bingung menghitung jumlah stasiun, jumlah head, jumlah rongga, dan jumlah lapisan
Banyak kesalahan kutipan dimulai karena kata “ganda” digunakan tanpa menyebutkan apa yang digandakan. Mesin stasiun ganda belum tentu merupakan mesin kepala ganda, cetakan dua rongga, atau garis dua lapis.
| Ketentuan | Apa yang penting | Apa yang diubahnya | Pertanyaan untuk pemasok |
|---|---|---|---|
| Stasiun tunggal atau ganda | Posisi cetakan dan penjepit yang bekerja secara berurutan | Urutan mesin, persyaratan set cetakan, potensi keluaran, tapak dan penanganan | Berapa banyak stasiun cetakan lengkap yang bergantian pada mesin ini? |
| Mati tunggal atau multi-kepala | Warga Paris melakukan ekstrusi pada satu acara pencetakan | Berapa banyak rongga cetakan yang dapat diumpankan sekaligus dan jarak keluar yang diperlukan | Berapa banyak outlet yang disertakan, dan berapa jarak pusatnya? |
| Cetakan tunggal atau multi rongga | Bagian-bagian yang dibentuk dalam satu cetakan ditutup | Bagian per peristiwa pencetakan, ukuran cetakan, keseimbangan pendinginan, dan pemangkasan | Berapa banyak bagian yang dapat dijual yang harus dihasilkan oleh satu acara cetakan? |
| Tunggal atau berlapis-lapis | Lapisan material pada bagian dinding | Extruder, arsitektur die-head, penanganan material dan kontrol proses | Bahan dan struktur lapisan manakah yang termasuk dalam kutipan? |
ItuLembar data antar-jemput ekstrusi berkelanjutan R&B, misalnya, mencantumkan kepala cetakan parison tunggal dan multi secara terpisah dari konfigurasi penjepit satu atau dua stasiun. Perkakas multi-parison adalah satu tuas keluaran; stasiun cetakan kedua adalah hal lain. Sebuah proposal dapat menggunakan salah satu tuas atau menggabungkan keduanya, sehingga kutipan harus mengidentifikasi masing-masing secara terpisah.
Terminologi juga berubah berdasarkan wilayah. Pembeli dapat mencari amesin blow molding stasiun ganda, mesin blow molding stasiun kembar, mesin peniup botol dua stasiunataucetakan tiup antar-jemput dua sisi. Konfirmasikan urutan fisiknya daripada memilih berdasarkan nama saja.
Perbandingan asli: tiga ukuran mesin Kinggle berpasangan
Analisis berikut menggunakan spesifikasi yang dipublikasikan pada enam halaman produk Kinggle saat ini. Setiap pasangan memiliki kapasitas kontainer maksimum nominal yang sama, sehingga perbedaan stasiun lebih mudah dilihat. Angka-angka tersebut merupakan referensi katalog, bukan jaminan produksi untuk setiap botol, resin, die head, atau paket pilihan.
| Kapasitas dan model | Stasiun | Label keluaran yang diterbitkan | Kapasitas leleh HDPE | Dimensi mesin (P×L×T) | Amplop L×W sederhana* | Berat | Kekuatan penjepit |
|---|---|---|---|---|---|---|---|
| 2LKGB2L | Lajang | Siklus kering 600 pcs/jam | 30kg/jam | 3,1 × 1,7 × 2,5 m | 5,3 m² | 2,5 ton | 40 kN |
| 2LKGB2D | Dobel | Siklus kering 600 × 2 buah/jam | 55kg/jam | 3,1 × 2,2 × 2,5 m | 6,8 m² | 4,5 ton | 40 kN |
| 5LKGB5L | Lajang | Siklus kering 500 pcs/jam | 55kg/jam | 3,1 × 2,2 × 2,5 m | 6,8 m² | 3,0 ton | 65 kN |
| 5LKGB5D | Dobel | Siklus kering 500 × 2 buah/jam | 80kg/jam | 3,2 × 2,2 × 2,5 m | 7,0 m² | 5,2 ton | 65 kN |
| 15LKGB15L | Lajang | siklus kering 450 pcs/jam | 100kg/jam | 4,5 × 2,2 × 2,8 m | 9,9 m² | 7,5 ton | 165 kN |
| 15LKGB15D | Dobel | Siklus kering 450 × 2 buah/jam | 120kg/jam | 4,8 × 2,9 × 2,8 m | 13,9 m² | 12,5 ton | 165 kN |

Apa yang diungkapkan oleh data berpasangan
1. Jumlah stasiun tidak menentukan ukuran maksimum bagian
Dalam setiap pasangan Kinggle, kapasitas kontainer nominal dan gaya penjepitan yang dipublikasikan tetap sama: 2L dan 40 kN, 5L dan 65 kN, atau 15L dan 165 kN. Stasiun kedua mengubah urutan produksi; itu tidak mengubah platform 5L menjadi platform 15L.
Perbedaan ini penting selama pemilihan mesin. Volume bagian, luas proyeksi, dimensi cetakan, dan penjepit yang diperlukan masih harus sesuai dengan platform. milik Kingglepanduan pemilihan mesin blow mouldingdimulai dari wadah sebelum memilih jumlah stasiun.
2. Pasangan stasiun ganda menambah kapasitas lelehan, tetapi tidak dengan satu rasio tetap
Kapasitas peleburan HDPE yang dipublikasikan meningkat dari 30 menjadi 55 kg/jam pada pasangan 2L, dari 55 menjadi 80 kg/jam pada pasangan 5L, dan dari 100 menjadi 120 kg/jam pada pasangan 15L. Peningkatan tersebut tidak sama dan tidak boleh diubah menjadi “pengganda stasiun ganda” yang universal.
Ini adalah pelajaran kapasitas yang paling penting dalam data. Dua stasiun dapat menciptakan lebih banyak peluang pencetakan, namun ekstruder masih harus memasok massa parison kotor. Botol yang lebih berat, flash yang lebih banyak, outlet cetakan yang lebih banyak, atau interval kejadian yang lebih pendek akan meningkatkan permintaan lelehan. Ketika ekstrusi menjadi hambatan, penambahan ketersediaan stasiun tidak dapat menyelesaikannya.
3. Berat dan amplop pemasangan bertambah secara berbeda berdasarkan ukurannya
Peralihan dari model tunggal ke model ganda meningkatkan bobot alat berat yang dipublikasikan dari 2,5 menjadi 4,5 ton pada 2L, 3,0 menjadi 5,2 ton pada 5L, dan 7,5 menjadi 12,5 ton pada 15L. Amplop mesin berukuran L×W yang dihitung masing-masing berubah dari sekitar 5,3 menjadi 6,8 m², 6,8 hingga 7,0 m², dan 9,9 hingga 13,9 m².
Oleh karena itu, luas lantai tidak dapat digambarkan dengan aman sebagai “hampir sama” atau “dua kali lebih besar”. Hasilnya tergantung pada platformnya. Perhitungan amplop mesin tidak merupakan tata letak pabrik: akses servis, pasokan material, manifold pendingin, lemari kontrol, pembuangan komponen, dan penanganan cetakan masih memerlukan ruang. Gunakan Kingglepanduan listrik, udara, air dan tata letaksebelum membekukan rencana lokasi.
4. Label siklus kering adalah sinyal perbandingan, bukan janji pengiriman
Siklus kering mencatat pergerakan mesin tanpa membuktikan kondisi produksi bagian yang sudah jadi. Output aktual harus mencakup pembentukan parison, waktu hembusan dan pembuangan, pendinginan, ejeksi, pemangkasan, penurunan kualitas, dan penghentian yang direncanakan. Jerigen tebal 15L dan botol ringan 500ml tidak dapat menghasilkan keluaran yang sama hanya karena keduanya dijalankan pada mesin dengan jumlah stasiun yang sama.
Hitung output dari peristiwa pencetakan dan keseimbangan massa
Mulailah dengan produk dan kerjakan mundur. Jangan memulai dengan mengalikan nomor katalog dengan jam shift.
Langkah 1: tentukan keluaran baik yang dibutuhkan
Ubah permintaan yang dikonfirmasi menjadi suku cadang yang baik per jam menggunakan jam produksi terjadwal, pergantian yang direncanakan, dan asumsi ketersediaan pabrik itu sendiri. Pisahkan skenario permintaan—dasar, puncak musiman, dan pertumbuhan di masa depan—sehingga kelebihan kapasitas terlihat dan tidak disembunyikan dalam satu target optimis.
Langkah 2: ukur satu kejadian pencetakan yang lengkap
Untuk cetakan yang diusulkan, catat jumlah perbandingan, bagian yang terbentuk, massa perbandingan kotor, massa bagian jadi, rute flash/penggilingan ulang, interval kejadian stabil dan hasil kualitas yang diterima. Peristiwa pencetakan berarti satu cetakan menangkap bahan perbandingan dan menghasilkan kumpulan bagian-bagiannya.
Bagian yang baik/h = kejadian pencetakan/h × bagian per kejadian × pecahan yang diterima
Permintaan lelehan kotor (kg/jam) = peristiwa pencetakan/jam × massa perbandingan kotor per peristiwa (kg)
Pecahan yang diterima harus berasal dari percobaan yang disepakati atau asumsi tanaman yang jujur. Massa perbandingan kotor mencakup bahan yang masuk ke acara pencetakan, tidak hanya botol jadi. Jika flash di-ground-kan ulang, penanganan dan pemasukannya kembali masih mempengaruhi jalur.
Langkah 3: uji kemacetan sebagai satu baris
Bandingkan permintaan lelehan kotor dengan ekstruder yang diusulkan berdasarkan material sebenarnya. Kemudian konfirmasikan pendinginan cetakan, hembusan udara, pelepasan komponen, pemangkasan, pengujian kebocoran, pengangkutan, pengepakan, dan kapasitas penggiling. Tahap keberlanjutan terendah menentukan keluaran jalur.
Untuk logika keluaran mesin kontinu yang lebih luas, lihat Kinggle'spanduan mesin blow moulding terus menerus. Jika berat bagian atau distribusi dinding berubah selama uji kecepatan, gunakanpanduan pemrograman parisondan verifikasi lokasi dinding yang sama pada setiap kondisi.
Konfigurasi mana yang sesuai dengan rencana produksi?
Stasiun tunggal biasanya merupakan daftar terpilih yang lebih bersih ketika…
- permintaan terverifikasi sesuai dengan satu stasiun cetakan dengan margin operasi yang dapat diterima;
- perubahan produk sering terjadi atau produksi berjalan singkat;
- satu set cetakan lebih disukai karena alasan anggaran, pemeliharaan atau validasi;
- metode bagian, cetakan atau pelepasan membuat tata letak bergantian menjadi kurang praktis;
- ruang pabrik, akses pengangkatan atau otomatisasi hilir terbatas;
- proyek ini memasuki pasar yang permintaannya belum terbukti.
Stasiun ganda layak untuk dipelajari secara lengkap ketika…
- permintaan berulang yang stabil melebihi keluaran stasiun tunggal yang realistis;
- dua stasiun cetakan yang cocok dapat menjalankan proses yang berulang;
- ekstruder dan kepala cetakan dapat menyediakan laju lelehan kotor yang dibutuhkan;
- pendinginan menyisakan waktu yang berguna untuk pekerjaan cetakan bergantian;
- pemangkasan, pengujian dan penanganan material dapat menerima peningkatan aliran;
- ruang lingkup cetakan, mesin, dan utilitas tambahan memiliki kasus bisnis yang dapat dipertahankan.
Tidak ada daftar yang menggantikan uji coba produk. Hal ini mencegah kesalahan pengadaan yang umum: memperlakukan stasiun kedua sebagai aksesori keluaran yang berdiri sendiri. Ini adalah keputusan sistem yang mengubah perkakas, kontrol, commissioning, dan aliran suku cadang melalui pabrik.
Utilitas dan peralatan hilir dapat menghapus keunggulan stasiun
Jalur stasiun ganda dapat mengirimkan lebih banyak panas ke sistem pendingin cetakan dan membuat proses pencetakan menjadi lebih berdekatan. Udara bertekanan harus menahan tekanan dan menyalurkan aliran saat saluran membutuhkannya, bukan hanya saat idle. Air pendingin harus mencapai kedua sirkuit cetakan dengan kondisi stabil. Distribusi listrik, pendingin hidraulik, dan lingkungan kabinet harus sesuai dengan bangunan akhir.
Jangan menghitung layanan pabrik dari tabel perbandingan. Beberapa spesifikasi web Kinggle saat ini menggunakan tipografi satuan yang tidak konsisten, dan angka energi rata-rata tidak menggambarkan pengujian produk yang identik. Minta lembar utilitas khusus proyek, gambar kelistrikan, dan gambar pengaturan umum untuk konfigurasi yang dipesan.
Periksa setiap proses setelah pembukaan cetakan
- Bisakah peralatan yang dibawa pulang menerima suku cadang dari stasiun bolak-balik?
- Bisakah pemangkasan menangani flash dan geometri leher/bawah yang sebenarnya?
- Dapatkah penguji kebocoran memeriksa setiap rongga sesuai kecepatan garis yang disyaratkan?
- Dapatkah konveyor mencegah tabrakan, penumpukan, dan deformasi bagian?
- Bisakah penggiling dan blender menangani flash tanpa mengganggu kestabilan proporsi penggilingan ulang?
- Dapatkah operator mencapai kedua stasiun dengan aman untuk pekerjaan inspeksi dan pergantian yang disetujui?
Jika pengoperasian yang lebih cepat menyebabkan ketebalan dinding tidak stabil, lampu kilat, distorsi pendinginan, atau alarm berulang, sambungkancatatan pemeliharaan preventifdengan KinggleMetode pemecahan masalah HMIsebelum menyembunyikan hambatan fisik dengan perubahan resep.

Bandingkan total biaya pemasangan, bukan harga mesin saja
Pembeli yang mencari harga mesin pembuat botol plastik mungkin menerima dua penawaran yang tidak setara. Satu dapat mencakup set cetakan kedua, pengujian pengambilan dan kebocoran; yang lain hanya dapat menampilkan mesin cetak dasar. Oleh karena itu, harga utama yang lebih rendah mungkin menggambarkan sel produksi yang kurang lengkap.
| Lapisan biaya | Pertanyaan stasiun tunggal | Pertanyaan stasiun ganda |
|---|---|---|
| Platform mesin | Ekstruder, penjepit, kontrol, dan alat bantu standar mana yang disertakan? | Perlengkapan pengangkutan, penjepit, peniup, dan kontrol tambahan manakah yang disertakan? |
| Cetakan dan kepala mati | Apakah satu cetakan lengkap dan paket outlet die yang benar sudah termasuk? | Apakah ada dua stasiun cetakan yang cocok, dan apakah jumlah kepala dan jarak keluaran identik dengan rencana alat? |
| Layanan pabrik | Pekerjaan listrik, udara, air dan lantai/pemuatan apa yang diperlukan? | Dapatkah layanan yang ada mendukung rangkaian kejadian yang lebih cepat dalam permintaan pabrik secara bersamaan? |
| Sel hilir | Langkah-langkah pengambilan, pemangkasan, pengujian, pengangkutan, dan penggilingan manakah yang manual atau otomatis? | Bisakah setiap tahap hilir menerima suku cadang dari stasiun bergantian tanpa akumulasi? |
| Pergantian dan validasi | Berapa lama waktu yang dibutuhkan untuk satu kali perubahan cetakan dan resep berdasarkan prosedur pembeli? | Bagaimana dua stasiun diselaraskan, memenuhi syarat, dan dipulihkan setelah perubahan produk? |
| Risiko operasional | Output apa yang hilang jika stasiun cetakan tunggal berhenti? | Dapatkah salah satu stasiun diisolasi dengan aman, dan apa yang terjadi pada rangkaian ekstrusi bersama? |
Perbandingan ekonomi yang berguna menggunakan batasan proyek yang sama di kedua sisi. Termasuk mesin cetak, cetakan, die head, alat bantu, instalasi, commissioning, pelatihan dan modifikasi pabrik. Kemudian perkirakan tenaga kerja, utilitas, pemeliharaan terencana, kerugian pergantian, kerugian kualitas, dan waktu henti menggunakan asumsi pengoperasian pembeli sendiri.
Biaya per suku cadang barang = total biaya selama periode perbandingan suku cadang yang diterima diproduksi pada periode yang sama
Pembilang dan penyebutnya harus menggunakan jendela waktu dan cakupan yang sama. Jangan menempatkan angka modal stasiun ganda di atas keluaran siklus kering satu stasiun, atau membandingkan jalur ganda otomatis dengan mesin tunggal dasar yang tidak mencakup pemangkasan dan pengujian. Jika permintaan tidak dapat menggunakan output tambahan, maka kapasitas menganggur tetap menjadi biaya. Jika permintaan melebihi kemampuan stasiun tunggal, kehilangan produksi dan lembur juga merupakan biaya.
Harga masih menjadi batasan pembelian yang sah, namun menjadi wajar setelah penyesuaian teknis. Minta Kinggle untuk mengidentifikasi setiap komponen yang disertakan dan setiap item yang dipasok pembeli sehingga penawaran harga dapat dibandingkan baris demi baris.
RFQ yang lebih baik memisahkan kondisi yang dijamin dari referensi katalog
Kirim lembar masukan yang sama ke setiap pemasok. Jika tidak, dua kutipan mungkin menggunakan asumsi yang berbeda dan tetap tampak sebanding.
| bidang RFQ | Masukan yang diperlukan | Mengapa hal itu mengubah keputusan stasiun |
|---|---|---|
| Bagian | Gambar atau sampel, dimensi maksimum, leher/selesai, pegangan, garis perpisahan dan persyaratan pemangkasan | Mendefinisikan kesesuaian cetakan, pergerakan, dan pekerjaan hilir |
| Bahan | Tingkat resin yang tepat, warna, aditif, rencana penggilingan ulang/PCR, dan data pemasok | Mengubah perilaku lelehan, keluaran kotor, dan pendinginan |
| Massa dan dinding | Berat akhir, perkiraan perbandingan/kilat kotor, lokasi dinding kritis, dan toleransi | Mengubah target siklus menjadi permintaan yang mencair dan bukti kualitas |
| Tuntutan | Suku cadang yang baik per jam, shift, tahun dan musim puncak; SKU/rencana pergantian | Menunjukkan apakah stasiun kedua dapat tetap dimuat secara produktif |
| perkakas | Jumlah stasiun, outlet cetakan, rongga, jarak pusat, set cetakan, dan tata letak pendinginan | Mencegah "stasiun ganda" menyembunyikan asumsi kepala atau rongga yang berbeda |
| Kualitas | Pengujian berat, dimensi, dinding, kebocoran, jatuh, beban atas, atau pengujian lain yang disepakati | Mendefinisikan keluaran yang baik daripada kecepatan gerakan |
| Pabrik | Standar daya, kondisi udara/air, batas lantai dan langit-langit, jalur pengangkatan dan peralatan hilir | Menguji apakah sel stasiun ganda lengkap dapat diinstal dan didukung |
Catat item-item ini selama uji coba penerimaan
- Mesin, cetakan, kepala cetakan, resin dan identitas resep.
- Interval kejadian pencetakan yang stabil untuk setiap stasiun—bukan satu kejadian tercepat.
- Massa perbandingan kotor, bobot bagian jadi, dan rute flash.
- Bagian yang diterima berdasarkan rongga dan ditempatkan di atas jendela pengujian yang disepakati.
- Dinding kritis, hasil dimensional dan fungsional.
- Kondisi udara, air dan listrik aktual di bawah beban yang ditunjukkan.
- Catatan alarm, penghentian dan intervensi manual selama persidangan.
Catatan ini mengubah “stasiun tunggal versus ganda” menjadi keputusan berdasarkan produk pembeli. Hal ini juga memberikan dasar komisioning untuk pemecahan masalah di masa depan dan pemeliharaan preventif.
Pertanyaan yang sering diajukan
Mana yang lebih cepat: mesin blow moulding satu stasiun atau dua stasiun?
Mesin stasiun ganda memiliki potensi keluaran yang lebih tinggi karena dua stasiun cetakan bergantian di sekitar sistem ekstrusi bersama. Output yang baik sebenarnya masih bergantung pada kapasitas lelehan, jumlah perbandingan, pendinginan, pelepasan komponen, peralatan hilir, dan kualitas yang diterima.
Apakah mesin blow moulding stasiun ganda berproduksi ganda?
Tidak secara otomatis. Angka siklus kering yang dipublikasikan mungkin menunjukkan dua stasiun yang berselang-seling, namun output yang dapat dijual dapat dibatasi oleh permintaan kotor lelehan, pendinginan, pemangkasan, pengujian, penghentian atau penolakan. Verifikasi mesin dengan produk dan bahan sebenarnya.
Apakah mesin stasiun ganda sama dengan mesin kepala ganda?
Jumlah stasiun menggambarkan posisi cetakan dan penjepit. Jumlah kepala menjelaskan berapa banyak parison yang diekstrusi untuk acara pencetakan. Sebuah mesin dapat menggabungkan dua stasiun dengan satu atau beberapa outlet die.
Bisakah kedua stasiun menjalankan cetakan yang berbeda?
Jangan berasumsi mereka dapat menjalankan produk yang tidak terkait secara efisien. Stasiun-stasiun tersebut berbagi kondisi ekstrusi dan proses, sehingga massa produk, waktu perbandingan, pendinginan, dan pekerjaan hilir harus kompatibel. Konfirmasikan pengaturan yang tepat selama rekayasa.
Haruskah saya memilih stasiun tunggal atau ganda untuk kontainer 5L?
Volume kontainer hanya mengidentifikasi platform. Pilih jumlah stasiun berdasarkan permintaan suku cadang yang terverifikasi, berat produk, panjang pengoperasian, rencana cetakan dan die-head, utilitas yang tersedia, tata letak pabrik, dan kapasitas hilir.
Bagaimana cara menghitung keluaran mesin blow moulding?
Gunakan kejadian pencetakan per jam dikalikan dengan bagian per kejadian dan pecahan yang diterima. Periksa hasilnya terhadap permintaan lelehan kotor, pendinginan, dan setiap langkah hilir. Jangan hanya menggunakan siklus kering sebagai hasil produksi.
Informasi apa yang diperlukan untuk kutipan stasiun tunggal versus ganda?
Menyediakan gambar bagian, tingkat material, massa perbandingan jadi dan kotor, persyaratan dinding dan kualitas, target suku cadang yang baik, rencana SKU, konsep cetakan dan rongga, utilitas, tata letak dan peralatan hilir.