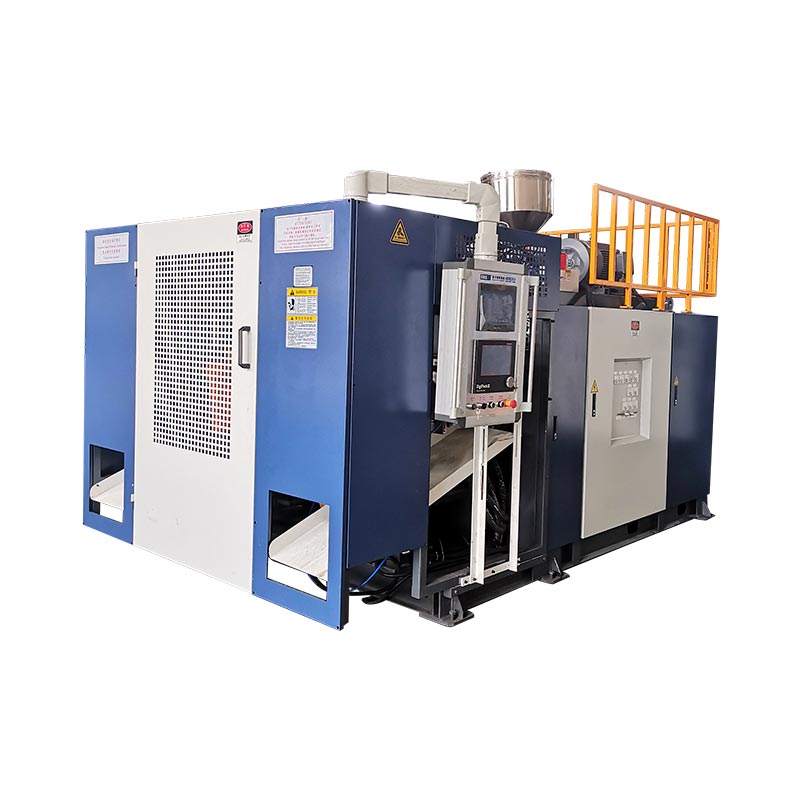
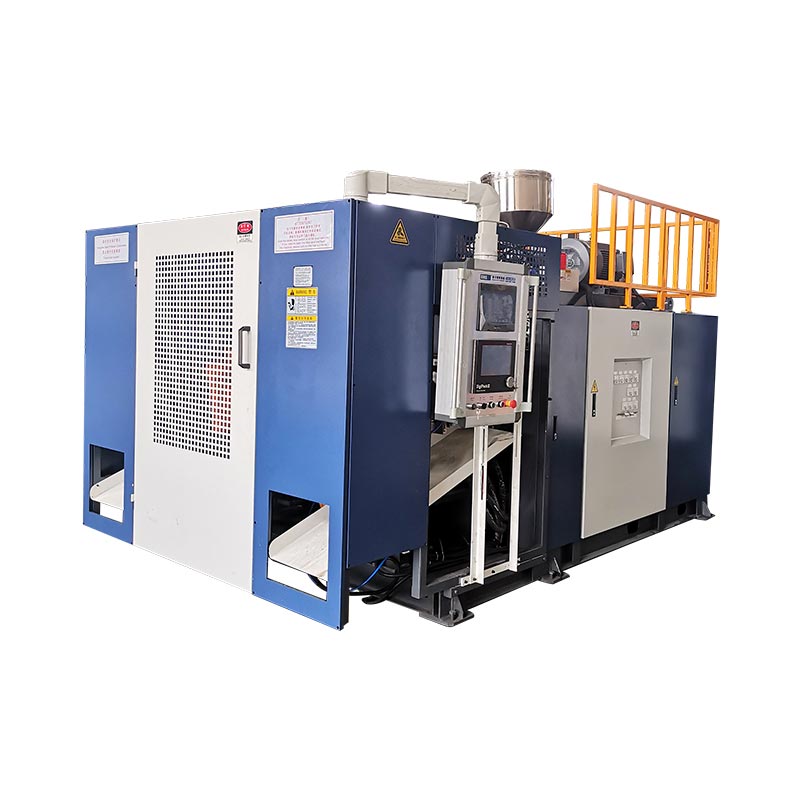
Pilih mesin blow moulding multilayer dengan mencocokkan fungsi setiap lapisan dengan spesifikasi wadah. Periksa apakah sistem ekstrusi yang disebutkan dapat menampung resep pada keluaran yang diperlukan, lalu bandingkan biaya per wadah yang diterima. Verifikasi konfigurasi dengan bahan dan cetakan yang diinginkan; lapisan tambahan hanya dibenarkan oleh produk atau persyaratan produksi tertentu.
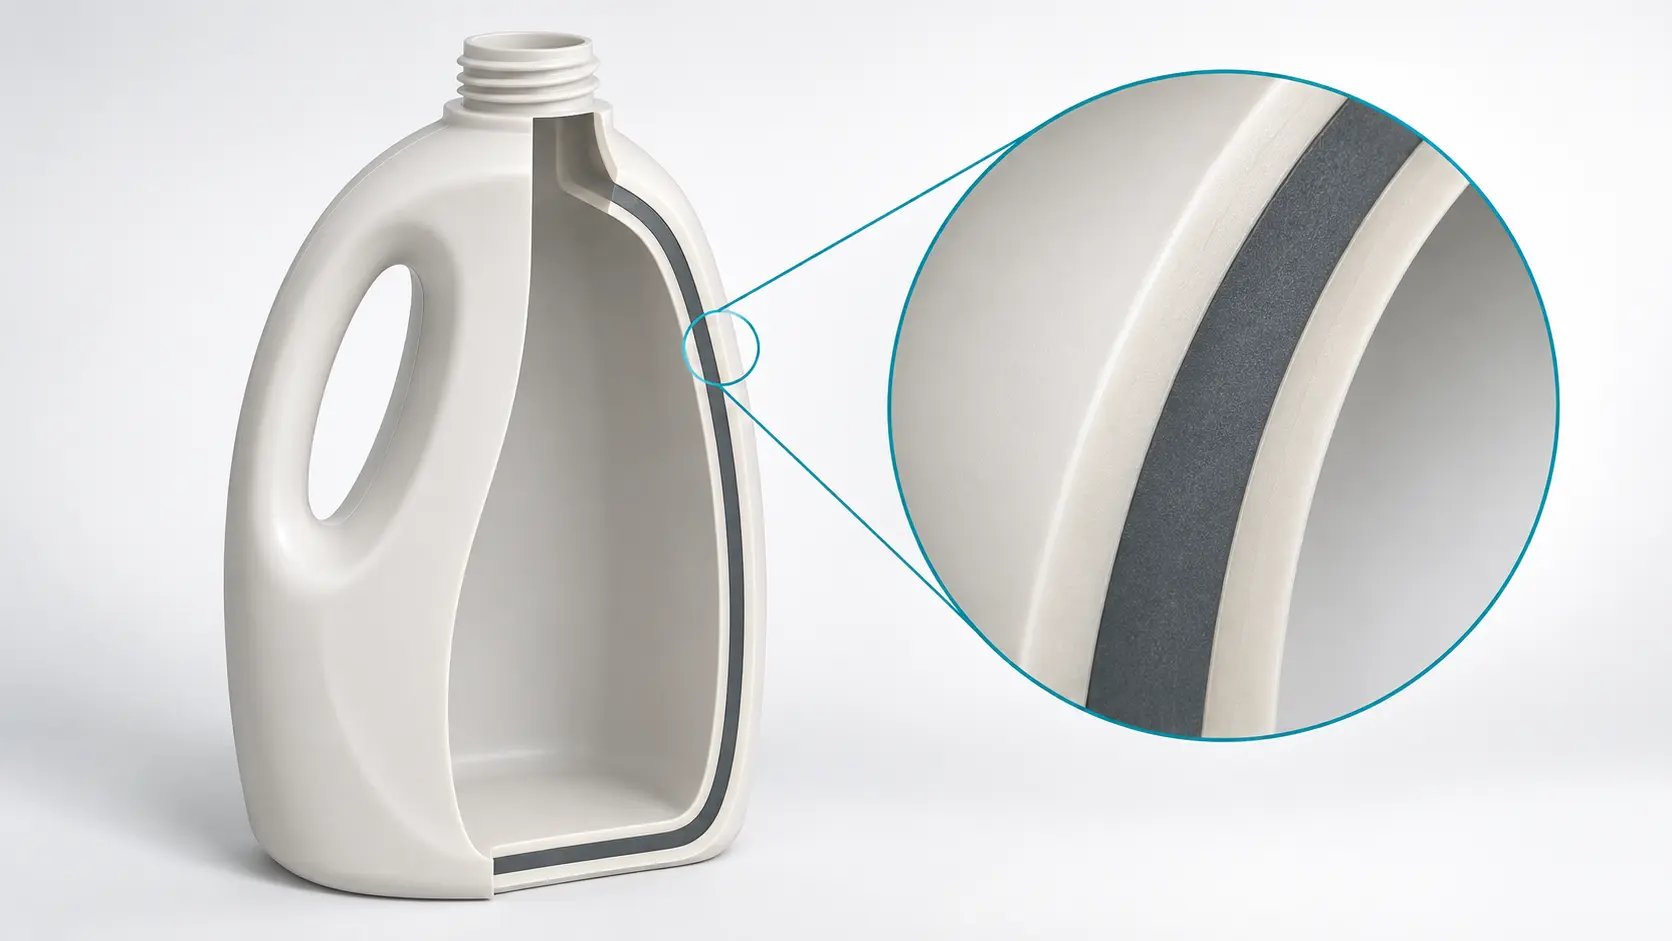
Keputusan pembelian yang berguna mengikuti empat pemeriksaan:
- Tulis spesifikasi wadah sebelum memilih jumlah lapisan.
- Petakan setiap aliran material ke lapisannya dan verifikasi jangkauan operasinya.
- Periksa distribusi lapisan aktual dan kinerja wadah jadi.
- Sertakan kerugian produksi dalam perbandingan biaya dan catatan percobaan.
Mulailah dengan spesifikasi kontainer, bukan jumlah lapisan
Permintaan untuk "mesin botol tiga lapis" membuat terlalu banyak keputusan terbuka. Itu tidak mengidentifikasi isi, geometri wadah, kadar resin, keluaran yang diperlukan atau alasan untuk memisahkan dinding menjadi beberapa lapisan. Pemasok dapat menjawab permintaan tersebut dengan kategori mesin sambil tetap mengutip sistem material yang salah.
Mulailah dengan wadah yang sudah jadi. Berikan gambarnya, penyelesaian leher, susunan pegangan, kapasitas nominal dan berat akhir. Tambahkan tampilan yang diperlukan, kondisi layanan, dan pemeriksaan kinerja. Botol deterjen berwarna terang dan kemasan peka oksigen memerlukan bukti yang berbeda, meskipun volume dan berat totalnya sama.
Ubah persyaratan menjadi item penerimaan
Gantikan istilah-istilah longgar seperti "penghalang yang baik" atau "kekuatan tinggi" dengan batas pengujian dan penerimaan yang ditentukan. Nyatakan apakah botol harus tahan terhadap urutan penanganan tertentu, mempertahankan tampilan tertentu, atau memenuhi target perlindungan produk. Kondisi pengujian berada di luar batas, termasuk isi atau simulasi bila relevan.
| Persyaratan | Pertanyaan seleksi | Bukti untuk diminta |
|---|---|---|
| Warna permukaan yang konsisten | Lapisan mana yang membawa warna, dan variasi masukan apa yang diperbolehkan? | Sampel penampilan dan sampel uji coba yang disetujui di seluruh proses |
| Bahan daur ulang di intinya | Sumber, tingkatan, dan pembagian materi manakah yang harus ditangani sistem? | Spesifikasi material, pemetaan umpan, dan hasil bagian akhir |
| Perlindungan produk | Zat apa yang harus ditahan atau dikeluarkan oleh dinding? | Target penghalang, kondisi pengujian, dan validasi tingkat paket |
| Penanganan dan penumpukan | Lokasi kontainer dan muatan mana yang mengontrol kinerja? | Batasan penarikan dan uji mekanis yang disepakati |
| Hasil produksi | Berapa banyak kontainer yang diterima yang diperlukan dalam waktu yang ditentukan? | Permintaan lelehan kotor, penghitungan yang diterima, penolakan, dan catatan penghentian |
Pisahkan persyaratan wajib dari preferensi. Jika struktur satu lapis sudah lolos spesifikasi, gunakan itu sebagai opsi referensi. Proposal multilayer kemudian memerlukan alasan yang jelas: permukaan yang berbeda, bahan inti yang ditentukan, fungsi penghalang atau persyaratan lain yang tidak dapat dipenuhi secara ekonomis oleh referensi tersebut.
Nyatakan juga bauran produknya. Sebuah lini yang melayani pesanan berulang yang panjang memiliki beban pergantian yang berbeda dari lini yang membuat batch pendek dalam beberapa warna. Sertakan produk terencana terkecil dan terbesar, daripada hanya menguji botol yang paling mudah. Hal ini memberikan diskusi peralatan batas yang dapat digunakan.
Berikan pekerjaan pada setiap lapisan sebelum memilih struktur
Cetakan tiup co-ekstrusi menggabungkan aliran material menjadi perbandingan berlapis sebelum cetakan membentuk bagian berongga. Pertanyaan seleksinya adalah bagaimana lapisan tersebut melayani wadahnya. milik Kinggleikhtisar ko-ekstrusi multilayermenjelaskan proses dasar dan fungsi lapisan umum.
Mesin blow molding dua lapis bisa menjadi relevan ketika permukaan bagian dalam dan luar memerlukan formulasi yang berbeda. Mesin blow moulding tiga lapis menambahkan inti terpisah di antara permukaan tersebut. Tidak ada deskripsi yang menetapkan kekuatan, kompatibilitas bahan kimia, atau kinerja penghalang dengan sendirinya. Sifat-sifat tersebut masih memerlukan bahan pilihan, geometri dan hasil pengujian.
| Konsep struktur | Alasan untuk mengevaluasinya | Pertanyaan yang tersisa |
|---|---|---|
| Lapisan tunggal | Satu formulasi memenuhi persyaratan produk secara lengkap | Apakah kontainer yang sudah jadi lolos sesuai dengan berat yang diusulkan? |
| Dua lapisan | Pisahkan formulasi bagian dalam dan luar | Apakah permukaan dan antarmukanya masih dapat diterima? |
| Tiga lapisan | Tetapkan formulasi inti secara terpisah dari kedua kulit | Bisakah pembagian inti yang dimaksud berjalan dengan tampilan dan kinerja yang dapat diterima? |
| Struktur penghalang dengan lapisan pengikat | Gabungkan resin penghalang pilihan dengan bahan struktural | Apakah kualitas resin, antarmuka, dan kinerja paket divalidasi? |
Tentukan bahan sebagai suatu sistem
Untuk struktur kulit/inti/kulit, identifikasi resin dan paket aditif pada setiap posisi. Bedakan bahan baku daur ulang yang dibeli dari trim produksi yang dikembalikan melalui penggiling. Resep yang dideskripsikan hanya sebagai "baru/lama/baru" menyembunyikan informasi yang diperlukan untuk menilai konsistensi dan penanganan bahan.
Jangan menganggap inti daur ulang yang terkubur sebagai bukti kesesuaian otomatis dengan isinya. Minta dokumentasi material dan penilaian khusus produk yang diperlukan untuk tujuan penggunaan. Demikian pula, konten daur ulang dan kemampuan daur ulang adalah pertanyaan yang berbeda. Yang pertama menyangkut apa yang masuk ke dalam wadah; yang lainnya menyangkut apa yang bisa terjadi pada paket lengkap setelahnya.
Lapisan penghalang mengubah sistem material
Kuraray mengidentifikasiEVAL EVOH sebagai material penahan gasdigunakan dalam pengemasan dan aplikasi lainnya. Diapresentasi teknisjuga mengilustrasikan lapisan pengikat antara poliolefin dan EVOH. Posisi perekat tersebut termasuk dalam tinjauan struktur dan peralatan, bukan di luar jumlah lapisan.
Mintalah kombinasi resin lengkap, termasuk tingkat perekat, petunjuk penanganan, dan kondisi penghalang yang disepakati. Nilai permeabilitas bahan bukanlah hasil umur simpan botol jadi. Wadah, penutupan, isi dan kondisi penggunaan memerlukan validasi tersendiri. Menambahkan resin penghalang tanpa spesifikasi tersebut membuat keputusan pembelian tidak selesai.
Periksa apakah mesin yang dikutip dapat menjalankan resep lapisan
Mesin blow moulding ekstrusi multilayer harus cocok dengan wadah dan aliran material yang mengalir ke kepalanya. Minta jadwal peralatan yang menyebutkan nama masing-masing ekstruder, pengumpan, jalur material, dan posisi lapisan. Gambar tersebut juga harus mengidentifikasi outlet cetakan, stasiun dan rongga cetakan. Jumlah ini menggambarkan berbagai bagian sistem.
Mesin multi-head menghasilkan beberapa parison untuk acara pencetakan. Kepala cetakan multilayer membentuk lapisan di dalam dinding parison. Sebuah kutipan dapat menggabungkan ciri-ciri ini, namun yang satu tidak dapat menentukan ciri-ciri yang lain. Demikian pula, jumlah lapisan saja tidak memberikan jumlah ekstruder yang dapat diandalkan. Baca pemetaan feed sebenarnya.
Ukur aliran material dengan satuan lengkap
Gunakan permintaan perbandingan kotor untuk ukuran ekstrusi. Massa botol yang sudah jadi saja menyisakan bahan yang menjadi langsing. Tentukan massa kotor per wadah cetakan dan jumlah wadah yang terbentuk per jam. Untuk pengaturan multi-outlet, sertakan semua kontainer dalam tingkat produksi tersebut.
Misalkan sebuah botol hipotetis dengan massa jadi 40 g dan alokasi perbandingan kotor 55 g. Asumsikan lini tersebut menghasilkan 1.200 botol per jam sebelum kualitasnya ditolak. Perbedaan 15 g adalah trim dalam contoh ini, bukan tunjangan potongan standar. Masukan ini menggambarkan metode tersebut; itu bukan hasil produksi Kinggle.
Permintaan aliran material = permintaan lelehan kotor × fraksi massa yang ditetapkan
| Posisi | Bagian massal yang ditugaskan | Aliran yang diperlukan |
|---|---|---|
| Kulit luar | 20% | 13,2kg/jam |
| Inti | 60% | 39,6kg/jam |
| Kulit bagian dalam | 20% | 13,2kg/jam |
| Total | 100% | 66,0kg/jam |
Resep 20/60/20 merupakan asumsi penghitungan, bukan rasio kandungan daur ulang yang direkomendasikan. Jika satu aliran material mengalir ke beberapa posisi, gabungkan posisi-posisi tersebut saat menghitung beban aliran tersebut. Periksa juga pembagian botol dan lapisan terkecil yang direncanakan. Angka output maksimum tidak menghasilkan operasi yang stabil pada laju umpan rendah.
Gunakan opsi produk Kinggle sebagai titik awal
milik KinggleMesin stasiun tunggal KGB2L 2Lmencantumkan opsi satu, dua, dan tiga lapis. ItuMesin stasiun ganda KGB5D 5Lmencantumkan opsi lapisan yang sama pada platform berbeda. Kedua halaman secara terpisah menjelaskan konfigurasi multi-die-head, yang memperkuat mengapa jumlah lapisan dan jumlah outlet memerlukan entri terpisah dalam kutipan.

Kelas kapasitas yang dipublikasikan berguna untuk mempersempit platform. Mereka tidak menggantikan tinjauan konfigurasi khusus resin. Tanyakan desain sekrup, sistem umpan, dan opsi kepala mana yang sesuai dengan resep yang diusulkan. Jangan menganggap angka plastisisasi HDPE dasar sebagai kapasitas gabungan dari sistem multilapis yang tidak ditentukan.
Untuk kutipan mesin blow molding ko-ekstrusi, catat rentang aliran yang disepakati untuk setiap aliran material, persyaratan persiapan, filtrasi jika diperlukan, kontrol resep, dan prosedur pembersihan. Tentukan alat bantu mana yang termasuk dalam harga. Sirkuit material yang bekerja dalam demonstrasi mungkin masih memerlukan peralatan di luar batas mesin yang disebutkan.
Verifikasi lapisan dalam wadah cetakan, bukan hanya pada layar resep
Kontrol rasio lapisan dimulai dengan pasokan bahan, tetapi penerimaan menjadi milik wadah yang sudah jadi. Layar yang menampilkan persentase yang benar tidak menunjukkan ketebalan lapisan di bagian bahu atau sudut. Berat total bagian juga tidak mencukupi: ini menggambarkan keseluruhan wadah, bukan di mana setiap bahan berakhir.
Pisahkan tiga catatan: resep massa, profil ketebalan dinding total, dan distribusi lapisan yang diukur pada bagian tersebut. Bahkan pada penampang ideal, kepadatan material yang berbeda berarti fraksi massa tidak secara otomatis merupakan fraksi ketebalan. Pembentukan dan aliran lokal menambah alasan lain untuk memeriksa wadah daripada mengubah persentase resep menjadi jaminan dinding.
Buat rencana sampel berbasis lokasi
Pilih lokasi pengukuran dari gambar sebenarnya. Sertakan area di mana geometri atau penggunaan membuat bagian tipis menjadi konsekuensi, lalu tambahkan lokasi tubuh secukupnya untuk menunjukkan pola distribusi. Identifikasi stasiun, outlet, waktu dan revisi resep pada setiap sampel. Jika tidak, baki botol yang tercampur dapat menyembunyikan masalah pada posisi tertentu.
Gunakan metode pemotongan dan pengukuran yang sesuai dengan bahannya. Inspeksi visual biasa mungkin tidak membedakan lapisan resin serupa. Ketika lapisan fungsional tipis mengontrol kinerja, sepakati bagaimana laboratorium akan mengidentifikasinya dan bagaimana properti paket yang relevan akan diuji. Foto dinding yang terpotong saja bukanlah hasil penghalang yang lengkap.
Diagnosis gejalanya sebelum mengubah resep
Jika warna bagian luar terlihat tidak konsisten, bandingkan terlebih dahulu lot bahan, formulasi warna, dan distribusi kulit yang diukur. Meningkatkan pewarna dengan segera dapat menutupi satu gejala sekaligus mengubah kondisi biaya dan proses. Untuk pemisahan yang jelas, tinjau pasangan material, persyaratan perekat dan catatan pemrosesan sebelum menyesuaikan setiap ekstruder sekaligus.
Untuk area tipis lokal, periksa posisi parison dan distribusi total dinding di samping pengukuran lapisan. milik Kingglepanduan pemrograman perbandinganmenjelaskan mengapa pengaturan waktu profil, penyelarasan perkakas, dan stabilitas ekstrusi penting. Simpan garis dasar dan ubah satu variabel terkontrol pada satu waktu sehingga sampel berikutnya dapat menjelaskan pengaruhnya.
Cocokkan pemeriksaan kinerja dengan cakupannya.ASTM D2463-23mengatasi ketahanan dampak jatuh dari wadah termoplastik cetakan tiup berisi air.ASTM D2659-16(2023)alamat properti penghancur kolom. Tidak ada tes yang dengan sendirinya menetapkan kinerja penghalang atau kompatibilitas dengan konten yang dimaksudkan. Setujui metode dan batasan produk yang berlaku sebelum uji coba.
Bandingkan biaya per kontainer yang diterima, bukan harga resin saja
Harga resin inti yang lebih rendah dapat mendukung investasi multilapis, namun perbandingan finansial memerlukan produk yang diterima sama pada akhirnya. Bandingkan struktur hanya setelah keduanya memenuhi spesifikasi wadah. Jika tidak, pilihan yang tampaknya lebih murah mungkin hanya mengandung lebih sedikit bahan yang dibutuhkan untuk lulus ujian.
Pisahkan biaya pembelian dari sirkulasi internal. Trim yang dikirim melalui penggiling dan dikembalikan ke jalur masih memerlukan penanganan, energi, dan pengendalian. Namun, ini bukan pembelian lain dari polimer yang sama. Menghitung massa ekstrusi kotor sebagai resin yang baru dibeli pada setiap lintasan dapat melebih-lebihkan biaya material.
Gunakan buku besar batch dengan batas yang jelas
Catat pembelian input yang dikonsumsi, output yang diterima, sisa yang belum diperoleh kembali, bahan pembersih, dan perubahan inventaris selama periode yang sama. Lacak pengembalian internal secara terpisah. Bebankan kerugian material ketika material tersebut benar-benar meninggalkan batas tersebut, daripada menerapkan persentase sisa universal yang mungkin menghitung trim daur ulang sebanyak dua kali.
Contoh di bawah ini menggunakan unit biaya hipotetis, bukan harga pasar atau kutipan Kinggle. Kedua opsi tersebut menghasilkan 10.000 wadah yang diterima dengan berat masing-masing 40 g. Asumsikan tidak ada perubahan inventaris. Resin satu lapis berharga 100 unit/kg. Untuk opsi multilapis, campuran masukan yang dibeli adalah 20% bahan luar pada 100, 60% inti pada 75 dan 20% bahan dalam pada 100 unit/kg.
= 85 unit biaya/kg
| Masukan atau hasil | Lapisan tunggal | Asumsi tiga lapis |
|---|---|---|
| Kontainer yang diterima | 10.000 | 10.000 |
| Massa dalam wadah yang diterima | 400kg | 400kg |
| Input yang dibeli dikonsumsi, termasuk kerugian yang belum dipulihkan | 410kg | 430kg |
| Biaya masukan yang dibeli tertimbang | 100 unit/kg | 85 unit/kg |
| Biaya bahan yang dibeli | 41.000 unit | 36.550 unit |
| Biaya bahan per kontainer yang diterima | 4,10 unit | 3.655 unit |
Perhitungannya mengasumsikan bahwa biaya campuran yang disebutkan berlaku untuk semua input yang dibeli dan dikonsumsi. Ini sengaja memberikan opsi multilayer lebih banyak kerugian yang belum terpulihkan. Meski begitu, keunggulan biaya materialnya adalah 4.450 unit per pesanan. Jumlah tersebut merupakan penyisihan yang tersedia untuk biaya operasional dan kepemilikan tambahan sebelum keuntungannya hilang.
Jika opsi multilayer menambahkan 2.000 unit untuk pesanan, biaya gabungannya dalam perbandingan terbatas ini menjadi 38.550 unit, atau 3.855 per kontainer yang diterima. Kutipan nyata memerlukan batasan yang lebih lengkap: tenaga kerja, utilitas, pemeliharaan, dan biaya kepemilikan peralatan tambahan. Gantikan setiap input yang diasumsikan dengan buku besar milik pabrik.
Periksa jadwal produksi di balik penghematan
Perubahan resep atau warna yang sering dapat menyebabkan hilangnya pembersihan dan waktu penyiapan menjadi penentu. Bandingkan panjang batch dan urutan pesanan yang direncanakan, tidak hanya proses yang stabil. Penghematan material yang ditunjukkan dalam pesanan jangka panjang mungkin tidak dapat menutupi kerugian beberapa batch pendek. Uji coba pergantian yang sebenarnya akan dijadwalkan oleh pabrik.
Pertahankan perhitungan bahkan ketika harga material berubah. Model biaya yang berguna memungkinkan pembeli memvariasikan harga inti, hasil yang diterima, dan ukuran batch tanpa mengubah persyaratan produk. Hal ini harus mengungkap di mana proposal tersebut berhenti memberikan manfaat, dan bukan hanya menghasilkan persentase tabungan yang menarik.
Buktikan konfigurasi dalam uji coba mesin khusus material
Susunlah percobaan di sekitar wadah dan bahan yang dituju. Demonstrasi resin yang mudah dapat memastikan bahwa mesin bekerja, namun tidak dapat menjawab apakah sistem yang dikutip memiliki formulasi inti yang menuntut atau lapisan fungsional yang tipis. Identifikasi build yang dibeli, konfigurasi head, operasi tambahan dan downstream dalam rencana uji coba.
Sebelum menjalankan materi, sepakati rencana sampel, metode pengukuran, batasan produk, dan definisi keluaran. Durasi yang diperlukan tergantung pada apa yang harus ditunjukkan oleh uji coba. Sertakan stabilisasi, penambahan material, atau permulaan kembali yang relevan ketika peristiwa tersebut merupakan bagian dari pertanyaan penerimaan. Panjang lari yang sewenang-wenang tidak menggantikan tes yang ditentukan.
- Cocokkan uji coba dengan gambar wadah yang disetujui, revisi cetakan, dan nilai resin yang tepat. Catat lot materi dan kondisi persiapan.
- Konfirmasikan pemetaan ekstruder ke lapisan, resep massal, dan peralatan penanganan material yang disertakan. Simpan pengaturan kontrol awal.
- Tetapkan kondisi stabil yang disepakati. Catat nilai proses aktual, intervensi, dan perubahan resep apa pun selama pengujian.
- Kumpulkan sampel yang dapat dilacak berdasarkan stasiun, outlet, dan waktu. Simpan sampel yang gagal dalam catatan kualitas daripada hanya menyajikan botol terbaik.
- Ukur lokasi yang ditentukan dan lakukan uji fungsional yang disepakati. Hubungkan setiap hasil penerimaan dengan sampel dan metodenya.
- Catat keluaran yang diterima, kerugian yang belum dipulihkan, dan hasil pergantian atau mulai ulang yang relevan. Bekukan konfigurasi dan resep yang lolos.
Pisahkan kemampuan proses dari satu sampel yang menarik
Sebuah sampel dapat lolos ketika proses masih berjalan. Bandingkan sampel di seluruh jendela observasi yang disepakati dan setelah peristiwa yang disertakan. Jika lot material atau isi ulang mengubah tampilan atau distribusi lapisan, simpan buktinya dan selidiki penyebabnya. Rata-rata saja dapat menyembunyikan kegagalan pada suatu outlet atau suatu titik waktu.
Untuk keluaran, gunakan wadah yang diterima dibagi dengan waktu produksi yang disepakati. Nyatakan bagaimana penghentian, penolakan, dan penahanan hilir dimasukkan dalam penghitungan. Jika target menyangkut garis yang lengkap, sertakan pemangkasan dan inspeksi pada batas yang diuji. Penghitung mesin dan sekotak kontainer yang sudah jadi dan diterima mengukur hasil yang berbeda.
milik Kingglepanduan tes penerimaan pabrikmenjelaskan cara menghubungkan hasil ke mesin, produk, metode dan batas. Untuk pemilihan multilapis, tambahkan jadwal aliran material, pengukuran lapisan, dan revisi resep ke catatan tersebut. Dokumentasikan item terbuka dan bukti yang diperlukan untuk menutupnya.
Minta konfigurasi yang dapat direproduksi di pabrik penerima: kualitas material yang diterima, jalur pasokan, pengidentifikasi head dan perkakas, file resep, kondisi utilitas, dan hasil sampel harus dibawa bersama mesin.
Uji coba yang spesifik terhadap material mempersempit risiko pembelian ke kondisi yang benar-benar telah diperiksa oleh para pihak. Itu tidak menjanjikan kinerja pada setiap resin atau produk masa depan. Setiap perubahan dalam sistem material atau spesifikasi wadah memerlukan tinjauan yang pasti, bukan asumsi bahwa jumlah lapisan yang sama menjamin hasil yang sama.
Kirimkan kepada Kinggle gambar wadah, isi, kadar resin, fungsi lapisan yang diinginkan, dan target keluaran yang diterima. Tambahkan bauran produk dan pengujian yang diperlukan sehingga proposal peralatan dapat mengatasi pekerjaan sebenarnya.
Diskusikan konfigurasi mesin multilayer
Ningbo Kinggle Machinery Co., Ltd.·penjualan@kinggle.com · +86-574-87103665
Pertanyaan yang sering diajukan
Apakah mesin blow moulding multilapis selalu lebih baik daripada mesin satu lapis?
Tidak. Mesin satu lapis adalah referensi yang masuk akal ketika satu formulasi memenuhi spesifikasi wadah. Peralatan multilayer dibenarkan oleh persyaratan permukaan, inti atau penghalang yang ditentukan dan kasus biaya yang bisa diterapkan. Bandingkan kinerja produk dan biaya pengoperasian yang diterima, daripada memperlakukan lapisan tambahan sebagai tingkat kualitas.
Apakah struktur tiga lapis memerlukan tiga bahan berbeda?
Tidak. Struktur tiga lapis mengidentifikasi tiga posisi di dinding, belum tentu tiga kelompok polimer yang berbeda. Kedua skin tersebut mungkin menggunakan formulasi yang sama sedangkan intinya menggunakan formulasi yang lain. Meminta jadwal material aktual dan pemetaan feed; dokumen-dokumen tersebut menetapkan bagaimana kepala dan ekstruder yang dipilih membuat struktur.
Apakah mesin blow moulding multi-kepala sama dengan mesin multilayer?
Tidak. Beberapa outlet cetakan menghasilkan beberapa parison untuk acara pencetakan. Peralatan multilayer membentuk lapisan material di dalam dinding parison. Sebuah mesin dapat menggabungkan kedua fitur tersebut. Catat jumlah outlet, struktur lapisan, stasiun dan rongga secara terpisah sehingga kutipannya tidak membingungkan pengaturan produksi dengan pengaturan material.
Bisakah mesin satu lapis yang ada ditingkatkan untuk produksi multilapis?
Jawabannya tergantung pada sistem ekstrusi yang ada, ruang yang tersedia, antarmuka kepala, kontrol, utilitas, dan throughput yang diperlukan. Dapatkan tinjauan teknik dari bangunan sebenarnya sebelum menganggarkan konversi. Jangan berasumsi bahwa penggantian kepala saja sudah menyediakan sirkuit material tambahan atau jangkauan operasi yang diperlukan untuk resep yang diusulkan.
Informasi apa yang diperlukan untuk kutipan mesin blow moulding multilayer?
Memberikan gambar wadah dan kondisi akhir, isi, kadar resin, fungsi lapisan yang diusulkan, target keluaran yang diterima, dan bauran produk. Sertakan massa perbandingan kotor jika diketahui, pengujian yang diperlukan, utilitas yang tersedia, dan cakupan hilir. Jika resep lapisan tidak diselesaikan, tentukan persyaratan kinerja terlebih dahulu sehingga pemasok dapat mengevaluasi konfigurasi yang sesuai.