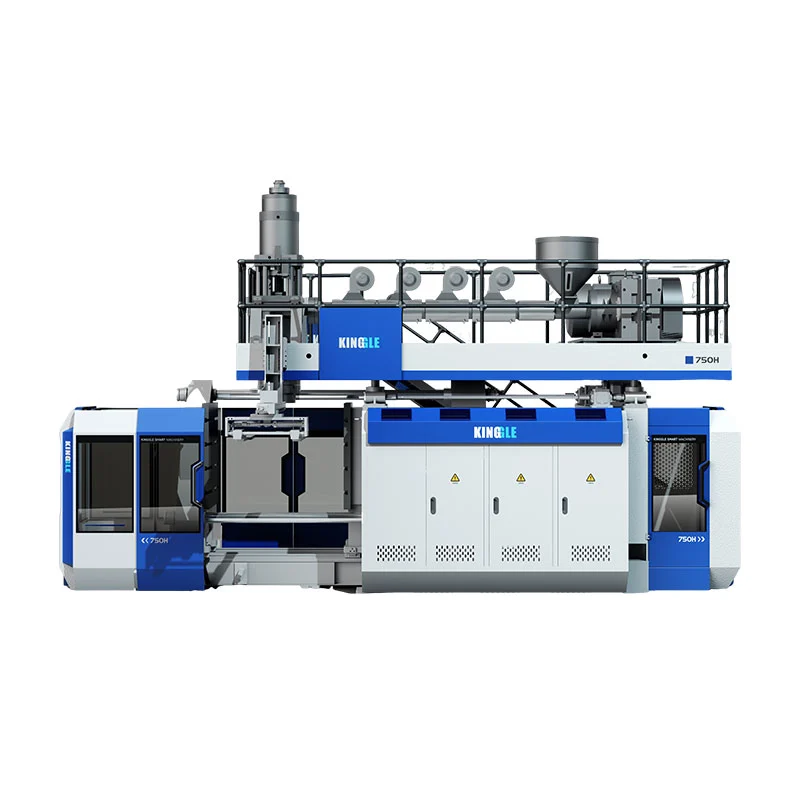
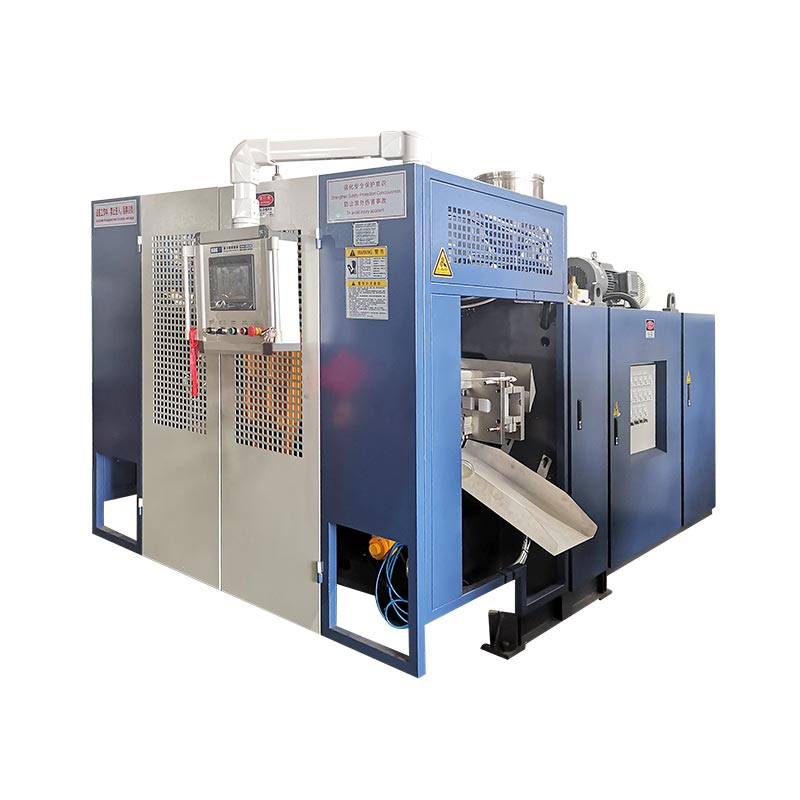
KGB200L/LP adalah platform blow molding akumulator kelas 250L milik Kinggle untuk drum kimia cincin ganda 220L. Sebuah proyek yang berfungsi membutuhkan lebih dari sekadar mesin cetak. Hal ini juga memerlukan spesifikasi drum yang disetujui, HMWHDPE yang sesuai, desain cetakan dan pendingin, program perbandingan, pengambilan dan pencairan, pengujian kebocoran, pemeriksaan kualitas yang dapat dilacak, dan rencana penerimaan pabrik.
Jalur drum kimia harus direncanakan dari kemasan jadi ke belakang. Drum harus menampung isi yang diinginkan. Itu harus bertahan dalam uji penanganan dan pengangkutan yang ditentukan. Penutupan, peta dinding, dan catatan produksinya harus tetap terkendali. Siklus kering yang cepat saja tidak membuktikan hal-hal tersebut.
Panduan ini mengikuti satu drum melalui sel lengkap. Ini memisahkan data mesin yang dipublikasikan dari masukan proyek. Ini juga menunjukkan hasil apa yang harus dibuktikan selama uji coba produksi.

- Bekukan gambar drum, penutup, bahan, berat bersih, dan peta dinding.
- Ubah berat jadi menjadi massa parison kotor, termasuk semua trim.
- Sesuaikan head, program parison, cetakan dan pendinginan dengan zona kritis.
- Definisikan penanganan, deflashing, dan inspeksi sebagai bagian dari siklus.
- Terima lini dengan resin yang disetujui, pengaturan produksi, dan kriteria kelulusan yang terukur.
Apa yang sebenarnya termasuk dalam sel drum kimia 220L yang lengkap
Mesin membentuk badan berongga. Sel membuat drum yang dapat diulang dan diterima. Perbedaan itu mengubah daftar pembelian. Ini juga mengubah pertanyaan yang diajukan selama rekayasa.
Peralatan hulu dapat mencakup penyimpanan resin, pengangkutan, pengeringan atau pencampuran bila formulasi memerlukannya. Dosis warna dan aditif memerlukan resep yang terkontrol. Regrind membutuhkan sumber yang ditentukan, kondisi partikel, dan rasio yang diizinkan. Barang-barang ini menentukan apa yang sampai ke ekstruder. Pakan yang tidak stabil tidak dapat menghasilkan parison yang stabil.
Sel inti berisi sistem ekstruder, kepala akumulator, unit penjepit, cetakan, pin tiup atau pengaturan tiupan bawah, sistem hidrolik dan kontrol. milik KinggleHalaman produk KGB200L/LPjuga mencantumkan pengontrol ketebalan MOOG 100, lengan robot, dan sistem hembusan bawah dalam deskripsi yang dipublikasikan. Pesanan akhir harus mengidentifikasi versi pasti yang disediakan.
Pekerjaan hilir dimulai saat cetakan dibuka. Drum panas memerlukan pelepasan yang terkontrol. Lampu kilat atas dan bawah harus dipotong tanpa merusak permukaan segel. Bukaan mungkin memerlukan pemesinan atau penyelesaian akhir. Penutupan mungkin perlu dipasang. Setiap drum yang diterima memerlukan pemeriksaan dimensi, berat, dinding, dan kebocoran yang disepakati.
Peralatan pendingin, udara bertekanan, penanganan material, pengumpulan trim, dan akses aman berada di sekitar sel ini. Laboratorium atau area kualitas mungkin berada di luarnya. Area tersebut menangani pengujian yang lebih lama, sampel yang disimpan, dan peninjauan catatan.
Cakupan yang lengkap juga memberi nama pada setiap batasan. Siapa yang memasok pendingin cetakan? Siapa yang menyediakan kompresor dan penerima? Siapa yang menghubungkan robot penjaga? Siapa yang memasok alat penguji kebocoran? Jika suatu batasan tidak memiliki pemilik, hal ini sering kali menyebabkan penundaan startup.
Kunci spesifikasi drum sebelum memilih konfigurasi akhir
Ungkapan “drum 220 liter” bukanlah spesifikasi lengkap. Dua drum dapat berbagi volume nominal namun memerlukan kondisi proses yang berbeda. Drum cincin ganda kepala tertutup memiliki leher dan zona penanganan yang berbeda dari desain kepala terbuka. Sistem penutupan, isi dan rute pengangkutan juga mempengaruhi pengujian.
Mulailah dengan gambar terkontrol. Sertakan dimensi keseluruhan, kapasitas nominal dan penuh, bukaan, detail penutup, lonceng, cincin, pegangan, dan area label. Tandai garis perpisahan dan jepit. Identifikasi setiap dimensi yang memengaruhi pengisian, pembuatan palet, penumpukan, atau kesesuaian tutup.
Tambahkan peta ketebalan dinding bernomor. Peta harus mencakup area ring atas, bahu, dinding samping, ring bawah, alas, leher, dan jepit. Satu angka rata-rata dinding tidak dapat menunjukkan bagaimana resin didistribusikan. Halaman Kinggle mencantumkan 3,5 hingga 4 mm untuk aplikasi 200L yang dipublikasikan. Gunakan itu sebagai referensi khusus halaman, bukan sebagai pengganti peta dinding yang disetujui.
Catat berat bersih cetakan. Jangan sertakan penutup yang dirakit secara terpisah. Kemudian perkirakan flash atas, ekor bawah, potongan leher, dan bahan trim lainnya. Hal ini menciptakan target parison bruto. Drum jadi seberat 12 kg mungkin memerlukan shot di atas 12 kg karena prosesnya juga harus membentuk bahan lepasan.
Konten yang dimaksud termasuk dalam file. Tambahkan kepadatan, viskositas, suhu pengisian, tekanan uap, persyaratan kompatibilitas bahan kimia, dan perkiraan waktu penyimpanan. Pembeli juga harus menyatakan apakah drum tersebut akan membawa barang berbahaya yang diatur. Jawaban itu mengubah jalur validasi.
milik Kinggleproses penjualanmeminta foto, gambar, berat, ukuran, bahan, ketebalan, keluaran harian, dan ketahanan terhadap bahan kimia. Masukan tersebut harus berupa satu berkas drum yang dikontrol revisi. Kutipan, desain cetakan, dan rencana penerimaan semuanya harus mengarah pada revisi yang sama.
Baca data yang diterbitkan KGB200L/LP sebagai satu set yang cocok
Halaman KGB200L/LP menyediakan sampul awal yang berguna. Ini mengidentifikasi kelas kontainer maksimum 250L, mesin 39 t dan pengaturan buka-tutup tetap. Ini juga mencantumkan gaya penjepitan 760 kN, pelat 1300 x 1500 mm, dan ukuran cetakan maksimum 1100 x 1700 mm.
Tabel ekstrusi publik menunjukkan dua sekrup 100 mm dengan rasio 32 L/D. Kapasitas peleburan HDPE yang dipublikasikan adalah 180 kg/jam per sekrup. Tabel ini juga mencantumkan akumulator 25 L dan referensi berat akumulator PE 18 kg. Ini adalah nilai halaman mesin. Mereka tidak dapat membuktikan drum, resin, atau siklus tertentu tanpa uji coba yang sesuai.
| Barang KGB200L/LP yang diterbitkan | Nilai situs web | Apa yang masih harus diperiksa oleh proyek |
|---|---|---|
| Kapasitas kontainer maksimum | 250 liter | Cetakan aktual, permintaan tembakan, geometri, dan jalur pelepasan |
| Ukuran dan berat mesin | 9,5 x 4,1 x 6,5 m; 39 ton | Izin servis, pondasi, pemisahan transportasi dan rencana pengangkatan |
| Kekuatan penjepit | 760 kN | Area yang diproyeksikan, tekanan tiupan, beban pinch-off, dan margin |
| Ukuran cetakan maksimum | 1100x1700mm | Lengkapi selubung cetakan, selang, manifold, dan bagian bergerak |
| Ketebalan cetakan | 810 hingga 950mm | Tumpukan cetakan tertutup dan gambar antarmuka pelat |
| Sekrup dan L/D | 100 mm x 2; 32 L/D | Arsitektur lapisan yang dipesan, tingkat resin, dan sistem warna |
| Kapasitas leleh HDPE yang dipublikasikan | 180 kg/jam x 2 | Output stabil dengan formulasi HMWHDPE yang disetujui |
| Aki | 25 liter; Referensi PE 18 kg | Massa perbandingan kotor, cadangan, dan profil terprogram |
| Tiupan udara | 0,8 MPa; 1,8 m³/menit | Kualitas udara, aliran puncak, penerima dan tekanan pada mesin yang diperlukan |
| Air pendingin | 0,3 MPa; 120 liter/menit | Suhu pasokan, suhu kembali, kualitas dan beban panas |
| Referensi kekuatan yang dipublikasikan | Rata-rata 70 hingga 80 kW | Batas pengukuran, produk, pengaturan, dan status produksi |
Halaman ini juga menampilkan 300 pcs/jam sebagai “Output (Siklus kering).” Itu bukan hasil produksi drum kimia. Ini menjelaskan referensi pergerakan mesin kering. Halaman yang sama secara terpisah menerbitkan 17 hingga 20 drum per jam untuk aplikasi barel kimia. Jaga kedua label tetap utuh.
Target penerimaan yang benar bukanlah angka itu sendiri. Drum diterima per waktu yang disepakati dalam kondisi produksi yang disetujui. Prosesnya harus mencakup ekstrusi, peniupan, pendinginan, pengambilan, pemangkasan, inspeksi, dan penghentian terhitung.
Baca data dalam kelompok yang terhubung. Dimensi cetakan termasuk dalam langkah pembukaan dan jalur pelepasan. Massa akumulator termasuk dalam massa kotor dan resin. Aliran udara termasuk dalam tekanan pada mesin. Nilai tunggal yang besar tidak dapat mengkompensasi kecocokan yang lemah di tempat lain dalam sel.
Mengapa akhiran /LP tidak hilang dari kutipan
Kinggle saat ini menerbitkan dua halaman produk terkait. Salah satunya adalah platform barel kimia khusus KGB200L/LP. Nama lainnya adalah mesin drum plastik KGB200L 220 liter. Kelas 250L bersama mereka tidak membuat nama model dapat dipertukarkan.
Halaman KGB200L/LP mencantumkan mesin 39 ton dan dua sekrup 100 mm. Deskripsinya berpusat pada kepala akumulator dua lapis. Halaman KGB200L mencantumkan mesin 36 ton dan satu sekrup 120 mm. Ini menerbitkan 320 kg/jam untuk HDPE. Kedua halaman menunjukkan lebar cetakan yang sama dan referensi penjepit 760 kN.
Perbedaan tersebut menunjuk pada arsitektur, bukan hanya kapasitas. Tata letak dua ekstruder dapat mendukung struktur lapisan yang teratur atau pemisahan material. Tata letak ekstruder tunggal melayani jalur peleburan yang berbeda. Fungsi pasti setiap lapisan masih memerlukan diagram proses tertulis. Jangan pernah berasumsi bahwa dua ekstruder secara otomatis menciptakan penghalang, struktur konten daur ulang, atau pengaturan warna yang diperlukan.
Posisi publik KGB200L/LP
Platform drum kimia cincin ganda 220L khusus. Halaman ini mencantumkan dua sekrup 100 mm, deskripsi kepala dua lapis, dan berat alat berat 39 ton.
Posisi publik KGB200L
Mesin drum plastik 220 liter. Halaman ini mencantumkan satu sekrup 120 mm, kapasitas leleh HDPE 320 kg/jam, dan berat alat berat 36 t.
Pesanan pembelian harus mencakup model lengkap, revisi, dan konfigurasi. Lampirkan gambar alur proses. Buat daftar setiap ekstruder, motor, sekrup, saluran kepala, dan pengontrol. Tunjukkan materi mana yang memberi masukan pada setiap bagian. Jika rasio lapisan dikontrol, tentukan rentang kerjanya dan metode verifikasi.
Kontrol ini melindungi kedua belah pihak. Pembeli menerima arsitektur yang diinginkan. Pemasok menerima target teknis yang stabil. Hal ini juga menjaga daftar suku cadang, gambar kelistrikan, dan pelatihan operator selaras dengan alat berat yang dipasang.
Kontrol HMWHDPE sebagai input produksi, bukan label generik
Nama referensi aplikasi Kinggle HMWHDPE. Akronim tersebut menggambarkan polietilen densitas tinggi dengan berat molekul tinggi. Itu tidak mengidentifikasi satu tingkatan yang pasti. Performa drum bergantung pada resin yang dipilih, formulasi, riwayat pemrosesan, dan desain kemasan.
File material yang disetujui harus menyebutkan nama pemasok dan kelasnya. Tambahkan lembar data material, masterbatch warna, aditif, dan aturan kontrol perubahan. Catat bagaimana lot yang masuk diidentifikasi. Jika grade alternatif diperbolehkan, nyatakan uji persetujuannya sebelum memasuki produksi normal.
Regrind membutuhkan aturannya sendiri. Pisahkan trim bersih dalam proses dari bahan daur ulang pasca penggunaan. Tentukan sumber yang diizinkan, persiapan, ukuran partikel, penyimpanan dan rasio campuran. Catat bagaimana respons operator saat penggiling atau konveyor berhenti. Persentase pada layar resep memiliki nilai kecil jika aliran umpan sebenarnya tidak dikontrol.
Kelembapan, kontaminasi, dan butiran halus dapat mengganggu kualitas pakan atau permukaan. Suhu material dan perilaku curah juga dapat mengubah pemulihan. Periksa sistem nyata selama uji coba produksi. Resin harus melewati hopper, blender, konveyor, dan loop penggilingan yang dimaksud.
Jika drum akan membawa bahan kimia, kompatibilitasnya termasuk dalam program paket yang telah selesai. Mesin cetak tidak dapat membuat kompatibilitas dengan sendirinya. Bahan yang dimaksudkan, durasi penyimpanan, paparan lingkungan dan aturan yang berlaku menentukan bukti.
Perubahan material dapat menggeser kekuatan lelehan dan melorot. Hal ini dapat mengubah bagaimana parison membentang di sekitar ring dan sudut. Itu sebabnya persetujuan materi danpemrograman perbandingantidak boleh dikelola sebagai proyek terpisah.
Bangun perbandingan di sekitar cincin, bahu, alas, dan penutup
Drum yang besar tidak meregang secara merata. Bahu melewati satu bagian cetakan. Sudut bawah melewati sudut lainnya. Cincin, kontak alas, dan area leher masing-masing meminta perbandingan bahan yang berbeda. Satu celah tidak dapat melayani setiap zona secara merata.
Mulailah dengan misa. Tambahkan drum yang sudah jadi, flash atas, flash bawah, potongan leher dan trim lainnya. Ini adalah massa parison bruto. Bandingkan dengan kapasitas akumulator yang dipesan berdasarkan basis resin yang disetujui. Tinggalkan cadangan teknik alih-alih mencocokkan persis maksimum yang dipublikasikan.
massa drum jadi + flash atas + ekor bawah + leher atau potongan pegangan + bahan trim lainnya
Selanjutnya, petakan parison sepanjang panjangnya. Gunakan peta dinding bernomor dari drum yang disetujui. Hubungkan setiap lokasi drum yang kritis ke suatu posisi dalam program parison. Profil pertama hanyalah resep awal. Uji coba produksi harus memperbaruinya dari hasil pengukuran dinding.
Perhatikan zona cincin ganda. Terlalu sedikit material dapat mengurangi dinding lokal atau mengubah geometri cincin. Terlalu banyak dapat menambah bobot, waktu pendinginan, dan lampu kilat. Leher dan penutupnya membutuhkan geometri yang stabil. Basis membutuhkan material yang cukup untuk kinerja kontak dan benturan. Tak satu pun dari tujuan ini dapat diselesaikan dengan membuat keseluruhan drum lebih berat.
Pelepasan akumulator juga penting. Parison harus memasuki cetakan dalam waktu yang terkendali. Suhu leleh, kecepatan pelepasan, gerakan celah mati, dan waktu penutupan cetakan berinteraksi. Jika parison digantung terlalu lama, sag mengubah peta dinding sebelum cetakan ditutup.

Simpan profil akhir dengan nomor revisi. Catat perkakas cetakan, resin, titik setel suhu, waktu pelepasan, dan peta dinding sampel. Profil tanpa kondisi tersebut sulit untuk direproduksi.
Perlakukan cetakan drum dan sirkuit pendingin sebagai satu keputusan desain
Amplop cetakan umum hanyalah cek kesesuaian. Itu tidak membuktikan bahwa cetakan akan mendingin secara merata, melepaskan drum atau membersihkan robot. Tinjau perakitan cetakan lengkap. Termasuk manifold, tikungan selang, perangkat keras tiup, sisipan bergerak, blok penjepit, dan titik pengangkatan.
Garis perpisahan dan perpisahan harus menghasilkan perbandingan yang berat. Potongan harus menutup secara konsisten tanpa memerangkap material berlebih. Kantong flash membutuhkan ruang untuk massa yang diharapkan. Detail leher dan pukulan bawah harus sesuai dengan gambar drum dan metode penyelesaian hilir.
Pendinginan harus mengikuti beban termal drum. Cincin dan transisi yang tebal dapat menahan panas. Dinding samping yang lebar dapat berubah bentuk saat dilepas. Zona dasar dan penutupan mungkin memerlukan kontrol suhu yang lebih ketat. Rancang saluran berdasarkan kebutuhan ini daripada menggunakan satu sirkuit sederhana untuk keseluruhan cetakan.
Bagi cetakan menjadi zona pendinginan bernama. Berikan setiap zona target aliran dan kondisi saluran masuk. Sediakan koneksi yang dapat diakses dan rencana pembilasan. Selama uji coba, catat persediaan dan suhu kembali. Pembacaan tekanan saja tidak dapat menunjukkan apakah panas meninggalkan setiap sirkuit.
Suhu penghilangan adalah bagian dari siklus. Pelepasan lebih awal dapat meningkatkan output saat drum masih lunak. Robot, konveyor, atau operator kemudian dapat merusak cincin atau permukaan segel. Tentukan kondisi pelepasan yang aman dengan bukti dimensi dan fungsional.
Halaman Kinggle mencantumkan 0,3 MPa dan 120 L/mnt sebagai referensi air pendingin mesin. Nilai-nilai ini membantu mengukur koneksi. Itu bukan spesifikasi chiller yang lengkap. Paket pendinginan akhir memerlukan suhu air, kondisi desain sekitar, beban panas cetakan, beban panas mesin, stabilitas aliran, dan kualitas air.
Gunakanpanduan desain cetakan ekstrusi blow mouldinguntuk meninjau ventilasi, pinch-off, pendinginan dan pelepasan. Masukkan gambar cetakan yang diterima ke dalam file teknis yang sama dengan tata letak mesin.
Rencanakan pengujian pelepasan, pencairan, dan kebocoran di dalam siklus
Siklus pencetakan tidak berakhir ketika cetakan dibuka. Drum yang besar masih memerlukan pelepasan yang aman dan penyelesaian akhir yang terkendali. Langkah-langkah ini dapat menjadi batas keluaran sebenarnya jika ditambahkan setelah mesin dibuat.
Mulailah dengan dibawa pulang. Tentukan lokasi cengkeraman, suhu drum, muatan, dan jalur pergerakan. Robot harus membersihkan cetakan, menjaga dan meniup perangkat keras. Genggamannya tidak boleh menghancurkan cincin hangat atau menandai panel label. Titik handoff harus menopang drum tanpa penggulungan yang tidak terkendali.
Selanjutnya, petakan setiap potongan. Bahan flash atas, ekor bawah, dan leher mungkin memerlukan alat yang berbeda. Lindungi permukaan penutup dan dimensi kritis. Kumpulkan trim tanpa mencampurkannya dengan puing-puing lantai. Jika trim bersih kembali ke proses, tunjukkan rute ke penggiling dan blender.
Pengujian kebocoran memerlukan batasan tertulis. Tentukan bukaan yang diuji, kondisi penutupan, metode tekanan atau vakum, waktu stabilisasi, waktu pengujian, dan ambang batas penolakan. Tentukan juga apa yang terjadi setelah kegagalan. Drum yang ditolak harus tetap dapat ditelusuri hingga ke rongganya, jangka waktu, dan catatan prosesnya.
| Stasiun | Masukan | Keluaran | Bukti untuk ditangkap |
|---|---|---|---|
| Pengambilan robot | Drum cetakan hangat | Drum yang didukung di stasiun trim | Jarak bebas, tanda cengkeraman, waktu siklus, dan kemampuan pengulangan |
| Meleleh | Drum dengan proses trim | Bersihkan tepian yang sudah jadi | Kualitas potongan, kerusakan drum, dan massa trim |
| Pembukaan selesai | Leher yang dibentuk | Antarmuka yang siap ditutup | Dimensi, permukaan dan hasil pengukuran |
| Tes kebocoran | Drum selesai dan penutup tes | Lulus atau ditolak dapat dilacak | Resep, hasil, ID instrumen, dan stempel waktu |
| Inspeksi akhir | Drum yang diuji | Produk yang diterima atau penolakan terkendali | Berat, peta dinding, dimensi dan tampilan |
Atur waktu setiap stasiun selama uji coba pabrik. Mesin cetak mungkin menunggu karena rute pengambilannya panjang atau stasiun trimnya penuh. Penundaan tersebut termasuk dalam keluaran yang diterima. Mereka tidak boleh disembunyikan di balik nomor siklus kering.
Pisahkan kemampuan mesin dari persetujuan pengemasan PBB
Halaman produk Kinggle menyatakan bahwa drum dari aplikasi yang dipublikasikan dapat lulus uji jatuh 3 m dan menyelesaikan sertifikasi PBB. Jaga agar klaim itu tetap terikat pada permohonan yang disebutkan. Jangan menulis ulang sebagai jaminan untuk setiap drum, bahan pengisi atau pasar.
Mesin tidak dapat memberikan tanda kemasan PBB. Persetujuan berlaku untuk jenis desain kemasan berdasarkan sistem terkait. Drum yang sudah jadi, penutup, isi atau media pengujian, persiapan, pengkondisian dan hasil pengujian semuanya penting. Kontrol manufaktur yang berkelanjutan juga penting setelah desain selesai.
Komisi Ekonomi PBB untuk Eropa menerbitkanPeraturan Model PBB. Revisi 24 diterbitkan pada tahun 2025. Aturan nasional atau modal yang berlaku dapat menggunakan edisi tertentu atau menambahkan persyaratan. Konfirmasi kewenangan, laboratorium uji dan jalur persetujuan pasar tujuan.
Bangun dua lapisan bukti. Yang pertama adalah tes penerimaan pabrik mesin. Ini membuktikan bahwa sel yang dipesan menjalankan drum yang disepakati dalam kondisi tertentu. Yang kedua adalah pengujian jenis desain kemasan. Ini membuktikan kemasan jadi terhadap program yang berlaku. Yang satu tidak menggantikan yang lain.
Selama uji coba mesin, ukur fitur yang mendukung pengujian selanjutnya. Catat massa bersih, massa tembakan kotor, peta dinding, dimensi penutupan, geometri cincin, hasil kebocoran, dan pengaturan proses. Simpan sampel yang diberi label. Hal ini memberikan tim penguji pengemasan titik awal yang dapat dilacak.
Untuk detail lebih lanjut tentang maksud pengujian produk, gunakan Kinggle yang sudah adapanduan uji jatuh drum kimia. Jaga agar artikel ini tetap fokus pada sel produksi. Pemisahan tersebut membantu pembeli menemukan jawaban integrasi mesin atau jawaban pengujian tanpa membaca dua halaman yang mengatakan hal yang sama.
Hitung output yang diterima dari peristiwa produksi nyata
Halaman produk menerbitkan 17 hingga 20 drum per jam untuk aplikasi bernama. Itu adalah referensi perencanaan yang berguna. Ini bukan harga yang dijamin untuk drum yang berbeda. Berat, peta dinding, resin, pendinginan cetakan, pengambilan dan inspeksi semuanya dapat mengubah hasil.
Mulailah dengan lari berjangka waktu. Hitung setiap peristiwa pencetakan. Kemudian klasifikasikan setiap drum sebagai diterima, ditolak atau menunggu ujian. Catat setiap perhentian dan penyebabnya. Gunakan rencana kualitas yang sama yang akan mengatur produksi.
drum yang diterima ÷ menit produksi yang diamati x 60
Hitung juga permintaan material bruto. Lipat gandakan massa parison kotor dengan mencetak peristiwa per jam. Jangan mengalikan berat drum yang sudah jadi dengan tarif katalog. Pintasan tersebut mengabaikan flash, penolakan, materi permulaan, dan kerugian proses lainnya.
massa parison kotor x peristiwa pencetakan per jam
Pisahkan hasil lintasan pertama dari pengerjaan ulang atau pengujian ulang. Drum yang gagal dalam stasiun kebocoran dan kemudian lolos setelah penyesuaian penutupan tidak akan hilang dari log peristiwa. Alasannya penting. Ini mungkin menunjuk pada pencetakan, penyelesaian akhir, perakitan penutupan atau penguji.
Pendinginan sering kali mengontrol siklus. Jika beberapa detik tambahan melindungi geometri cincin, waktu tersebut termasuk dalam kecepatan yang diterima. Pelepasan yang lebih cepat yang menghasilkan leher oval atau dimensi yang tidak stabil bukanlah peningkatan produktivitas.
Gunakan jangka waktu yang cukup lama untuk mengekspos pemulihan dan keseimbangan hilir. Catat pengaturan mesin di awal dan akhir. Itupanduan waktu siklusmenjelaskan cara memisahkan pemulihan ekstrusi, pencetakan, pendinginan, dan penanganan. Itupanduan energimenjelaskan mengapa daya dan energi per drum yang diterima memerlukan batas pengukuran yang dinyatakan.
Kumpulan KPI akhir yang berguna mencakup drum yang diterima per jam, hasil first-pass, kilogram kotor per drum yang diterima, trim kilogram per drum, waktu henti yang dihitung, dan energi per drum yang diterima. Setiap nomor memerlukan aturan mulai dan berhenti yang disepakati.
Rencanakan batas pabrik di sekitar puncak, akses, dan pembuangan panas
Dimensi alat berat umum adalah 9,5 kali 4,1 kali 6,5 m. Kotak itu bukanlah ruang instalasi. Operator, penggantian cetakan, platform, lemari, pipa, konveyor, dan pelindung juga mencakup hal-hal lain. Atap juga harus memungkinkan pemasangan dan pemeliharaan.
Mulailah dengan gambar tata letak peralatan. Tambahkan ruang tarik perawatan untuk sekrup dan komponen hidrolik. Tandai jalur cetakan dari truk atau tempat penyimpanan ke pelat. Periksa kapasitas crane atau forklift di setiap titik. Tunjukkan ke mana hot drum dan flash yang dilepas akan bergerak.
Udara bertekanan membutuhkan tekanan dan aliran pada sambungan mesin. Kinggle menerbitkan 0,8 MPa dan 1,8 m³/mnt. Ruang kompresor harus memperhitungkan kehilangan saluran, pengguna lain, permintaan puncak, volume penerima, dan pengolahan udara. Proses peniupan juga memerlukan kualitas udara yang disepakati.
Pendinginan membutuhkan suhu dan aliran yang stabil. Halaman publik mencantumkan 0,3 MPa dan 120 L/mnt. Mintalah lembar beban panas yang memisahkan cetakan, hidrolik dan konsumen lainnya. Sesuaikan ukuran chiller atau menara pendingin dengan kondisi lingkungan setempat dan kualitas air.
Perencanaan kelistrikan memerlukan beban tersambung, tegangan, frekuensi, jalur kabel, proteksi dan pemeriksaan trafo. Baris “konsumsi energi rata-rata” pada halaman 70 hingga 80 kW adalah referensi daya. Ini bukan beban terpasang dan bukan energi per drum.

Tinjau secara lengkaprencana utilitas blow mouldingdengan mesin dan pemasok tambahan. Cantumkan setiap kondisi dan batasan pasokan dalam perjanjian teknis.
Jalankan uji coba penerimaan yang mengikuti satu lot drum yang dapat dilacak
Uji penerimaan pabrik harus menggunakan gambar, cetakan, dan bahan drum yang disetujui. Jika resin produksi tidak tersedia, dokumentasikan penggantinya dan batasan hasilnya. Jangan menyebut pergerakan mesin kering sebagai tes penerimaan produk.
Setujui rencana tes sebelum kunjungan. Sebutkan instrumen, ukuran sampel, durasi pengoperasian, dan batas penerimaan. Putuskan bagaimana pemberhentian dihitung. Tentukan pengaturan mana yang dapat berubah selama pengoperasian dan siapa yang menyetujui perubahan.
- Verifikasi buildnya.Periksa model lengkap KGB200L/LP, ekstruder, kepala, pengontrol, penjepit, robot, peniup bawah, pelindung, dan alat bantu yang dipesan sesuai kontrak.
- Verifikasi kalibrasi dan utilitas.Catat ID instrumen. Konfirmasikan kondisi daya, udara, dan pendinginan pada batas alat berat.
- Muat materi yang disetujui.Catat kadar resin, lot, warna, aditif, dan resep penggilingan ulang. Ikuti jalur penyampaian yang dimaksudkan.
- Stabilkan prosesnya.Capai kondisi pencairan yang berulang, pemulihan akumulator, perilaku pelepasan, pendinginan, dan pembuangan sebelum memulai pengoperasian formal.
- Bekukan resep awal.Simpan suhu, kecepatan, profil perbandingan, pengaturan waktu, tekanan, dan pengaturan hilir dengan satu nomor revisi.
- Jalankan jendela yang disepakati.Hitung drum yang dicetak, diterima dan ditolak. Catat setiap perhentian dengan durasi dan penyebabnya.
- Ukur rencana sampel.Periksa massa, dimensi, peta dinding, geometri cincin dan leher, kualitas trim, tampilan dan hasil kebocoran.
- Audit saldo hilir.Pastikan robot, trimming, tester, dan konveyor dapat mempertahankan laju pencetakan tanpa akumulasi yang tidak aman.
- Tutup setiap penyimpangan.Catat hasilnya, pemilik dan metode tes ulang. Jangan sembunyikan masalah terbuka dalam pernyataan umum “ujian lulus”.
Simpan sampel dari awal, tengah, dan akhir. Beri label setiap drum dengan waktu, resep, dan hasil. Simpan peta dinding dan catatan kebocoran dengan laporan percobaan. Hal ini menjadikan kunjungan pabrik menjadi bukti yang dapat mendukung permulaan dan pemecahan masalah di kemudian hari.
Foto sampel yang disetujui dan labelnya. Ekspor resep terakhir sebelum dimatikan. Laporan tersebut juga harus mencantumkan pengamatan yang belum terselesaikan dan tidak memicu penolakan. Detail ini memberi tim situs titik mulai ulang yang jelas setelah instalasi.
Pengujian paket fungsional dapat disaksikan selama proyek mesin jika metodenya disetujui. Namun persetujuan jenis desain formal mungkin terjadi di tempat lain. Pisahkan laporan tersebut. Setiap laporan harus menyatakan dengan tepat apa yang dibuktikannya.
Proses penjualan Kinggle mencakup inspeksi, pengujian, dan undangan untuk mengikuti pengujian. Gunakan kesempatan itu untuk mengikutipanduan tes penerimaan pabrik. Setelah pengiriman, ulangi proses penerimaan lokasi yang ditentukan dengan utilitas yang diinstal dan sistem material lokal.
Buat RFQ siap kutipan untuk sel KGB200L/LP
Penyelidikan yang berguna memungkinkan pemasok memeriksa seluruh jalur produksi. Mulailah dengan file drum. Tambahkan gambar, foto, dan sampel fisik jika tersedia. Nyatakan apakah produk tersebut berukuran 200L, 220L atau ukuran lain dalam kelas yang diusulkan.
Berikan berat bersih cetakan, perkiraan tembakan kotor, dan peta dinding bernomor. Sebutkan grade HMWHDPE, warna, bahan tambahan dan aturan penggilingan ulang. Nyatakan isi, sistem penutupan, persyaratan ketahanan bahan kimia dan uji kemasan yang berlaku.
Tentukan output sebagai drum yang diterima per jam. Tambahkan volume tahunan, pola shift, dan pergantian terencana. Jelaskan pengambilan, pemangkasan, penyelesaian pembukaan, uji kebocoran, inspeksi, penandaan, dan penyusunan palet. Tandai item mana yang harus dikutip oleh Kinggle dan item mana yang akan dipasok oleh pembeli.
Lampirkan data pabrik. Termasuk voltase, frekuensi, kapasitas udara bertekanan, sumber pendingin, jangkauan sekitar, ketinggian, tinggi bangunan, kapasitas derek, dan denah lantai yang tersedia. Tambahkan orientasi mesin dan aliran drum yang diinginkan.
Minta tanggapan tertulis dengan konfigurasi lengkap KGB200L/LP. Ini harus mencakup amplop cetakan, arsitektur ekstruder dan kepala, basis akumulator, utilitas, daftar tambahan, tata letak, rencana penerimaan dan penyerahan data. Jangan terima "konfigurasi standar" sebagai satu-satunya deskripsi.
Keputusan akhir harus menghubungkan setiap persyaratan drum yang penting dengan fitur atau pengujian mesin. Jika salah satu persyaratan tidak memiliki pemilik, tutuplah sebelum pesanan dirilis. Jika Anda masih mengumpulkan file, gunakan Kinggle'spusat unduhanDanvideo mesinuntuk referensi yang tersedia. Kemudian kirimkan paket proyek yang dikendalikan melaluiformulir kontak.
Pertanyaan yang sering diajukan
Jawaban ini mencakup pertanyaan pembelian yang paling sering mengubah konfigurasi atau rencana penerimaan. Mereka menggunakan halaman produk Kinggle saat ini sebagai referensi mesin. Dokumen proyek harus mengontrol pesanan akhir.
Produk apa yang dirancang untuk dibuat oleh KGB200L/LP?
Kinggle memposisikan KGB200L/LP sebagai mesin khusus kelas 250L untuk drum kimia biru cincin ganda 220L. Drum yang berbeda masih memerlukan pemeriksaan massa perbandingan kotor, kesesuaian cetakan, distribusi dinding, penutupan, pendinginan, pengambilan, dan pengujian paket yang diperlukan.
Apakah 300 pcs/jam berarti mesin menghasilkan 300 drum kimia per jam?
Tidak. Tabel produk memberi label 300 pcs/jam sebagai siklus kering. Halaman yang sama menerbitkan 17 hingga 20 lembar per jam untuk aplikasi drum kimia yang diberi nama tersebut. Hasil akhir yang diterima harus dibuktikan dengan cetakan produksi, resin, pendinginan, otomatisasi, dan rencana kualitas.
Bisakah KGB200L/LP membuat drum jadi seberat 15 kg?
Halaman ini mencantumkan referensi drum jadi seberat 12 hingga 15 kg dan referensi berat akumulator PE 18 kg. Massa perbandingan kotor juga termasuk flash dan trim lainnya. Konfirmasikan keseimbangan massa lengkap, dasar resin, cadangan dan peta dinding sebelum membekukan konfigurasi kepala.
Apakah KGB200L/LP mesin yang sama dengan KGB200L?
Tidak. Kinggle menerbitkannya sebagai konfigurasi yang terkait namun berbeda. Halaman KGB200L/LP mencantumkan dua sekrup 100 mm, deskripsi dua lapis, dan berat alat berat 39 t. Halaman KGB200L mencantumkan satu sekrup 120 mm dan berat mesin 36 ton.
Apakah membeli mesin ini memberikan sertifikasi PBB pada drum?
Tidak. Mesin tidak memberikan tanda kemasan PBB. Persetujuan berlaku untuk jenis desain kemasan yang diuji berdasarkan aturan terkait. Drum yang sudah jadi, penutup, isi atau media pengujian yang diinginkan, persiapan, hasil pengujian, dan kontrol produksi yang sedang berlangsung semuanya penting.
Apa yang harus saya kirimkan untuk penawaran KGB200L/LP?
Kirim gambar drum, foto, sampel, dimensi, bukaan, berat bersih, peta dinding, kadar HMWHDPE, perkiraan trim, penutupan, isi, pengujian, target keluaran yang diterima, cakupan hilir, dan utilitas pabrik. Nyatakan juga struktur lapisan dan batas otomatisasi yang diperlukan.
Ubah satu drum yang disetujui menjadi spesifikasi mesin yang lengkap
Kirimkan Kinggle gambar drum, material, peta dinding, penutupan, rencana pengujian, target keluaran, dan utilitas pabrik. Tim teknik kemudian dapat mengonfirmasi konfigurasi KGB200L/LP, cetakan, alat bantu, dan cakupan penerimaan.
Minta solusi KGB200L/LP