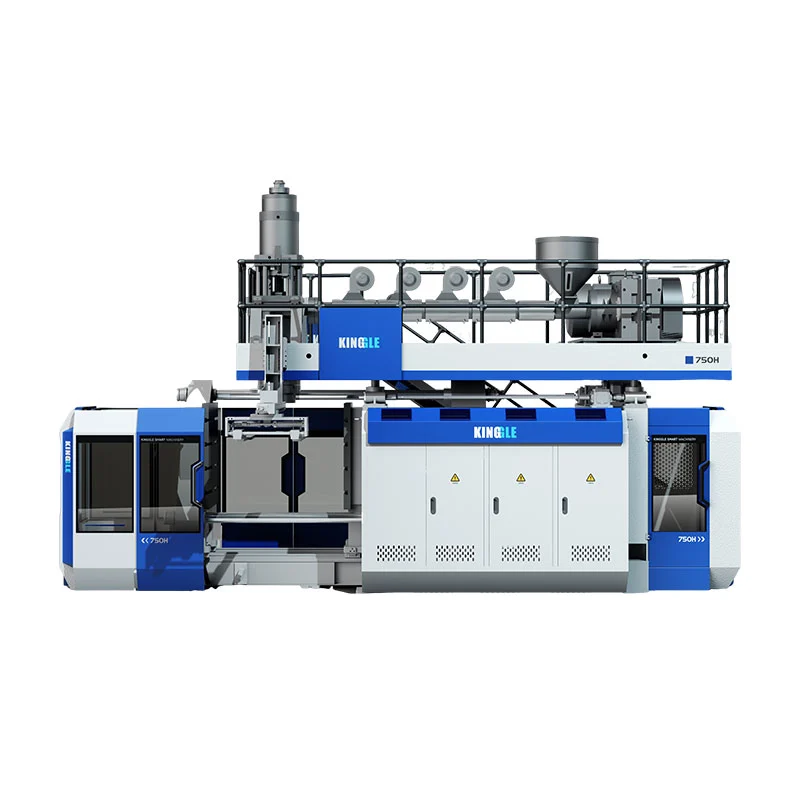
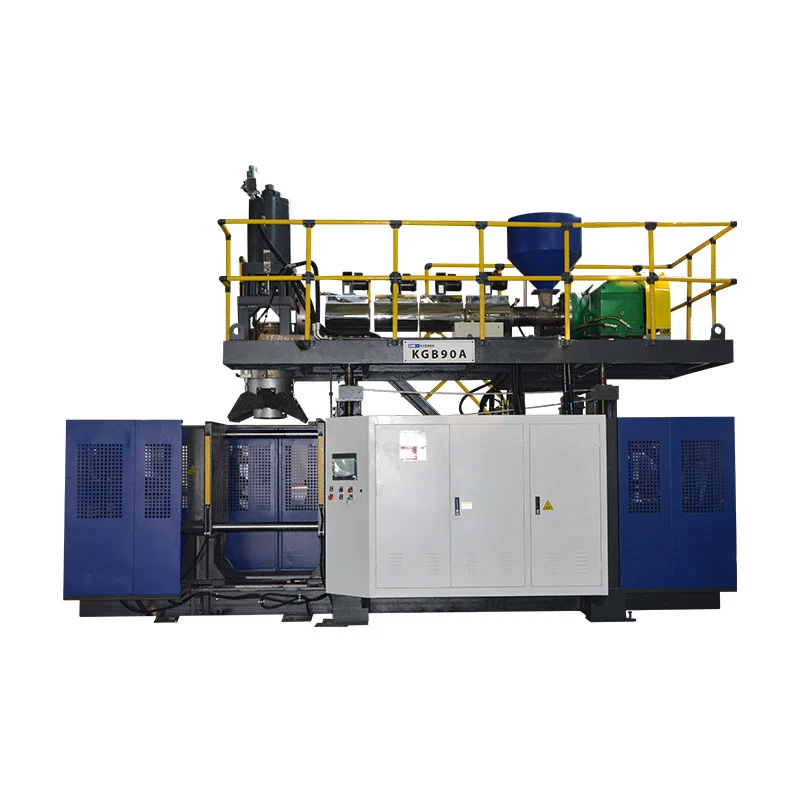
Hitung laju produksi mesin blow moulding dengan membagi 3.600 dengan interval antar kejadian keluaran dalam hitungan detik, lalu dikalikan dengan suku cadang yang diproduksi pada setiap kejadian. Untuk memperkirakan suku cadang yang baik per shift, terapkan hasil kualitas terukur dan jam pengoperasian aktual, serta periksa apakah peralatan ekstrusi dan hilir dapat mendukung hasilnya. Spesifikasi siklus kering saja tidak menentukan keluaran botol jadi.
Dasarkan keputusan kapasitas pada suku cadang yang diterima sepanjang periode produksi yang direncanakan, bukan siklus tercepat pada lembar spesifikasi. Untuk cetakan tiup ekstrusi, perhitungan keluaran harus memperhitungkan kebutuhan botol, perkakas, dan bahan. Peringkat PET stretch-blow bukanlah pengganti dari pemeriksaan tersebut.
Bagaimana cara menghitung keluaran blow moulding per jam?
Mulailah dengan peristiwa penghitungan yang dapat diidentifikasi oleh pengamat. Untuk panduan ini, peristiwa keluaran adalah pelepasan komponen cetakan dari satu cetakan operasi. Catat interval rata-rata antara peristiwa tersebut di seluruh mesin, bersama dengan jumlah suku cadang yang dilepaskan setiap kali.
Jika dua bagian meninggalkan mesin setiap 16 detik, perhitungannya adalah 3.600 16 × 2 = 450 bagian per jam berjalan. Ini adalah perhitungan ilustratif, bukan rating mesin Kinggle. Ini menghitung bagian yang dicetak sebelum mengurangi cacat dan mengasumsikan interval yang ditentukan dapat dipertahankan.
Gunakan rumus waktu siklus yang tepat
Waktu siklus produksi suatu stasiun tidak selalu merupakan interval antara output dari keseluruhan mesin. Demikian pula, detik per bagian tidak sama jumlahnya dengan detik per peristiwa pencetakan dua bagian. Tulis satuan di samping setiap masukan sebelum memasukkannya ke dalam spreadsheet.
Untuk periode terukur, persamaan waktu siklus ekuivalen adalah detik-detik yang berlalu dibagi dengan jumlah kejadian keluaran. Jika event menghasilkan jumlah yang berbeda, gunakan metode penghitungan langsung: total komponen yang dicetak dibagi dengan jam pengoperasian.Glosarium OEE Vornejuga menentukan kecepatan lari aktual menggunakan jumlah total dan waktu berjalan.
Untuk menghitung waktu siklus dari rekaman, ukur antara titik-titik yang cocok. Sepuluh stempel waktu berturut-turut berisi sembilan interval, bukan sepuluh. Untuk siklus yang tidak rata, bagilah total waktu yang telah berlalu dengan jumlah interval sebenarnya, bukan rata-rata pilihan siklus cepat.
Entri Excel dasar adalah=3600/A2*B2, dengan A2 berisi detik per peristiwa dan B2 berisi bagian per peristiwa. Jika rumus perhitungan waktu siklus Anda sudah mengembalikan detik per bagian, gunakan=3600/A2. Mengalikan hasil tersebut dengan jumlah rongga akan menghitung jumlah rongga tersebut dua kali.
Beri nama hasilnya sesuai dengan masukannya. Interval yang ideal memberikan laju yang ideal. Interval terukur yang representatif memberikan laju lari yang diamati. Tidak ada yang secara otomatis mencakup pergantian atau pemberhentian seluruh shift. Jaga agar perbedaan tetap terlihat saat mentransfer hasilnya ke dalam kutipan atau jadwal produksi.
Hitung stasiun, kepala, dan rongga tanpa menghitung ganda
Stasiun, outlet cetakan, dan rongga cetakan menggambarkan berbagai bagian pengaturan produksi. milik Kingglepanduan multi-kepala versus multi-ronggamemisahkannya: saluran keluar membentuk parison, rongga membentuk bagian, dan stasiun adalah posisi cetakan dan penjepit. Jumlahnya bukanlah pengganda yang dapat dipertukarkan.
Bayangkan dua stasiun, masing-masing memproduksi dua bagian per rilis. Stasiun A rilis pada 0 dan 32 detik; stasiun B rilis pada 16 dan 48 detik. Setiap stasiun berulang setiap 32 detik, tetapi seluruh mesin melepaskan sepasang setiap 16 detik. Waktu berikut diciptakan semata-mata untuk menjelaskan perhitungan.
| Dasar penghitungan | Perhitungan | Keluaran kotor |
|---|---|---|
| Mesin lengkap | 3.600 16 detik × 2 bagian | 450 bagian/jam |
| Pisahkan total stasiun | 3.600 32 detik × 2 bagian × 2 stasiun | 450 bagian/jam |
| Penghitungan ganda salah | 3.600 16 detik × 2 bagian × 2 stasiun | 900 bagian/jam, salah |
Perhitungan terakhir menghitung stasiun kedua dua kali. Kontribusinya sudah termasuk dalam interval seluruh mesin 16 detik. Dalam catatan waktu nyata, beri label setiap peristiwa dengan stasiunnya sehingga orang lain dapat merekonstruksi penghitungannya.
Jangan berasumsi bahwa menambahkan stasiun kedua akan mempertahankan waktu yang sama di bawah beban. Pengaturan yang diusulkan masih memerlukan kapasitas pengiriman material, pendinginan dan penanganan yang cukup. Bandingkan jadwal operasional sebenarnya, bukan hanya jumlah stasiun. milik Kinggleperbandingan stasiun tunggal dan gandamenyediakan konteks konfigurasi terkait.
Hitung juga posisi aktif. Jika salah satu rongga sengaja tidak berfungsi, keberadaan nominalnya dalam cetakan tidak menghasilkan keluaran. Jika menghasilkan botol cacat, botol tersebut termasuk dalam hitungan kotor dan hitungan penolakan. Mengurangi masukan rongga dan mengurangi kembali botol ditolak yang sama akan mengecilkan keluaran.
Untuk susunan campuran, hitung setiap aliran secara terpisah dan jumlahkan hasilnya. Rata-rata bersama hanya berguna jika jumlah kejadian dan jumlah bagiannya mewakili periode pengamatan yang sama. Hal ini penting ketika satu stasiun berhenti sementara stasiun lainnya melanjutkan, atau ketika dua cetakan menghasilkan bagian yang berbeda.
Ubah output jam kerja menjadi bagian yang baik per shift
Penjadwalan pengiriman pembeli memerlukan nomor yang berbeda dari operator yang memeriksa kecepatan mesin. Mulailah dengan seluruh shift, identifikasi waktu ketika produksi tidak dijadwalkan, dan kemudian catat penghentian selama sisa periode produksi yang direncanakan. Nyatakan batas waktu tersebut sebelum mengutip total shift.
Ruang lingkup publikISO 22400-2:2014menggambarkan KPI manufaktur melalui formula, elemen penyusunnya, perilaku waktu dan unitnya. Ini adalah referensi yang berguna untuk pengukuran yang disiplin. Artikel ini menggunakan definisi praktis di bawah ini; ia tidak mengklaim bahwa mesin atau uji coba disertifikasi dengan standar tersebut.
Di bawahKerangka kerja Vorne OEE, pergantian dalam produksi terjadwal adalah hilangnya ketersediaan. Mereka tidak hilang begitu saja karena direncanakan. Waktu tanpa niat untuk berproduksi, seperti waktu istirahat makan yang dikecualikan, memiliki peran yang berbeda. Tentukan perlakuan sebelum uji coba daripada mengubahnya untuk meningkatkan persentase akhir.
Hasil kualitas di sini berarti bagian yang diterima dibagi dengan total bagian yang dicetak, dengan kedua penghitungan dilakukan dalam periode dan batas proses yang sama. Jika penerimaan terjadi setelah pengujian kebocoran, pekerjaan yang belum selesai menunggu pengujian tersebut belum dipastikan menghasilkan keluaran yang baik. Dokumentasikan setiap pekerjaan awal atau akhir yang sedang berlangsung.
Kapan menggunakan perhitungan OEE
Saat memulai dari tarif ideal, pertimbangkan ketersediaan, kehilangan kecepatan, dan kualitas.Panduan perhitungan Vornememberikan hubungan berikut. Tarif ideal harus menggambarkan produk dan konfigurasi aktif yang sama dengan keluaran yang dihitung.
| Faktor | Perhitungan |
|---|---|
| Tersedianya | Durasi waktu produksi yang direncanakan |
| Pertunjukan | Laju lari kotor yang diamati laju lari kotor ideal |
| Kualitas | Hitungan bagus first-pass jumlah total |
| OEE | Ketersediaan × kinerja × kualitas |
Oleh karena itu, output yang baik dapat dihitung sebagai tingkat ideal × jam produksi yang direncanakan × OEE. Gunakan pecahan, bukan persentase utuh, dalam perkalian itu. OEE sebesar 78,4% masuk ke rumus sebagai 0,784.
Pilih rute dengan tarif ideal atau rute dengan tarif yang diamati. Laju lari yang diamati sudah mencerminkan kecepatan yang dicapai selama periode lari tersebut. Mengalikannya dengan faktor kinerja lain untuk kehilangan kecepatan yang sama akan mengurangi kerugian tersebut dua kali. Demikian pula, angka barang per shift yang diukur sudah mencakup penghentian dan penolakan dalam shift tersebut; jangan menerapkan diskon efisiensi menyeluruh kedua untuk menggambarkan pergeseran yang sama.
Periksa apakah ekstruder dapat mendukung keluaran target
Perkiraan keluaran juga menciptakan kebutuhan material. Gunakan massa kotor yang diproses untuk setiap bagian cetakan, bukan hanya berat wadah jadi. Untuk perhitungan ini, massa kotor mencakup bahan yang menjadi wadah dan trim terkait, yang dialokasikan secara konsisten ke seluruh bagian yang diproduksi.
Misalkan pengaturan hipotetis 450 bagian/jam memproses 90 g per bagian cetakan. Permintaan operasionalnya adalah 450 × 90 1.000 = 40,5 kg/jam. Jika botol jadi memiliki berat 70 g, hanya menggunakan berat bersihnya akan menghasilkan angka yang lebih rendah yaitu 31,5 kg/jam. Kedua angka tersebut berasal dari asumsi ilustratif, bukan proyek botol terukur.
Perbedaan 9 kg/jam merupakan asumsi material yang terkait dengan pemangkasan. Pemulihan akhirnya tidak menghilangkan persyaratan pemrosesan awal. Buat perhitungan terpisah untuk resin yang dibeli, bahan yang diperoleh kembali, dan pembuangan; perhitungan beban ekstruder menyangkut material yang melewati proses.
milik Kingglepanduan tata letak kepalajuga menghubungkan massa acara dengan kapasitas ekstrusi yang tersedia. Menambah rongga dapat meningkatkan komponen per event, namun juga meningkatkan massa yang dibutuhkan untuk event tersebut. Jumlah nominal rongga yang lebih besar tidak dapat dengan sendirinya menyelesaikan batas pasokan material.
Bandingkan permintaan yang berjalan dengan referensi throughput yang berlaku untuk material dan penyiapan yang diusulkan. Jangan mengurangi permintaan dengan merata-ratakannya pada jam istirahat makan siang atau penutupan. Mesin harus mendukung laju material saat berproduksi, meskipun laju rata-rata shift lebih rendah.
Batas atas material awal tersedia dalam kg/jam dibagi dengan kg kotor per bagian. Ini hanya perhitungan penyaringan. Ini tidak menentukan waktu pendinginan, distribusi dinding yang dapat diterima, stabilitas dimensi atau keluaran peralatan pemangkasan dan inspeksi. Itu memerlukan pemeriksaan mereka sendiri.
Untuk tinjauan awal, masukkan kapasitas pencetakan, ekstrusi, dan hilir ke dalam unit yang kompatibel dan bandingkan. Tingkat dukungan terkecil mengidentifikasi kendala kandidat, bukan jaminan produksi otomatis. Sertakan buffer perantara dan interupsi ketika merencanakan jalur yang lengkap, kemudian verifikasi pengaturan yang diusulkan dengan produk yang dimaksudkan.
Contoh yang berhasil: dari waktu siklus ke rencana produksi bergilir
Contoh kerja berikut ini menggunakan masukan hipotetis untuk pengaturan cetakan tiup ekstrusi. Ini bukan peringkat kinerja KGB2L. Pertahankan asumsi waktu, jumlah komponen, dan kualitas yang sama selama penghitungan sehingga laju pengoperasian, total shift, dan permintaan material dapat dibandingkan satu sama lain.
Asumsikan shift delapan jam berisi istirahat 30 menit ketika produksi tidak dijadwalkan. Perhentian 30 menit lainnya terjadi selama produksi terjadwal. Waktu berjalan yang tersisa adalah tujuh jam. Selama waktu berjalan tersebut, rata-rata dua komponen meninggalkan mesin setiap 16 detik, dan 96% lolos pemeriksaan tanpa pengerjaan ulang.
| Melangkah | Perhitungan | Hasil |
|---|---|---|
| Produksi yang direncanakan | 8 jam dikurangi 0,5 jam tidak termasuk istirahat | 7,5 jam |
| Waktu berjalan | 7,5 jam dikurangi 0,5 jam penghentian yang tercatat | 7 jam |
| Kecepatan lari kotor | 3.600 16 × 2 | 450 bagian/jam |
| Total bagian yang dibentuk | 450 × 7 | 3.150 bagian |
| Bagian pertama yang bagus | 3.150 × 0,96 | 3.024 bagian/shift |
| Output bagus per jam yang direncanakan | 3.024 7,5 | 403,2 bagian/jam |
| Output bagus per jam jam | 3.024 8 | 378 bagian/jam |
| Permintaan material yang berjalan | 450 × 90 gram 1.000 | 40,5kg/jam |
Perhatikan bahwa 450, 403.2 dan 378 semuanya dapat menggambarkan skenario yang sama. Mereka menjawab pertanyaan yang berbeda. Yang pertama menyangkut output kotor saat berjalan. Spread kedua adalah output yang diterima selama waktu produksi yang direncanakan. Yang ketiga menyebarkannya ke seluruh shift. Laporan yang menghilangkan penyebutnya memberikan ruang untuk perbandingan yang menyesatkan.
Periksa kembali hasilnya dengan OEE
Untuk contoh ini saja, asumsikan interval kejadian ideal adalah 14 detik dengan dua bagian per kejadian. Itu adalah tingkat ideal sekitar 514.286 bagian/jam. Ketersediaannya adalah 7 7,5; kinerjanya adalah 450 514.286; kualitasnya adalah 0,96. Produknya adalah 0,784, atau 78,4% OEE.
MenerapkanMetode perhitungan Vorne OEE, 514.286 × 7.5 × 0.784 mengembalikan sekitar 3.024 bagian yang bagus. Pembulatan kecil yang ditampilkan tidak mengubah hasil dasarnya. Interval ideal 14 detik adalah contoh asumsi, bukan nilai katalog siklus kering.
Untuk ilustrasi urutan 12.000 bagian yang diterima, 12.000 3.024 menghasilkan sekitar 3,97 pergeseran tersebut. Empat shift menghasilkan 12.096 suku cadang yang dihitung berdasarkan asumsi ini, sebelum kerugian tambahan berdasarkan pesanan. Ini adalah skenario perencanaan, bukan komitmen pengiriman atau alasan untuk mengabaikan validasi startup.
Jika catatan pemberhentian bertambah dari 30 menjadi 60 menit, waktu berjalan turun menjadi 6,5 jam. Dengan asumsi lain tidak berubah, keluaran menjadi 450 × 6,5 × 0,96 = 2.808 bagian bagus. Urutannya kemudian melebihi empat shift. Perbandingan ini menunjukkan mengapa perubahan kecil dalam waktu berjalan yang tersedia dapat mempengaruhi penjadwalan tanpa adanya perubahan pada siklus pencetakan.
Coba perhitungan tingkat produksi Anda sendiri
Defaultnya mereproduksi contoh hipotetis. Masukkan interval rata-rata yang diamati selama waktu berjalan, bukan peringkat siklus kering. Jangan mengalikan stasiun lagi jika intervalnya sudah mencakup keseluruhan mesin. Data tetap ada di halaman ini.
- Bagian kotor per jam berjalan
- 450
- Perkiraan suku cadang yang bagus per shift
- 3.024
- Suku cadang bagus per jam yang direncanakan
- 403.2
- Permintaan material saat berlari
- 40,5kg/jam
Hasil hanyalah perkiraan, bukan hasil yang dijamin. Jumlah bagian desimal menyatakan rata-rata yang diharapkan. Kalkulator ini tidak memodelkan penyimpanan buffer, permulaan pesanan, jumlah rongga variabel, atau mode OEE laju ideal terpisah. Jika skrip dinonaktifkan, hasil yang ditampilkan tetap menjadi contoh default.
Spesifikasi KGB2L Kinggle memberi tahu Anda tentang kapasitas
ItuMesin blow moulding satu stasiun KGB2L 2Lmemberikan contoh konkrit bagaimana membaca lembar spesifikasi. Nilai-nilai yang dipublikasikan menggambarkan beberapa batasan yang berbeda. Volume wadah, keluaran siklus kering, keluaran material, dan dimensi cetakan masing-masing menjawab pertanyaan pilihan yang berbeda.

| Parameter yang dipublikasikan | Nilai | Pertanyaan itu membantu menjawab |
|---|---|---|
| Kapasitas kontainer maksimum | 2 liter | Apakah produk yang diusulkan berada dalam kategori volume yang disebutkan? |
| Keluaran (Siklus kering) | 600 PC/JAM | Referensi siklus kering apa yang tercantum dalam katalog? |
| Kapasitas leleh HDPE | 30kg/jam | Referensi tingkat material apa yang tersedia untuk penyaringan awal? |
| Diameter sekrup | 50mm | Platform ekstrusi mana yang sedang dibahas? |
| Ukuran cetakan maksimum, W × H | 360×380mm | Amplop cetakan terbitan apa yang harus dipertimbangkan oleh tinjauan perkakas? |
| Jarak pusat kepala ganda | 130mm | Referensi jarak apa yang perlu dibandingkan dengan tata letak yang diusulkan? |
Bidang siklus kering bukanlah laporan percobaan untuk botol 2 L tertentu. Jangan memberi label ulang pada 600 PC/HR menjadi 600 kontainer yang diterima per jam. Resin produk, berat, susunan rongga, persyaratan pendinginan dan kriteria penerimaan masih perlu ditetapkan.
Gunakan referensi HDPE 30 kg/jam untuk pemeriksaan massal terpisah. Pada contoh yang dikerjakan, asumsi massa kotor 90 g per bagian, membagi 30 dengan 0,09 menghasilkan sekitar 333,3 bagian cetakan/jam sebagai plafon penyaringan hanya bahan. Contohnya 450 bagian/jam akan membutuhkan 40,5 kg/jam, di atas referensi yang dipublikasikan.
Perhitungan ini tidak menjanjikan 333,3 bagian/jam dari KGB2L. Hal ini menandakan bahwa massa dan laju target contoh tidak dapat dibenarkan menggunakan referensi 30 kg/jam yang tercantum. Tinjauan proyek memerlukan konfigurasi pendukung yang berbeda, asumsi produk yang direvisi, atau target keluaran yang berbeda.
Jarak kepala ganda juga tidak membuktikan bahwa dua botol mana pun bisa muat. Periksa gambar cetakan sebenarnya dengan amplop yang diterbitkan dan pengaturan perkakas lengkap. Untuk produk yang lebih besar atau lebih luas, jumlah rongga yang dapat digunakan harus mengikuti gambar, bukan pengganda keluaran yang diinginkan.
Saat meminta rekomendasi, kirimkan gambar, tingkat bahan, perkiraan berat bersih dan kotor, keluaran yang diperlukan, dan pola perpindahan yang diinginkan secara bersamaan. Hal ini memungkinkan pemasok untuk memeriksa asumsi kapasitas terhadap perangkat keras yang diusulkan alih-alih menjawab pertanyaan terisolasi tentang botol per jam.
Verifikasi hasilnya sebelum Anda berkomitmen pada mesin
Jadikan keluaran yang diterima sebagai dasar perjanjian kapasitas. Botol yang keluar dari cetakan dan botol yang dibersihkan untuk dikemas berbeda hitungannya. Sebelum pengujian, tentukan titik pemeriksaan dan persyaratan yang harus dipenuhi botol untuk memasukkan total yang diterima. Jika tidak, uji coba dapat memenuhi target pencetakannya dan membiarkan persyaratan pengiriman tidak terselesaikan.
Untuk KGB2L, pisahkan angka siklus kering 600 PC/HR yang dipublikasikan dari komitmen produksi botol. Konfirmasikan bahan, berat botol, rongga aktif, dan persyaratan penerimaan sebelum menyetujui kapasitas produksi. Angka siklus kering saja tidak cukup untuk jadwal pengiriman botol.
Ketika uji coba meleset dari targetnya, diagnosa kekurangannya sebelum meningkatkan kecepatan. Catat interval keluaran, penghentian, dan bagian yang ditolak secara terpisah. Periksa waktu tunggu pada pengiriman parison, waktu pendinginan di dalam cetakan, dan antrian sebelum pengujian pemangkasan atau kebocoran. Pengamatan ini membedakan kendala pencetakan dari kendala hilir.
Evaluasi satu penyesuaian pada satu waktu dan simpan catatan sebelum dan sesudahnya. Menilai perubahan berdasarkan keluaran yang diterima selama periode pengamatan yang sebanding, bukan hanya berdasarkan siklus yang ditampilkan lebih pendek. Catat kondisi material dan perkakas di samping hasilnya. Jika jumlah botol meningkat tetapi lebih banyak botol yang gagal dalam pemeriksaan, penyesuaian tersebut belum tentu meningkatkan kapasitas yang dapat digunakan.
Simpan catatan yang dapat diperiksa oleh orang lain
- Identifikasi revisi gambar, kadar resin, campuran bahan, berat target, dan susunan rongga.
- Setujui pemeriksaan penerimaan dan posisi di mana bagian yang baik akan dihitung.
- Catat waktu mulai dan selesai, pengecualian terjadwal, penghentian produksi dan alasannya.
- Catat total komponen yang dicetak, komponen yang diterima dan ditolak terlebih dahulu tanpa menghitung komponen yang dikerjakan ulang sebanyak dua kali.
- Bandingkan tingkat yang diamati, permintaan massal bruto, dan output hilir selama periode yang sesuai.
- Simpan pengaturan yang disepakati, observasi, dan batasan yang belum terselesaikan dalam laporan uji coba.
Tentukan apa yang terjadi pada awal dan akhir jendela pengukuran. Pengamatan singkat yang dilakukan setelah pemanasan menjawab pertanyaan berbeda dari keseluruhan pesanan yang mencakup permulaan dan perubahan cetakan. Keduanya dapat berguna, namun hanya jika laporan mengidentifikasi hal-hal yang dikecualikan.
Gunakanpanduan uji penerimaan pabrik mesin blow mouldinguntuk mengembangkan catatan inspeksi yang lebih luas. Perhitungan keluaran mendukung penerimaan; itu tidak menggantikan pemeriksaan produk, pemeriksaan peralatan atau perjanjian pembelian.
| Bidang rekaman | Apa yang harus dimasukkan |
|---|---|
| Produk dan konfigurasi | Revisi gambar, material, berat, rongga aktif dan stasiun |
| Batas pengukuran | Jam mulai/berakhir, waktu yang direncanakan, waktu berjalan dan lokasi penghitungan |
| Hitungan | Total bagian yang sudah dicetak, barang lolos pertama, barang yang ditolak, dan belum selesai |
| Kondisi | Pengaturan yang direkam, kondisi pendingin dan udara, staf dan alat bantu |
| Hasil | Suku cadang yang baik per jam atau shift yang ditentukan, batasan dan tindak lanjut yang disepakati |
Diskusikan perkiraan kapasitas spesifik produk dengan Kinggle
Memerlukan perkiraan keluaran yang terkait dengan gambar produk dan konfigurasi mesin yang diusulkan. Proposal tertulis harus menyatakan di mana komponen yang diterima dihitung, berapa lama pengukuran dijalankan dan kondisi produksi apa yang berlaku. Tanpa rincian tersebut, angka botol per jam bukanlah dasar yang kuat untuk membandingkan penawaran peralatan.
Kirimkan gambar botol atau detail sampel Anda, kualitas bahan, keluaran bagus yang dibutuhkan, dan jadwal shiftHalaman kontak resmi Kinggle. Jika suatu nilai masih berupa perkiraan, beri label agar tinjauan berikutnya dapat menyelesaikannya.
Ningbo Kinggle Machinery Co., Ltd.
E-mail:penjualan@kinggle.com
Telepon:+86-574-87103665
Kota Yuyao, Ningbo, Zhejiang, Cina. Detail kontak diperiksa dengan halaman kontak resmi.
Pertanyaan yang sering diajukan
Berapa botol yang dapat diproduksi oleh mesin blow moulding per jam?
Tidak ada angka keluaran tunggal untuk setiap mesin dan botol. Bagilah 3.600 dengan interval keluaran seluruh mesin dalam hitungan detik, lalu kalikan dengan bagian cetakan per kejadian. Terapkan hasil kualitas lintasan pertama untuk keluaran yang baik selama waktu berjalan. Untuk perencanaan shift, sertakan juga pencatatan pemberhentian dan konfirmasi material serta kapasitas hilir.
Apakah mesin stasiun ganda selalu menggandakan produksinya?
Tidak. Dua stasiun tidak dapat menetapkan laju produksi tanpa pengaturan waktu dan konfigurasi aktualnya. Jika interval seluruh mesin yang diukur sudah mencakup pelepasan bergantian dari kedua stasiun, jangan dikalikan dua lagi. Bandingkan waktu setiap stasiun, rongga aktif, dan permintaan material sebelum memperkirakan keluaran gabungan.
Apakah keluaran siklus kering sama dengan keluaran produk jadi?
Tidak. Bidang katalog yang diberi label keluaran siklus kering tidak menetapkan keluaran yang diterima dari wadah tertentu. Halaman KGB2L Kinggle mencantumkan 600 PC/HR di bawah label itu. Klaim keluaran khusus botol memerlukan bahan, perkakas, berat, kondisi pengoperasian, dan kriteria inspeksi, serta periode pengukuran yang ditentukan.
Bagaimana pengaruh berat kontainer terhadap kapasitas produksi?
Berat mempengaruhi bahan yang dibutuhkan pada tingkat produksi tertentu. Untuk penyaringan ekstrusi, gunakan massa kotor yang diproses per bagian cetakan, termasuk alokasi trimnya, bukan hanya berat botol jadi. Bagilah keluaran material yang tersedia dengan massa kotor tersebut untuk batas atas awal. Perhitungan ini saja tidak menentukan siklus pencetakan yang dapat dicapai atau keluaran yang diterima.
Informasi apa yang diperlukan untuk memperkirakan keluaran yang akurat?
Memberikan gambar produk, tingkat bahan, berat bersih dan kotor, pengaturan rongga dan stasiun, target keluaran yang diterima, dan jadwal shift. Sertakan pemeriksaan penerimaan dan peralatan hilir. Jika ada catatan percobaan, berikan jumlah total, jumlah barang, waktu dan alasan penghentian. Pisahkan nilai asumsi dari hasil pengukuran sehingga pemasok dapat mengidentifikasi kesenjangan bukti yang tersisa.
Sebelum melakukan pemesanan, sepakati keluaran yang diterima, kondisi percobaan dan metode penghitungan secara tertulis. Gunakan catatan produksi yang dihasilkan sebagai dasar jadwal pengiriman.