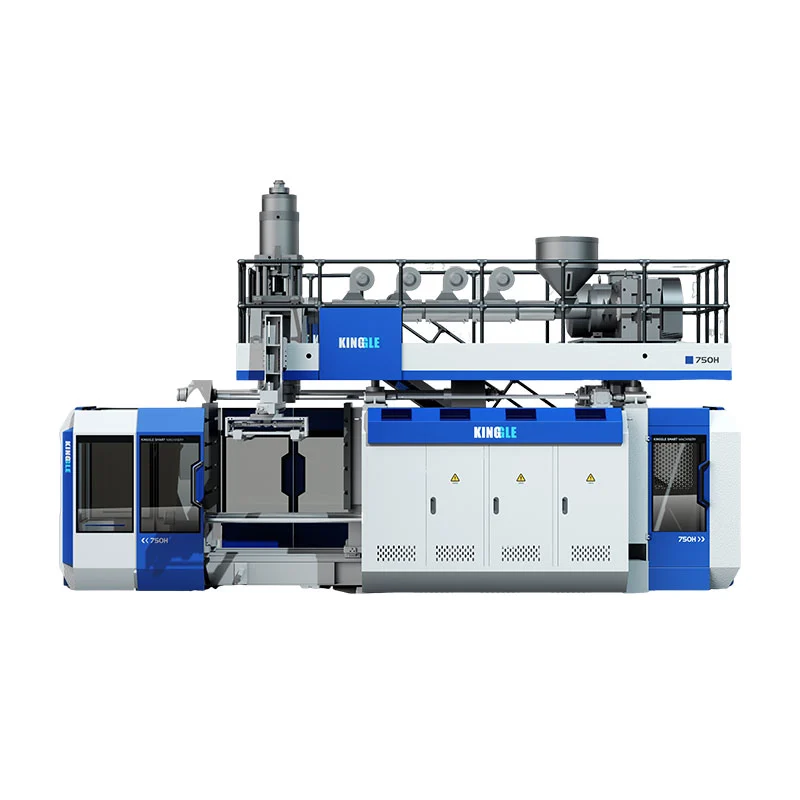
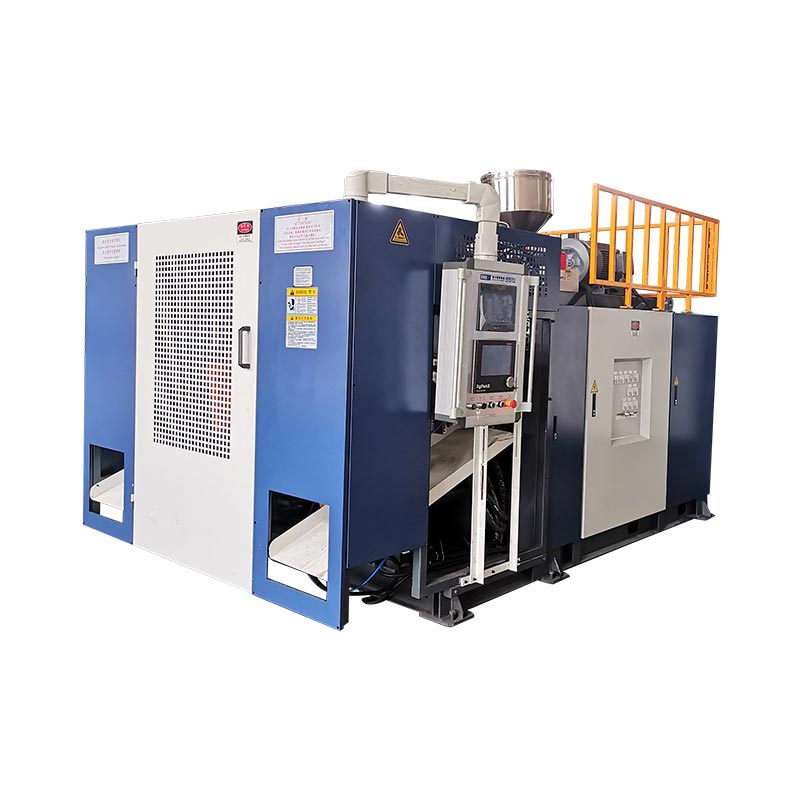
Pemrograman Parison mengubah celah cetakan selama ekstrusi sehingga material ditempatkan di tempat yang dibutuhkan oleh bagian akhir. Profil yang baik melindungi sudut, pegangan, bahu, dan area terjepit tanpa membuat seluruh wadah menjadi lebih berat.

Apa yang sebenarnya dikontrol oleh program parison
Dalam cetakan tiup ekstrusi, plastik cair meninggalkan cetakan sebagai tabung yang disebut parison. Gravitasi, kekuatan leleh, pembengkakan cetakan, regangan, dan geometri cetakan mempengaruhi bagaimana tabung tersebut menjadi suatu bagian. Celah cetakan yang seragam jarang menghasilkan dinding akhir yang seragam jika bagian tersebut memiliki bahu, sudut, pegangan, atau gambar yang dalam.
Pengontrol menggerakkan perkakas untuk membuat bagian yang dipilih lebih tebal atau lebih tipis. Tujuannya adalah distribusi material yang terkendali: material yang cukup di area dengan tegangan tinggi atau beban tinggi, dengan lebih sedikit beban yang tidak perlu di bagian yang mudah terbentuk.
| Tindakan profil | Efek proses | Apa yang harus diverifikasi |
|---|---|---|
| Tingkatkan pembukaan pada titik-titik yang dipilih | Menambahkan materi ke bagian parison itu | Sudut tipis, pegang akar, bahu, bagian bawah dan area jepit |
| Kurangi pembukaan pada titik yang dipilih | Mengurangi materi pada porsi tersebut | Dinding lurus yang berat, zona pendinginan lambat, dan beban bagian berlebih |
| Pergeseran profil | Memindahkan zona tebal dan tipis di sepanjang parison | Apakah zona yang diprogram sejajar dengan fitur bagian yang diinginkan |
| Skala berat profil keseluruhan | Mengubah profil lengkap | Berat total dan dinding minimum, bukan hanya rata-rata |
Catatan produksi yang berguna menyimpan file profil bersama dengan nomor cetakan, tingkat resin, warna atau kondisi penggilingan ulang, resep suhu, ukuran suntikan, waktu pendinginan, dan pengukuran bagian yang disetujui.
Sistem kontinyu dan akumulator menggunakan referensi yang berbeda
Pada suatumesin blow moulding terus menerus, parison terbentuk terus menerus. Profil biasanya disinkronkan dengan waktu atau panjang parison. Stabilitas ekstrusi penting karena perubahan output dapat memindahkan titik terprogram di sepanjang bagian tersebut.
Pada sebuahmesin blow moulding akumulator, lelehan disimpan dan didorong melalui cetakan. Profil dapat dikaitkan dengan posisi akumulator. Ukuran shot, konsistensi pengisian, dan kalibrasi transduser menjadi bagian dari masalah ketebalan dinding.

Pejabat ituPetunjuk MOOG DigiPack IIImendokumentasikan aplikasi akumulator dan ekstrusi berkelanjutan. Ini tidak berarti setiap mesin Kinggle menggunakan pengontrol yang sama. Konfirmasikan model pengontrol, kapasitas profil, aktuator, dan perkakas dalam kutipan proyek.
Urutan pengaturan yang terkontrol
- Konfirmasikan resep yang benar.Cocokkan cetakan, bahan, cetakan dan revisi produk.
- Stabilkan lelehan.Biarkan suhu aktual menetap dan pastikan pengumpanan dan ekstrusi konsisten.
- Periksa perkakas nol dan rentang.Periksa gerakan apakah ada yang menempel, bocor, atau tidak sejajar.
- Tetapkan panjang perbandingan dan ukuran bidikan.Parison harus mencapai posisi yang benar pada penutupan cetakan.
- Mulailah dengan profil sederhana.Perubahan yang luas lebih mudah didiagnosis daripada banyak koreksi yang tajam.
- Cetak beberapa siklus stabil.Jangan menilai bagian pertama setelah perubahan proses yang besar.
- Ukur lokasi tetap.Catat dinding minimum, berat bagian, penampilan dan hasil fungsional.
- Ubah satu area pada satu waktu.Simpan revisi baru hanya setelah perbaikan berulang.
Pemecahan masalah ketebalan dinding berdasarkan gejala
| Gejala | Memeriksa | Langkah selanjutnya |
|---|---|---|
| Bagian bawah atau bahu tipis | Posisi profil, parison sag, peregangan dan waktu tiupan | Konfirmasikan kesejajaran sebelum menambah berat keseluruhan |
| Satu sisi selalu lebih tipis | Pemusatan cetakan, penyelarasan cetakan, pendinginan dan kontak parison | Perbaiki penyebab fisik asimetris |
| Ketebalan berpindah dari siklus ke siklus | Temperatur leleh, keluaran, ukuran tembakan, umpan balik dan stabilitas hidrolik | Stabilkan proses sebelum mengedit poin |
| Tembok yang tebal namun jepitannya lemah | Lokasi material, desain pinch-off dan posisi parison | Pindahkan material ke zona jepit alih-alih menaikkan beban seluruh bagian |
| Distribusi bagus tetapi kelebihan berat | Skala keseluruhan dan bagian yang terlalu berat | Kurangi langkah terukur sekaligus melindungi lokasi dinding minimum |
| Perintah berubah tetapi sebagian tidak | Aktuator, katup, kabel, kalibrasi atau pembatasan | Bandingkan perintah dan masukan, lalu tingkatkan ke pemeliharaan |
Pandangan pabrik: pengulangan lebih penting daripada satu sampel sempurna
Profil siap produksi hanya jika bertahan dalam variasi normal, seperti pemanasan kembali, perubahan jumlah material, perubahan shift, dan kisaran kondisi air pendingin yang diharapkan. Satu wadah yang bagus membuktikan bahwa mesin tersebut dapat membuat bagian tersebut; proses yang stabil membuktikan bahwa proses tersebut dapat dikelola.
Sebelum penerimaan, sepakati lokasi pengukuran, jumlah sampel, uji fungsional, dan revisi resep yang disetujui. Lindungi file garis dasar sekaligus memberikan rute terdokumentasi kepada operator terlatih untuk melakukan dan membalikkan penyesuaian terkontrol.
Jika ketidakstabilan profil muncul bersamaan dengan alarm, ketidaksepakatan posisi, atau perubahan urutan, gunakanHMI dan panduan alarm. Pembeli yang masih mendefinisikan peralatan dapat memulai dengan Kinggle'spanduan pemilihan mesin.
Pertanyaan yang sering diajukan
Apa itu pemrograman parison?
Pemrograman Parison mengubah bukaan die-gap selama ekstrusi sehingga bagian parison yang berbeda menerima jumlah material yang berbeda.
Bisakah pemrograman parison memperbaiki setiap masalah kecil?
Tidak. Alat ini tidak dapat memperbaiki ketidaksejajaran cetakan, ekstrusi yang tidak stabil, perkakas yang rusak, pendinginan yang buruk, desain cetakan yang salah, atau aktuator yang tidak berfungsi dengan baik.
Haruskah saya mengubah poin individu atau bobot keseluruhan terlebih dahulu?
Gunakan berat keseluruhan hanya jika seluruh bagian selalu ringan atau berat. Gunakan perubahan titik lokal ketika pengukuran menunjukkan masalah yang berulang di area tertentu.
Mengapa profilnya berpindah-pindah?
Penyebab umumnya mencakup perubahan laju ekstrusi, panjang parison, konsistensi tembakan akumulator, suhu material, penundaan start, atau kalibrasi sensor.
Berapa banyak titik profil yang dibutuhkan mesin?
Jumlah yang diperlukan tergantung pada geometri bagian dan konfigurasi pengontrol. Lebih banyak poin tidak mengkompensasi proses yang tidak stabil.