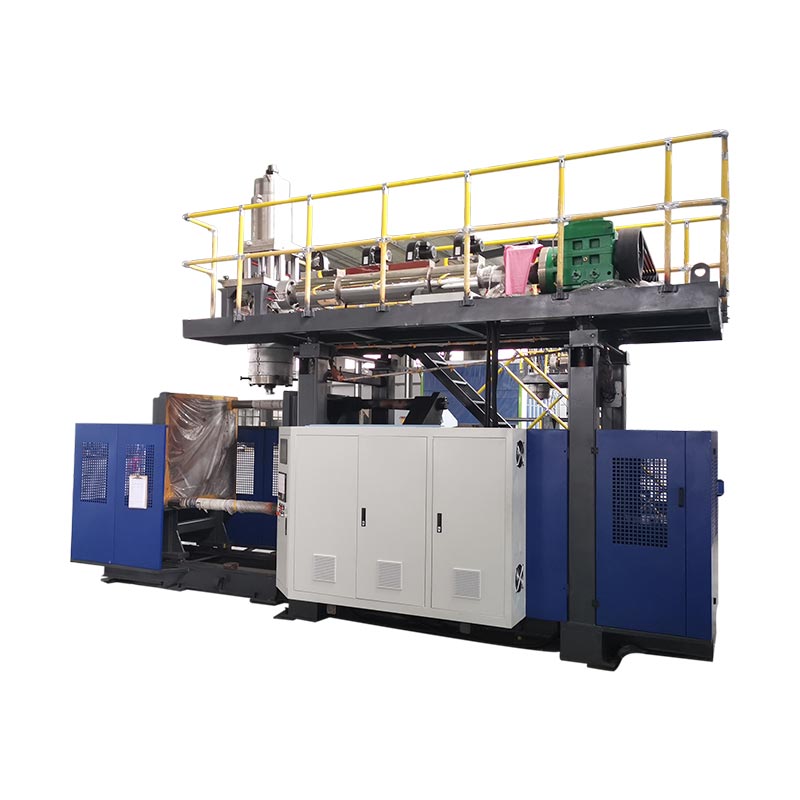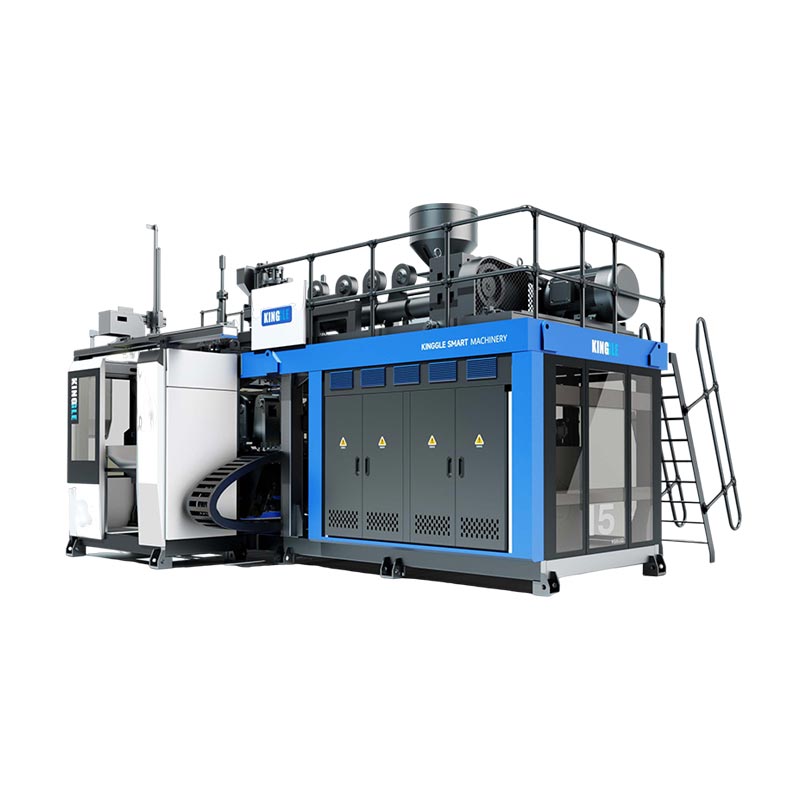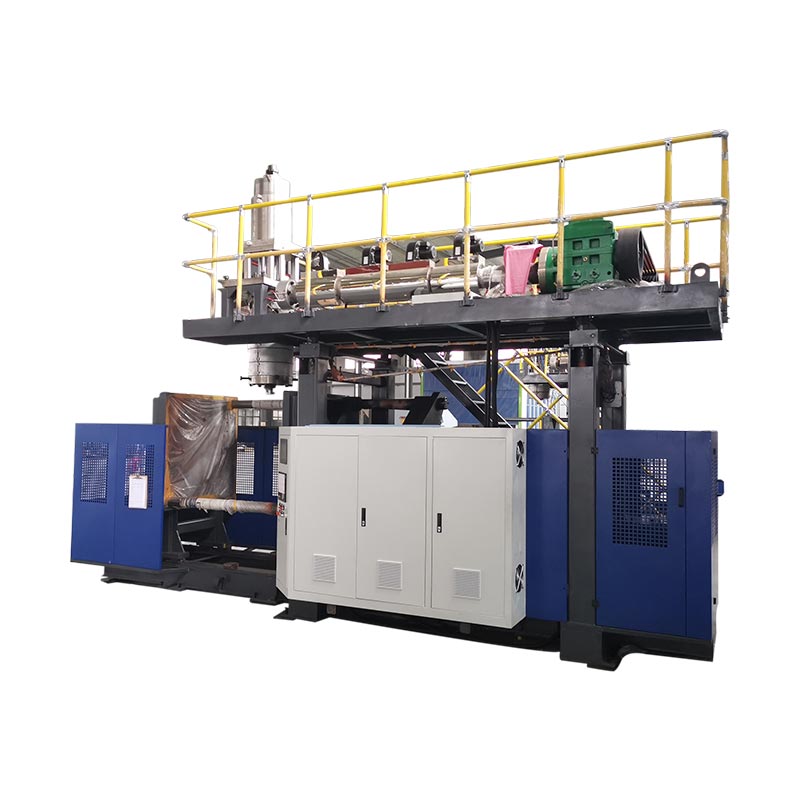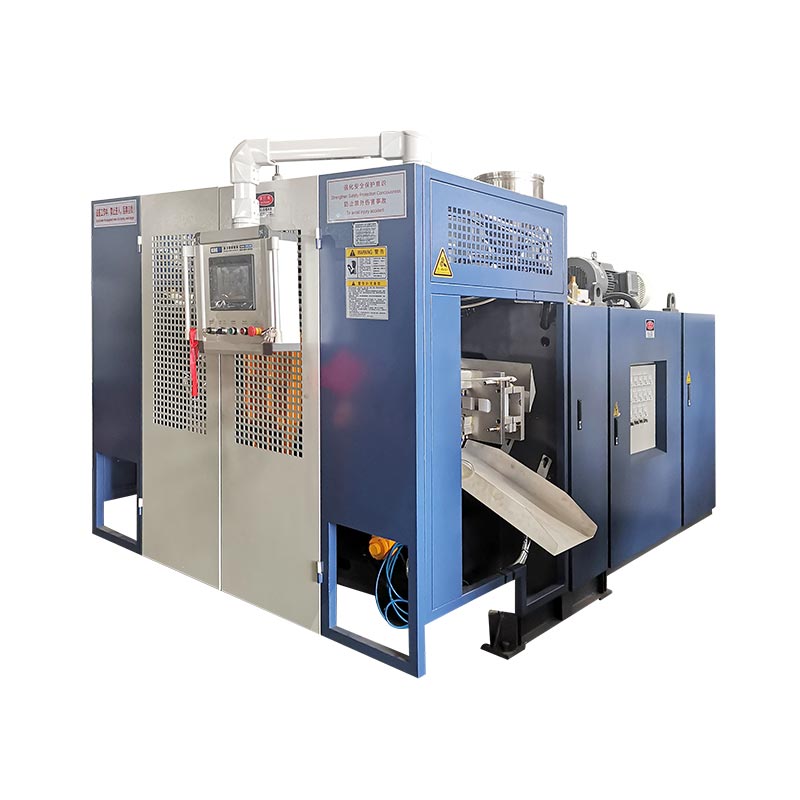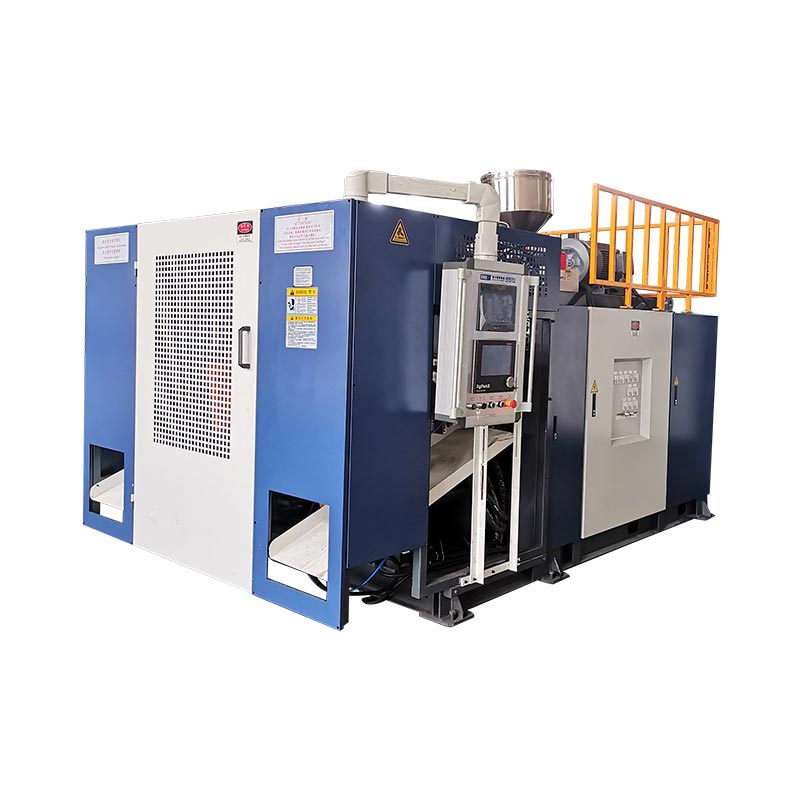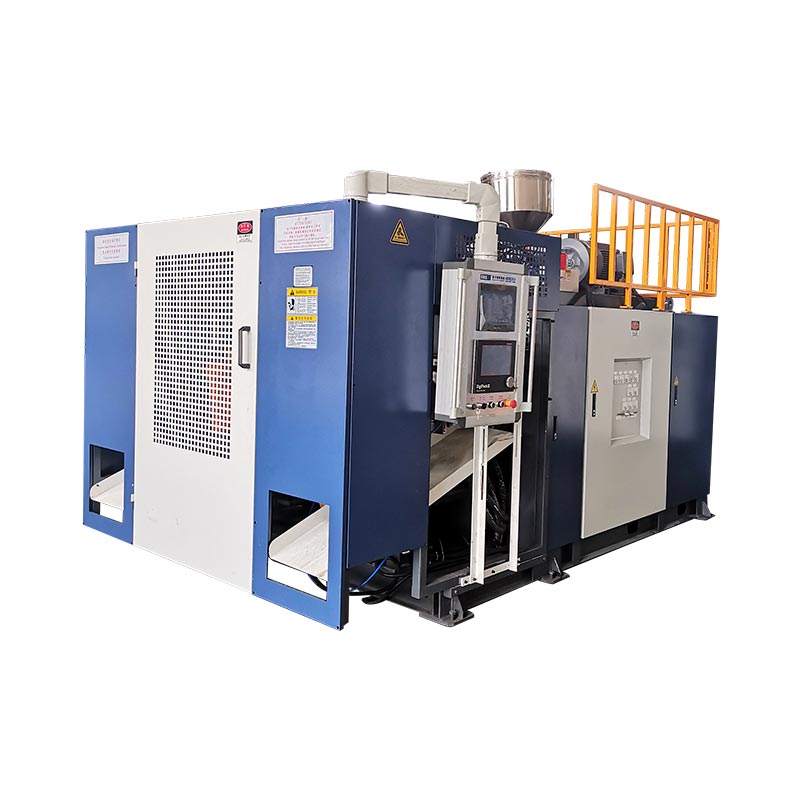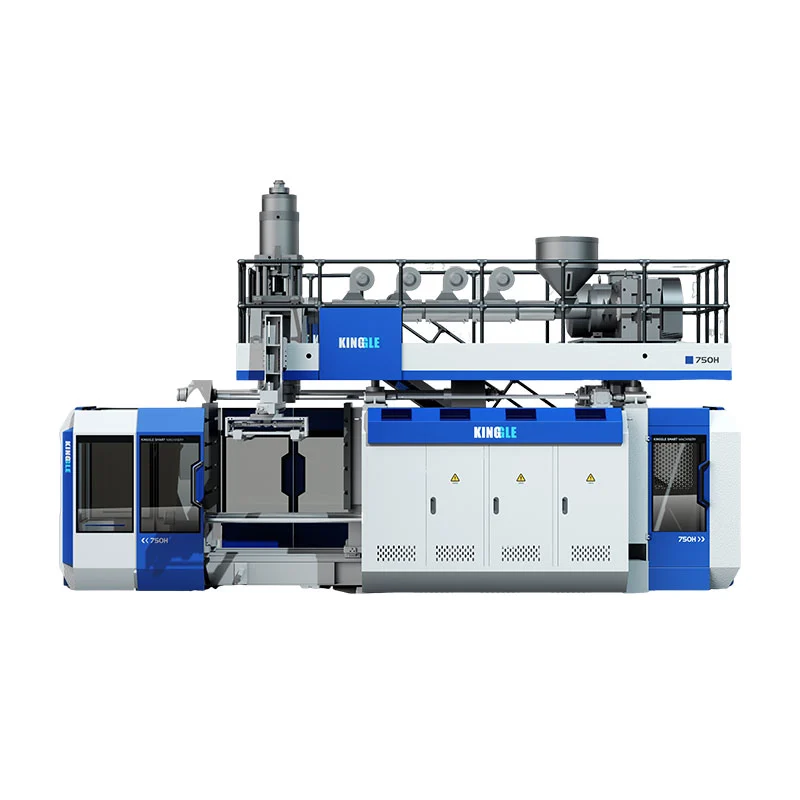
Pergantian mesin blow moulding selesai hanya jika cetakan baru, jalur material, perkakas, resep, dan pengaturan hilir diidentifikasi dengan benar dan komponen baru tersebut lolos pemeriksaan yang ditentukan.Memulai siklus otomatis adalah tahap peralihan, bukan bukti penyelesaian. Metode praktis yang paling aman dan tercepat adalah mempersiapkan segala kemungkinan sebelum penghentian, mengisolasi energi berbahaya untuk pekerjaan yang terpapar, mengembalikan fungsi dalam urutan yang terkendali dan mengukur waktu hingga jendela produksi pertama yang diterima, dengan definisi penerimaan, kehilangan transisi, pemberi persetujuan yang bertanggung jawab, dan bukti yang diperlukan dicatat sebelum tim memulai kampanye produksi berikutnya dari garis dasar produksi yang terkendali dan dapat dilacak.

Catatan terminologi:Tim produksi dapat menggambarkan pekerjaan ini sebagai pergantian mesin ekstrusi blow moulding, penggantian cetakan blow moulding, pertukaran cetakan, penggantian alat, penggantian garis botol, perubahan warna cetakan tiup, penggantian resin cetakan tiup, atau perubahan resep cetakan tiup. Label-label ini tumpang tindih, namun tidak selalu menggambarkan cakupan yang sama. Paket pekerjaan harus menyatakan dengan tepat elemen fisik, material, digital, dan hilir mana yang akan berubah.
Lima keputusan yang mengontrol pergantian
- Tentukan titik akhir sebagai bagian yang diterima dan jendela produksi yang stabil.
- Identifikasi setiap item yang diubah: cetakan, perkakas cetakan, peniup pin, resin, warna, resep, dan peralatan hilir.
- Pindahkan verifikasi, staging, dan dokumentasi ke luar jendela mesin yang berhenti jika aman.
- Gunakan prosedur energi berbahaya yang disetujui di lokasi sebelum siapa pun memasuki zona bahaya yang terbuka.
- Catat pengaturan dan bukti yang disetujui sehingga proses berikutnya dimulai dari garis dasar yang terkendali.
| Ubah domain | Apa yang harus sesuai dengan pekerjaan baru | Mulai ulang bukti | Ketergantungan tersembunyi yang khas |
|---|---|---|---|
| Cetakan dan antarmuka | Revisi yang benar, pemasangan, pendinginan, hubungan blow-pin/core dan take-out | Gerakan manual terkontrol dan sambungan bebas bocor | Perutean selang, posisi sensor, atau jarak bebas hilir |
| Perkakas mati dan parison | Identitas perkakas, posisi mekanis, dan kalibrasi yang disetujui | Parison yang lurus dan stabil ditempatkan pada cetakan | File perkakas tidak cocok dengan perangkat keras yang terpasang |
| Bahan dan warna | Kelas resin yang benar, lot, masterbatch, dan aturan penggilingan ulang yang disetujui | Transisi material yang bersih, homogen, dan dapat dilacak | Resin atau warna lama masih tertinggal dalam penanganan dan jalur leleh |
| Resep dan kontrol | Merilis revisi resep untuk paket produk yang diinstal | Perintah dan keadaan sebenarnya disepakati melalui siklus yang terkendali | Nilai produk lama bertahan di luar resep yang disimpan |
| Penerimaan bagian dan garis | Gambar, batas visual, berat, dinding, dimensi dan uji fungsional | Jendela penerimaan berturut-turut atau berdasarkan waktu ditentukan | Trimmer, leak tester, conveyor atau pack-out masih menggunakan SKU lama |
Pergantian selesai hanya jika botol baru disetujui
Tumbuhan sering menggunakan kata tersebutpergantianuntuk beberapa acara berbeda. Seorang supervisor dapat menghentikan jam ketika cetakan baru dijepit. Yang lain mungkin menghentikannya ketika siklus otomatis pertama dimulai. Kualitas dapat mendefinisikan penyelesaian sebagai bagian pertama yang lolos inspeksi, sementara produksi mungkin memerlukan pengoperasian suku cadang yang diterima secara berkelanjutan. Definisi-definisi ini menghasilkan angka-angka yang berbeda, sehingga perbandingan pergantian waktu tidak ada artinya sampai titik awal dan titik akhir ditetapkan.
Untuk jalur cetakan tiup ekstrusi, titik awal yang berguna adalah bagian terakhir yang diterima dari pekerjaan keluar. Titik akhir yang berguna adalah jendela produksi pertama yang diterima untuk pekerjaan masuk. Pabrik harus mendefinisikan jendela itu. Ini mungkin berupa sejumlah bagian yang berurutan, waktu tertentu pada kondisi stabil, atau aturan pengambilan sampel di seluruh stasiun, rongga, atau outlet cetakan. Persyaratan tersebut termasuk dalam spesifikasi produk atau proses yang dikontrol, bukan dalam memori operator.
Definisi ini memperlihatkan pekerjaan yang disembunyikan oleh metrik cetakan saja. Produk yang masuk mungkin memerlukan cetakan atau mandrel lain, pin tiup, perkakas leher, pergerakan inti, profil perbandingan, resin, warna, aturan penggilingan, program uji kebocoran, perlengkapan pemangkasan, label, pemandu konveyor, atau pola pengemasan. Bahkan ketika cetakan fisik tetap terpasang, peralihan bahan dan resep masih bisa menjadi pergantian produksi botol plastik sepenuhnya.
Pisahkan hasilnya menjadi empat ukuran: waktu penghentian mesin, waktu pembentukan suku cadang pertama, waktu penerimaan suku cadang pertama, dan waktu hingga jendela produksi yang diterima. Rekam pengaturan penolakan dan pembersihan kuantitas di samping waktu tersebut. Hal ini tidak menjamin bahwa setiap angka akan turun. Hal ini membuat kerugian terlihat dan mencegah restart cepat dilaporkan sebagai pergantian mesin ekstrusi blow moulding yang berhasil ketika jalur hilir atau gerbang kualitas masih menolak suku cadang.
Rencanakan paket produk baru sebelum mesin berhenti
Pergantian harus dimulai sebagai pemeriksaan informasi saat pekerjaan keluar masih berjalan. Buat satu paket pekerjaan yang dirilis yang mengidentifikasi gambar dan revisi komponen, kadar resin, masterbatch, penggilingan ulang yang diizinkan, bobot komponen target, dimensi kritis, lokasi ketebalan dinding, kriteria visual, pengujian fungsional, dan pengemasan yang diharapkan. Tambahkan identitas cetakan, perkakas cetakan, pin peniup, sisipan, pelepasan, dan perlengkapan hilir. Jika dua item memiliki nama yang sama, gunakan ID yang tahan lama atau foto yang dikontrol revisi sehingga tim penyiapan tidak memilih berdasarkan tampilannya.
Kinggle diterbitkanproses penjualanmeminta pembeli untuk memberikan foto atau gambar produk, berat, ukuran, bahan, ketebalan, keluaran, dan kebutuhan ketahanan bahan kimia sebelum solusi mesin dipilih. Kategori input yang sama sangat berharga selama pergantian selanjutnya karena kategori tersebut menghubungkan pengaturan mesin dengan komponen yang harus diproduksi. Paket produksi harus lebih spesifik daripada permintaan awal dan hanya berisi nilai yang disetujui untuk kombinasi mesin, cetakan, dan bahan sebenarnya.
Tempatkan cetakan berikutnya dan benda-benda tambahan yang terverifikasi di area yang ditentukan tanpa menghalangi jalan keluar, pelindung, atau aliran material. Periksa titik pengangkatan dan rencana pengangkatan pabrik, namun jangan menyimpulkan kapasitas pengangkatan dari ukuran nominal cetakan. Pastikan sambungan pendingin, sambungan udara, sensor, kabel, dan pengencang ada dan diidentifikasi dengan benar. Siapkan peralatan penanganan material yang bersih dan wadah terpisah untuk resin keluar, material transisi, dan komponen yang ditolak. Jika lini produk mencakup pemangkas, penguji kebocoran, pelabel, atau konveyor, sertakan resep dan suku cadang penggantinya dalam tinjauan kesiapan yang sama.
Adakan keputusan kesiapan singkat sebelum bagian terakhir yang lama. Penyetel cetakan mengonfirmasi kesiapan perkakas dan pengangkatan, penanganan material memastikan lot yang benar dan rute yang bersih, operator mengonfirmasi akses resep, pemeliharaan mengonfirmasi pekerjaan terjadwal, dan kualitas mengonfirmasi rencana sampel. Jika item yang diperlukan tidak ada, biarkan pekerjaan keluar berjalan jika memungkinkan. Menemukan masalah sebelum penghentian yang direncanakan akan mengubah waktu henti menjadi waktu persiapan tanpa mengambil jalan pintas yang aman.
Kontrol energi berbahaya sebelum pekerjaan cetakan atau perkakas
Perubahan cetakan blow moulding dapat membuat orang terkena gerakan penjepit, pelat bergerak, pin tiup, pemotong, robot, tekanan hidrolik, tekanan pneumatik, energi listrik, polimer panas, dan perkakas yang dipanaskan. Menekan tombol berhenti normal tidak menghasilkan kondisi aman untuk bekerja di dalam zona bahaya. Pengusaha harus menentukan tugas mana yang merupakan servis atau pemeliharaan, mengidentifikasi semua sumber energi dan menerapkan prosedur pengendalian energi khusus mesin di lokasi melalui personel yang terlatih dan berwenang.
Untuk tempat kerja di Amerika Serikat,OSHA 29 CFR 1910.147menangani servis dan pemeliharaan di mana pemberian energi yang tidak terduga, pengaktifan, atau pelepasan energi yang tersimpan dapat melukai karyawan. Hal ini memerlukan program pengendalian energi, prosedur terdokumentasi jika memungkinkan, pelatihan dan inspeksi berkala.OSHA 29 CFR 1910.212menyediakan persyaratan pelindung mesin secara umum. Pabrik di luar Amerika Serikat harus mengikuti undang-undang, standar, dan prosedur perusahaan yang berlaku di lokasi mereka.
Rencana perubahan juga harus mengatasi tugas-tugas yang memerlukan energi sementara untuk pengujian atau penentuan posisi. Itu bukanlah izin untuk berimprovisasi. Pengusaha yang bertanggung jawab harus menetapkan urutan kepatuhan untuk membersihkan alat dan orang, memulihkan hanya energi yang diperlukan, melakukan pengujian, mematikan energi lagi bila diperlukan dan menerapkan kembali pengendalian sebelum pekerjaan yang terpapar dilanjutkan. Tirai tipis, pintu yang saling bertautan, atau penghenti darurat dapat melindungi pengoperasian normal, namun hal tersebut tidak boleh dianggap sebagai pengganti prosedur energi berbahaya yang berlaku.
Lindungi peralatan dengan hati-hati seperti halnya manusia. Kinggle menjadi tuan rumahmanual pengoperasian mesin blow moulding otomatismemperingatkan bahwa pergerakan blow-pin harus dikoordinasikan dengan kondisi cetakan terbuka dan menjelaskan fungsi platform dan penentuan posisi die-head. Antarmuka yang tepat dan logika pergerakan aman bervariasi berdasarkan model, opsi, dan versi perangkat lunak. Oleh karena itu, tim pengaturan harus mengidentifikasi gerakan khusus mesin yang diizinkan sebelum berhenti, bukannya menemukannya saat ada cetakan yang tersuspensi atau alat yang terbuka.
Jalankan satu urutan terkontrol di seluruh cetakan, material, dan kontrol
Urutan delapan tahap berikut ini sengaja ditulis sebagai aliran kendali, bukan prosedur mekanis universal. Langkah-langkah pelepasan cetakan yang terperinci, nilai pengikat, metode selang, batas suhu perkakas, dan gerakan pengujian harus berasal dari instruksi mesin, cetakan, dan pabrik yang sebenarnya. Nilai dari urutan yang umum adalah memberikan titik penyerahan yang sama pada operasi, perkakas, pemeliharaan, bahan dan kualitas.
-
Lepaskan pekerjaan keluar.Identifikasi komponen lama yang terakhir diterima, simpan catatan proses yang diperlukan dan rekonsiliasi resin, label, dan barang dalam proses yang keluar. Pertahankan sampel yang disetujui jika rencana pengendalian pabrik memerlukannya.
-
Berhenti dalam kondisi yang disetujui.Ikuti instruksi mematikan mesin dan resin. Perhitungkan tempat tinggal panas dan material yang tersisa di hopper, ekstruder, head atau akumulator daripada berasumsi jeda normal cocok untuk penggantian resin.
-
Isolasi untuk pekerjaan terbuka.Personil yang berwenang menerapkan prosedur energi berbahaya dan pengangkatan di lokasi. Verifikasi isolasi dan atasi simpanan energi hidrolik, pneumatik, gravitasi, dan panas sebelum siapa pun memasuki zona bahaya yang ditentukan.
-
Lepas dan lindungi komponen keluar.Putuskan sambungan, angkat dan simpan cetakan dan perkakas terkait sesuai instruksi yang dikontrol. Tutup atau lindungi sambungan yang bersih dan catat kerusakan, kebocoran, atau keausan yang tidak normal alih-alih meneruskannya ke proses berikutnya.
-
Periksa antarmuka umum.Periksa permukaan pemasangan, fitur penyelarasan, sambungan pendingin dan udara, sensor, kabel, dan area pelindung yang dapat diakses. Masalah antarmuka yang tersembunyi dapat mengikuti pola baru dan terlihat seperti kesalahan resep.
-
Instal paket masuk yang terverifikasi.Cocokkan ID fisik dengan paket pekerjaan yang dirilis. Rutekan sambungan untuk menghindari bahaya terjepit, panas, dan gerakan, lalu selesaikan pemeriksaan pemasangan dan sambungan yang ditentukan.
-
Kembalikan fungsi dengan otorisasi.Bersihkan personel dan peralatan, pasang kembali pelindung, ikuti proses pemberian energi yang disetujui, dan buktikan gerakan manual yang diizinkan pada kondisi terkendali. Konfirmasikan bahwa perintah, umpan balik, dan gerakan fisik setuju.
-
Perkenalkan materi dan kualifikasi produk.Selesaikan transisi resin atau warna yang disetujui, muat resep yang dirilis, bentuk bagian diagnostik, perbaiki satu penyebab yang terbukti pada satu waktu dan lepaskan produksi hanya setelah jangka waktu penerimaan yang ditentukan berlalu.
Pemilik panggung harus menandatangani atau mengakui secara digital setiap penyerahan. Kontrol kecil tersebut mencegah pernyataan ambigu seperti “cetakan sudah siap” ketika pendinginan tidak dihubungkan, atau “resep sudah dimuat” ketika satu perangkat tambahan masih menyimpan SKU sebelumnya. Ini juga menunjukkan di mana waktu sebenarnya hilang: menunggu otorisasi, menemukan perangkat keras, memperbaiki antarmuka, menghapus warna lama, menstabilkan perbandingan, atau mengulangi uji kualitas.
Untuk detail lebih lanjut tentang hubungan perkakas, gunakan Kinggle'spanduan desain cetakan ekstrusi blow moulding. Untuk pengembalian terkontrol dari mesin yang berhenti ke produksi, gunakandaftar periksa permulaan mesin blow moulding. Artikel-artikel tersebut memperluas tahapan individu; halaman pergantian ini memiliki penyerahan lintas fungsi dari satu pekerjaan yang disetujui ke pekerjaan berikutnya.
Perlakukan resin dan perubahan warna sebagai keputusan jalur material
Penggantian material blow moulding belum selesai ketika kantong berikutnya mencapai hopper. Resin atau warna yang keluar mungkin tertinggal di jalur pengangkutan, loader, hopper, blender, tenggorokan pengumpan, sekrup dan laras, adaptor, kepala ekstrusi, jalur aliran akumulator, dan perkakas cetakan. Rencana transisi harus mengidentifikasi volume mana yang terlibat dan di mana bahan yang tercampur atau tidak berwarna akan dikumpulkan. Hal ini juga harus menyatakan apakah bahan transisi dapat diperoleh kembali, harus dikarantina atau harus dibuang berdasarkan peraturan material pabrik.
Ikuti panduan penghentian, penyalaan, dan pembersihan yang disetujui pemasok resin serta instruksi mesin. Jangan berasumsi bahwa bahan pembersih universal, suhu atau kuantitas dapat digunakan untuk setiap polimer, pewarna, dan sistem ekstrusi. Perubahan material alami ke material gelap menghadirkan masalah visibilitas berbeda dari material gelap ke natural. Perubahan antar kadar polimer yang sama masih dapat mengubah kekuatan leleh, pembengkakan, pendinginan, dan perilaku perbandingan. Perubahan antar kelompok polimer mungkin memerlukan tinjauan kompatibilitas dan degradasi yang lebih spesifik. milik KingglePanduan cetakan tiup HDPE versus PPmenjelaskan mengapa bagian, proses dan paket validasi harus dipertimbangkan kembali daripada memperlakukan nama material sebagai substitusi sederhana.
LyondellBasellpanduan pemecahan masalah cetakan tiupmengidentifikasi kontaminasi luar dan resin yang terdegradasi sebagai sumber garis mati, goresan, partikel dan lubang yang tidak berwarna. Hal ini secara khusus mengacu pada penanganan material, proses penggilingan yang terkontaminasi, pembersihan yang buruk di antara resin, dan praktik penutupan atau permulaan yang buruk sebagai kemungkinan penyebab terjadinya hal ini. Ini adalah hubungan diagnostik, bukan setpoint pengoperasian Kinggle.
Bangun identifikasi material positif ke dalam handoff. Catat pemasok resin, kadar, lot, masterbatch, rasio, sumber penggilingan ulang, dan waktu campuran baru memasuki sistem umpan. Simpan label atau catatan kode batang dengan sampel yang disimpan bila diperlukan. Jika komponen baru pertama menunjukkan bintik hitam, coretan, atau sisa warna, stempel waktu dan catatan jalur material membantu membedakan transisi yang dapat diprediksi dari kontaminasi atau degradasi. Itupanduan cacat cetakan tiup ekstrusimemberikan matriks gejala-ke-bukti yang lebih luas.
Kembalikan resep tanpa mengimpor asumsi produk lama
Resep yang disimpan hanya berguna jika identitas dan ruang lingkupnya jelas. Catatan yang masuk harus menyatakan revisi produk, kombinasi cetakan dan perkakas, tingkat resin, file pengontrol yang relevan, status persetujuan dan tanggal verifikasi terakhir. Hak akses harus membedakan resep produksi yang dirilis dari uji coba pengembangan. Sebelum memuat file, operator harus memastikan bahwa status fisik mesin cocok dengan file daripada menggunakan nama resep sebagai bukti bahwa perangkat keras sudah benar.
Cakupan resep dapat dibagi ke seluruh sistem. HMI utama mungkin berisi posisi buka dan tutup cetakan, kecepatan gerak, penundaan, waktu tiupan, waktu pendinginan, logika pengambilan, dan pemilihan fungsi. Pengontrol ketebalan dinding terpisah dapat menyimpan informasi tembakan atau siklus, nilai celah mati dan profil perbandingan. Peralatan hilir mungkin mempertahankan pengaturan pemangkasan, pengujian kebocoran, atau konveyor. Kinggle menjadi tuan rumahPanduan Moog DigiPack IIImenjelaskan bahwa file kontainer yang disimpan dapat menyertakan profil perbandingan terprogram dan informasi kalibrasi perkakas. Hal ini juga menyatakan bahwa kalibrasi perkakas die-gap yang akurat penting ketika berpindah dari satu wadah ke wadah lainnya.
Bukti tersebut mendukung aturan penting: jangan melepaskan file perangkat lunak dari peralatan yang telah dikalibrasi untuk dioperasikan. Manual pengontrol yang sama mencatat bahwa perubahan cetakan mungkin juga memerlukan perubahan perkakas die-gap. File yang menghasilkan wadah yang diterima dengan satu cetakan, mandrel, dan kalibrasi tidak secara otomatis valid setelah item tersebut diubah. Jika pabrik telah menyetujui pengaturan induk, bandingkan revisi yang dimuat dengan catatan yang dirilis dan dokumentasikan setiap perbedaan yang disengaja. Jangan menimpa master saat menyetel bagian pertama.
Gunakan mode manual atau pengaturan untuk membuktikan hanya gerakan yang diizinkan oleh prosedur khusus mesin. Verifikasi jarak bebas cetakan, hubungan blow-pin atau inti, posisi die-head dan pelat, jalur pelepasan, pelindung dan umpan balik sebelum siklus otomatis. Manual pengoperasian Kinggle menjelaskan fungsi manual dan memperingatkan bahwa pergerakan blow-pin harus dikoordinasikan dengan cetakan terbuka. Karena antarmuka dan fungsi opsional berbeda-beda, ituPengaturan HMI dan panduan alarmharus dibaca bersamaan dengan manual mesin yang sebenarnya dan bukan digunakan sebagai pengganti.
Saat penyetelan dimulai, ubah satu variabel terkontrol untuk alasan tertentu, catat nilai lama dan baru, dan tunggu respons proses sebelum menilainya. Distribusi Parison, berat bagian, perilaku ekstrusi, pendinginan dan posisi cetakan berinteraksi. Itupanduan pemrograman parisonmenjelaskan cara menghubungkan profil dengan lokasi dinding yang diukur alih-alih menghaluskan titik berdasarkan tampilannya saja.
Validasi bagian pertama sebelum mengukur keberhasilan pergantian
Bagian tertutup pertama hanya menjawab satu pertanyaan: garis dapat membentuk sesuatu. Ini tidak membuktikan bahwa bagian tersebut memenuhi persyaratan gambar, fungsional atau proses. Perlakukan potongan awal sebagai sampel diagnostik. Tandai berdasarkan urutan, waktu, stasiun, rongga atau outlet cetakan yang sesuai. Jaga urutannya cukup lama untuk melihat apakah prosesnya konvergen, melayang, atau mengulangi cacat pada sisi tertentu.
Mulailah dengan identitas dan kondisi kotor. Konfirmasikan kebenaran bagian dan revisi, resin dan warna, geometri leher atau antarmuka, formasi lengkap, rute pemangkasan, dan kerusakan yang jelas. Kemudian terapkan rencana terkontrol untuk berat bagian, distribusi dinding, dimensi kritis, penampilan, dan uji fungsional yang diperlukan. Uji kebocoran, jatuh, tekanan, beban, ketahanan bahan kimia, atau kesesuaian bersifat khusus untuk produk; hanya mencakup hal-hal yang disyaratkan oleh gambar, standar, atau rencana validasi pembeli. Jangan menciptakan toleransi universal atau jumlah sampel.
Sampel penerimaan harus mewakili pengaturan produksi sebenarnya. Pada mesin stasiun ganda, sampel kedua sisinya. Pada pengaturan multi-head atau multi-rongga, pertahankan identitas kepala atau rongga sehingga rata-rata tidak dapat menyembunyikan satu keluaran yang gagal. Jika pemangkas hilir atau penguji kebocoran merupakan bagian dari proses suku cadang yang dapat dijual, peralatan tersebut juga harus memenuhi syarat. Botol yang lolos pada cetakan tetapi gagal setelah dipotong bukanlah hasil produksi yang diterima. Itupanduan tes penerimaan pabrikmenunjukkan bagaimana produk, proses dan bukti pengujian dapat diikat bersama sebelum pengiriman; prinsip ketertelusuran yang sama juga berlaku selama pergantian produksi.
Penjaga, umpan balik, utilitas, gerakan manual, dan aliran material sesuai dengan pengaturan yang disetujui.
Sampel yang teridentifikasi memenuhi persyaratan gambar, visual, dimensi, dinding, dan fungsional yang berlaku.
Jendela produksi berturut-turut atau berbasis waktu yang ditetapkan pabrik melewati semua keluaran yang relevan.
Lepaskan jalur tersebut hanya melalui otoritas yang ditunjuk oleh pabrik. Catat sampel yang diterima dan revisi resep yang menghasilkannya. Jika proses tidak dapat mencapai jendela yang disetujui tanpa meninggalkan rentang kualifikasinya, hentikan peningkatan pengaturan dan selidiki perkakas, utilitas, material, kondisi mesin, atau desain proses asli. milik Kingglepanduan kebutuhan utilitasmembantu memisahkan masalah pengaturan mesin dari pasokan udara, air, atau listrik yang tidak stabil.
Kurangi waktu pergantian dengan memindahkan persiapan di luar perhentian
Peluang teraman biasanya bukan pekerjaan kunci pas yang lebih cepat. Ini menghilangkan pekerjaan yang seharusnya tidak dilakukan di dalam jendela yang dihentikan. Tinjau rekaman pergantian dan klasifikasikan setiap penundaan: menunggu cetakan, memastikan revisi, menemukan selang, membersihkan wadah bahan, mengunduh file, menemukan perlengkapan pengujian, menunggu kualitas atau memperbaiki sambungan yang rusak. Banyak dari tugas-tugas ini dapat diselesaikan atau diverifikasi sebelum komponen lama terakhir diterima, asalkan persiapannya tidak mengganggu produksi atau penjagaan.
Buat kit yang siap dijalankan untuk setiap rangkaian produk berulang. Ini dapat mencakup peta sambungan terverifikasi, pengencang terlindung, selang berlabel, braket sensor, referensi resep yang disetujui, rencana sampel, dan suku cadang penggantian hilir. Gunakan identifikasi visual yang bertahan di lingkungan toko. Simpan cetakan dan perkakas sehingga titik pengangkatan dan permukaan sambungan tetap dapat diakses dan terlindungi. Sebuah kit harus mengurangi pencarian dan interpretasi; itu tidak boleh mendorong substitusi ketika item yang dikontrol hilang.
Standarisasi antarmuka hanya setelah tinjauan teknik. Lokasi selang yang konsisten, identifikasi konektor, referensi pemasangan, dan penamaan resep dapat mengurangi waktu pengambilan keputusan, namun harus sesuai dengan persyaratan tekanan, suhu, aliran, pergerakan, dan keselamatan. Jika fitur perubahan cepat dipertimbangkan, evaluasi sistem secara keseluruhan, termasuk penguncian positif, umpan balik, kebocoran, pemeliharaan, pemeriksaan kesalahan, dan penilaian risiko lokasi. Jangan mengubah proyek kecepatan menjadi modifikasi perangkat keras yang tidak terdokumentasi.
Gunakan catatan pergantian untuk memilih satu peningkatan dalam satu waktu. Jika pembersihan warna mendominasi, selidiki jalur material dan strategi pembersihan yang disetujui. Jika penyelarasan mendominasi, periksa penyimpanan, fitur lokasi, dan kondisi cetakan. Jika penyetelan bagian pertama mendominasi, audit tata kelola resep, kalibrasi perkakas, dan bukti proses. Jika penantian kualitas mendominasi, lakukan pra-tahap pengukur yang dikalibrasi dan tentukan siapa yang dapat melepaskan pekerjaan tersebut. Sasarannya adalah jendela produksi pertama yang dapat diterima secara berulang, bukan perubahan kering yang memecahkan rekor dan diikuti dengan barang bekas.
Pekerjaan pemeliharaan juga harus direncanakan secara eksplisit. Pergantian dapat memberikan akses untuk inspeksi, namun menggabungkan tugas akan mengubah ruang lingkup, orang, dan kebutuhan pengendalian energi. Gunakandaftar periksa pemeliharaan preventifuntuk memutuskan apa yang termasuk dalam intervensi yang direncanakan. Pisahkan temuan pemeliharaan dari perubahan pengaturan produk sehingga masalah peralatan yang berulang tetap terlihat.
Buat catatan pergantian yang membuat proses berikutnya lebih mudah
Catatan yang berguna cukup singkat untuk diselesaikan dan cukup spesifik untuk merekonstruksi proses tersebut. Mulailah dengan identitas: tanggal dan waktu, mesin, revisi produk keluar dan masuk, ID cetakan dan perkakas, nilai dan lot bahan, revisi resep, anggota tim, dan otoritas pelepasan. Tambahkan empat titik waktu yang ditentukan sebelumnya, ditambah jumlah atau berat bahan pembersih, pengaturan produk yang ditolak, dan produk yang disimpan. Jika tanaman tidak dapat mengukur suatu lahan dengan andal, beri label sebagai tidak tersedia daripada memperkirakannya.
Catat pengecualian dalam bahasa yang dapat diamati. “Pendinginan kembali dari sirkuit cetakan B tidak menunjukkan adanya aliran” lebih berguna daripada “masalah air”. “File resep 14 dimuat; penguji hilir tetap berada di SKU X” mengidentifikasi kegagalan handoff. Foto keausan yang tidak terduga, kebocoran, konektor yang rusak, atau cacat komponen yang berulang dengan penanda identitas yang relevan. Tautkan pekerjaan perbaikan ke sistem pemeliharaan atau ketidaksesuaian alih-alih menguburnya dalam komentar operator.
| Rekam blok | Bidang berguna minimum | Pertanyaan itu akan dijawab lain kali |
|---|---|---|
| Identitas pekerjaan | Revisi mesin, produk, cetakan, perkakas, bahan dan resep | Apakah paket fisik dan digital sudah sesuai? |
| Waktu | Bagian lama yang terakhir diterima, bagian baru yang pertama kali dibentuk, bagian yang diterima pertama kali, rilis jendela stabil | Di manakah interval berhenti menjadi waktu kualifikasi? |
| Kehilangan | Kuantitas pembersihan, penyiapan penolakan, menahan produk dan tenaga kerja berdasarkan peran | Apakah penghentian yang lebih pendek hanya memindahkan kerugian ke tempat lain? |
| Kode penundaan | Menunggu, mencari, memperbaiki, membersihkan, menyetel, menguji atau otorisasi | Masalah persiapan atau sistem mana yang harus diperbaiki? |
| Penerimaan | ID sampel, pengukuran, pengujian, persetujuan, dan revisi resep akhir | Bukti apa yang membuktikan bahwa jalur tersebut telah dilepaskan? |
| Pengecualian | Masalah yang diamati, pemilik, penahanan, dan tindakan terkait | Apa yang harus diperbaiki sebelum pekerjaan yang sama kembali? |
Tinjau perubahan berulang berdasarkan kelompok produk daripada mengandalkan satu proses terbaik. Cari median dan penyebaran setiap tahapan waktu, pengecualian berulang, dan mode memo berulang. Suatu kejadian yang luar biasa cepatnya mungkin menghilangkan cek, memanfaatkan kondisi ideal, atau menggunakan definisi penerimaan yang berbeda. Tujuan dari data ini adalah untuk meningkatkan standar dan persiapan, bukan untuk menekan operator agar mengabaikan pengamanan.

Tutup catatan dengan garis dasar yang disetujui saat ini dan tindakan selanjutnya. Jika perubahan menghasilkan pengaturan yang lebih baik, arahkan nilai yang direvisi melalui proses persetujuan pabrik sebelum memperbarui master. Jika hal ini menimbulkan masalah desain, biarkan penahan sementara tetap terlihat sampai teknisi menutupnya. Disiplin ini mengubah setiap pergantian mesin blow moulding menjadi bukti yang dapat digunakan, bukan peristiwa peralihan lain yang terisolasi.
Pertanyaan yang sering diajukan tentang pergantian cetakan tiup
Apa saja yang termasuk dalam pergantian mesin blow moulding?
Pergantian menyeluruh dapat mencakup cetakan, cetakan dan mandrel, pin tiup, inti atau sisipan, resin, masterbatch, aturan penggilingan ulang, resep HMI, profil ketebalan dinding, pelepasan, pemangkas, penguji kebocoran, pemandu konveyor, label, dan pengepakan. Cakupan pastinya bergantung pada perbedaan antara paket produk keluar dan masuk. Tentukan perbedaan tersebut sebelum berhenti. Jika hanya cetakan yang terdaftar, tim dapat memulai kembali dengan rute material lama, file pengontrol, atau pengaturan hilir.
Kapan waktu pergantian harus dimulai dan dihentikan?
Definisi praktis dimulai pada bagian terakhir yang diterima dari pekerjaan keluar dan berakhir pada jendela produksi pertama yang diterima untuk pekerjaan masuk. Catat juga waktu peralihan untuk bagian pertama yang dibentuk dan bagian pertama yang diterima. Pabrik harus menentukan jendela produksi, seperti jumlah suku cadang berurutan tertentu atau sampel berdasarkan waktu di seluruh stasiun, rongga, atau kepala yang relevan. Menggunakan definisi yang sama membuat perbandingan di masa depan menjadi bermakna.
Bagaimana tanaman dapat mengurangi waktu penggantian cetakan blow moulding dengan aman?
Pindahkan identifikasi, pementasan, pembersihan, verifikasi resep, persiapan alat ukur, dan perencanaan kualitas di luar interval penghentian dimana aktivitas ini dapat dilakukan tanpa mengganggu produksi. Beri label antarmuka, lindungi penyimpanan, siapkan kit khusus pekerjaan, dan tetapkan pemilik untuk setiap penyerahan. Analisis waktu tunggu dan koreksi secara terpisah dari pekerjaan cetakan fisik. Jangan mengurangi waktu dengan melewati penjaga, melewati kontrol energi berbahaya, menggunakan peralatan pengangkat yang tidak sesuai standar, atau menerima suku cadang sebelum pemeriksaan yang diwajibkan selesai.
Apakah memuat resep yang disimpan menyelesaikan pengaturan?
Tidak. Resep yang disimpan harus sesuai dengan cetakan yang terpasang, die tooling, blow pin, bahan dan revisi produk. Beberapa pengaturan mungkin juga berada di pengontrol parison atau mesin hilir yang terpisah. Konfirmasikan kumpulan file lengkap, buktikan gerakan manual yang diizinkan, dan bandingkan perilaku mesin sebenarnya dengan garis dasar yang dirilis. Manual DigiPack III Moog menghubungkan file kontainer yang disimpan dengan profil parison dan informasi kalibrasi perkakas die-gap, itulah sebabnya identitas perangkat keras dan identitas file harus tetap terhubung.
Mengapa bintik hitam atau garis warna muncul setelah perubahan material?
Kemungkinan penyebabnya mencakup material lama yang tertinggal dalam jalur penanganan atau peleburan, resin atau sisa penggilingan yang terkontaminasi, resin terdegradasi yang terlepas dari area yang stagnan, pencampuran warna yang tidak merata, kesalahan pemanas, atau penghentian dan pembersihan yang tidak sesuai. Simpan resin dan catatan transisi sebelum mengubah pengaturan. Ikuti prosedur mesin dan pemasok resin yang disetujui, periksa rute material dan klasifikasikan apakah cacat tersebut bersifat acak atau tetap di sekitar parison. Jangan berasumsi bahwa satu metode pembersihan universal aman untuk setiap resin dan kepala.
Informasi apa yang harus dikirimkan ke Kinggle tentang peralihan yang sulit?
Kirim identifikasi mesin dan pengontrol, gambar produk keluar dan masuk, ID cetakan dan perkakas, nilai dan lot resin, detail masterbatch dan penggilingan ulang, revisi resep, riwayat alarm, pembacaan utilitas, garis waktu pergantian, foto sampel yang ditandai, dan data kegagalan terukur. Sertakan video hanya jika dapat diambil tanpa memasuki zona bahaya. Bukti spesifik memungkinkan diskusi memisahkan masalah jalur material, perkakas, kontrol, utilitas, atau desain bagian dengan lebih efisien.
Rencanakan mesin di sekitar paket produk
Untuk cetakan baru, material baru, atau masalah pergantian berulang, kirimkan gambar komponen sebenarnya, resin, pengujian target, detail cetakan dan perkakas, informasi mesin terkini, dan catatan pergantian yang diamati. Kinggle dapat mendiskusikan persyaratan mesin, perkakas, kontrol, dan produksi dari kumpulan bukti yang sama.
Kirim informasi proyek AndaSumber diperiksa dan metode bukti
Halaman Kinggle pihak pertama dan manual yang dihosting Kinggle digunakan untuk pernyataan antarmuka mesin, masukan proyek, dan cakupan pelatihan. Manual pabrikan pengontrol digunakan untuk hubungan file yang disimpan dan kalibrasi perkakas. Panduan resmi produsen resin digunakan untuk jalur kontaminasi dan degradasi material. Peraturan OSHA hanya digunakan untuk menggambarkan batas keamanan Amerika Serikat. Tidak ada sumber di bawah ini yang menyajikan resep universal.
- Manual Pengoperasian Mesin Blow Molding Otomatis yang dihosting Kinggle, diakses 8 September 2026.
- Panduan Pengontrol Ketebalan Dinding Parison Moog DigiPack III, MRJ06301, dipandu oleh Kinggle, diakses 8 September 2026.
- Proses Penjualan KinggleDanLayanan Purna Jual, diakses 8 September 2026.
- LyondellBasell, Cara Mengatasi Masalah Blow Moulding, diakses 8 September 2026.
- OSHA 29 CFR 1910.147, Pengendalian Energi Berbahaya, diakses 8 September 2026.
- OSHA 29 CFR 1910.212, Persyaratan Umum untuk Semua Mesin, diakses 8 September 2026.