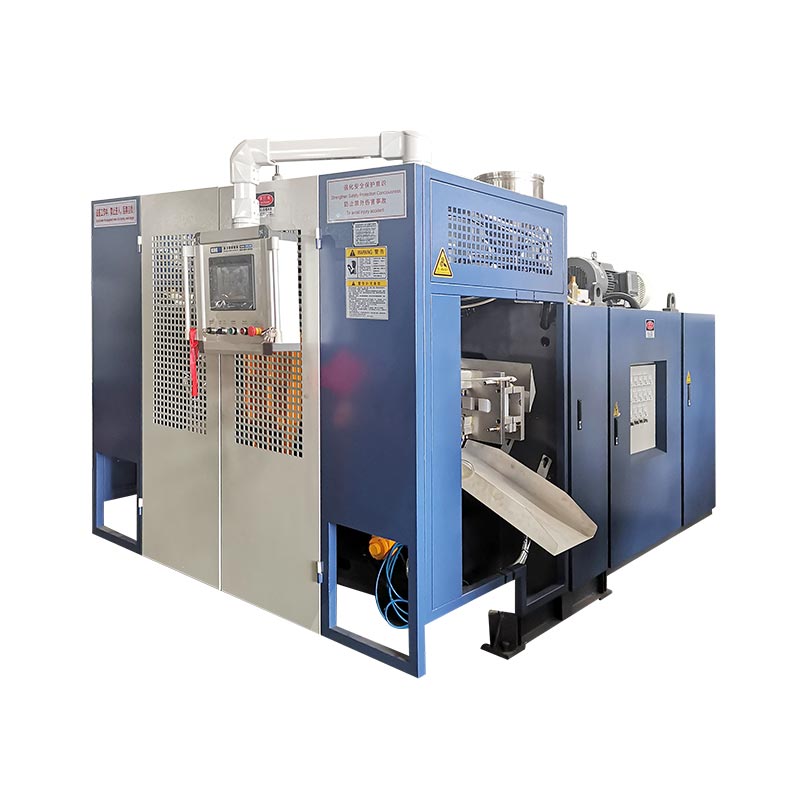
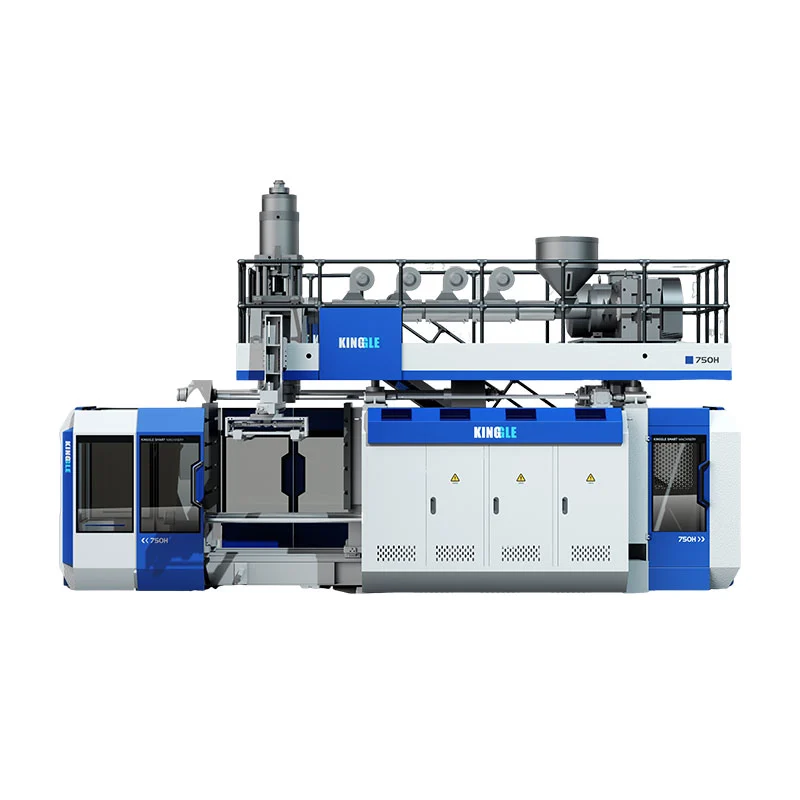
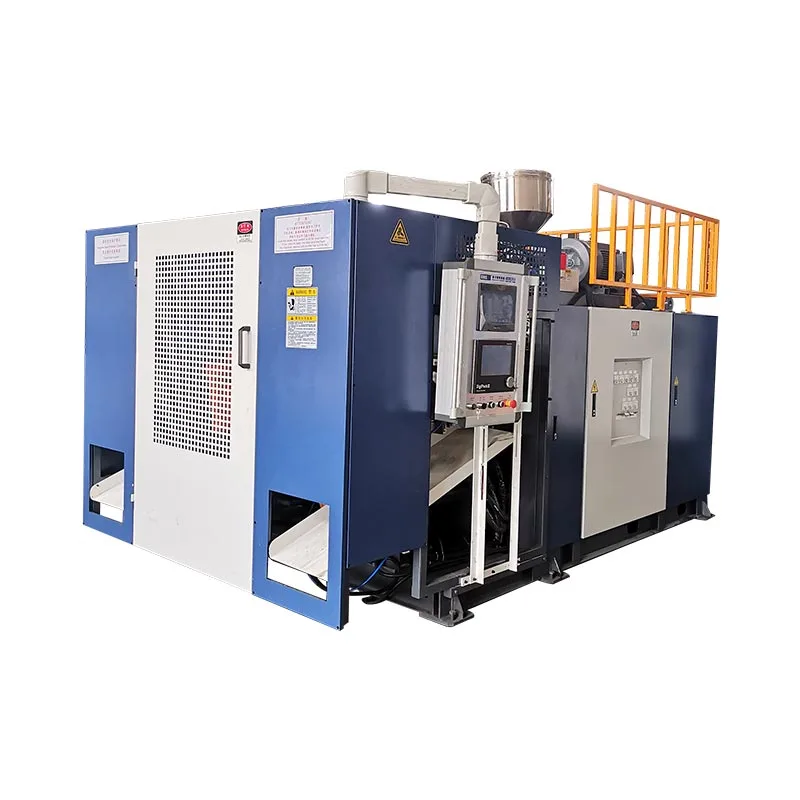
Pilih Kinggle KGB90A ketika produk yang disetujui dapat menggunakan tata letak ekstruder tunggal yang dipublikasikan dan tidak memerlukan dua aliran lelehan KGB90AP, setelah pengujian material, keluaran, dan produk ditentukan.Pilih KGB90AP jika spesifikasi produk benar-benar memerlukan ekstrusi dua lapis atau dua warna, karena halaman produk saat ini mencantumkan dua sekrup 70 mm dan kedua aliran material harus diperiksa secara terpisah. Sebelum memilih mana pun, konfirmasikan sampul cetakan, massa perbandingan kotor, resin, struktur dinding, keluaran yang diterima, dan utilitas pabrik terhadap bagian akhir daripada hanya mengandalkan label kapasitas 60L saja.

Lima keputusan yang harus diambil sebelum meminta penawaran
- Satu atau dua aliran lelehan
- Massa parison bruto maksimum
- Ukuran dan antarmuka cetakan jadi
- Output yang diterima sama dengan produk sebenarnya
- Lingkup utilitas mesin dan lini penuh
KGB90A
Diterbitkan dengan satu sekrup 90 mm dan motor ekstruder 45 kW. Mulai di sini untuk konsep produk satu aliran, tergantung pada konfirmasi proyek.
KGB90AP
Diterbitkan dengan dua sekrup 70 mm dan dua motor ekstruder 22 kW. Tujuan yang dinyatakan adalah produksi dua lapis atau dua warna.
| Barang yang diterbitkan | KGB90A | KGB90AP | Arti seleksi |
|---|---|---|---|
| Kapasitas kontainer maksimum | 60 liter | 60 liter | Kapasitas nominal tidak membuktikan kesesuaian bagian tertentu. |
| Pengaturan ekstruder | Satu sekrup 90 mm | Dua sekrup 70 mm | Inilah perbedaan model utama untuk struktur dinding dan warna. |
| Tenaga motor ekstruder | 45kW | 2x22kW | Rating motor yang terpasang bukanlah hasil energi produk. |
| Kapasitas peleburan HDPE yang dipublikasikan | 130 hingga 160 kg/jam | 130 hingga 160 kg/jam | Konfirmasikan kapasitas dengan permintaan resin aktual dan perbandingan kotor. |
| Kapasitas akumulator | 6,6 liter | 6,6 liter | Periksa volume dan massa tembakan terhadap perbandingan lengkap. |
| Berat akumulator PE yang dipublikasikan | 4,95kg | 4,95kg | Berat bagian saja tidak termasuk flash, tail, dan tunjangan proses. |
| Kekuatan penjepit | 280 kN | 280 kN | Proyeksi area dan permintaan proses masih memerlukan peninjauan. |
| Ukuran cetakan maksimum, L x T | 700x980mm | 700x980mm | Rakitan cetakan yang telah selesai harus sesuai dengan kedua dimensi. |
| Kisaran ketebalan cetakan | 460 hingga 550mm | 460 hingga 550mm | Sertakan sisipan, pelat belakang, dan detail pemasangan. |
| Ukuran mesin, P x L x T | 5,45x3,5x4,2m | 5,45x3,5x4,2m | Ini adalah selubung mesin, bukan sel produksi penuh. |
| Berat mesin | 14 ton | 15 ton | Gunakan pengaturan umum akhir untuk pondasi dan penanganan. |
Sumber: Kinggle saat iniHalaman produk KGB90ADanHalaman produk KGB90AP, diperiksa pada 9 September 2026. Angka adalah referensi yang dipublikasikan, bukan jaminan untuk setiap konfigurasi.
Keputusan pertama adalah struktur dinding, bukan label 60L
Kedua model mengusung kapasitas nominal 60L yang sama. Label bersama tidak membuat keduanya dapat dipertukarkan. Tabel produk KGB90A mencantumkan satu sekrup 90 mm. Tabel KGB90AP mencantumkan dua sekrup 70 mm. Kinggle menyatakan bahwa sistem ekstrusi ganda ditujukan untuk produksi dua lapis atau dua warna.
Mulailah dengan gambar produk. Tandai setiap lapisan dinding, wilayah warna, dan aliran material yang diperlukan. Nyatakan mengapa masing-masing ada. Ekstruder kedua dibenarkan oleh kebutuhan produk. Jangan sampai ditambahkan hanya karena mesin yang lebih kompleks terdengar lebih mumpuni.
Untuk produk satu aliran, KGB90A adalah arsitektur terbitan yang lebih sederhana. Proposal akhir masih memerlukan kajian materi dan alat. Halaman tersebut mencantumkan PE, PP, dan ABS sebagai kelompok material, namun daftar tersebut tidak membuktikan bahwa setiap tingkatan akan diproses pada keluaran yang sama. Perilaku leleh, geometri produk, dan uji penerimaan tetap menjadi masukan proyek.
Untuk produk dua lapis atau dua warna tertentu, KGB90AP menyediakan dua aliran ekstrusi yang dipublikasikan. Kutipannya harus melangkah lebih jauh. Ini harus mengidentifikasi resin atau warna mana yang memberi makan setiap aliran. Hal ini juga harus menyatakan hubungan lapisan target, metode start-up dan rencana inspeksi. Dua ekstruder menciptakan kemampuan. Mereka tidak menentukan sendiri spesifikasi dinding akhir.
Hindari membingungkan lapisan dengan lubang cetakan atau rongga cetakan. Sebuah lapisan menembus dinding produk. Sebuah outlet mati membentuk satu parison. Sebuah rongga membentuk satu bagian. milik Kingglepanduan kepala, rongga dan lapisanmemisahkan jumlah tersebut. Letakkan setiap hitungan pada baris RFQ-nya masing-masing.
Apa yang diungkapkan oleh dua tabel yang diterbitkan tentang platform bersama
Tabel model saat ini menunjukkan bentuk amplop yang umum. Keduanya memiliki gaya penjepitan 280 kN dan pelat cetakan 960 x 980 mm. Keduanya menunjukkan ukuran cetakan maksimal 700 x 980 mm. Kisaran ketebalan cetakan yang dipublikasikan adalah 460 hingga 550 mm. Kapasitas akumulator yang tertera adalah 6,6 L, dengan berat akumulator PE sebesar 4,95 kg.
Kesamaan ini membuat susunan ekstruder lebih terlihat. KGB90A menggunakan satu sekrup 90 mm dengan motor ekstruder 45 kW. KGB90AP menggunakan dua sekrup 70 mm dengan dua motor 22 kW. Kedua halaman mempublikasikan kisaran kapasitas peleburan HDPE sebesar 130 hingga 160 kg/jam.
Jangan menambahkan dua angka kapasitas KGB90AP kecuali tabel secara eksplisit menyajikan keluaran terpisah. Tidak. Rentang yang dipublikasikan sudah menjelaskan modelnya. Tata letak ekstruder ganda dapat membagi lelehan kotor antar aliran, namun rasio lapisan yang disetujui menentukan permintaan sebenarnya setiap aliran. Pabrik memerlukan rasio tersebut sebelum menentukan ukuran penanganan resin dan menjalankan uji coba.
Dimensi mesin juga dipublikasikan sama yakni 5,45 x 3,5 x 4,2 m. Perubahan berat yang tercantum dari 14 t untuk KGB90A menjadi 15 t untuk KGB90AP. Perbedaan satu ton tersebut berguna untuk perencanaan awal. Itu tidak cukup untuk rencana akhir pondasi, pengangkatan atau pengiriman.
Kedua meja tersebut juga memiliki label siklus kering yang sama. Anggap saja sebagai referensi gerak mesin saja. Ini tidak mengidentifikasi wadah uji, resin, berat bagian, waktu pendinginan atau aturan penolakan. Sebuah artikel produk harus memperjelas batasan tersebut alih-alih mengubah lini katalog menjadi janji produksi.
Dimana KGB90A adalah titik awal yang lebih langsung
KGB90A adalah model ekstruder tunggal dalam perbandingan ini. Halaman yang diterbitkan mencantumkan satu sekrup 90 mm, rasio 24 L/D, dan motor ekstruder 45 kW. Kinggle juga mencantumkan pengontrol ketebalan MOOG 100, lengan robot, dan sistem peniup bawah sebagai bagian dari deskripsi model standar.
Tata letak ini merupakan titik awal praktis ketika produk yang disetujui menggunakan satu aliran lelehan. Kemungkinan aplikasi yang terdaftar oleh Kinggle mencakup tong pengepakan bahan kimia, ember susun, tangki air luar ruangan, tangki mobil, mainan, suku cadang mobil, kotak peralatan, dan penghalang lalu lintas. Daftar ini menunjukkan luasnya produk. Ini tidak menyatakan bahwa setiap item dalam kelompok tersebut cocok dengan satu cetakan atau satu resep.
Kirim bagian sebenarnya sebelum dianggap cocok. Tangki sempit 60L dan kotak peralatan lebar 60L dapat memiliki area proyeksi yang sangat berbeda. Cetakannya juga berbeda lebar, tinggi dan tebalnya. Gagang, tarikan dalam, sisipan, dan garis perpisahan mempengaruhi perbandingan dan beban penjepit yang diperlukan. Volume produk maksimum hanya satu nilai penyaringan.
Susunan ekstruder tunggal juga membuat jalur material lebih mudah untuk ditentukan. Ada satu aliran resin utama untuk mengeringkan, memberi makan, mewarnai dan membersihkan. Itu tidak menghilangkan proses kerja. Perubahan resin, perubahan warna dan aturan penggilingan ulang masih mempengaruhi start-up dan pergantian. ItuPanduan HDPE dan PPmenjelaskan mengapa nama bahan saja tidak menentukan resepnya.
Pilih KGB90A hanya setelah persyaratan produk mendukungnya. Jika pembeli kemudian menambahkan lapisan kedua atau aliran warna terpisah yang terlihat, perubahan tersebut dapat mempengaruhi paket ekstrusi dan die-head secara keseluruhan. Lebih murah untuk menyelesaikan struktur dinding sebelum struktur mesin dibekukan.
Apa yang ditambahkan KGB90AP, dan apa yang masih dibutuhkan dari pembeli
Kinggle menggambarkan KGB90AP sebagai model ekstrusi ganda untuk pekerjaan dua lapis atau dua warna. Tabel saat ini mencantumkan dua sekrup 70 mm dan dua motor ekstruder 22 kW. Kapasitas kontainer maksimum yang dipublikasikan, data penjepitan, selubung cetakan, dan angka akumulator cocok dengan tabel KGB90A.
Aliran ekstrusi ekstra adalah perbedaan yang menentukan. Ini memungkinkan proyek memasukkan dua aliran lelehan tertentu ke dalam sistem die-head. Aliran tersebut mungkin mewakili dua warna atau struktur lapisan yang dirancang. Pembeli harus menyediakan pasangan material dan hubungan yang diperlukan di antara keduanya. Kompatibilitas tidak boleh diasumsikan dari kata "lapisan ganda".
Pengendalian lapisan juga memerlukan metode pemeriksaan. Putuskan apakah pabrik akan memeriksa ketebalan dinding total, distribusi lapisan individual, batas warna, penampilan, atau uji kinerja khusus produk. Nyatakan di mana bagian tersebut akan dipotong atau diukur. Hasil operan memerlukan gambar atau rencana kendali, bukan opini visual di mesin.
Halaman KGB90AP yang diterbitkan juga menyebutkan kotak peralatan, kemasan bahan kimia, dan mainan sebagai aplikasi. Masing-masing dapat memberikan tuntutan berbeda pada bentuk dinding dan penempatan warna. Kotak peralatan mungkin memiliki fitur yang dalam dan area proyeksi yang luas. Pengemasan bahan kimia mungkin memerlukan spesifikasi bahan dan kinerja yang ditentukan. Bagian-bagian mainan dapat menghadirkan persyaratan batas penampilan dan warna. Usulan mesin harus mengikuti bagian sebenarnya.
Tuan rumah KingglePetunjuk MOOG DigiPack IIImenjelaskan bahwa profil dinding mesin akumulator berhubungan dengan posisi akumulator selama push-out. Itu mendukung penempatan profil di sepanjang parison. Itu tidak secara otomatis mengontrol rasio lapisan pembeli. Desain ekstrusi dan die-head harus memenuhi persyaratan terpisah tersebut.
Produk 60L masih harus sesuai dengan cetakan dan akumulator
Volume nominal adalah uji kesesuaian akhir yang buruk. Dua produk berongga dapat menampung volume yang sama namun memerlukan cetakan yang sangat berbeda. Mulailah dengan lebar, tinggi, dan kedalaman maksimum bagian tersebut. Tambahkan garis perpisahan, pinch-off, saku flash, antarmuka leher atau bawah, sisipan, sambungan pendingin, dan pelat pemasangan.
Bandingkan perakitan cetakan yang sudah selesai dengan jendela mesin yang dipublikasikan. Kedua halaman 60L mencantumkan ukuran cetakan maksimum 700 x 980 mm dan kisaran ketebalan 460 hingga 550 mm. Pelatnya terdaftar pada 960 x 980 mm. Angka-angka ini memungkinkan penyaringan dini. Gambar mesin dan cetakan yang disetujui harus mengkonfirmasi antarmuka akhir.
Selanjutnya periksa parison. Massa perbandingan kotor mencakup produk jadi, flash, tail dan bahan proses apa pun yang ditangkap selama pembentukan. Kedua halaman produk mencantumkan berat akumulator PE 4,95 kg. Jangan bandingkan angka tersebut dengan berat bagian jadi saja. Gunakan gambar kotor lengkap dan konfirmasikan resin sebenarnya.
Parison juga harus mencapai panjang dan bentuk yang dibutuhkan sebelum gravitasi atau pendinginan mendistorsinya. Pemrograman dinding mendistribusikan materi sepanjang itu. Sudut dalam, pegangan, dan bagian lebar dapat meregangkan parison secara berbeda. milik Kingglepanduan pemrograman parisonmenunjukkan bagaimana profil harus diperiksa terhadap lokasi dinding yang diukur.
Terakhir, tinjau permintaan penjepit dan pembukaan cetakan. Area yang diproyeksikan, tekanan tiupan dan geometri bagian mempengaruhi beban pembentukan. Sisipan dan pelepasan bagian mempengaruhi ruang pembukaan. Itupanduan desain cetakan tiup ekstrusimenyediakan daftar periksa antarmuka yang lebih lengkap.
Jangan menjual figur siklus kering sebagai produk jadi
Kedua halaman produk saat ini mencantumkan "500 PC/HR" sebagai keluaran siklus kering. Label itu penting. Siklus kering tidak membuktikan bahwa model mana pun dapat menghasilkan 500 produk 60L yang diterima per jam. Ini tidak termasuk bagian yang teridentifikasi, berat kotor, material, ketebalan dinding, kebutuhan pendinginan atau proses hilir.
Output aktual dimulai dengan siklus produksi yang lengkap. Akumulasi dan tekanan keluar parison harus sesuai dengan penutupan cetakan. Peniupan, pendinginan, pembuangan, pembukaan dan pelepasan komponen harus selesai. Penanganan pemangkasan dan hilir juga harus sejalan. Bagian yang ditolak tidak termasuk dalam keluaran yang diterima.
Kisaran kapasitas leleh HDPE yang dipublikasikan juga merupakan batasan lainnya. Kedua halaman mencantumkan 130 hingga 160 kg/jam. Bandingkan kisaran tersebut dengan permintaan material kotor, bukan berat komponen jadi saja. Permintaan kotor per jam mencakup setiap komponen perbandingan dan tingkat kejadian yang direncanakan. Kondisi resin dan proses sebenarnya dapat mengubah hasilnya.
Gunakan Kingglepanduan waktu siklusuntuk mengidentifikasi peristiwa pembatas. Kemudian hitung bagian yang diterima dalam proses yang stabil. Catat berat bagian, distribusi dinding, dimensi dan uji fungsional yang diperlukan. Pergerakan mesin yang cepat tidak banyak berguna ketika produk membutuhkan lebih banyak pendinginan atau saluran menolak komponen.
Energi harus menggunakan penyebut keluaran yang sama. Kedua tabel umum tersebut memberi label kisaran 35 hingga 45 kW sebagai konsumsi energi rata-rata. Kilowatt menggambarkan daya rata-rata, bukan energi per bagian. Itupanduan pengukuran energimenjelaskan cara mengukur kWh per produk yang diterima. Jaga agar hasil tersebut tetap terikat pada uji coba yang sebenarnya.
Sel produksi lebih besar dari amplop mesin yang diterbitkan
Dua halaman 60L menerbitkan dimensi mesin yang sama: panjang 5,45 m, lebar 3,5 m, dan tinggi 4,2 m. Itu adalah pemeriksaan pertama yang berguna. Ini tidak menunjukkan lorong servis, sistem material, posisi operator, penanganan cetakan, pelepasan komponen, atau peralatan hilir.
Bangun sel di sekitar aliran produk. Tandai di mana resin masuk dan ke mana bagian jadi keluar. Berikan ruang untuk robot, pemangkasan, inspeksi, dan material yang ditolak. Tunjukkan rute perubahan cetakan. Jaga akses ke pemanas, hidrolik, kepala cetakan, dan kabinet kontrol. Pengaturan umum akhir harus mengidentifikasi antarmuka ini.

Utilitas juga termasuk dalam konfigurasi yang dipilih. Tanyakan beban akhir yang tersambung, tegangan suplai, kebutuhan udara masuk mesin, dan kebutuhan air pendingin. Sertakan setiap organisasi pelengkap lokal. Jangan mendesain tanaman dari meja model serupa. Pilihan dan desain kelistrikan lokal dapat mengubah paket akhir.
milik Kingglepanduan kebutuhan utilitasmemisahkan beban terhubung dari permintaan pengoperasian. Ini juga mencakup aliran udara terkompresi, pendinginan dan tata letak. Gunakan dengan lembar utilitas proyek dan gambar mesin akhir. Rencana lokasi harus disetujui sebelum alat berat dikirimkan.
Periksa rute vertikal dengan hati-hati seperti lantai. Ketinggian yang dipublikasikan tidak mencakup setiap tindakan pengangkatan atau hambatan di lokasi. Tinjau pintu, struktur atap, akses derek dan jalur yang digunakan untuk penanganan cetakan. Tampilkan platform pemeliharaan dan pelindung terbuka pada tata letak. Sebuah alat berat dapat muat di dalam gedung dan masih sulit dipasang atau diservis.
Lengkapi tinjauan dengan jalur hilir. Sebagian besar memerlukan ruang untuk stabil, rapi, dan bergerak tanpa kerusakan. Konfirmasikan titik jatuhnya robot, lebar konveyor, dan posisi inspeksi. Jika proses mengembalikan flash ke penggiling, tandai juga rute tersebut. Detail ini sering kali menentukan di mana mesin dapat ditempatkan.
Bangun RFQ berdasarkan delapan bukti produk
Permintaan model tanpa paket bagian membuat keputusan terbesar tetap terbuka. milik Kinggleproses penjualanmeminta foto atau gambar produk, berat, ukuran, bahan, ketebalan, keluaran dan kebutuhan ketahanan bahan kimia. Untuk keputusan KGB90A dan KGB90AP, atur informasi tersebut dalam urutan berikut.
- Kirim gambar bagian yang dikontrol.Sertakan dimensi keseluruhan, detail leher atau antarmuka, batas garis perpisahan, dan revisi terbaru.
- Nyatakan massa kotor dan massa jadi.Pisahkan berat produk jadi dari flash, tail dan bahan proses lainnya.
- Definisikan setiap aliran material.Berikan kadar resin, pemasok, warna, aturan penggilingan ulang, dan hubungan apa pun yang diperlukan antar aliran.
- Jelaskan struktur dinding.Tandai satu aliran, lapisan ganda, atau warna ganda. Tambahkan metode pemeriksaan dan batas penerimaan.
- Sediakan paket cetakan.Kirimkan lebar akhir, tinggi, ketebalan, berat, tata letak pendinginan, titik pemasangan, sisipan, dan antarmuka hembusan.
- Tetapkan keluaran yang diterima.Tentukan suku cadang yang dapat dijual per jam, jadwal shift, penanganan penolakan, dan proses hilir yang harus dilakukan.
- Cantumkan kondisi pabrik.Termasuk voltase, frekuensi, udara bertekanan, air pendingin, ketinggian langit-langit, akses pengangkatan, dan luas lantai yang tersedia.
- Setuju dengan persidangan.Sebutkan resin, cetakan, durasi pengujian, pemeriksaan kualitas, jumlah keluaran, batas energi, dan dokumen yang diperlukan sebelum penerimaan.
Mintalah tanggapan yang memisahkan data model standar dari data spesifik proyek. Tabel standar membantu membandingkan platform. Perjanjian teknis harus menjelaskan konfigurasi yang dipesan. Simpan nomor revisi pada gambar produk, gambar cetakan, lembar utilitas dan rencana penerimaan.
Gunakanpanduan tes penerimaan pabrikuntuk menentukan jalannya. Jika energi terkait produk merupakan bagian dari keputusan, EUROMAP 46.2 menyediakan metode pengukuran untuk mesin, cetakan, dan produk tertentu. Metode ini juga mengharuskan produk memenuhi kebutuhan pelanggan.
milik Kingglehalaman unduhmenyediakan tabel parameter dan dokumen pengontrol untuk ditinjau. Konfirmasikan bahwa setiap dokumen cocok dengan model akhir dan paket kontrol. Manual untuk mesin serupa memiliki latar belakang yang berguna, tetapi tidak mengesampingkan file teknis yang dipesan.
Minta kedua belah pihak untuk menandatangani kumpulan data yang sama sebelum produksi dimulai. Struktur dinding yang diubah dapat mengubah pilihan ekstruder. Perbandingan yang lebih berat dapat mengubah tinjauan pengambilan gambar. Cetakan yang lebih besar dapat mengubah kesesuaian mesin. Kontrol revisi mencegah kutipan awal menjadi dasar penerimaan akhir secara tidak sengaja.
RFQ juga harus menyatakan item mana yang tetap terbuka. Contoh umumnya mencakup tingkat resin akhir, sambungan pendingin cetakan, atau otomatisasi hilir. Berikan setiap titik terbuka pemilik dan tanggal jatuh tempo. Pabrik kemudian dapat memisahkan masukan desain mesin yang telah dikonfirmasi dari informasi yang masih memerlukan persetujuan pembeli.
Pilih model yang cocok dengan produk yang disetujui
KGB90A dan KGB90AP memiliki banyak batasan pembentukan yang dipublikasikan. Oleh karena itu pilihan model dimulai dengan arsitektur ekstrusi. Gunakan KGB90A sebagai titik awal untuk konsep satu aliran yang disetujui. Gunakan KGB90AP ketika dua aliran ekstrusi diperlukan untuk lapisan atau struktur warna tertentu.
Jangan gunakan kompleksitas model sebagai pengganti definisi produk. Mesin ekstrusi ganda memerlukan dua jalur penanganan material, metode permulaan yang ditentukan, dan rencana inspeksi lapisan atau warna. Jika produk tidak memerlukan fungsi-fungsi tersebut, mereka menambahkan pekerjaan tanpa menciptakan manfaat produk yang dapat diterima.
Jangan memilih KGB90A hanya karena bobot mesin yang tercantum lebih rendah. Kesesuaian cetakan, permintaan perbandingan kotor, dan keluaran yang diterima lebih penting. Produk satu aliran masih memerlukan pemrograman dinding, pendinginan, dan penanganan komponen yang cermat. Uji coba produk harus membuktikan hasil yang lengkap.
Jika pembeli mengharapkan produk masa depan, daftarkan sekarang. Periksa cetakan terbesar dan perbandingan kotor terberat. Tandai persyaratan lapisan ganda atau warna ganda di masa mendatang. Kemudian putuskan apakah arsitektur tambahan tersebut termasuk dalam pembelian pertama atau selanjutnya. Pisahkan ide-ide masa depan yang belum dikonfirmasi dari tes penerimaan saat ini.
Sebelum pengiriman, jalankan bagian yang disepakati dengan bahan yang disepakati. Catat resep, kualitas hasil, keluaran yang diterima, dan kondisi kegunaan. Gunakandaftar periksa permulaanuntuk commissioning danpanduan pergantianketika kelompok produk mencakup beberapa cetakan atau warna.
Pertanyaan yang sering diajukan
Apa perbedaan utama antara KGB90A dan KGB90AP?
Tabel KGB90A saat ini mencantumkan satu sekrup 90 mm dan motor ekstruder 45 kW. Tabel KGB90AP mencantumkan dua sekrup 70 mm dan dua motor 22 kW. Kinggle menjelaskan KGB90AP sebagai opsi ekstrusi ganda untuk produk dua lapis atau dua warna. Banyak dimensi pembentukan yang dipublikasikan ternyata sama.
Apakah peringkat kapasitas 60L berarti setiap produk 60L dapat muat?
Tidak. Volume hanyalah nilai penyaringan awal. Cetakan yang sudah jadi harus sesuai dengan pelat, dimensi cetakan maksimum, kisaran ketebalan dan pengaturan bukaan. Perbandingan bruto harus sesuai dengan persyaratan akumulator. Area yang diproyeksikan, kebutuhan penjepit, sisipan, pendinginan, dan pelepasan komponen juga perlu ditinjau.
Apakah 500 lembar per jam yang diterbitkan dapat digunakan sebagai hasil produksi?
Tidak. Kedua halaman memberi label angka tersebut sebagai keluaran siklus kering. Ini tidak mengidentifikasi produk cetakan, resin, berat, waktu pendinginan, aturan penolakan, atau pengaturan hilir. Hasil produksi harus diukur sebagai bagian yang diterima selama uji coba yang disepakati dengan produk dan bahan sebenarnya.
Kapan pembeli harus memilih model ekstrusi ganda KGB90AP?
Pilih KGB90AP ketika produk yang disetujui memerlukan dua aliran lelehan untuk struktur lapisan ganda atau warna ganda tertentu. Tentukan kedua bahan tersebut, hubungan yang dimaksudkan antara aliran dan metode inspeksi. Jangan menambahkan ekstruder kedua hanya sebagai peningkatan umum.
Informasi produk apa yang dibutuhkan Kinggle untuk proposal mesin 60L?
Kirimkan gambar atau foto produk, dimensi, massa jadi dan kotor, tingkat resin, struktur dinding, persyaratan ketebalan, target keluaran, dan uji fungsional. Tambahkan detail cetakan dan utilitas pabrik bila tersedia. Informasi ini memungkinkan mesin, die head, cetakan, dan rencana uji coba menggunakan basis produk yang sama.
Bagaimana seharusnya konsumsi energi dibandingkan antara kedua model tersebut?
Ukur setiap model sambil membuat produk diterima yang sama dalam kondisi yang setara. Catat kWh mesin, keluaran yang diterima, massa yang diekstrusi, dan alat bantu yang disertakan dari jendela waktu yang sama. Jangan bandingkan peringkat motor yang terhubung atau siklus kering seolah-olah itu adalah hasil energi produk.
Kirim produk sebelum memilih model
Bagikan gambar, resin, massa perbandingan kotor, struktur dinding, informasi cetakan, hasil yang diterima, dan utilitas pabrik. Kinggle kemudian dapat mengonfirmasi apakah KGB90A, KGB90AP, atau platform lain sesuai dengan proyek tersebut.
Minta Proposal Berbasis ProdukSumber memeriksa panduan ini
- Kinggle KGB90A 60L Akumulasi Mesin Blow Molding, deskripsi produk terkini dan tabel yang diterbitkan, diperiksa pada 9 September 2026.
- Mesin Cetakan Tiup Akumulator Kinggle KGB90AP 60L, deskripsi ekstrusi ganda dan tabel yang diterbitkan, diperiksa pada 9 September 2026.
- Instruksi Manual Moog DigiPack III, metode kontrol profil posisi akumulator, diakses melalui Kinggle.
- EUROMAP 46.2, Versi 1.0, Januari 2014, pengukuran energi terkait produk untuk produk dan cetakan tertentu.
- Proses Penjualan Kinggle, informasi produk yang diminta untuk proposal mesin, diperiksa pada 9 September 2026.