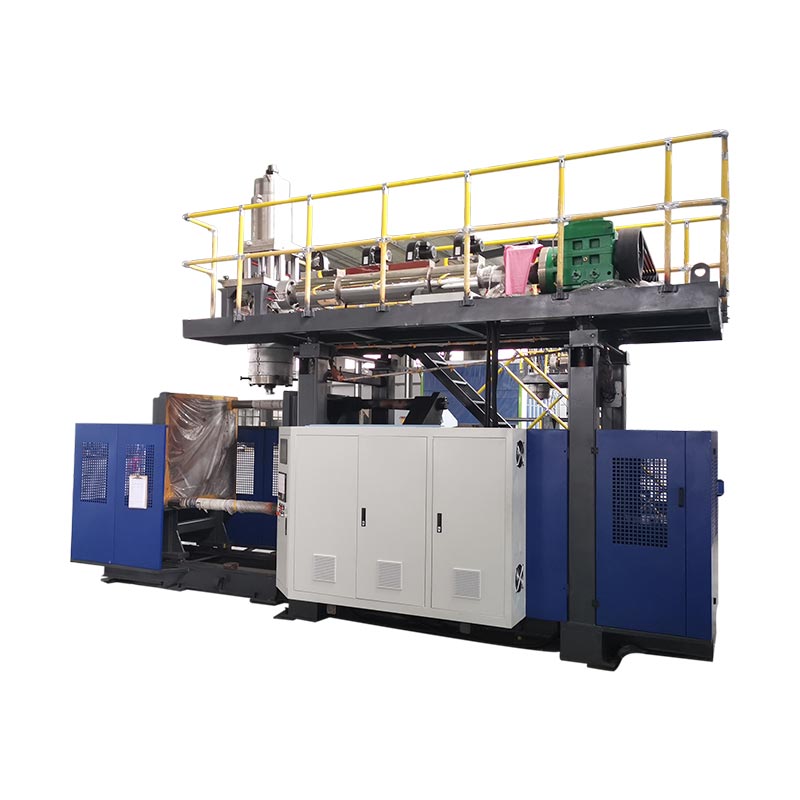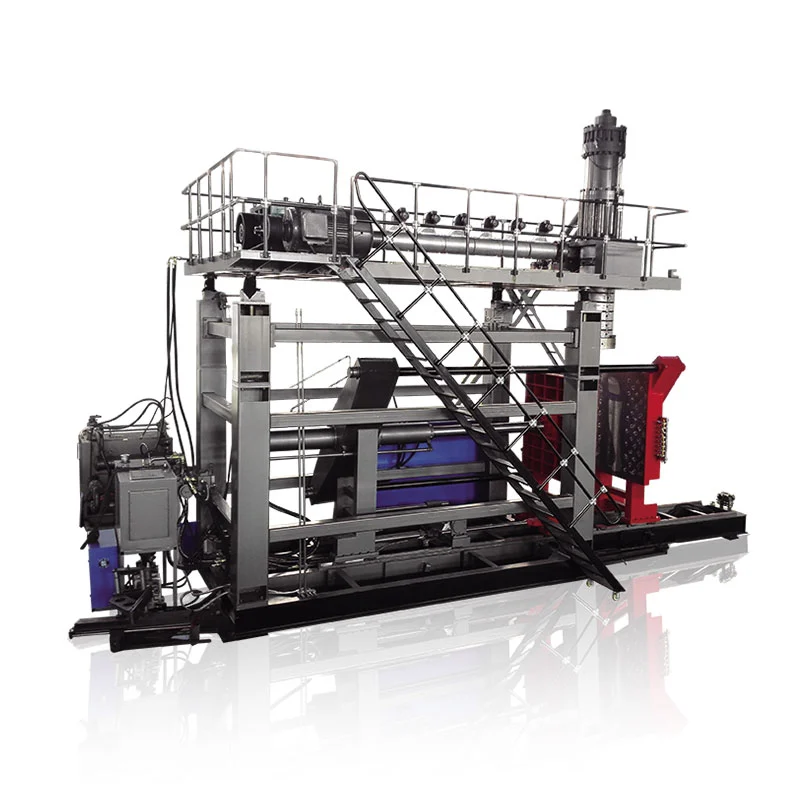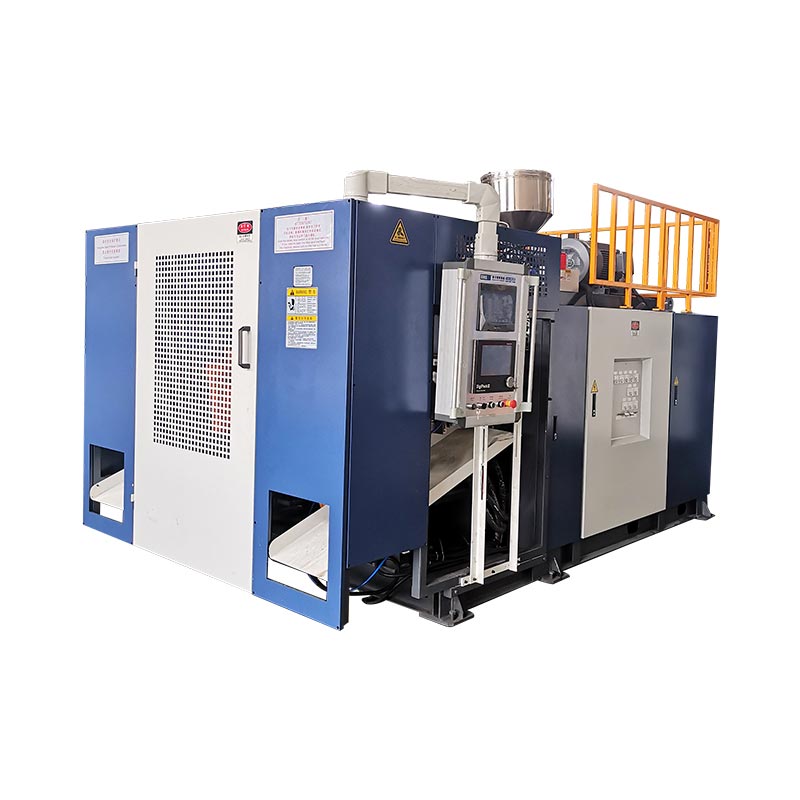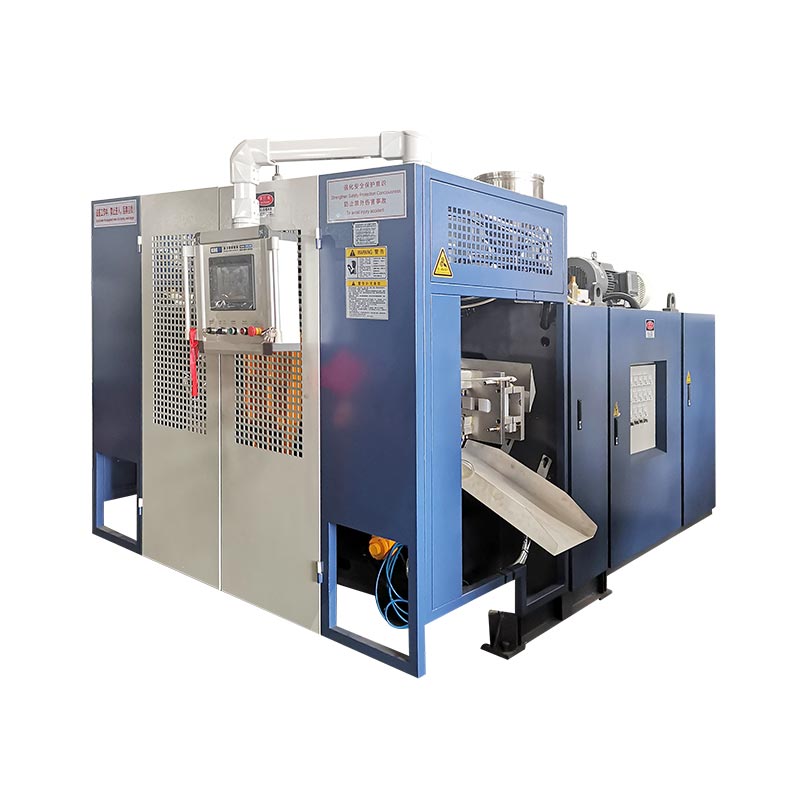
Waktu siklus pencetakan tiup harus dikurangi hanya setelah tim mengukur di mana siklus saat ini digunakan dan memastikan bahwa suku cadang yang diterima masih memenuhi spesifikasinya.Pendinginan sering kali menempati blok terbesar, namun pengiriman parison, gerakan penjepit, peniupan, pembuangan, pengambilan, dan menunggu di hilir juga dapat menentukan kecepatannya. Buat garis dasar yang stabil, sebutkan satu kendala yang terbukti, ubah hanya variabel yang mengendalikannya, lalu bandingkan keluaran yang diterima, distribusi dinding, dimensi, bentuk pasca-ejeksi, uji fungsional dan cacat yang diperlukan sebelum mempertahankan siklus yang lebih pendek, dengan produk, resin, cetakan, kondisi utilitas dan revisi resep akhir dicatat sehingga shift lain dapat mengulangi hasilnya.

Terminologi yang digunakan oleh tim produksi:optimasi waktu siklus blow moulding, waktu siklus blow moulding ekstrusi, waktu siklus mesin peniup botol, output mesin blow moulding, pengurangan siklus, optimalisasi waktu pendinginan dan efisiensi produksi blow moulding. Istilah-istilah ini menunjuk pada tujuan bisnis yang sama, namun pekerjaan teknisnya dimulai dengan proses yang terukur dan bukan persentase target.
Enam tempat dimana siklusnya dapat dibatasi
| Blok siklus | Ukur di mesin | Bukti sebelum diperpendek | Kegagalan yang mungkin muncul kemudian |
|---|---|---|---|
| Parison atau ditembak | Sinyal mulai/akhir yang dapat diulang, panjang parison, posisi tembakan atau akumulator | Pengiriman yang stabil dan hubungan yang benar dengan penutupan cetakan | Sag, parison pendek, anyaman, berat atau pergeseran profil |
| Tutup dan kunci | Perintah, umpan balik posisi, dan status penyelesaian | Pergerakan yang jelas, penutupan penuh dan kondisi mesin yang disetujui | Kilatan, kerusakan terjepit, penutupan tidak sempurna, atau benturan |
| Tiup dan buang | Waktu, kondisi udara masuk mesin, dan perilaku tekanan selama kejadian | Lengkapi inflasi, detail, ventilasi, dan pelepasan yang aman | Bagian tidak lengkap, pecah, lengket atau pembukaan awal |
| Pendinginan | Kondisi pasokan dan pengembalian berdasarkan sirkuit, pola suhu cetakan, dan keadaan bagian saat dikeluarkan | Dimensi stabil, dinding, leher, alas dan bentuk pasca ejeksi | Warpage, leher oval, penyusutan, rocker bottom atau hot trimming |
| Pengambilan dan hilir | Urutan robot, konveyor, pemangkas, dan penguji | Bagian membersihkan setiap antarmuka dengan kecepatan produksi | Tabrakan, kemacetan, kerusakan trim, atau simpanan penguji |
01 / DasarMulailah dengan siklus dimana jalur tersebut benar-benar berjalan
Proyek waktu siklus memerlukan satu titik pengukuran yang dapat diulang. Pada garis ekstrusi kontinu, titik tersebut mungkin merupakan sinyal yang terkait dengan pemotongan parison atau permulaan rangkaian mesin berulang berikutnya. Pada mesin akumulator, produksi dapat dipahami dengan lebih baik melalui persiapan tembakan, posisi akumulator, dorongan keluar, dan urutan pencetakan. Pilih sinyal yang muncul sekali per acara pembentukan lengkap dan dokumentasikan. Jangan bandingkan target HMI dari satu mesin dengan pengamatan waktu manual dari mesin lain.
Tuan rumah KingglePanduan Moog DigiPack IIImenjelaskan perbedaannya dengan jelas. Untuk ekstrusi kontinyu, pengontrol dapat menghubungkan profil parison dengan waktu siklus dan dapat mengukur interval antara sinyal start yang berurutan. Untuk mesin akumulator, profil parison berhubungan dengan posisi akumulator saat material didorong keluar. Perbedaan ini penting karena pengeditan waktu yang sama dapat menggeser profil dinding pada satu mesin sekaligus memberikan efek berbeda pada mesin lainnya.
Catat setidaknya cukup banyak kejadian berturut-turut untuk melihat variasi normal. Pabrik harus memilih periode sampel, namun harus mencakup pola operasi sebenarnya: kedua stasiun pada jalur stasiun ganda, semua outlet atau rongga cetakan yang relevan, pelepasan komponen rutin, dan peralatan hilir yang mengatur pelepasan. Catat alarm, pemberhentian singkat, dan intervensi manual secara terpisah. Rata-rata yang mencakup waktu henti yang tidak terklasifikasi menyembunyikan siklus, sedangkan peristiwa tunggal terbaik menyembunyikan keterulangan.
Simpan bagian yang diterima di samping catatan waktu. Catat revisi produk dan cetakan, kadar dan lot resin, aturan warna atau penggilingan ulang, revisi resep, kondisi suhu sebenarnya, kondisi udara masuk dan air pendingin, berat komponen, lokasi dinding kritis, dimensi, dan uji fungsional yang diperlukan. Rekor ini adalah baseline. Jika uji coba yang lebih singkat gagal, tim dapat kembali ke proses yang diketahui daripada merekonstruksinya dari memori.
02 / DiagnosaTelusuri peristiwa yang membatasi siklus berikutnya
Kebanyakan HMI membuat pengaturan waktu mudah untuk diedit. Kenyamanan tersebut dapat mengarahkan tim untuk mengurangi jumlah terbesar yang terlihat sebelum mengetahui apa yang dikontrolnya. Bagi siklus menjadi blok-blok fisik dan perhatikan batas-batasnya: persiapan perbandingan atau pengambilan gambar, pemindahan cetakan, penutupan dan penguncian, pergerakan peniup, penggembungan, pendinginan, pembuangan, pembukaan, pengambilan, dan penanganan hilir. Beberapa blok terjadi secara seri. Lainnya tumpang tindih. Siklus total ditentukan oleh jalur yang harus diselesaikan sebelum acara pembentukan berikutnya dapat dimulai.
Garis waktu yang sederhana lebih berguna daripada daftar pengaturan. Catat sinyal mulai dan selesai untuk setiap blok dan bandingkan perintah dengan umpan balik sebenarnya. Jika pendinginan berakhir tetapi mesin menunggu sinyal robot-clear, mengurangi waktu pendinginan dapat membuat bagian menjadi lebih panas tanpa mengubah siklus. Jika parison berikutnya belum siap saat cetakan kembali, pembukaan yang lebih cepat tidak dapat meningkatkan hasil. Jika pemangkas tidak dapat membersihkan bagian-bagian dengan kecepatan baru, kendala telah berpindah ke hilir.
milik KingglePengaturan HMI dan panduan alarmmemisahkan nilai yang ditetapkan dari nilai sebenarnya karena alasan ini. Sebuah perintah menunjukkan apa yang diminta pengontrol. Status sensor, umpan balik posisi, dan observasi fisik menunjukkan apakah tindakan tersebut terjadi. Riwayat alarm mesin juga dapat mengungkapkan interlock atau permisif pertama yang mengganggu urutan tersebut. Reset mungkin menghilangkan petunjuk terbaik.
Klasifikasikan setiap penundaan sebelum mengedit resep. Waktu produktif diperlukan untuk membentuk dan menstabilkan bagian tersebut. Waktu bersyarat melindungi mosi atau menunggu keadaan terverifikasi. Penantian yang tidak dapat dihindari disebabkan oleh robot yang terlambat, utilitas yang tidak stabil, sirkuit pendingin yang tersumbat, perbandingan yang tidak konsisten, konfirmasi manual, atau kemacetan hilir. Kerugian perawatan disebabkan oleh keausan, kebocoran, pelumasan yang buruk, sensor yang rusak, atau masalah penyelarasan. Setiap kelas memiliki pemilik yang berbeda dan koreksi yang berbeda pula.
03 / Menghilangkan panasVerifikasi kinerja pendinginan sebelum memotong waktu pendinginan
LyondellBasellPanduan Cetakan Tiup Poliolefinmenyatakan bahwa pendinginan memakan sebagian besar siklus pencetakan di banyak aplikasi pencetakan tiup poliolefin. Panduan ini menghubungkan siklus yang lebih pendek dengan kondisi perpindahan panas seperti suhu leleh, suhu cetakan, aliran air, dan turbulensi, namun tetap memerlukan kualitas komponen yang diinginkan. Ini adalah arahan yang berguna untuk diagnosis, bukan seperangkat nilai Kinggle universal.
Mulailah dari sumber pendingin dan ikuti sirkuit sebenarnya. Catat suplai cairan pendingin dan kondisi pengembalian pada produksi stabil, tidak hanya tampilan chiller. Periksa apakah cetakan menerima aliran yang ditentukan dan apakah rangkaian paralel seimbang. Carilah sirkuit hangat, selang terbatas, saluran terkontaminasi, sambungan salah, kantong udara, segel bocor, atau beban panas yang digunakan bersama dengan mesin lain. Itupanduan utilitas mesin blow moldingmenjelaskan mengapa pasokan pabrik dan kondisi saluran masuk mesin harus dibedakan.
Petakan cetakan dan bagian yang dikeluarkan. Pembacaan permukaan tunggal tidak dapat mewakili cetakan dengan sisipan leher, area terjepit, pegangan tebal, alas dalam, dan sirkuit terpisah. Gunakan metode pengukuran yang disetujui pabrik dan bandingkan lokasi yang berulang. Amati bila terjadi deformasi: di dalam cetakan, saat pengambilan, saat pemangkasan, pada konveyor pendingin, atau setelah komponen mencapai kondisi ruangan. Bagian panas yang terlihat dapat diterima selama satu menit mungkin kemudian menunjukkan leher oval, dasar ayun, penyusutan, atau penyimpangan dimensi.
Plastik Formosa'Panduan Proses Cetakan Tiup Ekstrusi Polietilenmencantumkan siklus pendek, suhu cetakan yang tinggi, dan saluran pendingin yang tersumbat di antara kemungkinan penyebab jika suatu bagian terlalu panas. Ini juga menghubungkan pendinginan cetakan yang tidak memadai dengan lengkungan dan menyarankan pemeriksaan aliran air, suhu cetakan, dan kondisi saluran. Hubungan ini mendukung penyelidikan pendinginan, tetapi kualitas resin, cetakan, dan spesifikasi produk menentukan jangka waktu pengoperasian yang dapat diterima.
Jangan menurunkan suhu cairan pendingin karena kebiasaan. Kondensasi tergantung pada hubungan antara suhu permukaan, suhu lingkungan dan kelembaban. Air di dalam atau di sekitar cetakan dapat mempengaruhi komponen dan menimbulkan masalah pada peralatan atau tempat kerja. Catat kondisi ruangan ketika kondensasi mendekati batas pengoperasian, dan ikuti prosedur pendingin, cetakan, dan pabrik. Meningkatkan distribusi aliran atau membersihkan sirkuit terbatas dapat memulihkan perpindahan panas tanpa memindahkan target suhu.
04 / Desain bagianDistribusi dinding mengubah jumlah panas yang harus dihilangkan oleh cetakan
Permintaan pendinginan mengikuti plastik pada bagian tersebut. Area yang tebal mengandung lebih banyak bahan panas dibandingkan area yang tipis dan dapat tetap lunak setelah dinding di dekatnya siap untuk dikeluarkan. Memperluas seluruh tahap pendinginan mungkin melindungi satu lokasi tersebut, namun juga membuat area lain di dalam cetakan lebih lama. Sebelum menerima siklus panjang sebagai hal yang tidak dapat dihindari, bandingkan peta dinding yang diukur dengan persyaratan desain dan perkiraan bentangan dari parison ke rongga.
Manual Moog DigiPack III yang diselenggarakan oleh Kinggle menjelaskan bahwa pemrograman parison mengontrol celah die sepanjang produk. Hal ini juga menghubungkan bagian dinding berat yang tidak perlu dengan pendinginan yang lebih lama dan menjelaskan bahwa profil harus diverifikasi terhadap ketebalan dinding yang diukur pada wadah percobaan. Gunakan hubungan ini dengan hati-hati. Melepaskan material bukan merupakan jalan pintas waktu siklus kecuali komponen yang direvisi masih memenuhi persyaratan berat, dinding minimum, benturan, beban atas, jatuh, tekanan, ketahanan terhadap bahan kimia, dan dimensi yang berlaku pada produk.
Pertama-tama temukan wilayah yang panas atau terdistorsi pada bagian yang sudah jadi. Kemudian hubungkan posisi tersebut dengan program parison, mold stretch, pinch-off dan sirkuit pendingin. Basis yang berat mungkin berasal dari profil, tangkapan ekor, atau geometri. Pegangan panas dapat melibatkan anyaman, regangan lokal, ventilasi, atau pendinginan. Leher yang hangat dapat melibatkan kontak blow-pin, pendinginan sisipan, bahan berlebih, atau pelepasan yang tertunda. Itupanduan pemrograman parisonmenyediakan metode berbasis pengukuran untuk memindahkan material profil daripada mengedit titik berdasarkan tampilan.
Desain cetakan juga menentukan rute perpindahan panas yang tersedia. Penempatan saluran, jalur aliran, sisipan, konstruksi leher, ventilasi, kontak permukaan, dan desain garis perpisahan dapat membatasi seberapa cepat komponen tersebut stabil. Gunakan Kingglepanduan desain cetakan ekstrusi blow mouldingketika wilayah panas yang sama tetap ada setelah utilitas dan distribusi dinding yang disetujui diverifikasi. Kendala lokal yang persisten mungkin memerlukan koreksi cetakan, bukan perubahan pengatur waktu lainnya.

Pertahankan bobot bagian yang disetujui sebagai hasil, bukan satu-satunya kontrol. Dua bagian dengan berat total yang sama dapat memiliki distribusi dinding dan perilaku pendinginan yang berbeda. Bagian atau ukur lokasi yang mengatur kinerja, dan periksa bentuk pasca-ejeksi pada waktu yang ditentukan oleh rencana pengendalian produk. Ini adalah bagaimana pekerjaan ketebalan dinding menjadi bukti proses yang berguna dibandingkan klaim umum tentang penghematan material.
05 / Logika mesinMesin kontinyu dan akumulator tidak menggunakan satu model pengaturan waktu
Pada mesin blow moulding ekstrusi kontinyu, ekstruder menghasilkan parison secara kontinyu sementara satu atau lebih stasiun cetakan bergerak melalui urutannya. Oleh karena itu, waktu siklus, panjang perbandingan, waktu pemotongan, dan program ketebalan dinding dapat dihubungkan. Jika siklusnya berubah, pengontrol harus tetap menempatkan profil yang diinginkan di sepanjang perbandingan fisik dan di dalam cetakan. Urutan stasiun yang lebih pendek yang menggeser profil bukanlah perubahan kecepatan netral.
Manual pengontrol Moog menjelaskan kontrol profil berbasis waktu untuk mesin kontinu dan kontrol berbasis posisi untuk mesin akumulator. Dalam pengaturan berkelanjutan, waktu siklus dapat ditentukan dari interval antara sinyal awal seperti pemotongan parison berturut-turut. Dalam pengaturan akumulator, profil dinding mengikuti posisi akumulator selama push-out. Perbedaan yang dipublikasikan ini adalah alasan mengapa pabrik harus mengidentifikasi mode mesin dan pengontrol sebelum meminjam metode waktu siklus dari jalur lain.
Mesin akumulator juga harus menyiapkan bidikan yang diperlukan saat urutan pencetakan berlangsung. Tanyakan apakah plastisisasi atau akumulasi sudah selesai sebelum cetakan siap untuk pengambilan gambar berikutnya. Jika akumulator masih terisi, pengurangan beberapa detik sejak pembukaan cetakan mungkin tidak mengurangi siklus penuh. Jika akumulasi selesai lebih awal, jalur pencetakan dan pendinginan mungkin menjadi kendala. Catat persiapan tembakan sebenarnya, posisi bantalan atau ujung, kondisi lelehan, dan berat bagian, alih-alih menyimpulkan kesiapan dari satu nilai target.
Tata letak stasiun juga mengubah garis waktu. Mesin kontinu stasiun ganda dapat menggunakan satu stasiun sementara stasiun lainnya mendinginkan atau melepaskan suatu bagian, tetapi ekstruder, die head, gerakan transfer, sistem pendingin, dan peralatan hilir harus mendukung tumpang tindih tersebut. milik Kinggleperbandingan stasiun tunggal versus stasiun gandamenjelaskan keputusan kapasitas ini. Tata letak multi-head dan multi-rongga memengaruhi bagian per acara dan keseimbangan antara outlet atau rongga; itupanduan multi-kepala versus multi-ronggamemisahkan istilah-istilah tersebut.
Gunakan penyebut yang benar saat membandingkan mesin. Suatu peristiwa pembentukan tidak selalu merupakan satu bagian. Hitung suku cadang yang diterima dari semua kepala, rongga, dan stasiun yang relevan, lalu sertakan batasan yang membuat suku cadang tersebut dapat dijual. Mesin dengan gerakan cepat kering masih dapat menghasilkan lebih sedikit suku cadang per jam jika ekstrusi, pendinginan, pemangkasan, atau stabilitas kualitas tidak dapat mengimbanginya.
06 / UrutanPulihkan waktu tunggu tanpa bahaya yang tumpang tindih
Setelah pendinginan dan penyampaian parison dipahami, periksa kesenjangan antar tindakan. Penundaan mungkin bersifat historis dan tidak diperlukan, namun bisa juga memberikan izin, stabilisasi tekanan, pembuangan, konfirmasi sinyal, atau penyerahan yang aman. Identifikasi kondisi apa yang dilindungi oleh setiap penundaan. Kemudian periksa apakah pengontrol sudah memiliki umpan balik yang dapat diandalkan untuk kondisi tersebut. Mengganti waktu tunggu tetap dengan sinyal penyelesaian yang terverifikasi dapat meningkatkan kemampuan pengulangan, namun hanya jika desain mesin dan logika kontrol yang disetujui mendukungnya.
Kinggle menjadi tuan rumahmanual pengoperasian mesin blow moulding otomatismemisahkan kategori waktu seperti penutupan cetakan, waktu tiupan, tindakan terkait pembuangan, pembukaan mikro cetakan, pergerakan pin tiup, dan penundaan robot. Manual ini berulang kali mengaitkan nilai dengan produk atau kondisi produksi sebenarnya. Antarmukanya berlaku untuk keluarga mesin yang terdokumentasi dan dapat berbeda menurut model, opsi, atau versi perangkat lunak, sehingga tidak boleh diubah menjadi daftar umum detik-detik yang disarankan.
Perhatikan urutan fisik pada kondisi yang dikurangi dan dikendalikan yang diizinkan oleh prosedur mesin. Pastikan selang, kabel, pin tiup, inti, perangkat pengambil, dan komponen tetap bersih sepanjang jalurnya. Baca perintah dan umpan balik bersama-sama. Jika suatu gerakan mencapai posisinya lebih awal tetapi barisannya masih menunggu, carilah permisif yang tepat. Jika umpan balik datang terlambat atau terputus-putus, perbaiki penyebab sensor, mekanisme, atau utilitas sebelum mengurangi pengatur waktu yang menutupinya.
Pekerjaan hilir berada pada timeline yang sama. Robot mungkin membersihkan cetakan dengan cepat tetapi menempatkan komponen ke dalam konveyor yang sudah penuh. Pemangkas mungkin memerlukan suhu komponen yang stabil. Penguji kebocoran dapat menjadi penghambat setelah output mesin meningkat. Catat panjang antrean dan penyebab penghentian selama pengoperasian berkelanjutan pertama, tidak hanya selama beberapa siklus pada mesin. Siklus mesin aman tercepat tidak berguna jika ia memindahkan cacat atau kemacetan pada satu stasiun.
07 / EksperimenJalankan uji coba waktu siklus terkontrol yang dapat diulangi oleh shift lain
Percobaan yang berguna dimulai dengan pertanyaan seperti “Apakah sirkuit cetakan B membatasi ejeksi yang aman?” atau “Apakah penundaan pembersihan robot tetap ada setelah sensor diverifikasi?” Hal ini tidak dimulai dengan “Mempercepat siklus”. Sebutkan kendala yang diduga, perubahannya, respon yang diharapkan dan bagian pemeriksaan yang dapat menolak uji coba. Tetapkan satu orang untuk mengontrol pengeditan resep dan satu orang untuk mencatat hasil sehingga tidak terjadi beberapa penyesuaian antar sampel.
-
Bekukan garis dasar yang disetujui.Simpan atau cetak pengaturan yang dirilis, identifikasi paket produk dan simpan sampel yang diterima. Catat variasi siklus aktual dan keluaran yang diterima dalam kondisi stabil.
-
Sebutkan satu kendala.Gunakan garis waktu urutan, peta pendinginan, pembacaan utilitas, riwayat alarm, dan pengamatan hilir. Tuliskan bukti yang menunjukkan kendala ini.
-
Tentukan perubahan yang diizinkan.Gunakan dokumentasi mesin, cetakan dan resin. Tetapkan batas penyesuaian terkontrol dan titik kembali. Jangan mengubah variabel lain selama jendela observasi.
-
Tetapkan pemicu penolakan.Sertakan tanda-tanda yang relevan seperti perbandingan yang tidak stabil, gerakan yang tidak lengkap, bagian yang panas atau lengket, lengkungan, pergerakan dimensi, kerusakan berat atau dinding, kilatan cahaya, ledakan, alarm, kemacetan atau perilaku tidak aman.
-
Jalankan melalui stabilisasi.Tandai bagian berdasarkan waktu, stasiun, kepala atau rongga. Jangan menilai kondisi baru dari awal jika variabel yang diubah memerlukan waktu untuk mencapai kondisi stabil baru.
-
Ukur jendela produksi yang diterima.Terapkan pemeriksaan visual, berat, dinding, dimensi dan fungsional yang terkontrol. Sertakan pemangkasan, pengujian, dan pengepakan hilir ketika menentukan bagian yang dapat dijual.
-
Simpan, tolak atau selidiki.Pertahankan perubahan hanya ketika jendela yang ditentukan telah berlalu dan keluaran yang diterima meningkat. Kembalikan baseline jika kualitas atau kontrol memburuk. Buka tindakan perkakas, utilitas, atau pemeliharaan ketika uji coba mengungkap penyebab fisik.
Rencana sampel harus sesuai dengan garis. Pada mesin stasiun ganda, sertakan kedua sisi. Pada pengaturan multi-head, pertahankan identitas kepala. Pada cetakan multi-rongga, pertahankan identitas rongga jika memungkinkan. Rata-rata dapat menyembunyikan satu sirkuit panas atau satu keluaran tipis. Itupanduan cacat blow mouldingmenunjukkan bagaimana pola tetap dan acak menghasilkan pemeriksaan yang berbeda.
Catatan percobaan harus mencakup nilai lama, nilai baru, waktu perubahan, orang yang bertanggung jawab, distribusi siklus aktual, lot material, status utilitas, ID sampel, hasil pengukuran, penolakan, dan keputusan akhir. Foto berguna untuk mengetahui bentuk dan lokasi cacat, namun tidak menggantikan pengukuran. Jika proses kembali ke baseline, catat juga. Uji coba yang gagal masih dapat mencegah pergeseran lain mengulangi gagasan yang sama.
08 / KapasitasHitung keluaran dari bagian yang diterima, bukan gerakan siklus kering
Keluaran siklus kering menggambarkan pergerakan alat berat tanpa beban material, pendinginan, dan penerimaan komponen secara keseluruhan. Ini berguna untuk memeriksa kemampuan gerak, tetapi ini bukan jaminan produksi yang dapat dijual. Perhitungan produksi harus menggunakan bagian nyata, resin, cetakan, jumlah kepala atau rongga, sistem pendingin, peralatan hilir dan metode penerimaan. Inilah sebabnya mengapa Kinggleproses informasi proyekmenanyakan ukuran produk, berat, bahan, ketebalan, dan persyaratan keluaran sebelum merekomendasikan mesin.
Ukur keluaran yang diterima secara langsung melalui jendela produksi yang representatif. Hitung hanya komponen yang lolos kriteria rilis yang ditentukan, dan catat penghentian yang direncanakan, penghentian yang tidak direncanakan, kehilangan pengaturan, dan penolakan secara terpisah. Jangan menyembunyikannya dalam satu faktor efisiensi yang tidak dapat dijelaskan. Jika saluran menghasilkan beberapa bagian per kejadian, rekonsiliasi penghitungan berdasarkan stasiun, head, atau rongga sehingga keluaran yang dinonaktifkan tidak hilang dalam jumlah total.
| Metrik | Perhitungan atau observasi | Menggunakan | Kesalahan pelaporan umum |
|---|---|---|---|
| Siklus detik | Waktu antara peristiwa yang sama dalam siklus stabil yang berulang | Menunjukkan kecepatan dan variasi kejadian mesin | Melaporkan peristiwa tunggal terpendek |
| Bagian per acara | Bagian fisik yang diterima dirilis oleh satu peristiwa pembentukan lengkap | Menghubungkan kepala, rongga dan stasiun dengan volume | Dengan asumsi setiap outlet berproduksi |
| Output teoritis per jam | (3,600 / siklus detik) × bagian per kejadian | Perbandingan perencanaan pada kondisi tidak terputus | Menyebut hasil produksi terjamin |
| Output per jam diterima | Suku cadang yang diterima / jam produksi yang diamati | Menampilkan keluaran yang dapat digunakan dari paket produk yang diuji | Menghitung pembersihan, penyetelan, atau bagian yang ditolak |
| Ubah hasil | Output yang diterima setelah dikurangi output yang diterima sebelumnya, dalam kondisi yang cocok | Menguji apakah pengeditan meningkatkan sasaran sebenarnya | Membandingkan produk, shift, atau utilitas yang berbeda |
Laporkan kualitas di samping kecepatan. Sertakan hasil berat dan dinding, dimensi kritis, hasil uji fungsional, jumlah sisa atau sisa, kondisi utilitas dan revisi resep. Pengurangan dua detik tidak memiliki arti tersendiri tanpa siklus asli, jumlah komponen, hasil yang diterima, dan kondisi pengujian. Oleh karena itu, artikel ini tidak mempublikasikan persentase target peningkatan. Hasilnya harus berasal dari data lini pembeli.
Untuk mesin atau cetakan baru, tentukan metode keluaran sebelum uji coba. milik Kingglepanduan tes penerimaan pabrikmenjelaskan cara menghubungkan proses pengukuran dengan produk, bahan, cetakan, dan kondisi utilitas yang tepat. Gunakandaftar periksa permulaanuntuk membangun keadaan stabil sebelum waktu, danpanduan pergantianuntuk menjaga kerugian setup terpisah dari produksi stabil.
09 / BatasanHentikan uji coba ketika proses kehilangan kendali
Hentikan dan pulihkan kondisi yang disetujui jika pelindung, interlock, penghentian darurat, atau kendali energi berbahaya tidak berfungsi sebagaimana mestinya. Berhenti karena pergerakan mesin yang tidak terduga, risiko tabrakan, perilaku hidrolik atau pneumatik yang tidak biasa, komponen tekanan yang rusak, panas berlebih pada listrik, kebocoran atau ketidaksesuaian antara umpan balik yang ditampilkan dan posisi fisik. Pekerjaan siklus-waktu tidak pernah mengizinkan operasi di sekitar suatu kesalahan.
Sebagian bukti juga dapat menghentikan persidangan. Perhatikan perbandingan yang tidak lagi berada pada posisi yang benar, penutupan cetakan tidak lengkap, kilatan naik, bobot tidak stabil, dinding kritis tipis, pecah, detail tidak lengkap, lengket, kerusakan trim, lengkungan, leher oval, dasar ayun, penyusutan atau kegagalan uji fungsional. Panduan proses Formosa menghubungkan beberapa gejala ini dengan panas yang berlebihan, pendinginan yang tidak memadai, siklus pendek, atau kondisi saluran pendingin. Gunakan gejala tersebut untuk membuka kembali diagnosis yang benar daripada menambah waktu pendinginan tanpa menemukan penyebabnya.
Meningkat ketika kendala memerlukan perubahan saluran cetakan, modifikasi die atau blow-pin, perubahan program kontrol, perubahan interlock, kerja sistem tekanan atau pengoperasian di luar resin dan jendela mesin yang memenuhi syarat. Gunakanpanduan pemeliharaan preventifuntuk temuan peralatan berulang. Mekanisme yang aus mungkin membuat siklus menjadi lambat, namun perintah yang lebih cepat tidak akan memperbaikinya.
Akhiri proyek dengan baseline yang dirilis. Perbarui resep hanya melalui proses persetujuan pabrik, lampirkan sampel dan catatan pengukuran, dan nyatakan produk, cetakan, resin, dan konfigurasi mesin mana yang tercakup dalam hasil. Simpan uji coba yang ditolak di log perubahan. Ketika shift berikutnya dapat mereproduksi siklus yang diterima dan menjelaskan batasannya, perbaikan tersebut siap untuk produksi normal.
10 / JawabanPertanyaan yang sering diajukan tentang waktu siklus blow moulding
Apa yang menentukan waktu siklus ekstrusi blow moulding?
Waktu siklus ditentukan oleh jalur paling lambat yang diperlukan melalui persiapan parison atau shot, pergerakan cetakan, inflasi, pendinginan, pembuangan, pembukaan, pengambilan dan penanganan hilir. Geometri produk, distribusi dinding, perilaku resin, pendinginan cetakan, arsitektur mesin, dan kriteria suku cadang yang diterima semuanya memengaruhi jalur tersebut. Ukur urutan aktual dan sinyal umpan balik sebelum memutuskan pengatur waktu mana yang bertanggung jawab.
Apakah pendinginan selalu merupakan bagian terpanjang dari siklus pencetakan tiup?
Pendinginan menempati sebagian besar siklus pencetakan di banyak aplikasi poliolefin, menurut panduan pencetakan tiup LyondellBasell, namun pendinginan tidak secara otomatis menjadi kendala aktif di setiap lini. Pengiriman Parison, pengisian akumulator, pemindahan cetakan, pembersihan robot, pemangkasan atau pengujian dapat mengatur permulaan berikutnya. Garis waktu menunjukkan apakah pengurangan pendinginan akan mengubah seluruh siklus atau hanya mengeluarkan bagian yang lebih panas.
Bagaimana cara mengurangi waktu pendinginan tanpa menyebabkan lengkungan?
Pertama-tama verifikasi kondisi pasokan dan pengembalian cairan pendingin, keseimbangan sirkuit, kebersihan saluran, pola suhu cetakan, dan lokasi panas pada bagian tersebut. Bandingkan distribusi dinding dengan gambar dan proses yang disetujui. Ubah satu kondisi yang terdokumentasi, biarkan proses menjadi stabil, dan periksa dimensi dan bentuk setelah interval pasca-ejeksi yang diperlukan. Jika wilayah panas lokal yang sama tetap ada, distribusi cetakan atau dinding mungkin memerlukan tinjauan teknis.
Apakah siklus yang lebih pendek selalu meningkatkan hasil cetakan tiup?
Tidak. Output meningkat hanya ketika siklus yang diubah merupakan batasan garis dan bagian tambahan diterima. Peristiwa mesin yang lebih cepat dapat menyebabkan komponen menjadi lebih panas, lebih banyak produk cacat, robot macet, kerusakan akibat pemangkasan, atau tumpukan tester. Bandingkan suku cadang yang diterima per jam pengamatan dalam kondisi produk, bahan, cetakan, utilitas, dan kualitas yang cocok. Pertahankan gerakan siklus kering, keluaran teoretis, dan produksi yang diterima sebagai angka terpisah.
Bagaimana pemrograman parison mempengaruhi waktu siklus?
Pemrograman Parison mengubah lokasi material di sepanjang produk. Area berat yang tidak diperlukan mungkin memerlukan pendinginan lebih banyak, sedangkan area yang terlalu tipis dapat gagal dalam pengujian produk. Pada mesin kontinyu, profil dinding juga dapat disinkronkan dengan waktu siklus, sehingga perubahan waktu dapat menggeser penempatan profil. Verifikasi lokasi dinding, berat bagian, dan kesejajaran profil setelah perubahan siklus alih-alih berasumsi bahwa kurva yang disimpan tetap benar.
Data apa yang harus dikirim ke Kinggle untuk masalah waktu siklus?
Kirim model mesin dan versi pengontrol, gambar produk, ID cetakan dan perkakas, kadar dan lot resin, revisi resep, video siklus yang diambil dari lokasi aman, garis waktu kejadian, riwayat alarm, berat komponen dan peta dinding, dimensi kritis, foto cacat, pengamatan udara masuk mesin dan air pendingin, penyebab penghentian hilir, dan keluaran yang diterima selama periode tertentu. Bukti ini membantu memisahkan penyebab pendinginan, perkakas, kontrol, utilitas, material, dan keseimbangan lini.

Diskusikan produk dan siklus sebagai satu sistem
Kirimkan gambar bagian aktual, resin, cetakan, konfigurasi mesin, garis waktu siklus saat ini, observasi utilitas, dan hasil kualitas terukur. Kinggle dapat meninjau bukti seputar mesin, perkakas, kontrol, dan target produksi.
Kirim data produksi AndaSumber yang digunakan untuk panduan ini
Manual yang dihosting Kinggle mendukung pernyataan tentang kontrol dan urutan mesin yang terdokumentasi. Panduan produsen polimer mendukung hubungan pendinginan dan kerusakan. Sumber OSHA disertakan untuk batas keamanan Amerika Serikat. Tak satu pun dari sumber-sumber ini memberikan target siklus universal untuk setiap produk atau mesin.
- Manual Pengoperasian Mesin Blow Molding Otomatis yang dihosting Kinggle, diakses 8 September 2026.
- Panduan Pengontrol Ketebalan Dinding Parison Moog DigiPack III, MRJ06301, dipandu oleh Kinggle, diakses 8 September 2026.
- LyondellBasell, Panduan Cetakan Tiup Poliolefin, diakses 8 September 2026.
- Plastik Formosa, Panduan Proses Blow Moulding Ekstrusi Polietilen, diakses 8 September 2026.
- OSHA 29 CFR 1910.147, Pengendalian Energi Berbahaya, diakses 8 September 2026.
- OSHA 29 CFR 1910.212, Persyaratan Umum untuk Semua Mesin, diakses 8 September 2026.