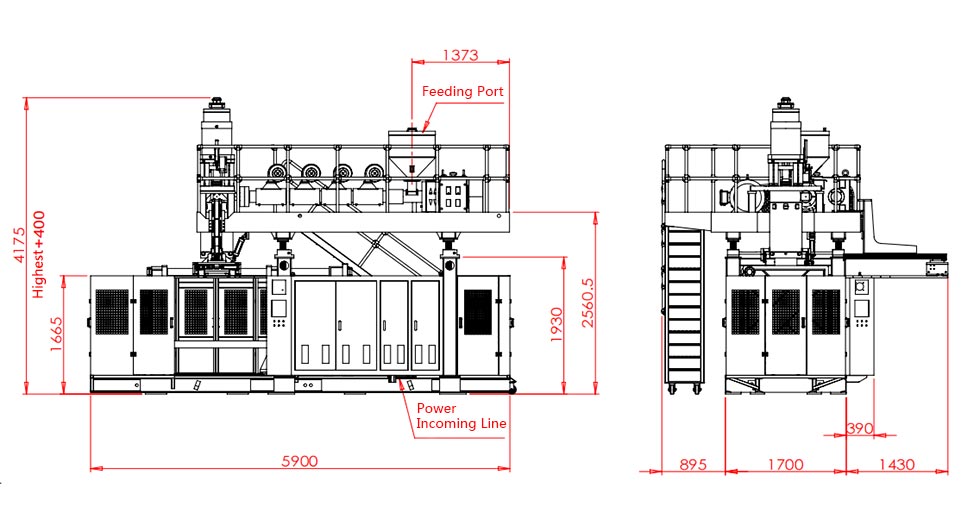
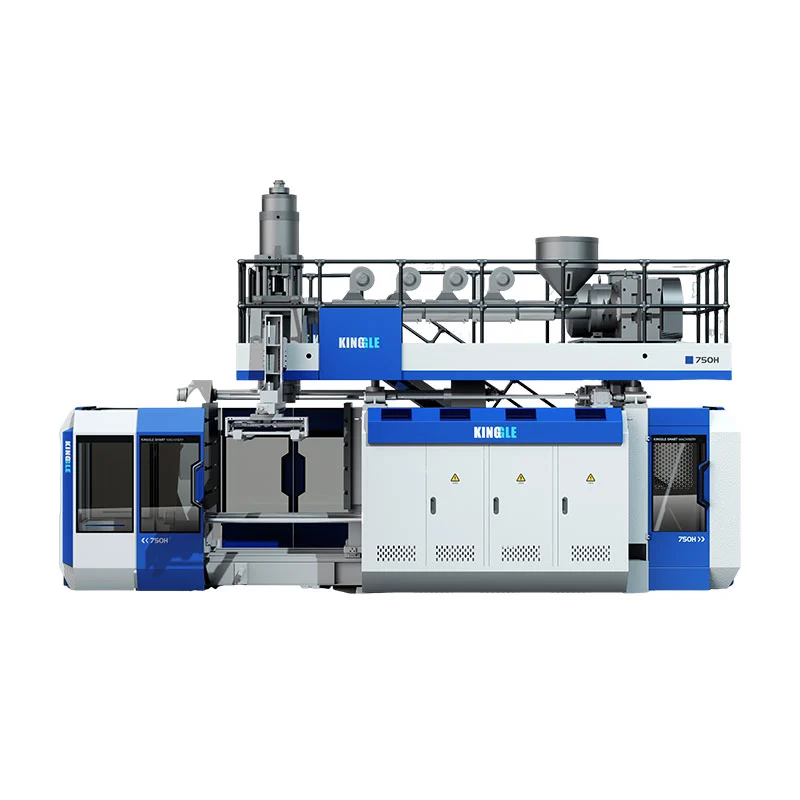
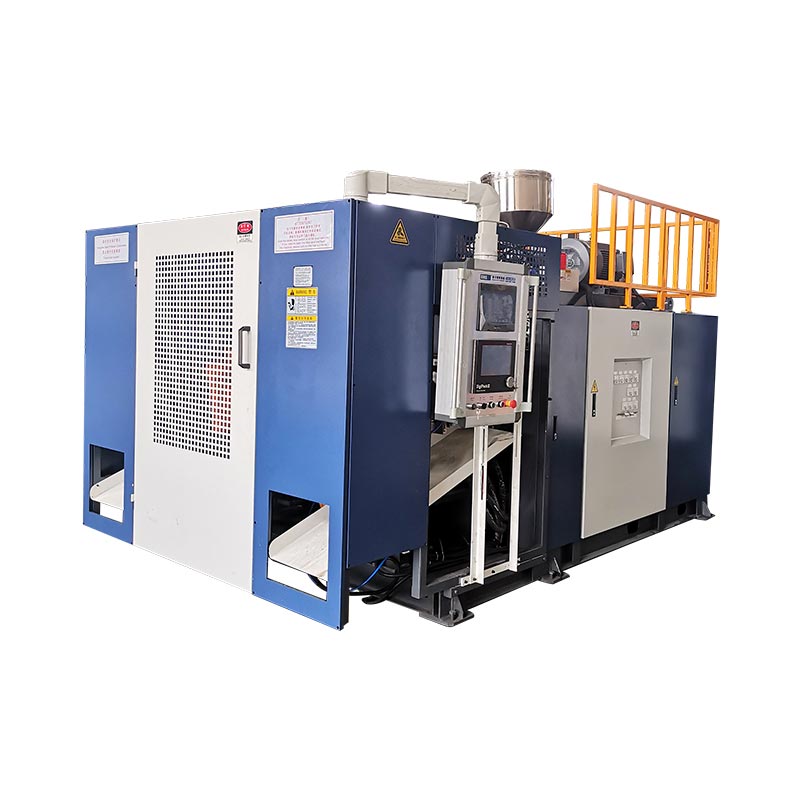
Pilih mesin cetak tiup botol HDPE dengan mencocokkan gambar botol, tingkat resin, tata letak cetakan, dan hasil bagian baik yang diperlukan. Untuk proyek botol ekstrusi, kapasitas liter yang dinyatakan mesin hanyalah filter awal; spesifikasi akhir juga harus mencakup leher, distribusi dinding, perkakas dan penanganan hilir.
Permintaan mesin botol menjadi jauh lebih berguna jika menyertakan gambar dan target berat. Detail tersebut memungkinkan diskusi peralatan melampaui ukuran mesin. Mereka juga memaparkan pertanyaan-pertanyaan yang sulit ditemukan setelah cetakan dibuat.

Mulailah dengan gambar botol yang bisa dikutip oleh seseorang
Volume nominal botol membuat banyak keputusan terbuka. Wadah yang tinggi dan sempit serta wadah yang pendek dan lebar dapat menampung jumlah yang sama. Cetakan amplop, posisi leher dan pengaturan penanganannya masih memerlukan tinjauan terpisah. Kirimkan gambar lengkapnya daripada meminta pemasok memilih peralatan berdasarkan kapasitasnya saja.
Cantumkan dimensi luar maksimum, target berat akhir, dan gambar penutup. Identifikasi panel label, bahu, alas, dan pegangan apa pun. Tandai dimensi yang penting untuk pengisian, pembatasan, atau pengepakan. Jika botol sampel adalah satu-satunya referensi, sebutkan fitur mana yang harus tetap ada dan mana yang mungkin berubah.
Pisahkan volume pengisian nominal dari volume penuh. Tentukan juga apakah bobot yang disebutkan termasuk flash yang dapat dilepas. Gambar dengan dasar bobot yang tidak jelas dapat menyebabkan pembuat cetakan dan pemasok mesin bekerja menuju target yang berbeda.
| Masukan | Apa yang dibutuhkan oleh tinjauan peralatan |
|---|---|
| Badan botol | Dimensi, dasar volume, bentuk, pegangan, dan kisaran berat yang disetujui. |
| Leher dan penutupan | Selesaikan gambar, detail tutup atau pompa, permukaan penyegelan, dan metode inspeksi. |
| Bahan | Tingkat resin, warna, bahan tambahan, dan kandungan regrind atau PCR yang diusulkan. |
| Rencana produksi | Output yang diterima, shift, bauran produk, dan pergantian yang direncanakan diperlukan. |
| Persyaratan kualitas | Dinding kritis, dimensi, penampilan dan pengujian paket yang berlaku. |
Dari sisi pembuatan mesin, pertanyaan yang berguna adalah apakah satu pengaturan yang disepakati dapat memenuhi semua persyaratan ini secara bersamaan. Pembeli mungkin menyetujui tampilan botol sementara tim pengisi masih membutuhkan ketinggian leher yang berbeda. Menyelesaikan masalah tersebut lebih awal akan menjauhkannya dari tahap penerimaan peralatan.
Untuk botol yang sudah ada, kirimkan revisi gambar terkini dan sampel yang representatif. Jelaskan masalah apa pun yang diketahui, seperti capping yang sulit atau jahitan bawah yang lemah. Tujuannya adalah untuk mempertahankan fitur yang tepat sekaligus memberikan masalah yang jelas kepada pemasok untuk dipecahkan.
milik Kingglepanduan desain cetakan tiup ekstrusimenghubungkan input produk ini ke antarmuka cetakan, pinch-off, pendingin, dan mesin. Simpan paket gambar tersebut pada kutipan, sehingga perubahan konfigurasi selanjutnya memiliki referensi yang terlihat.
Tentukan grade HDPE, bukan hanya nama polimernya
HDPE menggambarkan keluarga material. Itu tidak mengidentifikasi spesifikasi pemrosesan yang lengkap. LyondellBasell mencantumkan nilai HDPE untuk beberapa proses, termasuk pencetakan tiup ekstrusi, pencetakan injeksi, dan pencetakan rotasi. Catatan pembelian yang menyatakan hanya "HDPE" membuat nilai sebenarnya belum ditentukan.Sumber: Ikhtisar HDPE LyondellBasell.
Kirimkan lembar data teknis terkini kepada pemasok resin beserta gambar botolnya. Catat penetapan kadar dan kondisi pengujian di samping nilai aliran lelehnya. Berikan juga informasi tambahan dan masterbatch warna yang diusulkan kepada pemasok mesin. Masukan ini termasuk dalam rencana uji coba, meskipun botolnya terlihat sederhana.
Untuk botol deterjen atau bahan kimia rumah tangga, diskusikan ketahanan terhadap retak akibat tekanan lingkungan dengan tim resin dan pengemasan. ExxonMobil menjelaskan trade-off antara ESCR, kemampuan proses, kekakuan dan sifat botol lainnya dalam program teknis HDPE-nya. Pilihan resin harus mencerminkan persyaratan paket jadi dan bukan hanya properti material tunggal.Sumber: Pekan Inovasi ExxonMobil PE, sesi botol dan wadah HDPE.
Bahan daur ulang dan daur ulang pasca konsumen juga memerlukan definisi yang jelas. Sebutkan sumber, proporsi yang direncanakan dan cara penanganannya. Catat kumpulan bahan yang digunakan untuk persetujuan. Jika kutipan mengasumsikan resin murni tetapi produksi menggunakan campuran yang berbeda, uji coba awal tidak lagi mewakili kondisi produksi penuh.
Permintaan yang berguna meminta pemasok untuk mendokumentasikan bahan yang digunakan untuk proposal keluarannya. Hal ini membuat perubahan selanjutnya lebih mudah untuk dinilai. Hal ini juga memberikan referensi umum kepada kedua belah pihak jika bobot, tampilan, atau stabilitas proses berubah selama commissioning.
Oleh karena itu, pemilihan material dan pemilihan mesin harus dilakukan secara bersamaan. Jika pilihan antara HDPE dan PP masih terbuka, selesaikan terlebih dahulu dengan persyaratan produk. ItuPerbandingan HDPE versus PPmenjelaskan keputusan sebelumnya; panduan ini mengasumsikan proyek botol HDPE adalah rute yang dituju.
Pastikan nama mesin menjelaskan proses yang benar
Pembeli menggunakan beberapa nama untuk peralatan serupa: mesin pembuat botol HDPE, mesin peniup botol HDPE, dan mesin blow moulding HDPE. Istilah-istilah tersebut membantu menggambarkan produk yang dimaksud. Kutipan tersebut masih perlu mengidentifikasi proses pencetakan dan pengaturan peralatan yang sebenarnya.
Dalam cetakan tiup ekstrusi, sistem ekstrusi membentuk tabung cair yang disebut parison. Cetakan menangkapnya, udara mengembangkannya ke rongga, dan bagian tersebut mendingin sebelum dikeluarkan. Pemangkasan dan pemeriksaan kemudian mempersiapkan botol untuk pengoperasian selanjutnya. Kinggle menjelaskan urutan peralatan di dalamnyapanduan mesin blow moulding terus menerus.
Untuk proyek botol yang dibahas di sini, mulailah tinjauan denganrentang mesin ekstrusi terus menerus. Kemudian cocokkan susunan cetakan dan kepala dengan bagian tersebut. Kehadiran pegangan, bahu yang tidak biasa, atau leher yang besar harus menjadi pertanyaan perkakas, daripada menghilang dalam deskripsi mesin yang umum.
Pencarian mesin pembuat botol plastik juga dapat menghasilkan sistem berbasis preform. Hasil tersebut tidak menunjukkan kompatibilitas dengan proyek botol ekstrusi. Tanyakan apakah sistem yang diusulkan dimulai dengan pelet resin dan membentuk parison, atau dimulai dengan bentuk awal yang terpisah. Cantumkan jawabannya dalam kalimat teknis.
Untuk alasan yang sama, jangan memilih mesin hanya dari video demonstrasi. Identifikasi resin, berat botol, susunan kepala dan produk jadi yang ditampilkan. Mesin yang membentuk kemasan berbeda dapat menunjukkan urutannya tanpa membuktikan siklus atau kualitas yang diperlukan untuk botol Anda.
Jika pilihan proses tetap terbuka, gunakan yang lebih luaspanduan mesin blow moldingsebelum mempersempit spesifikasi. Setelah rute disetujui, kutipan harus menyebutkan model, perkakas, sistem material, dan operasi yang disertakan. Hal ini memberikan pembeli deskripsi peralatan yang dapat digunakan, bukan kumpulan istilah pencarian.
Tiga referensi Kinggle menunjukkan mengapa liter hanyalah titik awal
Tabel di bawah ini menyatukan nilai-nilai yang dipilih dari tiga halaman produk Kinggle. Ini adalah referensi mesin yang diterbitkan, diperiksa pada tanggal 29 September 2026. Mereka membantu menyaring proposal peralatan; botol dan perkakasnya masih memerlukan tinjauan proyek.
| Bidang yang diterbitkan | KGB2L | KGB5L | KGB5D |
|---|---|---|---|
| Penataan stasiun | Lajang | Lajang | Dobel |
| Kapasitas kontainer maksimum | 2 liter | 5 liter | 5 liter |
| Kapasitas leleh HDPE | 30kg/jam | 55kg/jam | 80kg/jam |
| Diameter sekrup | 50mm | 60mm | 70mm |
| Kekuatan penjepit | 40 kN | 65 kN | 65 kN |
| Ukuran cetakan maksimum, W × H | 360×380mm | 410×450mm | 410×450mm |
| Ketebalan cetakan | 160 hingga 300mm | 200 hingga 310mm | 200 hingga 310mm |
| Jarak pusat kepala mati ganda | 130mm | 150 hingga 180mm | 150 hingga 180mm |
Sumber: tiga halaman produk Kinggle yang tertaut. Kapasitas peleburan yang dipublikasikan adalah referensi keluaran material. Ini bukan jaminan harga botol jadi. Baris spasi die-head menjelaskan konfigurasi tersebut; hal ini tidak menetapkan bahwa kepala ganda disertakan dalam setiap kutipan dasar.
Bandingkan dua entri 5 L. Keduanya menerbitkan dimensi cetakan maksimum dan gaya penjepitan yang sama. Diameter sekrup dan kapasitas leleh HDPE berbeda-beda. Oleh karena itu, memilih platform stasiun ganda melibatkan lebih dari sekadar menambahkan posisi cetakan lain ke spesifikasi yang identik.
Bagi pembeli, perbandingan tersebut mengarah pada permintaan praktis: tunjukkan tata letak cetakan yang diusulkan dan perhitungan permintaan material di samping model yang dipilih. Mesin dapat melewati pemeriksaan volume botol nominal sementara tata letak rongga yang diusulkan masih memerlukan penyesuaian.
Referensi KGB2L yang lebih kecil juga memiliki cakupan perkakas yang berbeda dan spasi kepala ganda yang dipublikasikan. Botol yang cocok untuk platform tersebut sebagai satu bagian mungkin memerlukan peninjauan terpisah ketika pembeli meminta beberapa bagian per acara pencetakan. Volume botol saja tidak dapat menjawab pertanyaan tersebut.

Simpan perbandingan model yang dilampirkan pada produk secara singkat. Jika botol bertambah lebar, beratnya berubah, atau target produksi meningkat, kunjungi kembali lahan yang terkena dampak. Hal ini lebih berguna daripada memilih mesin terbesar dalam daftar dan berasumsi bahwa setiap botol yang lebih kecil akan sesuai dengan konfigurasi standarnya.
Periksa cetakan, kepala cetakan dan stasiun pada gambar yang sama
Jumlah stasiun, jumlah kepala, dan jumlah rongga menggambarkan berbagai bagian pengaturan produksi. Stasiun kedua menyediakan posisi cetakan lain. Beberapa outlet die menyediakan banyak parison. Rongga cetakan menentukan produk yang terbentuk selama peristiwa pencetakan. Proposal tersebut perlu menunjukkan bagaimana bagian-bagian ini bekerja sama.
milik Kingglepanduan multi-kepala versus multi-ronggamenjelaskan terminologinya. Gunakan untuk membaca gambar tata letak, lalu tanyakan jumlah dan jarak outlet sebenarnya. Kata-kata "mesin ganda" menyisakan terlalu banyak ruang untuk kesalahpahaman.
Mulailah dengan kebugaran fisik
Bandingkan dimensi cetakan dengan gambar mesin yang disetujui. Sertakan detail pemasangan, ketebalan, jarak bukaan, dan sambungan. Serahkan tinjauan izin akhir kepada pemasok peralatan dan cetakan; katalog maksimum tidak menampilkan setiap selang, fitting, atau komponen bergerak.
Jarak kepala adalah pemeriksaan terpisah. Beberapa botol sempit mungkin dapat dimasukkan ke dalam cetakan, sedangkan jumlah botol yang lebih lebar tidak dapat muat di cetakan yang sama. Mintalah pusat rongga dan outlet mati pada satu tampilan. Hal ini memungkinkan pemasok memeriksa pengaturan sebelum paket perkakas dilepaskan.
Kemudian tinjau urutan produksinya
Pilih jumlah stasiun dari beban kerja yang direncanakan dan siklus yang diusulkan. Mesin stasiun ganda dapat mengganti posisi cetakan, namun sistem ekstrusi dan peralatan hilir harus mendukung urutan tersebut. milik Kinggleperbandingan stasiun tunggal versus stasiun gandamemberikan diskusi konfigurasi yang lebih luas.
Pertimbangkan juga bauran produknya. Pabrik dengan pesanan berulang untuk satu botol memiliki masalah penjadwalan yang berbeda dengan pabrik yang sering mengganti cetakan dan warna. Minta pemasok untuk menjelaskan perubahan peralatan apa saja di antara produk yang diusulkan. Pisahkan jawaban tersebut dari siklus demonstrasi tercepat.
Untuk sel produksi baru, mintalah satu tata letak yang mengidentifikasi peralatan pembentuk dan jalur pelepasan. Tunjukkan kemana perginya botol dan lampu kilat setelah setiap cetakan dibuka. Gambaran yang jelas memberikan tim pembelian, produksi, dan perkakas pengaturan yang sama untuk ditinjau.
Hubungkan botol per jam ke bahan yang harus diproses oleh ekstruder
Tuliskan target produksi sebagai botol yang diterima per jam, dengan periode pengukuran yang ditentukan. Kemudian kerjakan mundur melalui barang cacat, bahan cetakan kotor, dan urutan mesin. Hal ini memberikan pemasok permintaan untuk mengevaluasi, bukan permintaan kecepatan yang tidak dapat dijelaskan.
Berat botol jadi dan berat kotor cetakan merupakan masukan yang berbeda. Extruder juga memproses material yang menjadi flash yang dapat dilepas. Memulihkan material tersebut dapat mempengaruhi keseimbangan material dan biaya pembelian, namun tidak menghilangkan pekerjaan ekstrusi awal.
Contoh perencanaan ilustratif, bukan uji produksi Kinggle
Asumsikan target 600 botol diterima per jam, tingkat penerimaan 95% dan 90 g bahan cetakan kotor per posisi botol. Asumsikan botol yang sudah jadi memiliki berat 70 g.
Botol yang diperlukan: 600 0,95 ≈ 632 per jam
Permintaan lelehan kotor: (600 ÷ 0,95) × 0,090 ≈ 56,8 kg/jam
Bahan dalam botol yang diterima: 600 × 0,070 = 42,0 kg/jam
Perbedaannya mencakup bahan di luar botol jadi yang diterima. Ini bukan perhitungan kerugian material permanen atau jumlah resin murni yang harus dibeli.
Asumsi ini menghasilkan permintaan lelehan kotor di atas referensi yang dipublikasikan KGB5L yaitu 55 kg/jam. Hal ini menjadi alasan untuk meninjau kembali proposal tersebut. 80 kg/jam yang dipublikasikan oleh KGB5D memperjelas perbandingan aliran massa awal ini, namun uji coba botol tetap harus menetapkan waktu siklus, kualitas, dan kapasitas hilir.
Jangan jadikan perbandingan itu menjadi janji 600 botol bagus per jam. Contohnya adalah perhitungan screening dengan menggunakan input yang diasumsikan. Produksi aktual memerlukan resin, cetakan, berat, kondisi pendinginan, dan konfigurasi mesin yang disetujui.
Nyatakan bagaimana pemberhentian ditangani dalam catatan keluaran. Interval lari yang stabil dan perpindahan gigi yang lengkap adalah jendela pengukuran yang berbeda. Jika pelanggan memerlukan komitmen shift, sertakan perlakuan awal yang disepakati, inspeksi, istirahat terencana, dan pergantian.
Tabel produk Kinggle memberi label referensi kecepatannya sebagai siklus kering. Catat label tersebut secara akurat dan mintalah proposal keluaran terpisah yang diterima untuk botol Anda. Pembeli harus dapat menelusuri hasil yang dikutip kembali ke kondisi percobaan dan metode penghitungan.
Botol harus melewati bagian leher, dinding, dan alas
Sampel persetujuan yang berguna mewakili paket yang akan diisi dan dikirimkan oleh pelanggan. Mulailah dengan botol dan tujuan penutupannya. Mintalah tim pengemasan untuk mengidentifikasi fitur penyegelan, dimensi dan metode pengujian yang akan menentukan penerimaan.
Untuk bagian leher, sertakan gambar akhir dan penutup, pompa, atau penutup lainnya yang disetujui. Catat alat pengukur atau pengukuran mana yang akan memeriksa hasilnya. Inspeksi visual pada badan botol tidak dapat menjawab apakah antarmuka penutup memenuhi gambarnya.
Untuk dinding, tentukan lokasi yang penting dan cara mengukurnya. Berat botol rata-rata berguna untuk pengendalian produksi, namun tidak menentukan letak material di dalam bagian tersebut. Peta dinding yang disepakati membuat bahu, wilayah pegangan, dan alas lebih mudah untuk didiskusikan selama uji coba.
Itupemrograman perbandingan dan panduan ketebalan dindingmenjelaskan bagaimana kontrol profil berhubungan dengan distribusi material. Gunakan diskusi itu untuk menentukan hasil yang diperlukan. Jumlah titik pengontrol saja tidak dapat menggantikan botol terukur.
Di bagian dasar, sepakati jahitan yang relevan, permukaan berdiri dan pemeriksaan penampilan. Sertakan pengujian kebocoran, jatuh, atau beban atas yang diperlukan dalam rencana penerimaan, beserta metode dan kriterianya. Persyaratan yang berlaku berasal dari penggunaan paket dan spesifikasi pelanggan.
Ambil sampel sedemikian rupa sehingga asal sampelnya tetap terlihat. Identifikasi rongga dan stasiun, catat pengaturannya, dan pertahankan detail kumpulan material. Jika hasilnya berbeda antar posisi, tim kemudian dapat menelusurinya ke bagian pengaturan tertentu.
Simpan sampel yang disetujui dan catatan inspeksi dengan revisi gambar akhir. Mereka memberi tim komisioning sesuatu yang lebih tepat daripada sebuah foto untuk direproduksi. Itupanduan tes penerimaan pabrik mesinmemberikan kerangka kerja untuk mendokumentasikan pelarian dan bukti di balik penerimaan.
Minta sel produksi botol dengan cakupan yang ditentukan
Kutipan mesin dasar mungkin meninggalkan beberapa item proyek di luar harganya. Minta pemasok untuk mengidentifikasi cetakan yang disertakan, perkakas kepala, penanganan material, dan operasi hilir. Tempatkan peralatan yang disediakan pembeli pada daftar yang sama sehingga tim instalasi dapat melihat batas keseluruhannya.
Periksa kebutuhan udara dan air terhadap konfigurasi yang diusulkan. Catat kondisi pasokan yang diperlukan dan lokasi sambungan dalam dokumen proyek. milik Kingglepanduan utilitas dan tata letak pabrikmencakup informasi yang diperlukan untuk persiapan lokasi.
Putuskan di mana pemangkasan dan pengujian kebocoran akan dilakukan. Jelaskan bagaimana botol mencapai proses pengisian atau pengepakan, dan bagaimana bagian yang ditolak keluar dari jalur. Ketika fungsi otomatis diminta, mintalah pemasok untuk menyebutkan peralatan yang menjalankannya dan antarmukanya dengan mesin cetak.
Gunakan urutan berikut untuk menyiapkan permintaan penawaran. Setiap langkah menghasilkan sesuatu yang dapat ditinjau oleh pemasok, bukan preferensi umum untuk mesin yang cepat atau otomatis sepenuhnya.
- Lampirkan botol dan gambar penutupnya, atau kirimkan sampel yang teridentifikasi dengan jelas.
- Cantumkan kadar resin, berat akhir, dan campuran bahan yang diusulkan.
- Tetapkan target output yang diterima dan jelaskan jadwal shift dan pergantian produk.
- Jelaskan cetakan, alat bantu, dan layanan pabrik yang ada yang harus digunakan oleh peralatan baru.
- Tentukan pemeriksaan yang diperlukan, catatan percobaan, dan peralatan yang disertakan dalam pengiriman.
Mintalah tawaran teknis untuk menjawab setiap item. Perusahaan harus mengidentifikasi model dan tata letak perkakas yang diusulkan, kemudian menjelaskan kondisi di balik proposal produksinya. Setiap masukan terbuka harus tetap terlihat sampai disetujui.
Untuk proyek dengan beberapa botol, kirimkan rangkaian lengkapnya di awal. Tandai produk mana yang paling sering dijalankan dan mana yang menetapkan kebutuhan perkakas terbesar. Hal ini membantu pemasok meninjau jadwal produksi di samping cakupan peralatan.
Merencanakan lini botol HDPE?
Kirimkan Kinggle gambar botol dan target produksi Anda.Sertakan tingkat resin, detail penutupan, dan informasi cetakan yang ada. Masukan ini mendukung tinjauan konfigurasi dan penawaran harga yang terkait dengan produk Anda yang sebenarnya.
Pertanyaan yang sering diajukan
Mesin mana yang harus saya pertimbangkan untuk botol HDPE?
Untuk proyek botol ekstrusi, mulailah dengan mesin cetak tiup ekstrusi berkelanjutan dan tinjau gambar botol, resin, cetakan, dan keluaran yang diperlukan secara bersamaan. KGB2L, KGB5L, dan KGB5D Kinggle menyediakan titik referensi wadah kecil. Seleksi akhir bergantung pada perkakas yang disetujui dan kondisi produksi.
Bisakah mesin blow moulding 5 L menghasilkan botol yang lebih kecil?
Mungkin saja, jika cetakan, perkakas cetakan, jarak dan pengaturan pelepasannya sesuai dengan botol tersebut. Kapasitas kontainer maksimum tidak menentukan setiap produk yang kompatibel. Kirimkan gambar botol yang lebih kecil dan target produksi, lalu minta pemasok untuk mengonfirmasi konfigurasi lengkap untuk setiap produk.
Apakah mesin stasiun ganda memerlukan kepala cetakan ganda?
No Stasiun adalah posisi cetakan, sedangkan outlet cetakan menentukan berapa banyak parison yang dipasok pada acara pencetakan. Sebuah kutipan harus mengidentifikasi keduanya secara terpisah. Periksa tata letak rongga yang diusulkan, jarak die-head, dan set cetakan sebelum membandingkan dua penawaran mesin.
Berapa banyak botol HDPE yang dapat dihasilkan mesin tersebut per jam?
Jawabannya tergantung pada botol, berat kotor cetakan, bahan, perkakas, siklus dan kriteria penerimaan. Tentukan target sebagai botol yang diterima per jam berdasarkan kondisi yang disepakati. Gunakan kapasitas peleburan yang dipublikasikan untuk pemeriksaan permintaan bahan awal, lalu verifikasi laju botol jadi dalam uji coba.
Bisakah mesin menjalankan HDPE daur ulang?
Konfirmasikan sumber bahan sebenarnya dan campuran yang dimaksudkan dengan pemasok. Sertakan bahan tersebut dalam uji coba dan nilai botol yang dihasilkan sesuai dengan persyaratan yang disetujui. Deskripsi mesin HDPE generik tidak menetapkan persentase konten daur ulang yang dapat diterima untuk setiap kemasan.
Informasi apa yang diperlukan untuk penawaran mesin botol HDPE?
Menyediakan gambar botol dan penutup, kadar resin, berat target, persyaratan keluaran yang diterima, dan jadwal penggantian produk. Tambahkan detail cetakan yang ada, utilitas lokasi, dan peralatan hilir yang diperlukan. Sepakati kriteria uji coba dan inspeksi sehingga kutipan menggambarkan hasil produksi yang dapat dievaluasi oleh kedua belah pihak.
Tautan referensi mesin ke halaman produk Kinggle yang diterbitkan. Contoh produksi numerik menggunakan asumsi yang dinyatakan dan bukan merupakan hasil mesin yang diukur. Untuk pesanan tertentu, gunakan spesifikasi teknis, gambar perkakas, dan catatan penerimaan yang disepakati.