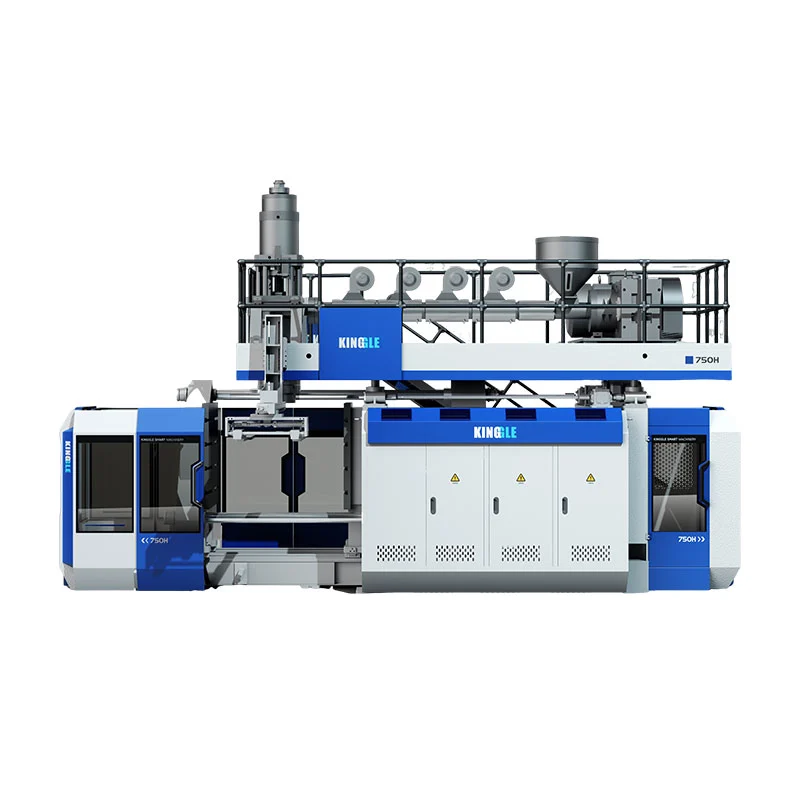
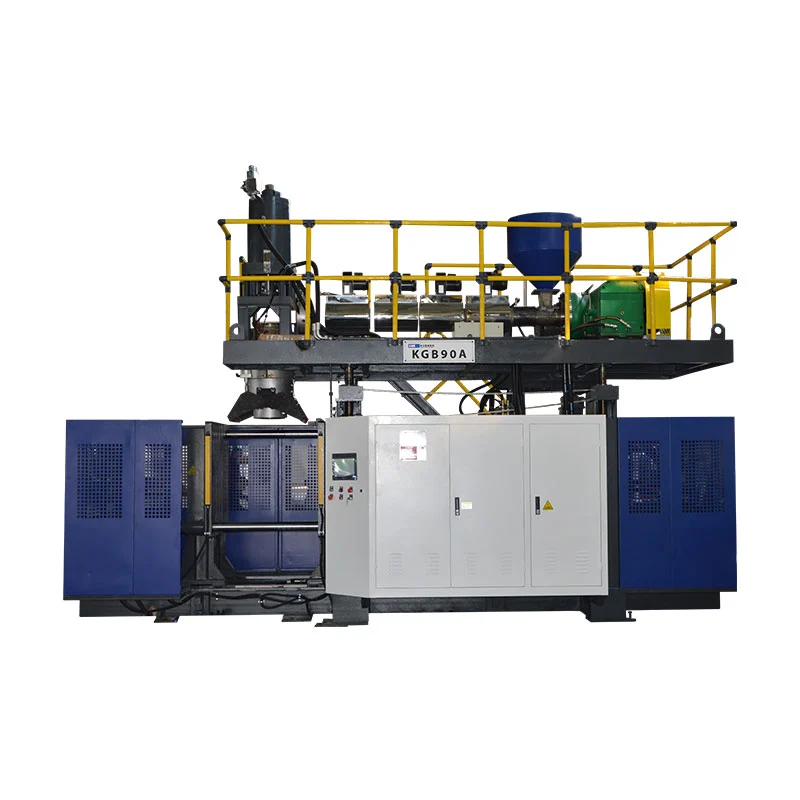
KGB100B merupakan kandidat untuk produk berongga besar hanya jika suku cadang, cetakan, perbandingan kotor, dan pabrik semuanya sesuai dengan batas yang dipublikasikan. Kinggle mencantumkan kapasitas wadah maksimum 120 L, ukuran cetakan maksimum 920 x 1200 mm, referensi akumulator 12(20) L, dan referensi berat akumulator PE 9(15) kg. Angka-angka tersebut mengawali tinjauan teknik, namun gambar produk dan rencana uji coba harus menentukan pilihan akhir.
Pembeli yang mencari mesin blow moulding 120L biasanya memikirkan hal yang sebenarnya. Ini bisa berupa drum kimia, penghalang lalu lintas, pelampung, tangki, mainan atau komponen teknis besar. Label volume berguna, tetapi tidak menjelaskan area tersulit, pergerakan cetakan, distribusi dinding, atau permintaan pendinginan.
Panduan ini membaca KGB100B sebagai sistem produksi. Ini menjelaskan apa yang dapat diberitahukan oleh setiap nomor yang diterbitkan kepada Anda dan apa yang tidak dapat diberitahukan kepada Anda. Ini juga menunjukkan apa yang harus dikirim dengan RFQ, sehingga diskusi dapat beralih dari nama mesin umum ke solusi yang dapat diuji.

Enam pertanyaan untuk pemeriksaan kesesuaian produk dengan cepat
- Apakah cetakan lengkap sesuai dengan pelat, selubung cetakan, dan rentang ketebalan?
- Apakah bagian yang didinginkan dapat keluar dari cetakan melalui lubang yang tersedia?
- Apakah massa parison bruto berada dalam konfigurasi akumulator yang dipilih?
- Bisakah ekstruder memulihkan material yang cukup untuk siklus target?
- Dapatkah gaya penjepit menahan luas proyeksi dan tekanan tiupan yang disepakati?
- Dapatkah pembangkit listrik menyediakan listrik yang stabil, air pendingin, dan udara bertekanan?
Batas spesifikasi:angka-angka dalam panduan ini berasal dari arusHalaman produk Kinggle KGB100B. Mereka diperiksa pada tanggal 15 September 2026. Perlakukan mereka sebagai referensi penyaringan yang dipublikasikan. Kutipan, tata letak, gambar mesin, dan perjanjian teknis yang disetujui harus menjelaskan mesin yang dipesan.
Label 120L adalah titik awal, bukan persetujuan produk
Kinggle menerbitkan 120 L sebagai kapasitas kontainer maksimum KGB100B. Ini memberi pembeli penanda jarak yang cepat. Tidak dikatakan bahwa setiap bagian di bawah 120 L akan dijalankan pada mesin. Drum kompak dan penghalang lalu lintas yang panjang dapat memiliki lebar cetakan, area proyeksi, panjang perbandingan, dan jalur pelepasan yang sangat berbeda.
Volume nominal juga dapat menyembunyikan permintaan material. Pelampung besar berdinding tipis mungkin mengandung lebih banyak udara tetapi lebih sedikit resin dibandingkan bagian teknis yang lebih kecil dengan rusuk, pegangan, dan zona jepit yang tebal. Mesin tersebut harus membentuk parison panas yang utuh, termasuk material yang nantinya menjadi flash atau trim. Oleh karena itu, berat produk jadi saja mengecilkan pukulan yang harus dihasilkan oleh kepala.
Geometri mengubah keputusan lagi. Area penarikan yang dalam dapat sangat meregangkan perbandingan. Panel lebar mungkin memerlukan kekuatan penjepit yang lebih besar. Bagian yang panjang dapat dibatasi oleh jarak cetakan ke cetakan atau ruang pengambilan sebelum volume wadah menjadi relevan. Sisipan leher, benang internal, dan hembusan bagian bawah dapat menambah lebih banyak gerakan pada siklus.
Gunakan deskripsi 120L untuk membuat daftar pendek. Kemudian bandingkan bagian asli dan cetakannya dengan mesin. Inilah sebabnya mengapa Kinggle milik sendiriproses penjualanmeminta foto produk, gambar, berat, ukuran, bahan, ketebalan dan persyaratan keluaran sebelum rekomendasi model.
Urutan tersebut menjaga label kapasitas pada peran yang tepat: penyaringan cepat terlebih dahulu, konfirmasi teknis kedua.
Ubah spesifikasi KGB100B menjadi pertanyaan pembeli
Tabel spesifikasi paling berguna ketika setiap angka mengarah ke cek. Halaman KGB100B mencakup ukuran mesin, penjepitan, ekstrusi, kepala akumulator, dan referensi utilitas. Beberapa nilai merupakan batasan yang jelas. Yang lain menjelaskan konfigurasi yang dipublikasikan atau kondisi mesin tanpa beban.
Halaman ini mencantumkan akumulator sebanyak 12(20) L dan berat akumulator PE sebanyak 9(15) kg. Tanda kurung muncul untuk menunjukkan alternatif yang terdaftar, namun halaman tersebut tidak menentukan aturan pemilihan. Oleh karena itu, kutipan tersebut harus menyebutkan satu susunan kepala dan ruang lingkup materinya. Jangan gabungkan angka yang lebih besar dengan asumsi mesin standar kecuali Kinggle mengonfirmasinya untuk proyek tersebut.
| Bidang yang diterbitkan | Referensi KGB100B | Pertanyaan itu harus dipicu |
|---|---|---|
| Kapasitas kontainer maksimum | 120 liter | Apakah geometri produk sebenarnya dan perbandingan kotornya sesuai, bukan hanya volume nominalnya? |
| Keluaran | 320 pcs/jam, siklus kering | Output apa yang dapat dihasilkan mesin dengan aturan cetakan produksi, resin, pendinginan, dan kualitas? |
| Ukuran mesin | 5,9 x 3,8 x 4,6 m | Apakah terdapat cukup ruang terpasang untuk akses, platform, selang, penanganan dan pemeliharaan? |
| Berat mesin | 18 ton | Rencana pondasi dan tali-temali manakah yang mengikuti gambar pengaturan umum akhir? |
| Kekuatan penjepit | 440 kN | Apakah cukup untuk area proyeksi produk pada tekanan proses yang disepakati? |
| Referensi pelat dan cetakan | pelat 1200 x 1200 mm; Cetakan maksimal 920 x 1200 mm | Apakah badan cetakan, pola pemasangan, layanan dan sambungan cocok satu sama lain? |
| Pembukaan dan pergerakan | bukaan 500 hingga 1400 mm; Langkah bergerak 600 mm | Bisakah bagian tersebut lepas dan keluar tanpa benturan atau merusak permukaan yang panas? |
| Ketebalan cetakan | 510 hingga 600mm | Apakah ketebalan yang dipasang sudah termasuk pelat pendukung, adaptor, dan perkakas yang diperlukan? |
| ekstruder | sekrup 100 mm; 24 L/D; mesin 55kW | Apakah sekrup dan jendela proses yang dipilih sesuai dengan resin yang disebutkan? |
| Kapasitas peleburan HDPE yang dipublikasikan | 160 hingga 200 kg/jam | Apakah permintaan bahan bruto berada di bawah keluaran stabil yang terbukti untuk formulasi sebenarnya? |
| Kepala akumulator | 12(20) liter; Referensi PE 9(15) kg | Opsi mana yang dikutip, dan apakah opsi tersebut mencakup massa parison bruto dengan margin proses yang dapat digunakan? |
| Diameter pin mati | Maksimal 450mm | Paket cetakan dan perkakas apa yang diperlukan untuk diameter parison dan tata letak produk? |
| Referensi air pendingin | 0,3 MPa; 120 liter/menit | Pada suhu masuk, kualitas air, dan cakupan sirkuit berapakah hal ini berlaku? |
| Garis energi rata-rata yang diterbitkan | 52 hingga 60 kW | kWh/kg dan kWh per suku cadang yang diterima terkait produk apa yang diukur selama uji coba stabil? |
Halaman produk juga menerbitkan tekanan tiupan 0,8 MPa dan angka aliran udara 1,8, namun satuan yang terlihat ditampilkan sebagai M2/MIN. Unit tersebut memerlukan koreksi atau konfirmasi sebelum memasuki spesifikasi fasilitas. RFQ yang bertanggung jawab harus menandai ketidakpastian alih-alih mengubah unit secara diam-diam.
Baca baris terkait bersama-sama. Ukuran cetakan disesuaikan dengan bukaan dan ketebalannya. Massa akumulator termasuk dalam resin yang dipilih dan tembakan kotor. Kapasitas leleh memiliki waktu pemulihan dan kualitas lelehan yang stabil. Dimensi alat berat termasuk dalam akses perawatan dan peralatan bantu. Pembacaan yang terhubung ini mencegah satu angka yang menguntungkan menyembunyikan batasan proyek yang berbeda.
Periksa amplop cetakan dan jalur pelepasan bagian
Ukuran cetakan maksimum yang dipublikasikan adalah 920 x 1200 mm. Pelatnya berukuran 1200 x 1200 mm, dan kisaran ketebalan cetakan adalah 510 hingga 600 mm. Nilai-nilai ini menggambarkan dimensi terkait, namun tidak dapat dipertukarkan. Cetakan mungkin sesuai dengan dimensi permukaan yang disebutkan dan masih bertentangan dengan batang pengikat, pipa, lubang pemasangan, atau peralatan bergerak.
Mulailah dengan gambar perakitan, bukan sketsa produk. Perlihatkan kedua bagian cetakan, pelat pendukung, manifold air, pin tiup, perkakas leher atau bawah, perangkat hidrolik, sensor, dan kotak listrik. Identifikasi garis tengah dan pola pemasangan. Tandai setiap benda yang bergerak keluar badan cetakan saat pembukaan.
Selanjutnya, simulasikan penghapusan. Halaman KGB100B menerbitkan referensi bukaan pelat 500 hingga 1400 mm dan langkah pergerakan pelat 600 mm. Bagian yang sudah selesai memerlukan ruang kosong untuk dilepaskan, diputar jika perlu, dan keluar dari mesin. Lampu kilat, ekor, pegangan, dan dinding fleksibel yang panas dapat memperbesar cakupan pelepasan yang sebenarnya.
Kekakuan bagian juga penting. Bagian berongga yang besar dapat berubah bentuk jika robot memegangnya sebelum dinding siap. Setetes saja dapat merusak leher atau meninggalkan bekas pada panel hangat. Waktu pendinginan di dalam cetakan dan dukungan setelah ejeksi termasuk dalam tinjauan tata letak.
Tampilan pabrik:simpan gambar cetakan di samping pengaturan umum mesin. Tambahkan jalur kait derek, rute kereta cetakan, jarak bebas di sisi servis, dan akses aman bagi operator. Dimensi alat berat 5,9 x 3,8 x 4,6 m yang dipublikasikan bukanlah tapak sel yang lengkap.
Tinjauan yang tepat juga mencakup berat cetakan dan titik angkat, meskipun halaman produk publik tidak mempublikasikan batas berat cetakan. Mintalah Kinggle untuk memastikan berat cetakan yang diperbolehkan dan metode penanganan yang disarankan untuk konfigurasi yang tepat. Itupanduan desain cetakan ekstrusi blow mouldingmemberikan daftar periksa yang lebih lengkap untuk pendinginan, pinch-off, dan ventilasi.
Ukur akumulator dari massa parison bruto
Penyimpanan utama akumulator mencair dan mengeluarkan perbandingan besar sesuai permintaan. Kuantitas material yang relevan adalah keseluruhan tembakan yang meninggalkan kepala. Ini mencakup bagian yang dapat dijual, lampu kilat atas dan bawah, potongan pegangan atau leher, dan bahan trim lainnya yang dibuat oleh perkakas yang dipilih.
Massa perbandingan kotor = massa bagian jadi + massa flash dan trim + tunjangan proses terkontrol
Tunjangan tersebut bukanlah persentase universal. Itu harus berasal dari bagian yang disetujui, konsep cetakan, perilaku material dan hasil uji coba.
Kinggle menerbitkan 9(15) kg sebagai referensi berat akumulator PE untuk KGB100B. Itu belum tentu produk jadinya bisa berbobot 9 atau 15 kg. Hal ini juga tidak secara otomatis dapat dialihkan ke PP, ABS atau formulasi isi. Kepadatan resin, kekuatan leleh, suhu dan kondisi head mempengaruhi jendela proses yang dapat digunakan.
Jalur kapasitas akumulator 12(20) L memerlukan perawatan yang sama. Kapasitas liter menggambarkan volume di dalam sistem, sedangkan gambar produk dan rencana material biasanya diatur berdasarkan massa. Tanyakan opsi head mana yang disertakan, resin mana yang menopang massa yang dipublikasikan, dan berapa banyak material yang tersisa di head pada titik pengoperasian yang disepakati.
Jangan berjalan pada batas teoritis secara default. Sebuah proyek memerlukan rentang kendali yang cukup untuk memperbaiki distribusi dinding dan variasi bidikan demi bidikan. Jika perbandingan kasar menempati hampir seluruh kapasitas yang tersedia, perubahan material selanjutnya atau koreksi ketebalan lokal dapat menghilangkan ruangan tersebut. Uji coba harus menunjukkan massa tembakan yang stabil, panjang perbandingan yang dapat diulang, dan bantalan yang dapat diterima untuk kepala yang dipilih.
Untuk cetakan multi-bagian, hitung setiap parison yang dilepaskan per siklus. Bidikan lengkap harus mencakup setiap outlet aktif dan trimnya. Jumlah kepala dan jumlah rongga dapat mengubah perhitungannya, jadi nyatakan secara terpisah di RFQ. Itupanduan kepala dan ronggamenjelaskan perbedaan itu.
Cocokkan ekstruder dengan permintaan material dan waktu pemulihan
Halaman KGB100B mencantumkan sekrup 100 mm, rasio 24 L/D, motor ekstruder 55 kW, dan empat zona pemanasan. Perusahaan ini menerbitkan kisaran kapasitas peleburan HDPE sebesar 160 hingga 200 kg/jam. Kisaran tersebut adalah referensi cakupan materi. Ini tidak boleh diperlakukan sebagai keluaran yang dijamin untuk setiap tingkatan, masterbatch, rasio penggilingan ulang, atau jendela suhu.
Ubah target produksi menjadi permintaan kotor per jam. Gunakan massa parison kotor, bukan massa bagian jadi. Sertakan semua posisi aktif dan gunakan acara yang direncanakan per jam. Hal ini memberikan tingkat material yang harus ditopang oleh ekstruder dan kepala saat mesin membuat komponen yang dapat diterima.
Permintaan material bruto, kg/jam = massa parison bruto per kejadian, kg x kejadian pencetakan per jam x parison aktif per kejadian
Bandingkan hasilnya dengan uji coba pada formulasi sebenarnya. Rangkaian brosur saja tidak dapat menentukan kualitas lelehan atau margin pemulihan.
Waktu pemulihan harus sesuai dengan siklus mesin. Jika cetakan tetap tertutup untuk pendinginan, ekstruder sering menggunakan waktu tersebut untuk mengisi ulang akumulator. Oleh karena itu, siklus pendinginan yang lebih pendek dapat meningkatkan laju leleh yang dibutuhkan. Gerakan cetakan yang lebih cepat tidak banyak gunanya jika kepala belum siap untuk pengambilan gambar berikutnya.
Penanganan material bisa menjadi kendala tersembunyi. Sebagian besar mengkonsumsi resin dengan cepat. Pabrik memerlukan pengangkutan yang andal, pengeringan saat bahan memerlukannya, pencampuran, dan pengendalian kontaminasi. Regrind dapat mengubah kepadatan massal dan perilaku pakan. Formulasi tertulis lebih berguna dibandingkan label luas seperti “HDPE plus regrind.”
Mintalah catatan percobaan untuk menyertakan kadar resin, pemasok, paket warna, persentase penggilingan ulang, pengaturan suhu, kecepatan sekrup, dan massa kotor aktual. Jika material lain direncanakan, mintalah bukti spesifik material. milik KingglePanduan pengolahan HDPE dan PPmenjelaskan mengapa label polimer saja tidak menyelesaikan pengaturan mesin.
Hubungkan kekuatan penjepit, area proyeksi, dan kondisi hembusan
Halaman KGB100B mengeluarkan gaya penjepit sebesar 440 kN. Jumlah yang lebih besar tidak secara otomatis lebih baik, dan label volume tidak dapat memvalidasi penjepit. Cetakan melihat gaya pemisah di seluruh area yang diproyeksikan terkena tekanan internal. Bentuk produk, flash land, desain pinch-off, dan tekanan proses semuanya memengaruhi kebutuhan sebenarnya.
Area yang diproyeksikan adalah siluet rongga bertekanan pada bidang perpisahan cetakan. Komponen datar yang lebar dapat menghasilkan lebih banyak beban pemisah dibandingkan wadah yang lebih dalam namun lebih sempit. Review harus menggunakan gambar rongga yang sebenarnya. Hal ini juga harus mencakup tekanan hembusan yang dipilih dan faktor keamanan yang disepakati.
Halaman publik mencantumkan 0,8 MPa sebagai referensi tekanan tiupan. Itu tidak berarti setiap produk harus dijalankan pada pengaturan yang sama. Suhu resin, ventilasi, ketebalan dinding, detail permukaan dan strategi pendinginan mempengaruhi proses. Uji coba pabrik harus menggunakan periode produksi terdokumentasi yang menghasilkan suku cadang yang dapat diterima tanpa pertumbuhan cepat atau perilaku jamur yang tidak stabil.
Desain pinch-off adalah bagian dari sistem yang sama. Penyegelan yang lemah dapat menyebabkan kebocoran atau las yang rapuh. Bahan yang berlebihan dapat memperbesar flash dan mempersulit pemangkasan. Penyelarasan cetakan, gerakan penjepit dan penempatan parison harus mendukung perkakas dan bukan mengimbanginya.
Mintalah pemasok cetakan dan pemasok mesin untuk meninjau gambar yang sama. Hal ini mencegah kesenjangan umum di mana masing-masing pihak hanya menyetujui peralatannya sendiri. Perjanjian teknis akhir harus menyebutkan area yang diproyeksikan, tekanan proses, persyaratan penjepit, ketebalan cetakan, detail pemasangan dan sambungan.
Rencanakan pabrik di sekitar sel cetakan lengkap
Halaman KGB100B menerbitkan mesin berukuran 5,9 x 3,8 x 4,6 m dan berat 18 t. Ini adalah titik awal yang berharga untuk tata letak dan tali-temali. Hal ini tidak mencakup semua platform, sistem resin, chiller, kompresor, alat pengangkut, konveyor, trimmer, atau batasan keselamatan.
Mulai di atas mesin. Pastikan ketinggian bangunan yang jelas, kapasitas derek, jalur pelepasan kepala, dan akses ke pemanas dan komponen hidrolik. Kemudian kerjakan ke arah luar. Operator memerlukan ruang untuk memeriksa cetakan, melepaskan bagian yang tersangkut, dan mencapai titik servis normal. Pengiriman material dan penanganan komponen jadi memerlukan rute yang tidak melintasi zona tidak aman.
Air pendingin layak mendapatkan lebih dari perkiraan ukuran pipa. Halaman ini mencantumkan 0,3 MPa dan 120 L/mnt, namun pabrik juga memerlukan suhu masuk yang diperlukan, kenaikan suhu yang dapat diterima, kualitas air, filtrasi, dan kondisi pengembalian. Sirkuit cetakan dan pendinginan oli mungkin memerlukan kontrol terpisah. Lembar utilitas akhir harus menyatakan apa yang termasuk dalam alur yang dipublikasikan.
Udara bertekanan memerlukan perlakuan yang sama. Situs web memberikan referensi tekanan 0,8 MPa, namun unit aliran udara yang terlihat tidak konsisten. Minta koreksi permintaan saluran masuk mesin, permintaan puncak, kualitas udara, titik embun, dan ukuran sambungan. Penerima mungkin diperlukan untuk menjaga tekanan tetap stabil selama peristiwa hembusan angin besar.
Halaman produk memberi label 52 hingga 60 kW sebagai “konsumsi energi rata-rata”. Karena kW adalah satuan daya, gunakan angka tersebut hanya sebagai referensi daya yang dipublikasikan. Jangan diubah menjadi kWh per bagian. Energi terkait produk bergantung pada cetakan, resin, siklus, bahan pembantu, dan keluaran yang diterima.
EUROMAP 46.2mendefinisikan pengukuran terkait produk untuk mesin cetak tiup ekstrusi, cetakan, dan produk tertentu. Hal ini membutuhkan pengoperasian yang stabil dan kualitas produk yang memenuhi persyaratan pelanggan. Ini adalah dasar yang kuat untuk tes penerimaan. milik Kingglepanduan kebutuhan utilitasdapat membantu menyusun lembar data tanaman.

Siklus kering 320 pcs/jam bukanlah hasil produksi
Kinggle memberi label 320 buah/jam sebagai keluaran siklus kering KGB100B. Siklus kering mengukur pergerakan mesin tanpa membuktikan proses produksi secara penuh. Ini tidak termasuk perolehan resin, penurunan parison, peniupan, pendinginan, pelepasan komponen, pemangkasan, atau pemeriksaan kualitas pada kondisi produksi yang diinginkan.
Bagian besar sering kali memiliki pendinginan terbatas. Gagang, sudut, dan zona jepit yang tebal mungkin memerlukan waktu lebih lama dibandingkan area dinding yang lebar. Gerakan pembukaan yang lebih cepat tidak dapat melepaskan bagian yang masih terlalu lunak untuk menahan bentuknya. Otomatisasi juga dapat mengatur kecepatan jika robot, trimmer, atau konveyor lebih lambat dibandingkan mesin cetak.
Gunakan tiga nilai keluaran terpisah. Pertama, catat siklus kering hanya sebagai acuan gerak. Kedua, ukur bagian kotor cetakan per jam selama uji coba produksi. Ketiga, laporkan suku cadang yang diterima per jam setelah pemeriksaan kualitas yang disepakati dan penghitungan pemberhentian.
Keluaran yang diterima = bagian kotor yang dicetak - bagian yang ditolak - bagian yang hilang selama penghentian yang dihitung
Untuk perencanaan shift, dokumentasikan periode pengukuran dan kategori penghentian. Pengamatan siklus terbaik yang singkat bukanlah tingkat produksi yang stabil.
Rencana penerimaan harus menyebutkan bagian, cetakan, resin, warna, aturan penggilingan ulang, tindakan operator dan peralatan bantu. Hal ini juga harus menentukan standar kualitas. Berat, dimensi, kinerja kebocoran, kondisi nyala api, tampilan dan lokasi ketebalan dinding adalah kategori umum, namun proyek harus memilih salah satu yang penting.
Gunakan siklus target sebagai anggaran. Bagi menjadi pelepasan akumulator, pergerakan cetakan, peniupan, pendinginan, pembuangan, pembukaan, pengambilan dan pemulihan. Hal ini menunjukkan apakah batasan tersebut berasal dari mesin, cetakan, material atau pekerjaan hilir. Itupanduan optimasi waktu siklusmenjelaskan cara memperbaiki satu tahap tanpa memindahkan cacat ke tahap lain.
Pemrograman dinding harus mengikuti produk, bukan kurva yang disalin
Bagian cetakan ekstrusi besar meregang secara tidak merata. Bahan di dekat bahu, sudut, pegangan, atau tarikan dalam dapat bergerak lebih jauh dibandingkan bahan pada panel lebar. Kesenjangan cetakan yang seragam dapat membuat satu area terlalu tipis sementara area lainnya membawa beban yang tidak perlu.
Halaman KGB100B mengatakan model standar menyertakan pengontrol ketebalan MOOG 100. Pengontrol terpasang yang tepat, resolusi profil, dan paket opsi harus disebutkan dalam kutipan. AManual Moog DigiPack III yang dihosting Kingglemenunjukkan bagaimana pengontrol mesin akumulator dapat menghubungkan posisi perkakas ke profil yang diprogram. Ini juga mencantumkan fungsi ukuran bidikan, bantalan, dan posisi akumulator. Manual tersebut menggambarkan logika kontrol, namun tidak boleh digunakan untuk mengasumsikan antarmuka KGB100B yang tepat.
Bangun profil pertama dari geometri dan waktu cetakan yang diketahui. Kemudian potong atau ukur bagian-bagian di lokasi yang ditentukan. Ubah satu wilayah pada satu waktu dan catat revisinya. Bagian yang lebih berat belum tentu merupakan bagian yang lebih baik. Tujuannya adalah material yang cukup jika diperlukan kinerja dan mengurangi kelebihan jika tidak diperlukan.
Pekerjaan profil harus tetap terhubung dengan massa tembakan dan panjang parison. Memperbesar satu wilayah profil akan mengubah material yang tersedia di tempat lain. Suhu dan gelombang besar juga dapat mengubah hasilnya. Simpan resep yang disetujui dengan tingkat bahan, warna, suhu kepala, pengaturan pengambilan gambar, dan versi cetakan.
Itupanduan pemrograman parisonmenyediakan metode penyetelan langkah demi langkah. Untuk proyek ini, FAT harus membandingkan profil akhir yang disimpan dengan peta dinding yang diukur dan kisaran berat bagian.
Jalankan uji coba pabrik yang menjawab keputusan pembelian
Tes penerimaan pabrik yang bermanfaat bukanlah demonstrasi mesin. Ini adalah upaya terkendali untuk membuat produk yang disepakati dalam kondisi yang terdokumentasi. Hasilnya harus menunjukkan apa yang diuji, bagaimana mengukurnya, dan apa yang tersisa di luar lingkup pengujian.
EUROMAP 46.2 menawarkan disiplin pengukuran yang bermanfaat. Hal ini mengharuskan mesin berada dalam kondisi stabil, kualitas produk memenuhi kebutuhan pelanggan, dan data proses utama harus didokumentasikan. Proses penjualan Kinggle juga mengatakan pelanggan dapat diundang untuk mengikuti tes. Ubah peluang itu menjadi protokol tertulis sebelum persidangan dimulai.
- Bekukan artikel uji.Identifikasi revisi bagian, cetakan, susunan kepala, jumlah rongga atau saluran keluar, dan setiap opsi pemasangan.
- Catat formulasinya.Cantumkan kadar resin, pemasok, paket warna, aditif, dan aturan penggilingan ulang. Simpan bahan secukupnya dari satu lahan yang diketahui jika memungkinkan.
- Verifikasi pengaturannya.Catat suhu barel dan head, pengaturan bidikan, file profil, kondisi hembusan, kondisi air pendingin, dan status otomatisasi.
- Mencapai operasi yang stabil.Jangan pilih bagian pertama yang dapat diterima. Setujui aturan stabilisasi dan jendela sampel sebelum mengukur kinerja.
- Ukur keseimbangan massa.Timbang bagian yang sudah jadi, flash dan trim lainnya. Konfirmasikan massa parison bruto terhadap pengaturan akumulator yang dikutip.
- Periksa kualitas produk.Gunakan lokasi dan metode yang disetujui untuk ketebalan dinding, dimensi, berat, kinerja kebocoran, dan cacat yang terlihat.
- Hitung keluaran yang diterima.Laporkan total siklus, komponen kotor, penolakan dan penghentian selama periode yang disepakati. Simpan siklus kering sebagai catatan terpisah.
- Ukur utilitas.Catat tegangan, daya, tekanan dan aliran udara terkompresi, suhu air pendingin, tekanan dan aliran pada batas yang ditentukan.
- Tantang pengulangan.Periksa massa tembakan, posisi parison, dan pengukuran produk di seluruh jendela sampel, tidak hanya pada satu bagian yang dipilih.
- Tutup penyimpangan.Berikan setiap barang yang gagal pemilik, tindakan, persyaratan bukti dan tanggal jatuh tempo sebelum persetujuan pengiriman.
Simpan bacaan mentah dengan ringkasan yang ditandatangani. Foto harus menunjukkan identifikasi sampel dan lokasi pengukuran. File resep, alarm dan catatan penyimpangan adalah bagian dari bukti. Itupanduan FAT mesin blow mouldingberisi kerangka penerimaan yang lebih lengkap.
Pemilihan sampel juga memerlukan aturan. Beri nomor bagian secara berurutan dan jangan mengganti sampel yang gagal dengan yang lebih baik. Jika pengaturan berubah, mulai grup sampel baru dan catat waktu perubahannya. Hal ini membuat hasilnya dapat dilacak. Ini juga memisahkan variasi normal dari pengembangan proses yang disengaja.
Sebelum persetujuan pengiriman, bandingkan catatan pengujian dengan matriks persyaratan yang ditandatangani. Pemeriksaan gerak mesin yang lolos tidak dapat menutup item kualitas produk yang terbuka. Setiap tes yang tidak dapat diselesaikan harus tetap terlihat dengan alasan dan metode tindak lanjut yang disepakati.
Siapkan RFQ yang dapat direkayasa oleh pembuat mesin
Permintaan yang tidak jelas untuk “satu mesin blow moulding 120 liter” mengundang proposal yang tidak jelas. Kirimkan paket teknis ringkas sebagai gantinya. Keputusan tersebut tidak harus sempurna, namun harus memisahkan persyaratan yang diketahui dari keputusan terbuka.
Mulailah dengan gambar produk berdimensi atau file 3D. Tambahkan foto saat mereka menjelaskan leher, sisipan, pegangan, atau trim. Nyatakan target berat akhir dan identifikasi area dinding kritis. Sebutkan tingkatan materi dan penggilingan ulang yang diperbolehkan. Jika ketahanan terhadap bahan kimia atau uji peraturan penting, nyatakan standar dan kondisi produk secara tepat.
Kemudian tentukan produksi. Berikan suku cadang yang diterima per jam atau per hari, shift yang tersedia, otomatisasi terencana, dan langkah hilir. Nyatakan apakah proyek tersebut menyertakan cetakan baru. Jika cetakan sudah ada, berikan gambar perakitan, berat, ketebalan, pemasangan dan sambungan servis.
Informasi fasilitas harus mencakup pasokan listrik, frekuensi, kapasitas udara bertekanan, kondisi air pendingin, ketinggian bersih, data pintu akses, derek, dan lantai. Jangan menunggu sampai instalasi untuk membandingkan item ini dengan mesin. Proyek-proyek besar dapat dibatasi oleh tali-temali dan penanganan produk semudah dengan ekstrusi.
Lampirkan dengan pertanyaan
Gambar produk dan cetakan, detail resin, target keluaran, kriteria kualitas, kondisi utilitas, batasan tata letak, dan cakupan otomatisasi yang diinginkan.
Permintaan dalam proposal
Opsi kepala akhir, sekrup dan penggerak, pernyataan kesesuaian cetakan, batas utilitas, tata letak, protokol penerimaan, opsi yang disediakan, dan pengecualian teknis.
Mintalah matriks persyaratan yang lengkap. Setiap baris harus menyatakan “memenuhi”, “membutuhkan perubahan”, atau “tidak disertakan”, diikuti dengan referensi ke proposal. Ini lebih mudah untuk diaudit daripada pernyataan yang tersebar di email. Kinggle menyediakan awilayah pengunduhanuntuk dokumen teknis dan aformulir pertanyaan proyekuntuk kontak awal.
Ketika KGB100B termasuk dalam daftar pendek
KGB100B layak untuk ditinjau lebih dekat ketika produk tersebut mendekati rentang aplikasi sebagian besar dan pemeriksaan teknisnya selaras. Halaman produk menyebutkan tong kimia, suku cadang mobil, penghalang lalu lintas, pelampung, mainan, dan furnitur sebagai aplikasi. Daftar tersebut menunjukkan bidang yang dimaksud, namun bukan bukti bahwa bagian tertentu akan berjalan.
Kasus daftar pendek yang kuat memiliki empat ciri. Cetakannya sesuai dengan ruang untuk pergerakan dan servis. Massa perbandingan kotor sesuai dengan opsi kepala yang dikonfirmasi. Pemulihan ekstrusi mendukung siklus yang diperlukan dengan material yang dimaksudkan. Pabrik dapat memasok utilitas dan penanganan pada batas yang disepakati.
Pindah ke konfigurasi lain ketika salah satu kondisi tersebut gagal. Akumulator yang lebih besar dapat memecahkan masalah massa tembakan tetapi tidak untuk lebar cetakan. Pelat yang lebih besar dapat memecahkan selubung cetakan tetapi tidak dapat memecahkan pemulihan ekstrusi. Ukuran mesin yang berbeda mungkin lebih ekonomis bila komponennya jauh lebih kecil daripada jangkauan kerja platform.
Jeda juga bila data belum lengkap. Gambar kepala situs web yang disisipkan dan unit aliran udara yang tidak konsisten memerlukan klarifikasi tertulis. Nomor siklus kering tidak dapat menutup jaminan keluaran. Ini adalah hal yang normal untuk perjanjian teknis, bukan alasan untuk menebak-nebak.
Keputusan pembelian harus diakhiri dengan rencana uji coba berbasis bagian. Jika mesin dapat membuat suku cadang yang stabil dan dapat diterima pada tingkat dan batas kegunaan yang disepakati, maka model tersebut sesuai dengan pekerjaannya. Jika bukti tersebut tidak ada, daftar yang dipilih tetap bersifat sementara.
Pertanyaan yang sering diajukan
Produk apa yang dapat dibuat oleh mesin blow moulding KGB100B 120L?
Kinggle mencantumkan tong kimia, suku cadang mobil, penghalang lalu lintas, kendaraan hias, mainan, dan furnitur di halaman KGB100B. Ini adalah referensi aplikasi, bukan persetujuan otomatis. Produk sebenarnya masih memerlukan pemeriksaan ukuran cetakan, massa perbandingan kotor, kebutuhan penjepit, material, jalur pelepasan, dan pendinginan.
Apakah 120 L berarti setiap wadah di bawah 120 L bisa muat?
Tidak. Volume kontainer nominal hanya merupakan salah satu nilai penyaringan. Bagian di bawah 120 L masih dapat melebihi batas cetakan, batas area yang diproyeksikan, kebutuhan akumulator, atau ruang pembuangan yang tersedia. Kirim gambar produk dan cetakan untuk tinjauan khusus model.
Bisakah KGB100B membuat produk HDPE jadi seberat 15 kg?
Jangan membuat asumsi itu dari meja publik. Halaman tersebut menerbitkan 9(15) kg sebagai referensi berat akumulator PE, tampaknya bersama dengan dua kapasitas kepala yang terdaftar. Massa perbandingan kotor mencakup bagian dan seluruh lampu kilat atau trim. Head, resin, dan margin proses yang dapat digunakan yang dipilih harus dikonfirmasi oleh Kinggle dan dibuktikan dalam uji coba.
Apakah 320 buah/jam merupakan hasil produksi yang diharapkan?
Tidak. Label Kinggle 320 pcs/jam sebagai siklus kering. Keluaran aktual yang diterima mencakup ekstrusi, pembentukan parison, peniupan, pendinginan, pelepasan, pemangkasan, penyortiran, dan penghentian. Nyatakan keluaran diterima yang diperlukan dan verifikasi dengan cetakan dan bahan produksi.
Bagaimana seharusnya penggunaan energi dibandingkan?
Bandingkan energi terkait produk dalam cetakan, produk, resin, aturan kualitas, dan batas pengujian yang sama. Halaman KGB100B menerbitkan 52 hingga 60 kW sebagai saluran energi rata-rata, yang merupakan referensi daya. Ukur kWh/kg dan kWh per suku cadang yang diterima selama produksi stabil alih-alih mengonversi nilai halaman.
Informasi apa yang harus saya kirimkan untuk penawaran harga KGB100B?
Kirim gambar dan foto produk, dimensi, berat jadi, persyaratan dinding, tingkat material, aturan penggilingan ulang, keluaran yang diterima, pengujian kualitas, data cetakan, kondisi utilitas, dan kebutuhan otomatisasi. Tandai item yang tidak diketahui dengan jelas. Hal ini memberikan informasi yang cukup kepada pemasok untuk mengonfirmasi kepala, kesesuaian cetakan, dan ruang lingkup uji coba.
Periksa bagian Anda sebelum memilih mesin
Kirimkan kepada Kinggle gambar produk, perkiraan berat kotor, resin, data cetakan, target keluaran, dan kondisi utilitas pabrik. Tim dapat meninjau apakah platform KGB100B dan konfigurasi akumulator yang dipilih sesuai dengan proyek.
Minta ulasan kesesuaian produk