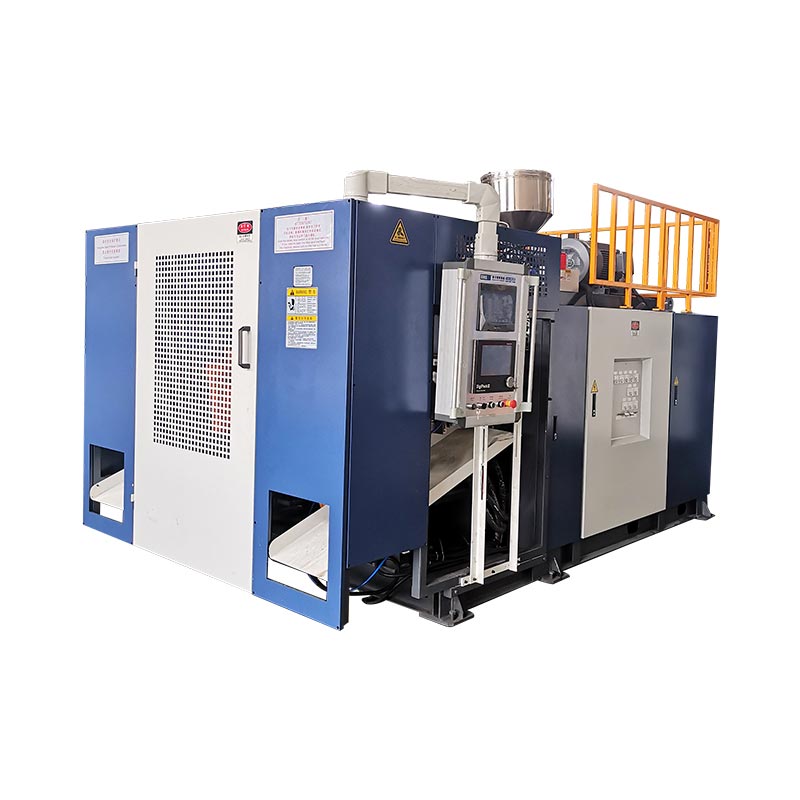
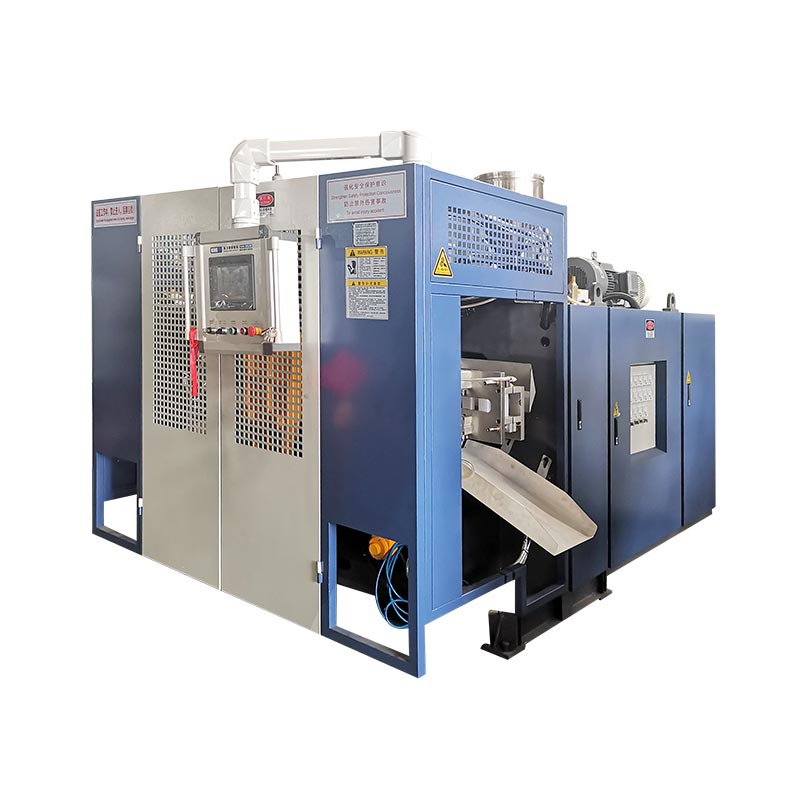
Konfigurasikan KGB110A dari sampel produk yang diukur, bukan dari nama 160L saja. Catat geometri bagian, berat bersih, peta dinding, resin, trim dan target produksi. Kemudian gunakan masukan tersebut untuk memeriksa selubung cetakan, permintaan perbandingan kotor, pemulihan ekstrusi, kebutuhan penjepit, dan utilitas pabrik.
Mesin blow moulding 160 liter dapat menghasilkan produk yang sangat berbeda. Penghalang jalan berongga memiliki area proyeksi yang luas. Ponton mungkin memiliki zona penarikan yang panjang dan persyaratan penyegelan. Panel meja bisa lebar tetapi relatif dangkal. Satu nama model tidak menghilangkan perbedaan tersebut.
Titik awal yang paling berguna sering kali adalah benda yang sudah ada di meja pembeli. Ukur, timbang, dan tandai area yang penting. Sampel tersebut menjadi penghubung antara desain produk, perkakas, konfigurasi mesin, dan uji penerimaan.

File contoh enam halaman yang seharusnya menggerakkan proyek
Gambar bagian berdimensi, ukuran keseluruhan, bukaan, sisipan, dan antarmuka perakitan.
Berat bagian bersih, tingkat bahan, warna, bahan tambahan, dan penggilingan ulang yang diperbolehkan.
Peta ketebalan dinding dengan lokasi penting dan persyaratan pengujian produk.
Potong peta yang menunjukkan flash atas, ekor bawah, potongan pegangan, dan kerugian lainnya.
Target keluaran yang diterima, pola shift, otomatisasi dan pekerjaan hilir.
Tenaga pabrik, udara, air, akses, pengangkatan, dan ruang sel yang tersedia.
Catatan data yang dipublikasikan:Judul halaman Kinggle saat ini dan teks aplikasi menempatkan KGB110A di kelas 160L. Halaman yang sama saat ini menampilkan 120 L dalam ringkasan dan tabel kapasitas maksimum. Artikel ini mengikuti positioning produk 160L yang dipublikasikan, namun kapasitas pesanan pastinya harus dikonfirmasi dalam penawaran harga dan perjanjian teknis.
Mulailah dengan sampel produk, bukan label katalog
Sampel ini memberi tahu Anda di mana keputusan mesin bisa gagal. Dimensi luarnya mempengaruhi cetakan. Bobot dan trimnya memengaruhi akumulator. Permukaannya yang luas mempengaruhi area yang diproyeksikan. Sudut dan pegangan yang dalam mempengaruhi distribusi dinding. Perilaku pendinginan mempengaruhi waktu siklus dan pelepasan.
Volume masih berguna. Ini membantu menempatkan proyek dalam jangkauan mesin umum. Namun dua produk dengan volume tertutup yang sama mungkin memerlukan kepala, klem, atau bukaan cetakan yang berbeda. Pelampung yang besar dapat menampung lebih banyak udara dengan menggunakan lebih sedikit resin dibandingkan panel teknis padat dengan rusuk lokal dan zona pemasangan yang tebal.
Jangan mengandalkan komponen jadi pesaing sebagai satu-satunya sumber. Jika memungkinkan, tambahkan file desain asli dan persyaratan kinerja yang diinginkan. Sampel yang disalin mungkin mencakup ketebalan dinding yang mengimbangi cetakan atau proses lama. Mengulangi tembok tersebut tanpa memahami tugasnya dapat menambah bobot tanpa meningkatkan kinerja.
Kinggle didokumentasikanproses penjualandiawali dengan foto produk, gambar, berat, ukuran dan bahan. Ia juga menanyakan persyaratan ketebalan, keluaran, dan ketahanan terhadap bahan kimia. Urutan tersebut praktis karena rekomendasi mesin mengikuti bukti produk.
File sampel harus memiliki satu nomor revisi. Jika leher, pegangan, sisipan, atau panjang keseluruhan berubah, perbarui file sebelum mesin dan cetakan dibekukan. Hal ini untuk menghindari proyek dimana kutipan sesuai dengan sampel awal namun gambar produksi tidak lagi sesuai dengan sel yang dikutip.
Buatlah contoh dokumen yang dapat bertahan dalam tinjauan teknis
Mulailah dengan pengukuran dasar. Catat keseluruhan panjang, lebar dan tinggi. Tambahkan diameter bukaan, penyelesaian leher, ukuran flensa, jarak bebas pegangan, dan posisi sisipan apa pun. Tandai garis perpisahan dan area cubitan yang terlihat jika sampel menunjukkannya.
Timbang seluruh produk pada skala yang dikalibrasi. Kemudian pisahkan semua komponen lepasan yang bukan cetakan tiup. Tutup, sumbat, sisipan logam atau isian busa tidak boleh dihitung sebagai plastik cetakan. Catat metode identifikasi bahan alih-alih mengasumsikan polimer dari penampakannya.
Ketebalan dinding memerlukan peta lokasi. Beri nomor pada titik-titik pada gambar atau foto. Termasuk sudut, transisi bahu, pegangan, kontak dasar, zona pemasangan, dan panel lebar. Ketebalan rata-rata tunggal menyembunyikan area tipis yang dapat mengontrol kinerja.
Selanjutnya, tulis pengujian produk. Pelampung, penghalang lalu lintas, panel furnitur dan kontainer industri tidak memiliki kriteria kelulusan yang sama. Gunakan gambar pembeli yang sebenarnya, persyaratan peraturan, atau pengujian internal. Jangan meminjam uji ketinggian jatuh, beban, atau kebocoran dari produk yang tidak terkait.
| Contoh bukti | Bagaimana cara merekamnya | Keputusan mesin terpengaruh |
|---|---|---|
| Geometri keseluruhan | Gambar berdimensi atau file 3D yang dicentang | Selubung cetakan, garis tengah, posisi kepala dan jalur pelepasan |
| Berat bersih cetakan | Berat tanpa bagian yang dirakit secara terpisah | Titik awal massa parison bruto |
| Distribusi dinding | Lokasi bernomor dengan metode pengukuran yang dipilih | Profil Parison, distribusi suntikan dan kriteria uji coba |
| Sistem resin | Nilai, pemasok, warna, aditif, dan aturan penggilingan ulang | Kesesuaian sekrup, laju leleh, dan jendela pemrosesan |
| Potong dan flash | Perkiraan potongan atas, bawah, pegangan dan samping | Permintaan akumulator dan beban ulang |
| Tes fungsional | Dinamakan metode, kondisi, ukuran sampel dan batas kelulusan | Desain cetakan, pendinginan, target dinding, dan cakupan FAT |
| Keluaran yang diterima | Suku cadang bagus per jam atau shift setelah pemeriksaan | Tingkat pemulihan, pendinginan, otomatisasi, dan kapasitas hilir |
Sampel adalah bukti, bukan spesifikasi lengkap. Bahan tersebut mungkin sudah tua, melengkung, atau menyerap bahan kimia. Gunakan untuk mengajukan pertanyaan yang lebih baik, lalu tempatkan gambar yang disetujui dan standar pengujian di atas sampel fisik dalam hierarki dokumen.
Baca spesifikasi KGB110A sebagai serangkaian pemeriksaan
ItuHalaman produk KGB110Amenerbitkan ukuran mesin 6,6 x 4,2 x 5,2 m dan berat mesin 22 t. Bagian penjepitnya mencantumkan 760 kN, pelat 1100 x 1400 mm dan cetakan maksimum 1000 x 1400 mm. Halaman ini juga memberikan kisaran ketebalan cetakan 610 hingga 750 mm.
Untuk pembukaan dan pergerakan, halaman menunjukkan langkah bergerak 600 hingga 1600 mm dan 600 mm. Angka-angka ini memerlukan perakitan cetakan di sampingnya. Pertanyaan yang berguna adalah apakah bagian yang didinginkan secara lengkap dapat melepaskan dan meninggalkan cetakan dengan robot, sisipan, dan trim yang diinginkan masih terpasang.
Bagian ekstrusi mencantumkan sekrup 110 mm, rasio 25 L/D, motor ekstruder 75 kW, dan empat zona pemanasan. Kapasitas peleburan HDPE yang dipublikasikan adalah 160 hingga 200 kg/jam. Kisaran tersebut termasuk dalam kata-kata HDPE pada halaman tersebut. Hal ini tidak membuktikan tingkat yang sama untuk bahan atau formulasi lain.
Bagian kepala menerbitkan kapasitas akumulator 12(20) L dan berat akumulator PE 9(15) kg. Ini juga mencantumkan diameter die-pin maksimum 450(600) mm. Nilai dalam tanda kurung dapat mencerminkan pilihan konfigurasi, namun halaman tidak menentukan aturannya. Proposal harus menyebutkan head, die tooling, dan basis resin yang dipilih.
Halaman ini menjelaskan model standar dengan pengontrol ketebalan MOOG 100, lengan robot, dan sistem hembusan bawah. Ini adalah pernyataan yang dipublikasikan oleh pihak pertama. Kutipan tetap harus menyebutkan setiap item yang disediakan, antarmukanya, dan perubahan spesifik proyek apa pun.
Pembacaan pabrik:jangan menyalin tabel ke dalam pesanan pembelian tanpa pertanyaannya. Letakkan pengukuran sampel, gambar cetakan, atau perhitungan kegunaan di samping setiap spesifikasi yang ingin dipenuhi.
Terjemahkan bentuk produk ke dalam ruang pemasangan dan pelepasan cetakan
Gambar produk menjadi cetakan hanya setelah menambahkan strategi penyusutan, baja rongga, pendinginan, pinch-off, ventilasi, perkakas leher dan pemasangan. Rakitan yang dihasilkan bisa jauh lebih besar dari produknya. Bagian yang terlihat nyaman dalam batas 1000 x 1400 mm mungkin menjadi sempit setelah sambungan dan perangkat bergerak ditambahkan.
Periksa lebar, tinggi dan ketebalan terpasang secara terpisah. Gunakan rakitan lengkap, termasuk pelat pendukung dan adaptor. Konfirmasikan pola pemasangan terhadap referensi pelat 1100 x 1400 mm. Tunjukkan sambungan air, hidrolik, pneumatik, dan listrik pada posisi pemasangannya.
Ruang terbuka adalah masalah gerak. Panel meja mungkin perlu membersihkan rusuk yang dalam. Sebuah penghalang mungkin meninggalkan rongga secara miring. Ponton dapat tetap fleksibel saat panas dan mungkin memerlukan dukungan saat dibawa pulang. Cengkeraman robot dan rotasi bagian membutuhkan cakupannya sendiri.
Rencanakan rute penggantian cetakan pada saat yang bersamaan. Halaman KGB110A memberikan bobot mesin 22 ton tetapi tidak mempublikasikan berat cetakan yang diizinkan. Tanyakan kepada Kinggle mengenai batas berat cetakan akhir, titik pengangkatan, dan gambar pengaturan umum. Kemudian verifikasi derek tanaman, tinggi kait dan pendekatannya.
Pendinginan cetakan dapat mengontrol seluruh siklus. Permukaan yang besar memerlukan sirkuit yang seimbang, sedangkan permukaan yang tebal mungkin memerlukan pendinginan yang terfokus. Itupanduan cetakan ekstrusi blow mouldingmencakup pinch-off, ventilasi dan perencanaan sirkuit secara lebih rinci.
Hitung permintaan parison bruto sebelum memilih kepala
Akumulator harus mengirimkan semua material yang meninggalkan cetakan selama satu kali pencetakan. Berat produk jadi hanya satu bagian. Kepala juga memberi makan flash, ekor, potongan pegangan dan bahan apa pun yang dihilangkan selama proses pemangkasan.
Massa perbandingan kotor = produk cetakan bersih + lampu kilat dan trim + tunjangan proses yang terdokumentasi
Gunakan nilai yang diukur atau diturunkan dari cetakan. Tidak ada persentase sisa yang universal untuk pelampung, penghalang, furnitur, dan komponen teknis.
Kinggle menerbitkan 9(15) kg sebagai lini berat akumulator PE untuk KGB110A. Perlakukan itu sebagai referensi kepala dan material, bukan kapasitas produk jadi. Tingkat PE, suhu leleh, konten daur ulang, dan pengaturan cetakan dapat mengubah perilaku penggunaan. Resin lain memerlukan tinjauan tersendiri.
Panjang Parison berpengaruh terhadap massa. Parison yang panjang bisa melorot atau meregang sebelum cetakannya ditutup. Cetakan yang lebar dapat mengurangi tarikan yang dibutuhkan di sekitar produk namun dapat mengubah kebutuhan kepala dan perkakas. Catat ukuran cetakan, celah terprogram, waktu ekstrusi, dan posisi perbandingan selama pengujian.
Permintaan kotor juga mempengaruhi penyesalan. Flash yang berat mungkin cocok dengan akumulator sekaligus menghasilkan aliran sisa yang besar. Sistem granulator, pengangkutan, dan pencampuran harus mengimbanginya. Jika hasil penggilingan kembali ke produk, persentase dan pengendalian kontaminasi termasuk dalam formulasi yang disetujui.
Tinggalkan rentang kendali untuk koreksi profil. Kepala yang berada pada tepi praktisnya mungkin memiliki sedikit ruang untuk sudut yang lebih tebal atau perbandingan yang lebih panjang. Percobaan harus menunjukkan massa kotor yang stabil, bantalan yang dapat diterima, dan penempatan perbandingan yang dapat diulang pada jendela sampel yang ditentukan.
Ubah peta dinding menjadi profil perbandingan yang terkontrol
Peta dinding menunjukkan di mana produk membutuhkan bahan. Profil parison menyatakan kapan celah dadu harus berubah saat parison meninggalkan kepala. Menghubungkan kedua catatan tersebut lebih berguna daripada menyalin profil dari bagian lain.
Beri nomor lokasi dinding pada contoh gambar. Setelah setiap percobaan, potong atau ukur lokasi yang sama dengan urutan yang sama. Catat bobot bagian dan revisi profil dengan setiap kelompok. Jika beberapa pengaturan berubah sekaligus, tim kehilangan alasan hasilnya.
Halaman KGB110A memberi nama pengontrol ketebalan MOOG 100. APanduan Moog DigiPack III dihosting oleh Kingglemenjelaskan metode pengontrol yang menyimpan file produk dan menghubungkan ketebalan dinding yang diprogram dengan posisi mesin. Ini adalah bukti proses yang berguna, namun tidak mengidentifikasi antarmuka pengontrol pasti yang disertakan pada setiap KGB110A.
Profil tidak dapat memperbaiki setiap cacat. Geometri cetakan dan mandrel, pemusatan kepala, suhu leleh, pembengkakan parison, dan waktu cetakan masih penting. Jika perbandingan memasuki cetakan tepat di tengah, penambahan bahan dapat menyembunyikan gejala sekaligus menambah berat.
Setelah bagiannya lolos, simpan resep lengkapnya. Meliputi bahan, warna, suhu, pengaturan bidikan, file profil, peniupan, pendinginan, dan revisi cetakan. Itupanduan pemrograman parisonmenyediakan urutan penyetelan yang lebih lengkap.
Cocokkan pemulihan ekstrusi dengan pendinginan dan keluaran yang diterima
Tabel umum mencantumkan 160 hingga 200 kg/jam sebagai kisaran kapasitas leleh HDPE KGB110A. Pertanyaan produksinya adalah apakah sekrup yang dipilih dapat mengisi ulang akumulator sebelum pengambilan berikutnya dengan tetap menjaga kualitas lelehan yang stabil. Tarif brosur yang maksimal tidak bisa menjawabnya dengan sendirinya.
Hitung permintaan kotor per jam dari perbandingan lengkap. Gunakan acara pencetakan yang direncanakan per jam dan outlet aktif. Kemudian bandingkan hasilnya dengan laju leleh yang diuji untuk resin sebenarnya, warna dan kondisi penggilingan ulang.
Permintaan material bruto, kg/h = massa parison bruto x kejadian pencetakan per jam x parison aktif per kejadian
Halaman KGB110A mencantumkan 320 buah/jam, tetapi diberi label siklus kering. Siklus kering adalah acuan gerak mesin. Keluaran produk meliputi pemulihan akumulator, pembentukan parison, hembusan, pendinginan, pembuangan, pembukaan, pengambilan, pemangkasan, dan penurunan kualitas.
Bagian-bagian besar sering kali menghabiskan sebagian besar siklus pendinginan. Waktu tersebut memungkinkan ekstruder mengisi ulang head. Jika pendinginan cetakan yang lebih baik memperpendek siklus, laju leleh yang dibutuhkan akan meningkat. Oleh karena itu optimasi siklus harus memeriksa pemulihan dan kualitas dinding, tidak hanya suhu cetakan.
Laporkan suku cadang yang diterima per jam setelah pemeriksaan yang disepakati. Simpan siklus kering, siklus kotor, penolakan dan penghentian di kolom terpisah. Itupanduan optimasi waktu siklusmenunjukkan bagaimana membangun anggaran waktu tahap demi tahap.
Periksa 760 kN terhadap area yang diproyeksikan dan tekanan proses
Kinggle menerbitkan gaya penjepitan 760 kN untuk KGB110A. Angka tersebut hanya berguna di samping luas proyeksi rongga dan tekanan internal yang disepakati. Area yang diproyeksikan adalah siluet rongga pada bidang perpisahan. Ini bukan volume wadah atau luas permukaan.
Penghalang atau bagian atas meja yang lebar dapat menimbulkan beban pemisah yang signifikan meskipun permukaannya dangkal. Pelampung yang dalam namun sempit mungkin berperilaku berbeda. Tata letak multi-rongga atau multi-bagian meningkatkan total area proyeksi yang terlihat oleh penjepit.
Halaman produk mencantumkan tekanan tiupan 0,8 MPa. Gunakan jendela produksi aktual dalam perhitungan. Ventilasi cetakan, suhu leleh, detail permukaan, dan ketebalan dinding dapat mengubah tekanan yang dibutuhkan. Pengujian pabrik harus mencatat tekanan yang disetel dan tekanan masuk mesin yang tersedia.
Kondisi lampu kilat adalah bukti yang berguna. Lampu kilat yang membesar dapat menunjukkan gaya pemisah yang berlebihan, area terjepit yang aus, masalah pelurusan, atau kelebihan material. Jangan perbaiki setiap masalah lampu kilat dengan meningkatkan kekuatan penjepit. Periksa cetakan dan proses bersama-sama.
Pemasok mesin dan pemasok cetakan harus menyetujui satu perhitungan. Masukkan area yang diproyeksikan, tekanan proses, persyaratan penjepit dan faktor yang diasumsikan dalam file teknis. Hal ini mencegah dua persetujuan terpisah yang mengandalkan asumsi berbeda.
Periksa kembali perhitungan jika tata letak rongga berubah. Menambahkan bagian kedua, memindahkan garis perpisahan, atau memperbesar panel dapat mengubah area proyeksi. Sisipan dan aksi samping juga dapat mengubah reaksi cetakan. Gambar cetakan akhir, bukan sketsa produk awal, harus menutup pemeriksaan ini.
Tentukan lapisan material daripada mengandalkan frase fitur
Halaman KGB110A mengatakan platform tersebut dapat menyediakan produk satu lapis dan juga dapat membangun struktur dua lapis atau multi lapis. Tabel spesifikasi publik yang sama mencantumkan satu sekrup 110 mm dan satu motor ekstruder 75 kW. Oleh karena itu, proyek multi-lapis memerlukan gambar konfigurasi di luar tabel standar.
Mulailah dengan alasan produk untuk lapisan lainnya. Ini mungkin penempatan warna, bahan inti daur ulang atau penghalang fungsional. Sebutkan bahan di setiap lapisan dan rasio targetnya. Periksa kompatibilitas, suhu pemrosesan, dan variasi yang diizinkan.
Kemudian minta diagram jalur leleh. Ini harus mengidentifikasi setiap ekstruder, adaptor, saluran kepala dan titik kontrol. Proposal tersebut juga harus menunjukkan ukuran motor, beban pemanasan, penanganan material dan total utilitas yang direvisi. Label umum “multi-lapisan” tidak mendefinisikan peralatan ini.
Pekerjaan pergantian tumbuh seiring dengan setiap jalur material. Volume pembersihan, akses pembersihan, urutan warna, dan pemisahan sisa mempengaruhi waktu pengoperasian. Jika produk tidak memerlukan banyak lapisan, sistem tambahan dapat menambah pekerjaan tanpa menciptakan nilai pembeli.
Arah lapisan tunggal
Gunakan satu aliran resin yang ditentukan ketika kinerja produk, warna, dan rencana daur ulang dapat dipenuhi dengan satu struktur dinding.
Arah multi-lapisan
Minta konfigurasi ko-ekstrusi khusus proyek ketika setiap lapisan memiliki fungsi dan rentang penerimaan yang terdokumentasi.
milik Kingglepanduan ekstrusi bersama multi-lapismenjelaskan peran lapisan dan pertanyaan-pertanyaan yang termasuk dalam RFQ.
Rencanakan sel lengkap di sekitar mesin 22 ton
Dimensi mesin yang dipublikasikan adalah 6,6 x 4,2 x 5,2 m. Berat mesin adalah 22 ton. Nilai-nilai ini memulai tata letak pabrik. Ini tidak termasuk izin servis, tangga, penanganan cetakan, peralatan resin, kompresor, sistem pendingin, finishing take-out atau downstream.
Periksa jalur vertikal terlebih dahulu. Bangunan memerlukan ketinggian yang cukup untuk alat berat, akses platform, dan rencana pengangkatan. Tandai rute untuk komponen die head dan ekstruder jika pemeliharaan memerlukan pembuangan overhead. Konfirmasikan kapasitas derek dan jangkauan kait dari gambar akhir.
Halaman KGB110A menerbitkan 0,3 MPa dan 120 L/mnt untuk air pendingin. Lembar proyek juga memerlukan suhu masuk, batas kembali, kualitas air, filtrasi, dan cakupan sirkuit. Jumlah aliran tanpa suhu tidak dapat mengukur sistem pendingin.
Untuk udara bertekanan, halaman mencantumkan 0,8 MPa dan 1,8 m³/mnt. Konfirmasikan permintaan puncak dan rata-rata, ukuran receiver, titik embun, filtrasi, dan ukuran sambungan. Peristiwa hembusan angin yang besar dapat menurunkan tekanan ketika ukuran header terlalu kecil.
Halaman tersebut memberi label 52 hingga 60 kW sebagai konsumsi energi rata-rata. Karena kW adalah daya, perlakukan ini sebagai referensi daya pengoperasian yang dipublikasikan. Jangan diubah menjadi kWh per bagian.EUROMAP 46.2menghubungkan pengukuran energi terkait produk ke mesin, cetakan, dan produk tertentu dalam kondisi stabil.
Itupanduan utilitas pabrikmencakup batas-batas listrik, udara, air, pekerjaan sipil dan akses. Gunakan gambar pengaturan umum akhir daripada sampul umum untuk persetujuan pemasangan.

Buktikan konfigurasinya dengan uji coba produk yang dapat dilacak
Uji coba pabrik harus membuat ulang pekerjaan produk yang dijelaskan dalam file sampel. Cetakan, resin, dan opsi utama yang disetujui harus ada. Jika pengganti digunakan, catat perbedaannya dan batasi kesimpulannya.
Rencanakan urutan sampel sebelum dijalankan. Nomor bagian dalam urutan pencetakan. Tentukan kapan produksi stabil dimulai dan berapa lama periode pengukuran berlangsung. EUROMAP 46.2 memerlukan kondisi mesin yang stabil untuk metode energi terkait produknya dan mendokumentasikan kualitas produk sebagai bagian dari konteks pengujian.
- Identifikasi konfigurasinya.Catat nomor seri mesin, opsi kepala, perkakas cetakan, revisi cetakan, pengontrol, dan otomatisasi terpasang.
- Verifikasi formulasinya.Catat kadar resin, pemasok, warna, bahan tambahan, dan isi ulang dari bahan uji sebenarnya.
- Tangkap resepnya.Simpan suhu, pengaturan bidikan, profil dinding, pengaturan hembusan, kondisi pendinginan, dan waktu otomatisasi.
- Tutup neraca massa.Timbang produk, setiap aliran trim, dan hasil kotor lengkap. Bandingkan dengan basis kepala yang dikutip.
- Ukur peta dinding.Gunakan lokasi yang diberi nomor dan metode yang disepakati. Jaga agar pembacaan tetap terhubung dengan setiap nomor sampel.
- Jalankan pemeriksaan fungsional.Terapkan hanya pengujian dan batasan khusus produk yang tertulis dalam persyaratan yang disetujui.
- Hitung keluaran dengan jujur.Pisahkan siklus kering, siklus kotor, suku cadang yang diterima, penolakan dan penghentian selama periode yang disepakati.
- Rekam utilitas.Ukur daya, udara, dan air pada batas yang ditentukan saat produk yang diterima sedang dibuat.
- Tutup item yang terbuka.Berikan setiap penyimpangan pemilik, tindakan perbaikan, persyaratan bukti dan tanggal jatuh tempo.
Jangan hanya memilih bagian terbaik untuk laporan. Pertahankan urutan yang menunjukkan variasi. Jika resepnya berubah, mulailah kelompok sampel baru. Ini memisahkan pengembangan proses dari bukti penerimaan.
Sepakati alat ukur sebelum ujian. Catat resolusi skala, metode ketebalan dan status kalibrasi yang mempengaruhi hasilnya. Gunakan alat yang sama untuk urutan sampel. Jika pembeli dan pemasok mengukur dengan metode yang berbeda, bandingkan metode tersebut sebelum memutuskan bahwa bagian-bagiannya tidak sesuai.
Hasil yang gagal memerlukan konteks. Simpan pengaturan terkait, riwayat alarm, nomor sampel, dan catatan inspeksi. Bagian yang dikoreksi dapat membuktikan adanya perbaikan, namun tidak menghapus penyimpangan sebelumnya. Riwayat ini membantu tim memutuskan apakah perbaikan tersebut stabil atau sementara.
Simpan data mentah, foto, ekspor resep, dan ringkasan yang ditandatangani secara bersamaan. Itupanduan tes penerimaan pabrikmenyediakan protokol yang lebih luas untuk pemeriksaan mesin, produk, dan dokumen.
Gunakan empat gerbang untuk memutuskan apakah KGB110A cocok
KGB110A termasuk dalam daftar terpilih ketika empat gerbang bukti ditutup. Pertama, cetakan sesuai dengan pelat, amplop, rentang ketebalan, dan pergerakan. Kedua, kepala yang dipilih dapat memberikan perbandingan kasar dengan rentang kendali yang berguna. Ketiga, pemulihan ekstrusi mendukung siklus target dengan material sebenarnya. Keempat, pabrik dapat menyediakan utilitas dan penanganan yang dibutuhkan.
Label 160L tidak dapat menggantikan gerbang mana pun. Bagian yang panjang mungkin gagal dalam pemeriksaan cetakan. Bagian yang berat mungkin gagal dalam pemeriksaan tembakan. Siklus pendek mungkin gagal dalam pemeriksaan pemulihan. Pabrik dengan ketinggian terbatas mungkin gagal dalam pemeriksaan pemasangan.
Turunkan rentang mesin ketika produk dan cetakan jauh lebih kecil dan platform yang lebih besar tidak menambah kapasitas yang berguna. Naik atau minta konfigurasi lain ketika tembakan kotor, ruang cetakan, atau permintaan penjepit melebihi kisaran yang telah terbukti. ItuPanduan KGB100B 120Lmenyediakan pemeriksaan teknik tingkat rendah yang berdekatan.
Selesaikan pilihan dengan matriks persyaratan yang ditandatangani. Setiap baris harus menyebutkan masukan pembeli, konfigurasi yang diusulkan, dan bukti yang akan membuktikan kepatuhan. Barang yang tidak diketahui sebaiknya tetap dibuka daripada diganti dengan asumsi brosur.
Model mesin kemudian merupakan hasil dari file produk. Urutan tersebut memberi perancang cetakan, pembuat mesin, dan pembeli satu set fakta untuk dikerjakan.
Pertanyaan yang sering diajukan
Untuk produk apa mesin blow moulding KGB110A 160L ditujukan?
Halaman produk Kinggle mencantumkan tong, furnitur, pelampung, ponton, mainan, suku cadang mobil, dan penghalang lalu lintas. Ini adalah keluarga aplikasi. Produk spesifik masih memerlukan pemeriksaan kesesuaian cetakan, massa perbandingan kotor, permintaan penjepit, bahan, pendinginan dan pelepasan.
Mengapa saya harus mengirimkan sampel fisik dan gambarnya?
Gambar tersebut mendefinisikan geometri yang disetujui, sementara sampel membantu tim teknik memeriksa berat, garis perpisahan, trim, distribusi dinding, dan penanganan. Gunakan keduanya bila memungkinkan. Tes gambar dan tes tertulis harus mengontrol apakah sampel berbeda dari desain saat ini.
Apakah 320 pcs/jam merupakan hasil produksi KGB110A?
Tidak. Halaman KGB110A memberi label 320 pcs/jam sebagai siklus kering. Keluaran yang diterima harus mencakup pemulihan ekstrusi, pembentukan parison, peniupan, pendinginan, pengambilan, pemangkasan, penolakan, dan penghentian penghitungan dengan cetakan produksi dan resin.
Bisakah komponen PE jadi seberat 15 kg dijalankan pada KGB110A?
Tabel publik menunjukkan 9(15) kg sebagai referensi berat akumulator PE, bukan kapasitas produk jadi. Massa perbandingan kotor mencakup produk dan semua lampu kilat atau trim. Konfirmasikan head, basis resin, dan margin operasi yang dipilih, lalu buktikan hasilnya dalam uji coba produk.
Apakah KGB110A standar membuat produk multi-lapis?
Deskripsi produk menyebutkan solusi satu lapis dan multi lapis, sedangkan tabel umum mencantumkan satu sekrup dan satu motor ekstruder. Proyek multi-lapisan memerlukan gambar jalur leleh terpisah, daftar ekstruder, konfigurasi kepala, rentang rasio lapisan, dan lembar utilitas yang direvisi.
Apa yang harus disertakan dalam penyelidikan KGB110A?
Kirim gambar produk, foto sampel, dimensi, berat bersih, peta dinding, resin, perkiraan trim, uji kualitas, target keluaran yang diterima, data cetakan, dan utilitas pabrik. Kinggle kemudian dapat mengonfirmasi kepala, ruang cetakan, pengaturan ekstrusi, dan rencana penerimaan.
Kirimkan bukti produknya, tidak hanya volumenya saja
Bagikan file sampel, informasi cetakan, target keluaran, dan kondisi pabrik dengan Kinggle. Tim proyek dapat menggunakan fakta tersebut untuk mengonfirmasi konfigurasi KGB110A dan menentukan uji coba berbasis produk.
Minta peninjauan konfigurasi KGB110ASumber dan dasar tinjauan
- Kinggle, Mesin Cetakan Tiup Akumulasi 160L, model KGB110A. Penentuan posisi produk, spesifikasi dan aplikasi yang dinyatakan, diperiksa pada 15 September 2026.
- Proses Penjualan Kinggle. Permintaan informasi produk dan alur kerja inspeksi yang dinyatakan, diperiksa pada 15 September 2026.
- Manual instruksi Moog DigiPack III dihosting oleh Kinggle. File produk yang disimpan dan kontrol ketebalan dinding terprogram untuk akumulator atau mesin kontinu.
- EUROMAP 46.2, Mesin Extrusion Blow Moulding, Penentuan Konsumsi Energi Terkait Produk. Versi 1.0, Januari 2014.
Catatan redaksi:Kinggle adalah produsen dan penerbit panduan ini. Data produk disajikan sebagai informasi yang dipublikasikan pihak pertama. Spesifikasi proyek yang ditandatangani dan uji coba yang disaksikan harus mengendalikan mesin yang dipesan.