Di halaman ini
- Apa itu mesin blow moulding plastik?
- Jenis mesin blow moulding plastik
- Komponen utama dan pengaruhnya terhadap keluaran
- Tren cetakan tiup tahun 2026
- Bagaimana memilih mesin yang tepat
- Instalasi, pengkabelan dan commissioning
- Masalah umum dan pemecahan masalah
- Prospek pasar 2026–2030
- Pertanyaan Umum
- Kesimpulan
Apa itu mesin blow moulding plastik?
Blow moulding adalah proses pembuatan komponen plastik berongga. Mesin tersebut melelehkan resin plastik, membentuknya menjadi bentuk yang lembut, dan menggunakan udara bertekanan untuk mengembang bentuk tersebut pada dinding cetakan; ketika dingin, bagian tersebut menahan bentuk cetakan. Empat tahap menentukan setiap mesin —pemanasan (plastisisasi), pembentukan (parison atau preform), peniupan, dan pendinginan— dan perbedaan antar jenis mesin terletak pada bagaimana bentuk lembutnya tercipta sebelum udara dimasukkan.
Mesin cetak tiup plastik menghasilkan sejumlah besar barang sehari-hari dan industri: minuman dan farmasibotol, pelumas dan bahan kimiajerigen, industridrum dan tangki IBC, tangki bahan bakar otomotif dan saluran udara, penghalang jalan, dan kontainer yang tak terhitung jumlahnya. Bahannya tergantung pada bagiannya:PELIHARAANuntuk botol minuman bening,HDPEdan HMW-HDPE untuk kaleng, drum dan tangki,haluntuk kemasan tahan panas dan berdinding tipis, dan PVC atau resin rekayasa seperti PA untuk aplikasi khusus dan penghalang.
Jenis mesin blow moulding plastik
Ada tiga jenis proses inti, ditambah kategori hard disk yang berkembang pesat yang kini dipertimbangkan pembeli secara terpisah pada tahun 2026.
Mesin Cetakan Tiup Ekstrusi (EBM)
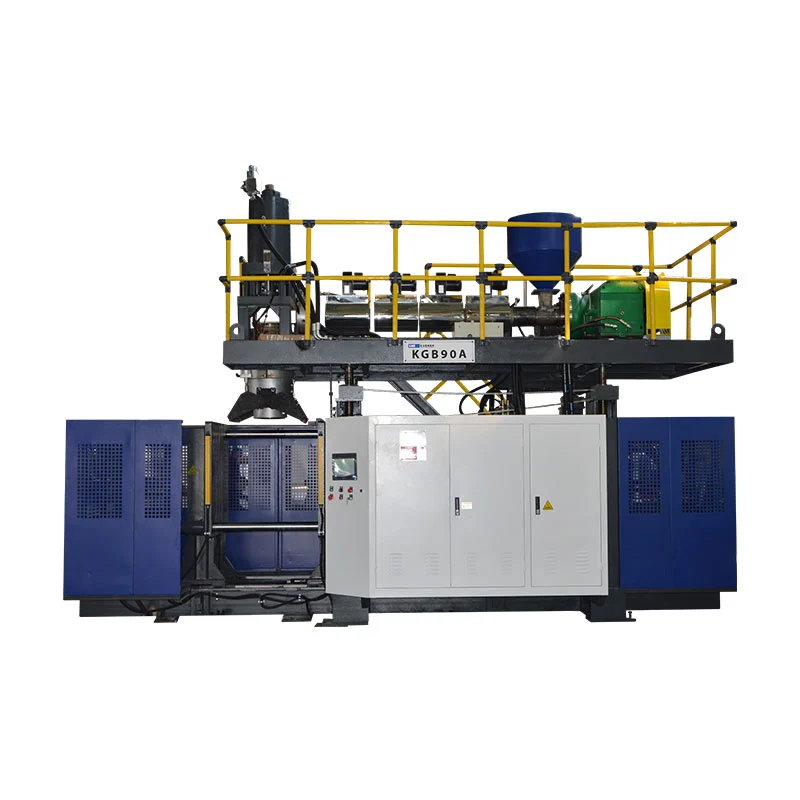
Cara kerjanya:ekstruder melelehkan resin dan mendorongnya melalui kepala cetakan untuk membentuk tabung gantung, parison; cetakan menutup sekelilingnya dan udara menggembungkannya ke rongga. Karena badan, pegangan dan leher terbentuk dalam satu pukulan, ekstrusi blow moulding adalah proses untuk menangani dan bagian besar.Keuntungan:biaya perkakas yang rendah, pergantian yang cepat, dan rentang ukuran komponen terluas — mulai dari botol 100 ml hingga drum 220 L dan seterusnya.Aplikasi:jerigen, drum kimia, tangki air dan bahan bakar, kotak peralatan, pembatas jalan, mainan. Ini merupakan kecocokan alami untuk kontainer industri bervolume tinggi, dan proses yang kami spesialisasi di dalamnya; lihat kamikontinuDanakimesin ekstrusi.
Mesin Cetak Tiup Injeksi (IBM)
Cara kerjanya:bentuk awal yang tepat dicetak dengan injeksi pada batang inti, kemudian dipindahkan ke stasiun tiup di mana udara menggembungkannya. Karena necknya dicetak dengan injeksi, IBM memberikan akurasi neck yang sangat baik dan hasil akhir yang halus. Itu cocokbotol dan stoples kecil dengan presisi tinggi— botol farmasi, wadah kosmetik — dalam volume rendah dengan sisa yang sangat sedikit. Itu tidak menghasilkan wadah bergagang dan tidak cocok untuk bagian besar.
Mesin Cetak Tiup Peregangan Injeksi (ISBM)
Cara kerjanya:bentuk awal PET disuntikkan, kemudian diregangkan secara aksial saat ditiup. Orientasi biaksial ini menyelaraskan polimer, menghasilkan dinding yang lebih jernih, kuat, dan ringan untuk berat tertentu. ISBM adalah standar untukBotol air PET dan minuman ringan, dimana keringanan dan transparansi sangat menentukan. Ini adalah rangkaian produk yang berbeda dari suku cadang industri HDPE.
2026: Mesin Blow Moulding Seluruh Listrik dan Berbasis Servo
Di luar jenis proses, pembeli pada tahun 2026 semakin banyak yang membandingkanmenggerakkan teknologi. Alat berat tradisional menggunakan hidraulik berkapasitas tetap yang bekerja dengan daya penuh, apa pun bebannya.Sepenuhnya listrikmesin menggantikan hidrolik dengan motor servo, danhidrolik yang digerakkan oleh servomesin menggerakkan pompa utama sesuai permintaan — keduanya mengurangi penggunaan energi secara tajam dan meningkatkan kemampuan pengulangan. Desain serba listrik umum terjadi pada mesin kecil dan berpresisi tinggi; untuk bagian industri besar yang memerlukan gaya penjepit yang sangat tinggi, ahidrolik yang digerakkan oleh servomesin biasanya memberikan keseimbangan terbaik antara penghematan energi dan tonase. Mesin kami menggunakan pompa utama servo dengan kontrol konversi frekuensi untuk alasan ini.
Tabel 1 · Jenis mesin vs bahan, kapasitas, aplikasi, dan keunggulan tahun 2026
| Jenis | Bahan | Kapasitas tipikal | Aplikasi terbaik | keuntungan tahun 2026 |
|---|---|---|---|---|
| Ekstrusi (EBM) | HDPE, HMW-HDPE, PP, PVC, PA | 100 ml – 2.000 L | Jerigen, drum, tank, onderdil mobil | Kepala multilayer menjalankan lapisan PCR / regrind |
| Injeksi (IBM) | PE, PP, PS | ≤ ~0,5 L | Botol kecil farmasi dan kosmetik | Potongan sangat rendah, leher presisi |
| Peregangan injeksi (ISBM) | PELIHARAAN | 0,2 – 10 liter | Botol air dan minuman ringan | Ringan, kejelasan |
| Servo / serba listrik | Apa saja (teknologi penggerak) | Bervariasi | Jalur yang kritis terhadap energi dan bervolume tinggi | Pengungkit efisiensi energi terbesar |
Komponen utama dan pengaruhnya terhadap keluaran
Dua mesin dapat berbagi kapasitas utama namun kinerjanya sangat berbeda, karena kualitas dan output bergantung pada komponennya. Mesin yang lebih murah dengan kontrol dinding yang lemah biasanya menjadi mesin yang mahal — resin yang terbuang di setiap bagian melebihi selisih harga dalam beberapa bulan.
- Unit sekrup / plastisisasi.Melelehkan dan mengukur resin. Diameter sekrup (biasanya 50–100 mm) dan rasio L/D (24–25) menentukan homogenitas dan keluaran lelehan; lelehan yang tidak stabil muncul sebagai bagian yang tidak konsisten di bagian hilir.
- Kontrol kepala mati dan parison.Membentuk parison dan membuat profil dindingnya sepanjang panjangnya. Pengontrol ketebalan dinding resolusi tinggi (misalnya sistem MOOG 100 titik) adalah faktor terbesar dalam hal biaya resin dan kekuatan komponen.
- Unit penjepit.Menutup dan menahan cetakan terhadap tekanan tiupan internal. Penjepitan sinkron dengan penguncian tekanan langsung menjaga pelat tetap sejajar; tonase yang terlalu sedikit menghasilkan flash dan komponen yang lemah.
- Sistem pendingin.Letakkan bagian tersebut pada cetakan. Pendinginan biasanya merupakan langkah terpanjang dalam siklus, jadi desain pendinginan — bukan ekstruder — yang menentukan keluaran nyata dan mengontrol kelengkungan.
- Sistem kontrol dan otomatisasi.Menjalankan dan mengotomatiskan saluran. PLC/HMI (Mitsubishi, Weinview) yang andal ditambah robot take-out dan deflashing melindungi konsistensi dan OEE pada pengoperasian tanpa awak.
Tabel 2 · Komponen vs fungsi, metrik kualitas dan apa yang harus ditanyakan saat membeli
| Komponen | Fungsi | Metrik kualitas terpengaruh | Tanyakan pada pemasok |
|---|---|---|---|
| Sekrup / plastisisasi | Lelehkan dan meteran resin | Homogenitas leleh, keluaran | Diameter sekrup, L/D, HDPE kg/jam? |
| Kontrol kepala mati / parison | Perbandingan bentuk dan profil | Keseragaman ketebalan dinding, penggunaan resin | Berapa titik ketebalan dinding? |
| Unit penjepit | Tutup dan tahan cetakan | Flash, integritas bagian | Kekuatan penjepit dan tipe penguncian? |
| Sistem pendingin | Atur bagiannya | Waktu siklus, lengkungan | Desain pendingin dan spesifikasi air? |
| Kontrol / otomatisasi | Jalankan dan otomatisasi | Konsistensi, OEE | Merek PLC/HMI, robot bawa pulang? |
Tren cetakan tiup tahun 2026
Kompatibilitas PCR dan resin daur ulang
Target merek dan peraturan mendorong peningkatan konten daur ulang (PCR) di seluruh kemasan. Variabel yang mengalir, terkadang lelehan daur ulang yang terkontaminasi memerlukan perbandingan dan kontrol suhu yang lebih ketat, dan sering kali akepala mati multilayerjadi inti regrind atau PCR dapat diapit di antara kulit perawan. Mesin dengan kontrol ketebalan dinding yang presisi dan zona suhu stabil menangani resin daur ulang dengan jauh lebih mudah.
AI dan pemantauan cerdas
Jalur ini semakin terinstrumentasi.Dasbor OEE, pemeliharaan prediktif, diagnostik jarak jauh, dan penyesuaian parameter otomatis beralih dari opsi premium ke ekspektasi. Bahkan sistem alarm dasar yang terpasang yang memungkinkan pemasok mendiagnosis kesalahan dari jarak jauh dapat mengubah penghentian beberapa hari menjadi perbaikan di hari yang sama — yang, dalam jangka waktu 24/7, bernilai lebih dari sekadar perbedaan kecil dalam harga alat berat.
Efisiensi energi
Energi merupakan biaya berulang yang terjadi selama masa pakai mesin, sehingga semakin mendorong keputusan pembelian. Pengungkit utama adalah apompa utama servo, penggunaan udara bertekanan yang dioptimalkan (udara adalah salah satu utilitas termahal di pabrik), dan pendinginan yang efisien. Karena energi merupakan komponen nyata dari biaya per botol, berkendara yang efisien sering kali menghasilkan keuntungan lebih cepat dibandingkan peningkatan lainnya pada jalur bervolume tinggi.
Tabel 3 · Tren tahun 2026 vs dampak pabrik, titik pembelian, dan ROI
| Kecenderungan | Dampak terhadap pabrik | Titik pembelian | nilai ROI |
|---|---|---|---|
| PCR / resin daur ulang | Harus menjalankan variabel, lelehan yang terkontaminasi | Kepala multilayer + kontrol dinding yang kuat | Memenuhi target daur ulang merek/peraturan |
| AI / pemantauan cerdas | Lebih sedikit waktu henti, penyiapan lebih cepat | Dasbor OEE, diagnostik jarak jauh, sistem alarm | Waktu aktif lebih tinggi, sisa lebih rendah |
| Efisiensi energi | Energi berkelanjutan = biaya berkelanjutan | Pompa servo, udara optimal, pendinginan efisien | Biaya lebih rendah per bagian, pengembalian lebih cepat |
Bagaimana memilih mesin blow moulding plastik yang tepat
Cara yang paling dapat diandalkan untuk menentukan suatu mesin adalah dengan bekerja dari bagian luarnya, dan menilai total biaya kepemilikan daripada harga stiker:
- Tentukan produknya terlebih dahulu.Ukuran terbesar, apakah memiliki pegangan, resin, spesifikasi dinding dan sertifikasi apa pun (drop-test, UN).
- Kemudian tentukan keluaran.Ubah siklus kering menjadi keluaran nyata dan volume harian sebelum memilih stasiun tunggal vs ganda atau akumulator.
- Cocokkan dengan jenis mesin.Ditangani/besar → ekstrusi; presisi kecil → injeksi; bersihkan PET → regangkan.
- Timbang energi dan otomatisasi.Penggerak servo dan pengambilan robot menaikkan harga tetapi menurunkan biaya operasional.
- Periksa servis, suku cadang, pemasangan dan pelatihan.Sebuah mesin adalah hubungan selama satu dekade; dukungan memutuskan waktu aktif.
- Nilailah berdasarkan TCO, bukan harga.Resin, energi, sisa, dan waktu henti mengecilkan kesenjangan harga antara dua mesin sepanjang masa pakainya.
Tabel 4 · Daftar periksa pembeli
| Kriteria | Apa yang harus dikonfirmasi |
|---|---|
| Kapasitas | Volume bagian maksimal + keluaran harian realistis |
| Energi | Penggerak servo, kW terpasang, penggunaan udara dan air |
| Kompatibilitas bahan | Konten HDPE / PP / PVC / PA / PCR |
| Kecepatan pergantian | Waktu pergantian cetakan, single vs multi-die |
| Dukungan purna jual | Garansi, pemasangan, pelatihan, suku cadang |
| Keamanan dan kepatuhan | Tirai tipis, CE, drop-test / UN jika diperlukan |
 Berkelanjutan — stasiun tunggal 5L
 Berkelanjutan — stasiun tunggal 15L
 Akumulator — 60L untuk suku cadang besar
Instalasi, pengkabelan dan commissioning
Jalur blow moulding merupakan instalasi yang membutuhkan banyak utilitas, dan sebagian besar penundaan penyalaan berasal dari kesiapan lokasi, bukan karena mesin itu sendiri. Konfirmasikan hal-hal penting sebelum mesin tiba:
- Utilitas.Catu daya dan perkabelan yang benar, bersihkan udara bertekanan pada tekanan yang diperlukan, aliran dan tekanan air pendingin, dan sambungan hidrolik jika memungkinkan.
- Situs dan fondasi.Lantai rata dengan beban sesuai berat alat berat, ditambah ruang kosong di sekitar pelat, ekstruder, dan pembuangan untuk pengoperasian dan pemeliharaan.
- Urutan commissioning.Nyalakan pompa oli, naikkan suhu mesin (biarkan beberapa jam dengan air pendingin menyala), nyalakan ekstrusi dan pengontrol ketebalan dinding, kemudian jalankan siklus manual sebelum beralih ke otomatis.
- Penerimaan (uji coba).Verifikasi keluaran siklus kering, keseragaman ketebalan dinding, berat dan penyelesaian komponen, serta fungsi keselamatan sebelum penandatanganan.
Teknisi kami melakukan perjalanan ke pabrik Anda untuk memasang, melakukan komisioning, dan melatih operator, sehingga lini produksi mencapai produksi yang stabil lebih cepat daripada pemasangan mandiri.
Masalah umum dan pemecahan masalah
Sebagian besar cacat cetakan tiup berasal dari empat faktor — profil ketebalan dinding, suhu leleh, gaya penjepitan, dan pendinginan. Tabel ini memetakan kerusakan yang paling sering ditanyakan pembeli hingga penyebab dan perbaikan yang biasa mereka lakukan.
Tabel 5 · Cacat vs kemungkinan penyebab dan perbaikannya
| Cacat | Kemungkinan penyebabnya | Perbaikan pertama untuk dicoba |
|---|---|---|
| Kebocoran | Jepitan lemah/dinding tipis pada pengelasan | Sesuaikan profil dinding dan pinch-off, waktu tiupan |
| Ketebalan dinding tidak rata | Profil Parison mati/mati tidak terpusat | Profil ulang parison, pusatkan kepala cetakan |
| Paris yang tidak stabil | Suhu leleh / langkah penyimpanan | Periksa zona suhu dan langkah penyimpanan |
| Kabut / pemutihan | Suhu leleh atau pendinginan terlalu agresif | Sesuaikan suhu leleh dan laju pendinginan |
| Bagian bawah goyang | Pendinginan dasar/tekanan hembusan | Sesuaikan pendinginan dasar dan tekanan hembusan |
| Lampu kilat berlebih | Penjepit tidak mencukupi/cetakan aus | Verifikasi kekuatan penjepitan, periksa cetakan |
| Warpage/deformasi | Pendinginan tidak memadai | Perpanjang waktu pendinginan, turunkan suhu air |
Ketika output turun dibandingkan kualitasnya, penyebabnya lebih sering disebabkan oleh proses penyimpanan atau pendinginan dibandingkan ekstruder — itulah hal pertama yang harus dicari. Sisa-sisa yang terus-menerus dan pemberhentian yang tidak direncanakan juga merupakan hambatan terbesar yang tersembunyi pada OEE, itulah sebabnya kontrol dinding yang stabil dan otomatisasi yang andal menghasilkan keuntungan yang jauh melampaui biaya utama mereka.
Prospek pasar 2026–2030
Permintaan stabil dan berbasis luas. Menurut Grand View Research, pasar mesin cetak tiup plastik global sedang berkembangUSD 3,2 miliar pada tahun 2024 dan diproyeksikan mencapai sekitar USD 4,0 miliar pada tahun 2030, CAGR sekitar 4,2%. Pertumbuhan didorong oleh sektor pengemasan, komponen otomotif, kontainer industri, dan layanan kesehatanAsia-Pasifik wilayah terbesar dengan sekitar 39% pasar. Ekstrusi tetap menjadi segmen proses terbesar untuk komponen berongga industri, sementara PET stretch blow moulding memimpin dalam pengemasan minuman.
Bagi pembeli, sinyal praktisnya adalah bahwa ini adalah pasar modernisasi, bukan pasar booming: pertumbuhan terkonsentrasi ketika mesin menambah efisiensi, kemampuan konten daur ulang, dan otomatisasi. Oleh karena itu, keputusan pembelian pada tahun 2026 tidak terlalu mementingkan spesifikasi dasar, namun lebih mengutamakan efisiensi energi, kompatibilitas PCR, waktu operasional, dan total biaya kepemilikan.
Dapatkan penawaran mesin blow moulding plastik
Beri tahu kami produk, ukuran, resin, dan keluaran harian Anda — kami akan merekomendasikan jenis dan konfigurasi yang tepat, dengan spesifikasi dan angka siklus sebenarnya.
Dapatkan Penawaran Ngobrol di WhatsAppPertanyaan yang sering diajukan
Apa itu mesin blow moulding plastik?
Teknologi ini membuat produk plastik berongga dengan memanaskan resin, membentuknya menjadi bentuk yang lembut, menggembungkannya dengan udara bertekanan di dalam cetakan, dan mendinginkannya — menghasilkan botol, jerigen, drum, tangki, dan wadah. Jenis utamanya adalah ekstrusi, injeksi dan injeksi stretch blow moulding.
Apa jenis utama mesin blow moulding?
Ekstrusi (EBM) untuk bagian HDPE yang ditangani dan besar, injeksi (IBM) untuk botol presisi kecil, dan peregangan injeksi (ISBM) untuk botol PET bening. Mesin juga digambarkan sebagai mesin kontinu, akumulator, multilayer, dan servo/semua listrik.
Bahan apa saja yang bisa digunakan?
HDPE dan HMW-HDPE, PP, PVC dan PA pada mesin ekstrusi; PET pada mesin peregangan injeksi. HDPE merupakan standar untuk kaleng, drum dan tangki; PET untuk botol bening.
Berapa harga mesin blow moulding plastik?
Biaya ditentukan oleh ukuran komponen dan gaya penjepitan, jumlah kepala cetakan, dinding tunggal vs multilapis, dan otomatisasi. Mesin kecil satu stasiun adalah yang paling terjangkau; jalur drum akumulator besar harganya jauh lebih mahal. Total biaya kepemilikan – energi, sisa, dan pemeliharaan – biasanya lebih penting daripada harga stiker.
Apa perbedaan antara ekstrusi dan cetakan tiup injeksi?
Ekstrusi mengekstrusi parison berongga dan menghancurkannya, membuat bagian-bagian yang ditangani dan besar. Cetakan injeksi terlebih dahulu membentuk bentuk awal yang presisi, lalu meniupnya — ideal untuk botol kecil dan akurat, namun tidak untuk gagang atau bagian besar.
Bagaimana cara memilih ukuran mesin yang tepat?
Mulai dari volume bagian terbesar dan keluaran harian Anda. Lipat gandakan keluaran siklus kering dengan faktor efisiensi 0,75–0,85 dan jam pengoperasian Anda untuk memeriksa kapasitas sebenarnya, lalu pilih stasiun tunggal vs ganda, atau akumulator untuk suku cadang besar.
Bagaimana cara mengurangi cacat dan sisa?
Sebagian besar cacat disebabkan oleh profil ketebalan dinding, suhu leleh, gaya penjepitan, atau pendinginan. Kontrol ketebalan dinding parison yang tepat, tonase klem yang benar, dan pendinginan yang memadai menghilangkan sebagian besar masalah kebocoran, kilatan, dinding tidak rata, dan lengkungan.
Apakah mesin blow moulding serba listrik layak digunakan pada tahun 2026?
Mesin yang serba listrik dan digerakkan oleh servo mengurangi penggunaan energi dan meningkatkan kemampuan pengulangan, sehingga menghasilkan pengembalian paling cepat pada jalur bervolume tinggi dan boros energi. Untuk komponen industri besar, mesin hidrolik yang digerakkan servo sering kali memberikan keseimbangan terbaik antara penghematan energi dan gaya penjepitan yang tinggi.
Kesimpulan
Memilih mesin blow moulding plastik adalah suatu urutan, bukan spesifikasi tunggal: tentukan bagiannya, ukur keluarannya, cocokkan jenis prosesnya, lalu pertimbangkan energi, otomatisasi, dan dukungan. Ekstrusi mencakup sebagian besar wadah industri, pakaian injeksi untuk botol-botol kecil yang presisi, dan cetakan tiup lentur mencakup minuman PET — dengan servo dan penggerak serba listrik kini memotong ketiganya dalam hal energi. Pada tahun 2026, keputusan yang memisahkan pembelian yang baik dari pembelian yang mahal adalahefisiensi energi, kompatibilitas PCR, otomatisasi, OEE dan total biaya kepemilikan— didukung oleh dukungan layanan nyata. Lakukan dengan benar dan mesin akan bertahan selama satu dekade.