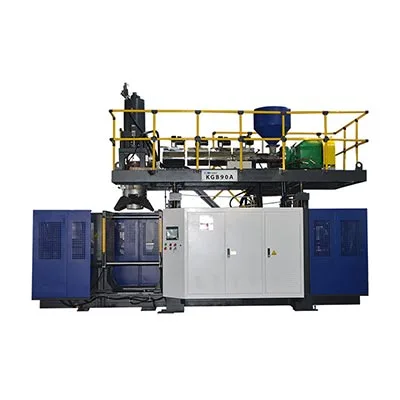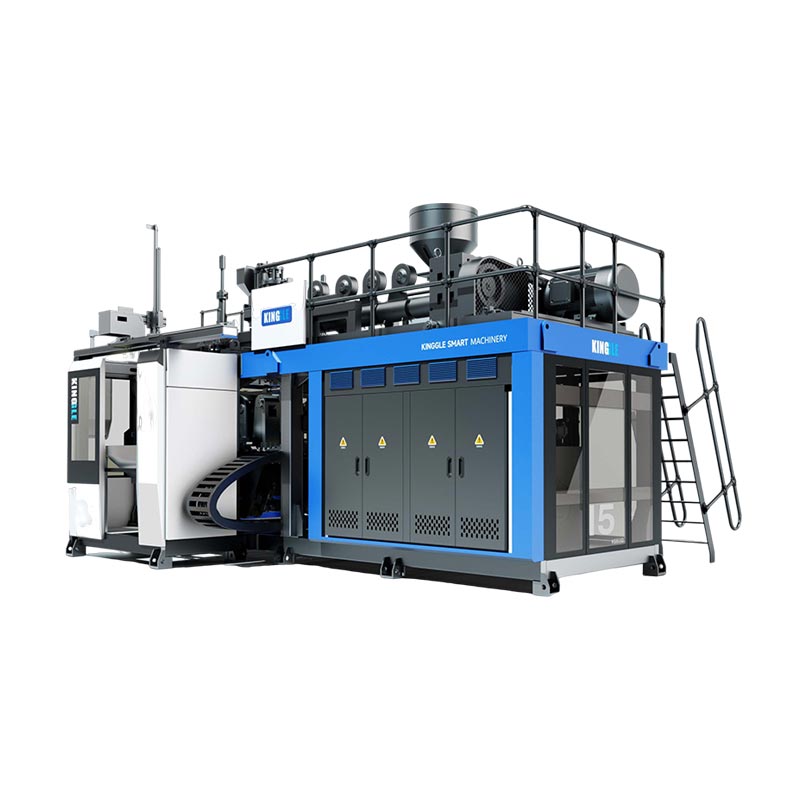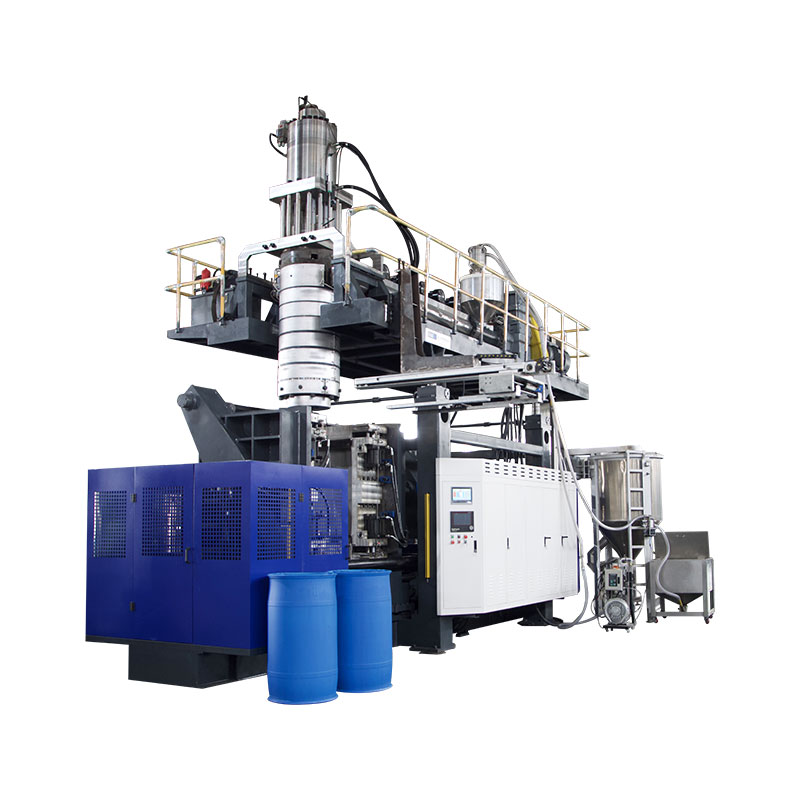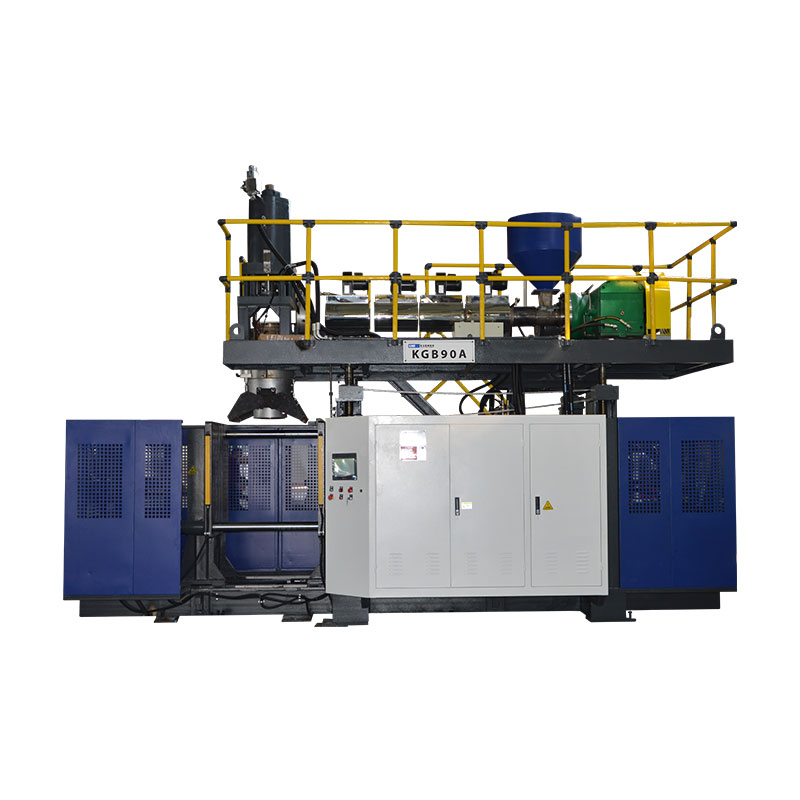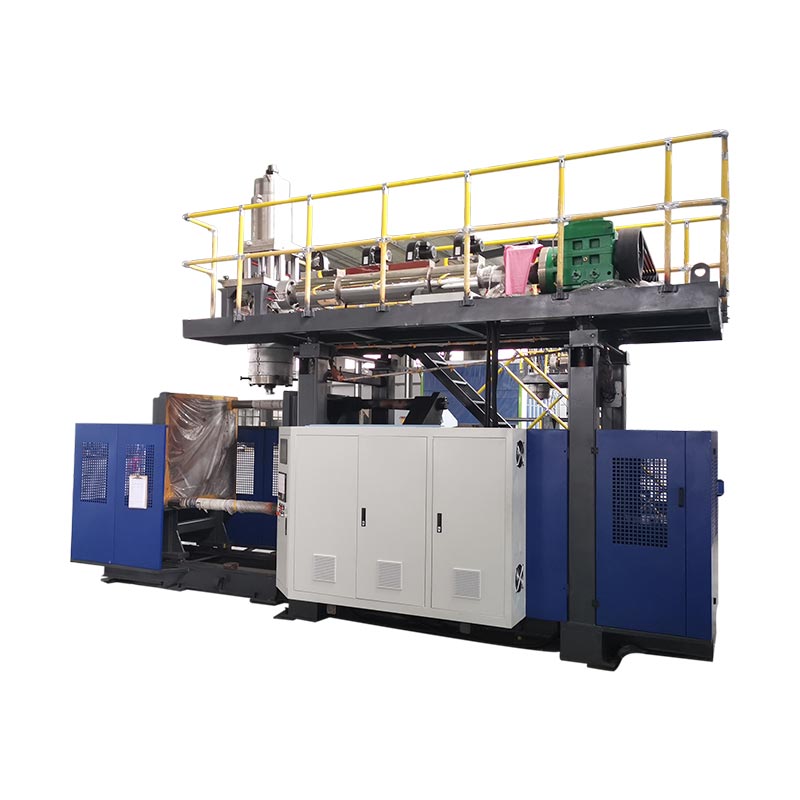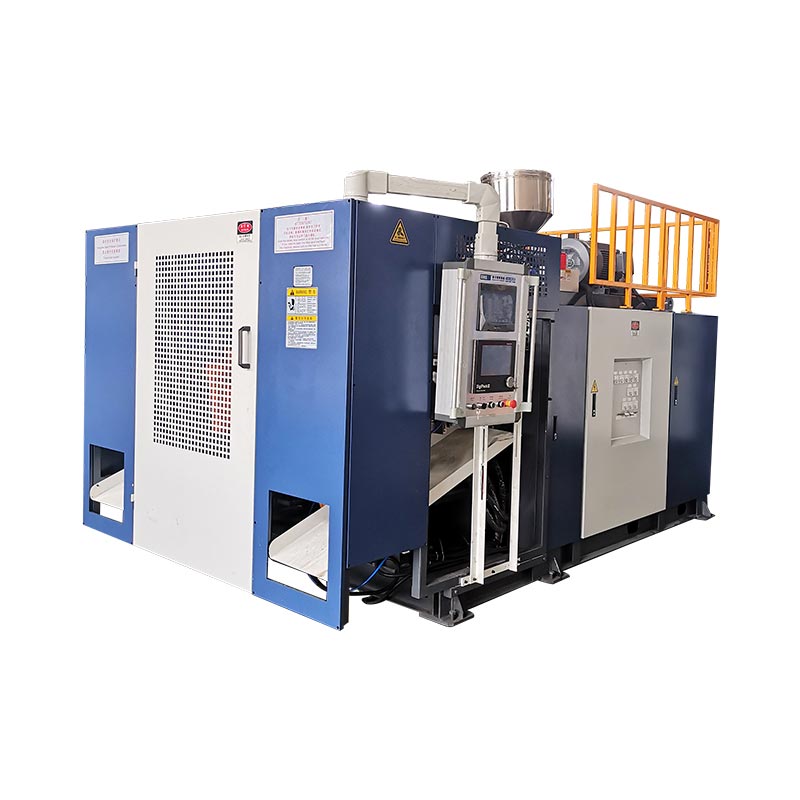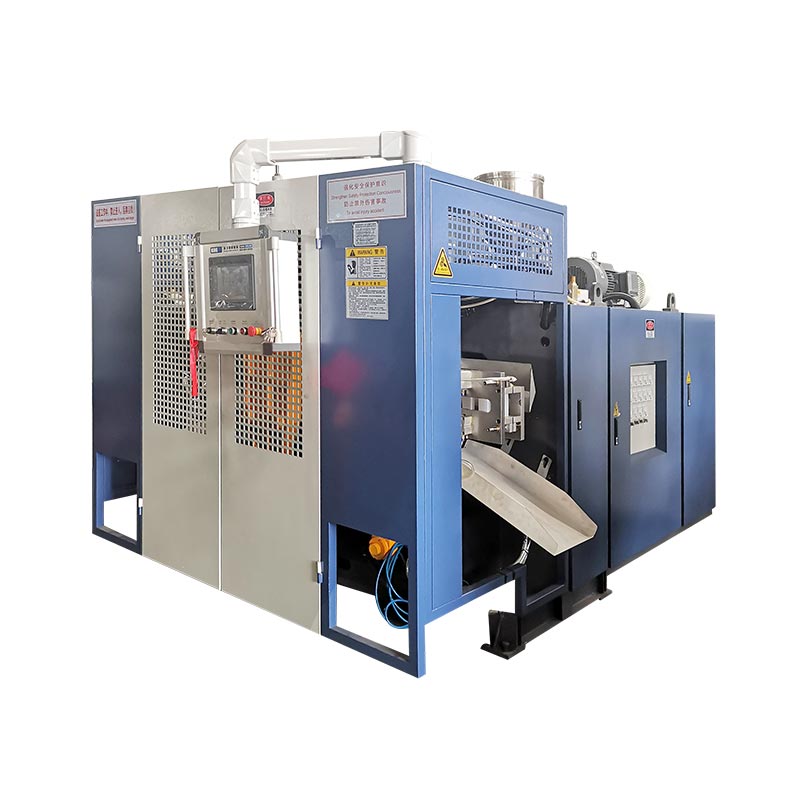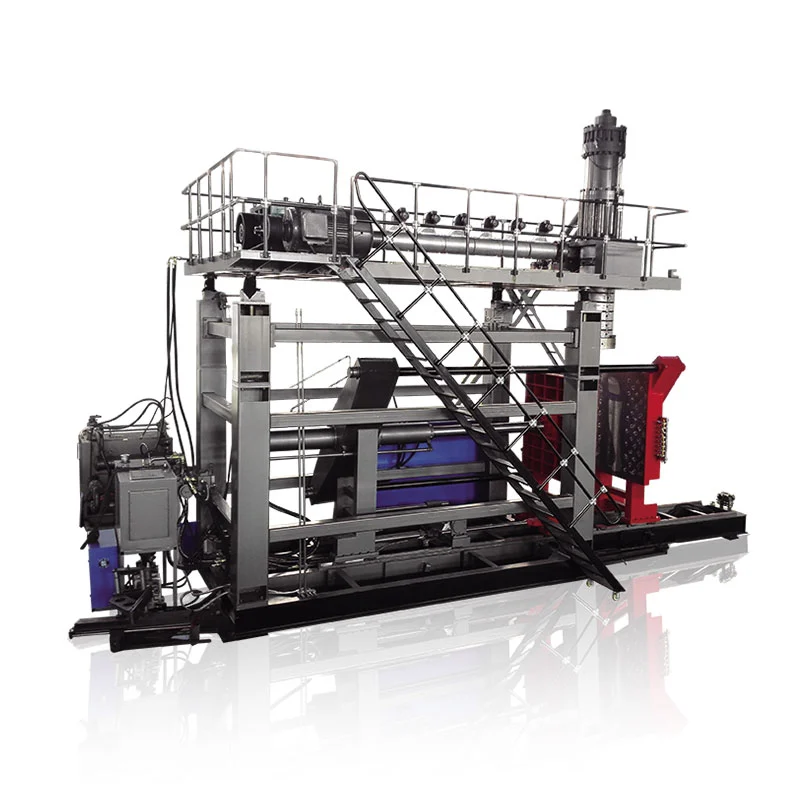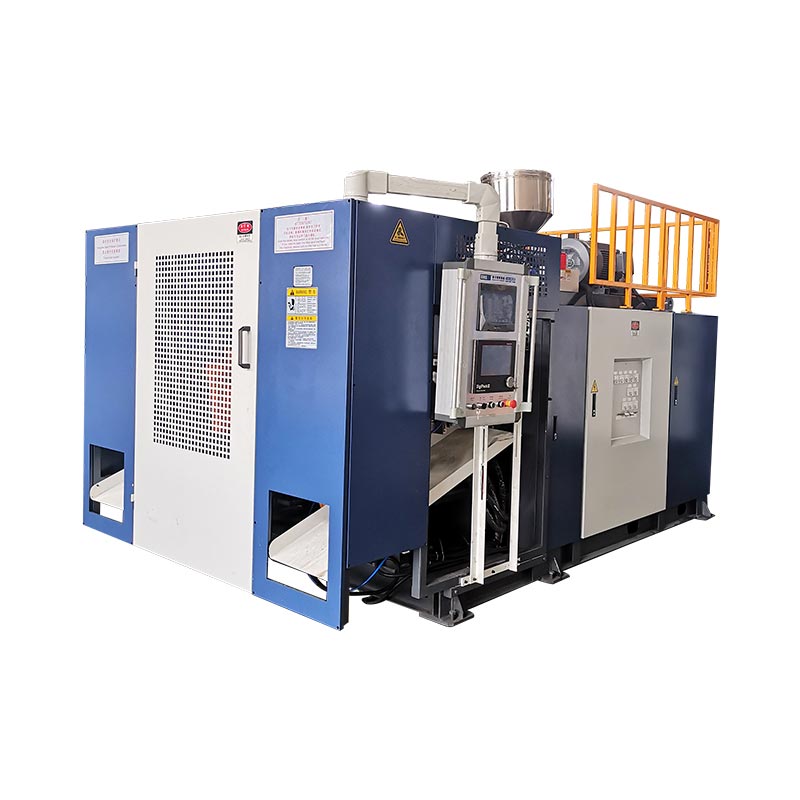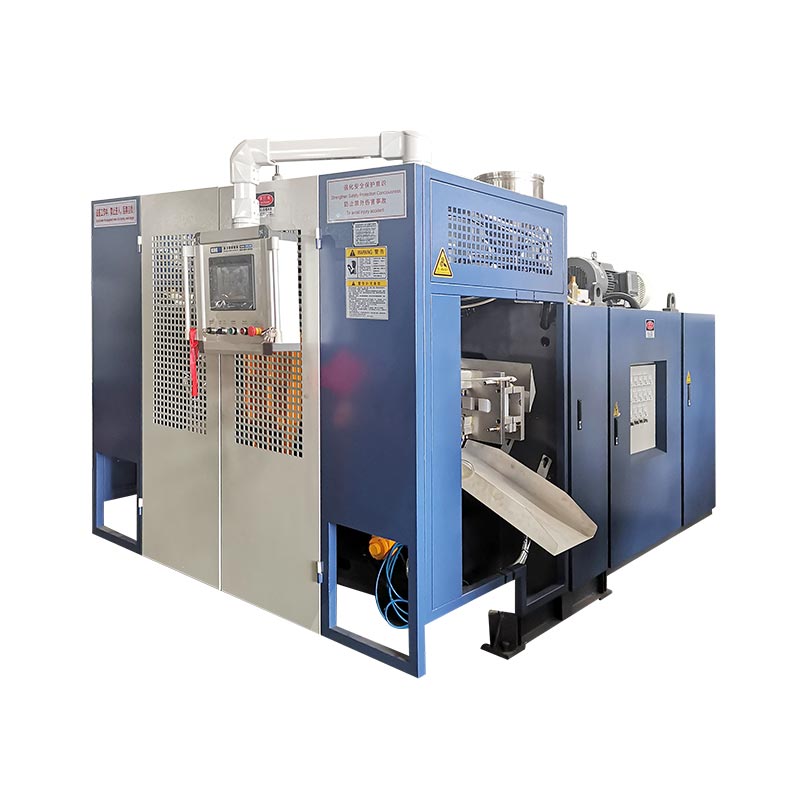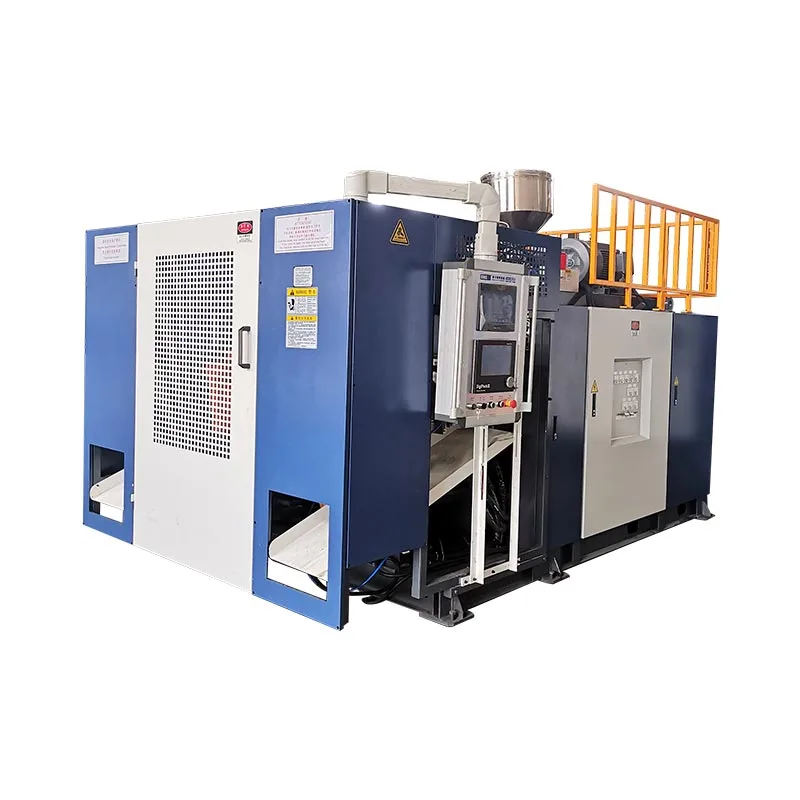
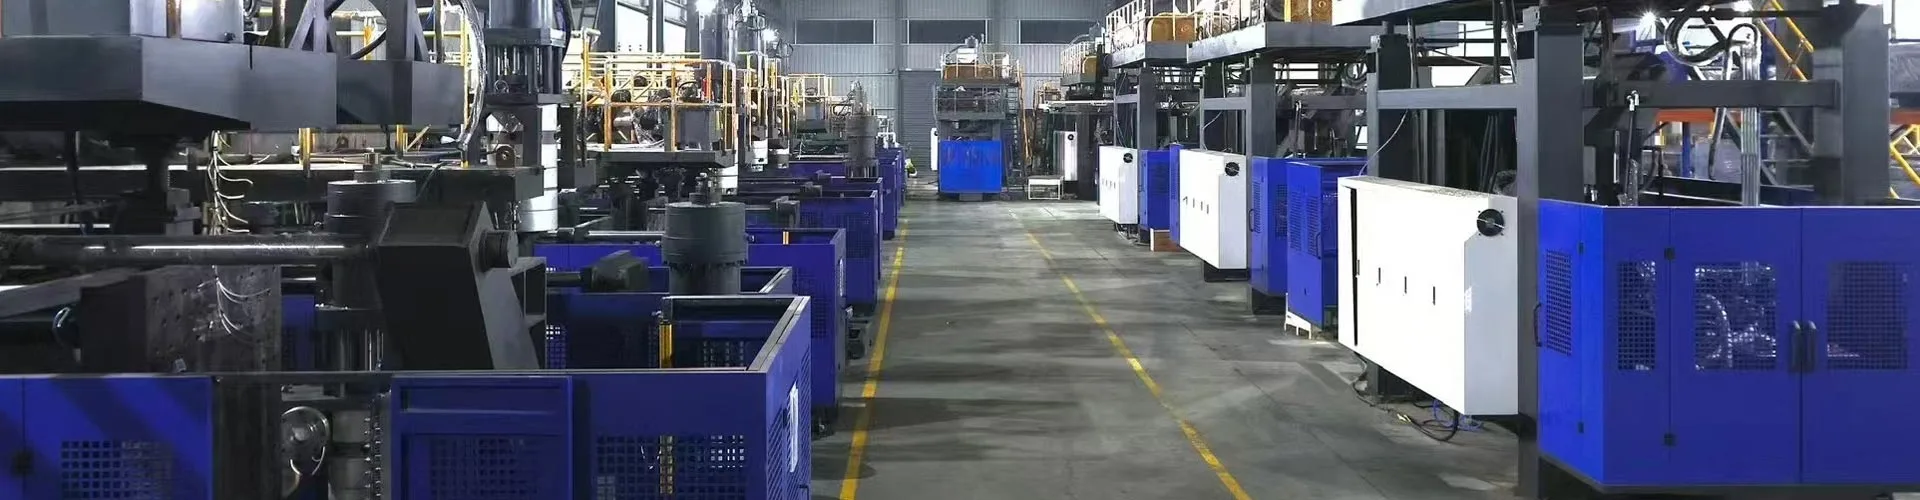
A mesin blow moulding terus menerusmengeluarkan parison tanpa henti sementara stasiun cetakan bergerak untuk menangkap dan mengembangnya. Alat ekstruder tidak pernah berhenti, menjadikannya rute tercepat untuk kontainer HDPE dan PP dengan volume sekitar 0,5 hingga 30 liter. Tiga variabel mengatur keluaran Anda: jumlah stasiun, rongga kepala cetakan, dan waktu siklus. Tiga lagi menentukan biaya Anda: energi per komponen, pemeliharaan, dan sisa. Panduan ini mencakup kedua sisi, dengan spesifikasi nyata dari mesin kami sendiri.
Ekstrusi berkelanjutan mencakup sebagian besar wadah plastik yang Anda tangani dalam sehari. Botol deterjen, wadah oli motor, jerigen, kemasan bahan kimia pertanian – hampir semuanya dihasilkan dari mesin seperti ini.
Satu klarifikasi sebelum detailnya. Botol air PET bening berasal dari proses berbeda, injection stretch blow moulding, pada mesin berbeda. Panduan ini mencakup cetakan tiup ekstrusi berkelanjutan untuk HDPE, PP, PVC, dan PA. Jika produk Anda adalah botol minuman PET, perlengkapannya ada di kamijangkauan mesin terus menerustidak akan berhasil.
Konfigurasi mesin: bagaimana cetakan memenuhi parison
Setiap mesin kontinyu memecahkan masalah yang sama. Parison mengalir tanpa henti, jadi jamur harus mendekat, menutup, meniup, dan membersihkannya sebelum tembakan berikutnya. Cara mesin melakukannya menentukan konfigurasi.
Mesin pemindah cetakanantarkan cetakan secara horizontal ke parison. Pembuatannya sederhana, terbukti, dan hemat biaya. Ini mencakup wadah 2 hingga 15 liter.
Mesin berlengan melengkungmengayunkan cetakan melalui busur, yang memperpendek perjalanan dan mempercepat siklus. Mereka juga membawa kepala ekstrusi bersama untuk 1 hingga 6 lapisan. Ini adalah kelas untuk botol keluaran tinggi dan berlapis.
Lalu tibalah hitungan stasiun.Stasiun tunggal (Kiri)menjalankan satu set cetakan.Stasiun ganda (D)menjalankan dua cetakan memicu satu ekstruder, sehingga satu sisi meledak sementara sisi lainnya mengeluarkan.
| Konfigurasi | Kisaran kontainer | Terbaik untuk | Pertukaran |
|---|---|---|---|
| Stasiun tunggal yang memindahkan cetakan | 2–15 liter | Volume sederhana, perubahan produk sering | Output terendah per mesin |
| Pemindah cetakan, stasiun ganda | 2–15 liter | Volume tinggi pada satu kelompok produk | Biaya lebih tinggi; membutuhkan permintaan yang stabil |
| Lengan melengkung, stasiun tunggal | 5–30 liter | Kecepatan, dinding berlapis, jerigen lebih besar | Penarikan energi yang lebih tinggi |
| Lengan melengkung, stasiun ganda | 5–30 liter | Output maksimum, multi-layer pada volume | Modal dan luas lantai tertinggi |
Kesesuaian tanaman, diperiksa lebih awal:konfirmasikan empat hal sebelum Anda melakukan — luas lantai dibandingkan dengan tapak mesin, tinggi langit-langit untuk die head dan hopper loader, daya tiga fase untuk beban yang terhubung, dan kapasitas air dingin. Berat alat berat berkisar dari 2,5 ton pada stasiun tunggal 2 L hingga 28,5 ton pada stasiun ganda lengan melengkung 30 L, jadi periksa juga pemuatan lantai Anda.
Pembeli AS harus menambahkan satu pemeriksaan awal lagi. Wadah untuk makanan, minuman, atau kontak farmasi memenuhi persyaratan bahan FDA yang membentuk resin Anda dan kebijakan penggilingan apa pun. Aturan konten daur ulang juga berbeda-beda di setiap negara bagian dan sering berubah, jadi konfirmasikan persyaratan terkini untuk kategori produk Anda sebelum Anda mengunci spesifikasi resin.
Kinerja produksi: mengubah spesifikasi menjadi botol per jam
Setiap katalog mencetak nomor keluaran. Bacalah dengan benar, atau Anda akan memberikan janji yang berlebihan dalam penyampaiannya.
Angka-angka tersebut menunjukkansiklus kering— mesin bekerja dalam keadaan kosong dengan kecepatan penuh, tanpa plastik, tanpa pendinginan. Gunakan mereka untuk membandingkan mesin secara adil. Jangan pernah menggunakannya sebagai perkiraan produksi.
Berikut adalah angka siklus kering sebenarnya di seluruh rangkaian produk kami, beserta spesifikasi yang mendorongnya.
| Model | Kontainer maks | Siklus kering | Menjepit | Baut | kapasitas HDPE | Rata-rata energi |
|---|---|---|---|---|---|---|
| KGB2L | 2 liter | 600 buah/jam | 40 kN | 50mm, L/D 25 | 30kg/jam | 12–18kW |
| KGB2D | 2 liter | 600 × 2 | 40 kN | 60mm, L/D 25 | 55kg/jam | 12–18kW |
| KGB5L | 5 liter | 500 buah/jam | 65 kN | 60mm, L/D 25 | 55kg/jam | 16–25kW |
| KGB5D | 5 liter | 500 × 2 | 65 kN | 70 mm, L/D 25 | 80kg/jam | 16–25kW |
| KGB15L | 15 liter | 450 buah/jam | 165 kN | 75mm, L/D 25 | 100kg/jam | 25–34kW |
| KGB15D | 15 liter | 450 × 2 | 165 kN | 90mm, L/D 25 | 120kg/jam | 25–34kW |
| KGH15L | 15 liter | 500 buah/jam | 200 kN | 80mm, L/D 25 | 150kg/jam | 40–50kW |
| KGH15D | 15 liter | 500 × 2 | 200 kN | 90mm, L/D 25 | 180kg/jam | 40–50kW |
| KGH30L | 30 liter | 450 buah/jam | 300 kN | 90mm, L/D 25 | 180kg/jam | 70–80kW |
| KGH30D | 30 liter | 450 × 2 | 300 kN | 100mm, L/D 25 | 300kg/jam | 70–80kW |
Sekarang matematika yang mengubah angka-angka itu menjadi rencana produksi.
Ada dua aturan yang membuat orang tersebut jujur. Dinding yang lebih tebal mendingin lebih lambat, sehingga bagian yang berat mengalami penurunan lebih keras daripada bagian yang ringan. Dan pergantian memakan waktu yang tidak pernah muncul dalam angka waktu siklus.
Ukur penurunan daya Anda sendiri setelah instalasi. Jalankan mesin dalam keadaan kosong untuk memastikan siklus kering, kemudian jalankan shift produksi penuh dan bagi suku cadang yang baik berdasarkan jam. Rasio tersebut menjadi faktor perencanaan Anda, dan tetap stabil setelah prosesnya selesai.
Cocokkan garisnya, bukan hanya mesinnya:ukur hasil cetakan tiup Anda dengan garis pengisian Anda, bukan secara terpisah. Mesin yang melebihi pengisi Anda akan membuat inventaris dan lantai menjadi berantakan. Lipat gandakan potongan yang Anda rencanakan per jam dengan jam shift, bagi dengan botol per kotak, dan periksa jumlah tersebut dengan jumlah kotak hilir dan keluaran palet sebelum Anda membeli.
Bahan dan desain bagian
Ekstrusi berkelanjutan menjalankan PE, PP, PVC, dan PA. HDPE menyediakan sebagian besar produk botol dan jerigen, dan jendela pemrosesannya yang mudah menjelaskan mengapa HDPE mendominasi kategori tersebut.
Sekrup melakukan pekerjaan sebenarnya. Rasio diameter dan panjang terhadap diameternya menentukan berapa banyak resin yang dicairkan mesin per jam, dan membatasi keluaran sebelum hal lain terjadi. Mesin kami menjalankan sekrup 50 hingga 100 mm pada L/D 25, dengan 3 hingga 5 zona pemanasan pada laras dan bagian pemanas 3×5 hingga 3×8 di kepala cetakan.
| Bahan | Produk khas | nonton apa |
|---|---|---|
| HDPE | Botol deterjen, jerigen, kendi oli motor, susu | Paling pemaaf. Cocokkan indeks lelehan dengan berat bagian — lebih rendah MFI untuk bagian yang lebih besar |
| hal | Kemasan isi panas dan suhu lebih tinggi | Jendela pemrosesan yang lebih sempit; mendingin lebih lambat, sehingga siklusnya memanjang |
| PVC | Botol bening, kemasan bahan kimia khusus | Peka terhadap panas. Menurun jika panas; pembersihan sebelum penghentian apa pun |
| Campuran penyesalan | Pengurangan biaya di sebagian besar produk | Blender dengan rasio terkontrol; penyesalan yang terkontaminasi membawa bintik-bintik ke dalam lelehan |
Kumpulan desain bagian membatasi mesin yang tidak dapat diatasi. Pemotongan yang dalam melawan pinch-off. Sudut tajam menipiskan dinding tempat parison paling terbentang. Pegangan memerlukan diameter kepala cetakan yang cukup agar dapat terbentuk dengan rapi — kepala kami berukuran 90 hingga 220 mm pada model pin mati tunggal.
Bawalah gambar tersebut ke pemasok Anda sebelum Anda memotong cetakan. Berdasarkan pengalaman kami, sebagian besar keluhan mengenai ketebalan dinding berasal dari keputusan desain, bukan pengaturan mesin — dan satu jam pada gambar mencegah uji coba selama berminggu-minggu.
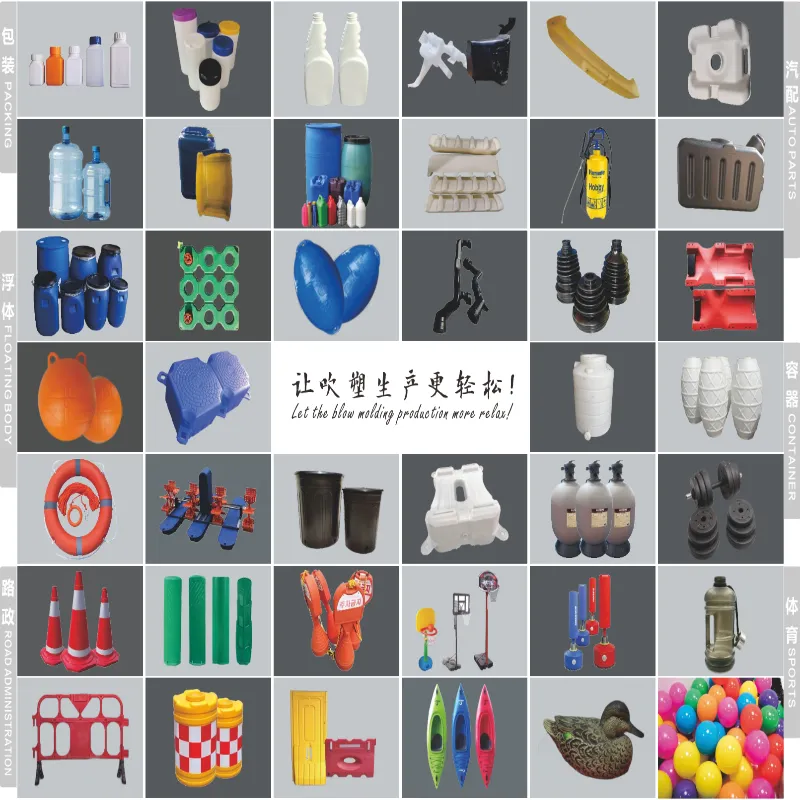
Lapisan membuka lebih banyak opsi. Kepala co-ekstrusi menambahkan kulit berwarna, garis tampilan transparan, atau inti daur ulang yang terkubur — semuanya dalam satu bidikan. Mesin berlengan melengkung kami menjalankan 1 hingga 6 lapisan, tercakup seluruhnya di dalamnyapanduan multi-lapis.
Otomatisasi, kontrol, dan energi
Tumpukan kontrol memutuskan apakah kualitas dipertahankan di seluruh shift. Tanyakan kepada pemasok mana pun apa yang ada di dalamnya, dan harapkan nama, bukan kata sifat.
Mesin kami menjalankan PLC Mitsubishi, kontrol servo MOOG, HMI Weinview, dan komponen OMRON, Schneider, dan GEFRAN. Kontrol ketebalan dinding yang terprogram memvariasikan celah cetakan melalui tembakan, yang menempatkan material di tempat yang dibutuhkan dan mengeluarkannya di tempat yang tidak diperlukan.
Untuk integrasi jalur, ajukan tiga pertanyaan spesifik: protokol apa yang digunakan PLC untuk koneksi MES atau SCADA, apakah alarm diekspor sebagai data terstruktur, dan apakah pemasok menawarkan diagnostik jarak jauh. Kami menyediakan pemantauan jarak jauh IoT sehingga teknisi kami dapat memeriksa mesin secara real-time dan menandai masalah sebelum mereka menghentikan produksi.
Energi layak untuk dianalisis sendiri. Tiga beban mendominasi: pemanasan barel, sistem penggerak, dan pendinginan. Tabel di atas mencantumkan konsumsi rata-rata berdasarkan model, dan air pendingin mengalir 50 hingga 180 L/mnt tergantung pada ukuran mesin.
Bandingkan pemasok berdasarkan angka per suku cadang, bukan berdasarkan penarikan per jam. Mesin yang lebih cepat menyebarkan kilowatt yang sama ke lebih banyak botol, yang sering kali membuat mesin dengan rating lebih tinggi menjadi lebih murah untuk dijalankan.
Ekonomi siklus hidup: berapa biaya kepemilikan mesin
Harga pembelian adalah satu kali pembayaran. Kepemilikan berjalan selama satu dekade. Lima faktor mendorong biaya modal, dan empat faktor mendorong biaya operasional.
| Penggerak biaya | Kategori | Catatan |
|---|---|---|
| Ukuran mesin dan jumlah stasiun | Modal | Variabel tunggal terbesar |
| Jumlah lapisan | Modal | Setiap lapisan menambahkan kompleksitas ekstruder dan kepala |
| Cetakan dan gigi berlubang | Modal | Biasanya dikutip secara terpisah — anggarkan untuk mereka |
| Otomatisasi hilir | Modal | Deflashing, pengujian kebocoran, pengangkutan |
| Energi | Beroperasi | Gunakan gambar per bagian di atas |
| Tenaga kerja | Beroperasi | Turun tajam dengan deflashing dan penanganan otomatis |
| Memo dan menyesali | Beroperasi | Menutup loop penyesalan akan memulihkan flash yang sudah Anda bayar |
| Suku cadang dan pemeliharaan | Beroperasi | Anggaran setiap tahun; stok barang-barang cepat pakai di lokasi |
Bangun model pengembalian modal Anda berdasarkan delta, bukan total. Bandingkan lini baru ini dengan apa yang Anda jalankan saat ini: perolehan suku cadang per jam, penghematan jam kerja, pengurangan sisa, perubahan energi per suku cadang. Bagilah biaya mesin dan perkakas dengan keuntungan tahunan tersebut, dan Anda memiliki periode pengembalian modal dalam jumlah Anda sendiri, bukan dalam perhitungan vendor.
Mode pemeliharaan dan kegagalan
Uptime datang dari jadwal, bukan karena keberuntungan. Rencanakan tiga tingkatan pekerjaan.
| Selang | Tugas |
|---|---|
| Sehari-hari | Periksa pemanas dan suhu kepala mati; bersihkan area yang terjepit; verifikasi aliran dan tekanan air pendingin |
| Mingguan | Periksa permukaan penjepit dan lokasi pin; periksa tekanan servo dan hidrolik; meninjau tingkat memo untuk penyimpangan |
| Triwulanan | Jalankan diagnostik kinerja; periksa sistem pelumasan; mengkalibrasi komponen penting |
| Setiap tahun | Periksa keausan sekrup dan laras; servis kepala cetakan; meninjau inventaris suku cadang secara lengkap |
Mode kegagalan yang umum terjadi mengikuti pola: tepian pinch-off yang aus melemahkan las dasar, zona pemanas yang melayang mengubah distribusi dinding, dan permukaan penjepit yang tumpul menyebabkan kilatan cahaya muncul. Masing-masing muncul sebagai cacat pada bagiannya terlebih dahulu.
Pelatihan operator menghasilkan keuntungan lebih cepat dibandingkan suku cadang mana pun. Konfirmasikan apa yang termasuk dalam pemasok Anda, dan konfirmasikan bahwa pemasangan mencakup prosedur pengamanan dan penguncian mesin sesuai dengan persyaratan keselamatan lokal Anda — di AS, ini berarti kepatuhan OSHA ditandatangani sebelum lini produksi menjalankan produksi.
Tanyakan tentang garansi secara tertulis:mesin kami beroperasi selama satu tahun di seluruh mesin sejak tiba di pabrik Anda, dengan komponen utama seperti pengontrol ketebalan dinding MOOG dan motor servo diperpanjang hingga dua tahun. Tanyakan kepada pemasok apa saja yang tercakup dalam garansi mereka, apa saja yang tidak termasuk dalam jaminan tersebut, dan seberapa cepat suku cadang mencapai negara Anda.
Memilih konfigurasi Anda
Bekerja dalam urutan ini: volume kontainer dan material mempersempit kelas mesin, volume tahunan menentukan stasiun tunggal atau ganda, dan persyaratan lapisan menentukan lengan pemindah cetakan atau lengan melengkung. Rongga kemudian menskalakan keluaran sesuai perkiraan Anda.
Kitapanduan seleksi lima langkahmenelusuri jalur pengukuran itu secara detail. Untuk kontainer di atas 30 liter, perbandingan menjadi terlalu berat untuk ekstrusi terus menerus, dan keputusan berpindah ke mesin akumulator — tercakup dalam kamiakumulator vs perbandingan berkelanjutan.
Pertanyaan yang sering diajukan
Apa itu mesin blow moulding kontinyu?
Mesin cetak tiup kontinyu mengeluarkan tabung plastik cair tanpa henti, yang disebut parison, sementara satu atau dua stasiun cetakan bergerak untuk menangkapnya, menutup, dan menggembungkan bagian tersebut. Pengekstrusi tidak pernah berhenti. Ini cocok untuk wadah kecil dan menengah berbahan HDPE, PP, dan PVC — botol, jerigen, dan kemasan pelumas. Bagian-bagian besar menggunakan mesin akumulator sebagai gantinya, karena parison gantung yang berat membentang sebelum cetakan ditutup.
Bagaimana cara menghitung botol per jam dari waktu siklus dan rongga?
Kalikan siklus per jam dengan rongga per kepala cetakan dengan jumlah stasiun. Sebuah mesin dengan kecepatan 600 siklus kering per jam dengan head 2 rongga pada stasiun ganda mencapai 2.400 buah per jam secara teori. Kemudian terapkan penurunan kecepatan yang realistis untuk pendinginan, penanganan, dan pergantian, karena peringkat katalog menunjukkan mesin berputar dalam keadaan kosong. Rencanakan kapasitas pada nomor yang diturunkan.
Bahan apa saja yang dijalankan dengan mesin blow moulding kontinyu?
HDPE, PP, PVC, dan PA bekerja dengan baik pada mesin blow moulding ekstrusi kontinyu. HDPE mendominasi produksi botol dan jerigen. Cocokkan sekrup dengan materialnya: grade yang lebih kaku membutuhkan kapasitas leleh yang lebih besar, itulah sebabnya diameter sekrup dan rasio panjang terhadap diameter menjadi penting. Botol minuman PET bening menggunakan proses yang berbeda — injection stretch blow moulding — dan mesin yang berbeda.
Berapa banyak energi yang digunakan mesin blow molding kontinyu?
Skala konsumsi energi rata-rata sesuai dengan ukuran alat berat. Mesin kontinyu Kinggle bekerja dengan daya 12 hingga 18 kW pada kelas 2 L, 16 hingga 25 kW pada kelas 5 L, 25 hingga 34 kW pada kelas 15 L, dan 40 hingga 80 kW pada model lengan melengkung kecepatan tinggi. Bandingkan pemasok dalam hal energi per komponen jadi, bukan per jam, karena mesin yang lebih cepat akan menyebarkan penggunaan energi yang sama ke lebih banyak komponen.
Perawatan apa yang dibutuhkan oleh saluran cetakan tiup berkelanjutan?
Rencanakan pekerjaan harian, mingguan, dan triwulanan. Setiap hari: periksa pemanas kepala, bersihkan area yang terjepit, verifikasi aliran air pendingin. Mingguan: periksa permukaan klem dan tekanan hidrolik atau servo. Setiap tiga bulan: jalankan diagnostik kinerja, periksa sistem pelumasan, dan kalibrasi komponen penting. Simpanlah suku cadang yang cepat aus di lokasi, karena suku cadang yang hilang akan memerlukan biaya waktu henti yang lebih besar dibandingkan dengan persediaan.
Langkah selanjutnya tergantung di mana Anda berada
Kirimkan detail kontainer Anda — volume, material, ketebalan dinding, target keluaran — dan teknisi kami akan merespons dengan jalur yang tepat untuk tahapan Anda:
- Mencoba produk baru?Kami akan merekomendasikan konfigurasi awal dan menjalankan bagian Anda dalam uji coba sampel.
- Menambah kapasitas?Kami akan membuat perhitungan keluaran berdasarkan garis pengisian Anda dan mengutip model yang cocok.
- Mengganti mesin yang sudah tua?Kami akan membandingkan energi per bagian dan sisa dengan saluran Anda saat ini, sehingga pengembaliannya berasal dari jumlah Anda.
Setiap kutipan menyebutkan model, komponen, persyaratan perdagangan, dan waktu tunggu — model reguler berjalan 30 hingga 40 hari, model kustom 60 hingga 120 hari. Telusurijangkauan mesin kontinyu penuhsaat Anda mengumpulkan nomor Anda.
Minta konfigurasi dan kutipan →Mesin blow moulding yang kontinyu mendapatkan tempatnya melalui ritme — ekstruder yang tidak pernah berhenti, cetakan yang mengikuti perkembangan, dan garis yang disesuaikan dengan ukuran pengisi Anda. Dapatkan konfigurasi, jumlah rongga, dan penurunan kecepatan yang benar, serta perhitungan keluaran yang disimpan dalam produksi. Lihat model dan spesifikasinya dijangkauan mesin blow moulding terus menerus.