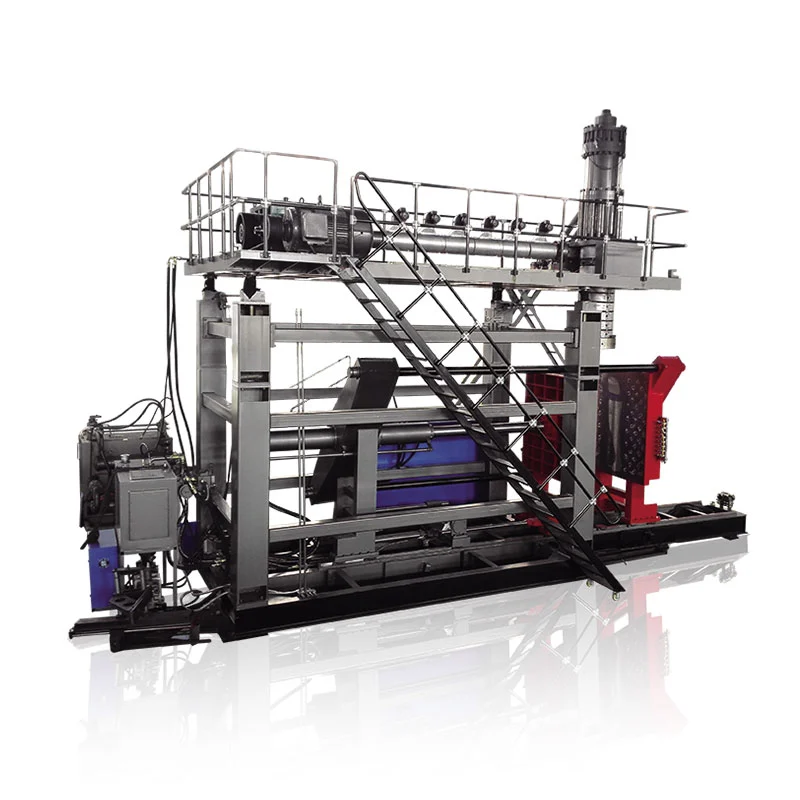
Cetakan tiup bukan hanya bentuk negatif dari sebuah botol. Ia harus menangkap dan menyegel parison panas, melepaskan udara yang terperangkap, menghilangkan panas, membuat leher dan alas, melepaskan lampu kilat, memasang penjepit, dan melepaskan bagian—sesuai ritme produksi yang diperlukan.

Bahasa penelusuran dapat mengaburkan cakupan ini. Pembeli menggunakancetakan tiup, cetakan tiup, cetakan botol, cetakan botol plastik, perkakas EBMDancetakan tiup ekstrusiuntuk alat terkait. Kepala cetakannya berbeda: ia membentuk parison sebelum cetakan ditutup. Kutipan harus mencantumkan perkakas die-head dan cetakan tiup sebagai item terpisah.
Panduan ini berfokus pada cetakan tiup ekstrusi daripada perkakas preform injeksi atau tiupan regangan. Hal ini juga memisahkan data sampul mesin yang dipublikasikan dari jaminan proyek. Tidak ada dimensi pinch-off, ventilasi, atau pendinginan universal yang cocok untuk setiap resin dan komponen.
Cetakan tiup produksi memiliki tujuh pekerjaan yang terhubung
Rongga memberikan bentuk luar pada bagian tersebut, tetapi reproduksi bentuk hanyalah pekerjaan pertama. Alat tersebut harus menjalankan fungsi berikut secara bersamaan:
- Temukan parisonnya.Cetakan yang terbuka harus menerima tabung panas tanpa menyeret, melipat, atau menghilangkan bagian terjepit.
- Tutup dan las.Daerah yang terjepit menutup parison dan mengatur material yang dipindahkan di bagian leher, ekor, pegangan atau area flash lainnya.
- Biarkan udara yang terperangkap keluar.Ventilasi menyediakan jalur udara antara permukaan paris dan rongga yang mengembang.
- Perpindahan panas.Sirkuit pendingin menghilangkan panas dengan keseimbangan yang cukup untuk melepaskan bagian yang stabil pada waktu yang berulang.
- Buat antarmuka.Sisipan leher, detail kalibrasi, fitur peniup atau peniup bawah harus sesuai dengan penutup wadah dan mesin.
- Lepaskan dan selesaikan bagian tersebut.Draf, sisipan, gerakan pembukaan, dan strategi deflashing menentukan apakah bagian tersebut dapat meninggalkan cetakan dengan bersih.
- Pasang dan selamatkan mesin.Rakitan lengkap harus sesuai dengan pelat, bukaan, ketebalan, dan pengaturan pemasangan sambil melakukan siklus penjepitan dan termal yang berulang.
Perubahan yang dilakukan untuk satu pekerjaan dapat mempengaruhi pekerjaan lainnya. Kantong flash yang lebih dalam dapat mengubah konsentrasi panas di sekitar lasan. Rongga yang dipoles dapat mereproduksi penampilan secara berbeda sekaligus mengubah cara udara yang terperangkap bergerak. Sisipan bergerak yang besar dapat mengatasi undercut namun memakan ruang pendinginan dan pembukaan. Tinjau keputusan di tingkat sistem.
Anatomi cetakan tiup: istilah untuk dicantumkan pada gambar
Pandangan konseptual berikut mengidentifikasi antarmuka yang diharapkan akan didiskusikan oleh pembeli. Ini bukan cetakan perkakas dan tidak mengandung dimensi produksi.
Permukaan rongga membentuk satu sisi bagian. Sisipan dapat membatasi area leher, pegangan, atau keausan.
Terletak di batas penutupan tempat parison disegel.
Rongga lawan bertemu pada bidang perpisahan. Penyelarasan dan kontrol pemasangan penutupan berulang.
Rute ventilasi mengarahkan udara yang terperangkap menjauh dari daerah rongga tertentu.
| Fitur | Fungsi | Bukti untuk disetujui |
|---|---|---|
| Permukaan rongga | Mendefinisikan geometri eksternal, tekstur, penandaan, dan pendinginan kontak lokal | Model bagian akhir, dasar penyusutan, keterangan permukaan dan dimensi kritis |
| Garis perpisahan | Batas tempat bertemunya separuh cetakan | Lokasi jahitan yang terlihat, draft, akses flash dan efek pada permukaan fungsional |
| Lahan pinch-off/kompresi | Mengompresi dan menyegel material parison sambil mengontrol garis las dan putus | Detail perkakas khusus material dan uji las/trim yang disepakati |
| Saku flash atau lega | Menerima material yang dipindahkan melampaui area jepit | Estimasi perbandingan kotor, geometri flash, dan rute deflash |
| Ventilasi | Lepaskan udara yang terperangkap di luar parison yang meluas | Peta lokasi, tanda saksi yang diizinkan, dan kebersihan |
| Sirkuit pendingin | Hilangkan panas dan kendalikan distribusi suhu | Gambar saluran, identifikasi sirkuit, arah aliran dan antarmuka utilitas |
| Antarmuka leher dan pukulan | Membentuk atau mengkalibrasi hasil akhir dan memberikan hembusan udara | Gambar penutup, konsep blow-pin/bottom-blow, dan kelonggaran trim |
| Pemasangan dan penyelarasan | Hubungkan cetakan ke pelat dan pertahankan penutupan berulang | Gambar antarmuka mesin, massa, pusat gravitasi, pengencang dan titik pengangkatan |
Mulailah dengan bagian dan pengujiannya—bukan rongga generik
Pembuat cetakan membutuhkan lebih dari liter nominal. Jerigen bergagang 5L, botol bundar 5L, dan komponen teknis berdinding ganda mungkin memerlukan garis perpisahan, diameter perbandingan, tata letak lampu kilat, dan urutan pelepasan yang berbeda.
Petakan dimana parison harus terbentang
Parison tidak mengisi rongga seperti lelehan cetakan injeksi yang mengalir di bawah tekanan tinggi. Ini mengembang dan membentang menuju dinding rongga. Penarikan yang dalam, area datar yang luas, sudut tajam, leher offset, dan akar pegangan dapat menuntut lebih banyak material lokal atau strategi garis perpisahan yang berbeda. Gunakan jari-jari dan geometri yang dapat dibentuk tanpa meminta daerah tipis meregang lebih jauh dari daya dukung material dan proses.
Cantumkan lokasi berkualitas pada gambar
“Dinding seragam” bukanlah aturan penerimaan yang dapat diukur. Tandai lokasi penting dan sebutkan metode pengujiannya. Bahu, sudut, akar pegangan, alas, las penjepit, dan panel mungkin memiliki kebutuhan fungsional yang berbeda. Hubungkan lokasi tersebut kepengaturan pemrograman parisonjadi geometri cetakan dan distribusi material tidak disesuaikan secara independen.
Rencanakan penyusutan tanpa meminjam persentase yang tidak terkait
Penyusutan tergantung pada kadar resin, distribusi dinding, suhu rongga, waktu pendinginan, dan geometri bagian. Gunakan data pemasok bahan sebagai referensi awal, lalu terapkan metode pembuat cetakan dan validasi bagian sebenarnya. Persentase umum yang disalin dari botol lain bukanlah dasar ukuran rongga yang dapat diterima.
Garis perpisahan, pinch-off dan flash harus didesain bersamaan
Garis perpisahan menentukan di mana kedua bagian alat saling berdekatan dan di mana jahitan yang terlihat dapat muncul. Tempatkan di tempat cetakan dapat terbuka, parison dapat ditangkap, bagian dapat dilepaskan dan peralatan pemangkasan dapat mencapai flash. Hindari menempatkan jahitan yang tidak terkontrol pada permukaan penyegelan, dekorasi penting, atau antarmuka fungsional lainnya.
Pinch-off adalah fitur pembentuk las
Di bagian ekor atau pangkal, daerah cubitan yang berlawanan menekan dua dinding parison yang panas menjadi satu. Detailnya harus memindahkan material yang cukup untuk membentuk lasan sekaligus menciptakan garis putus yang dapat dikontrol untuk menghilangkan flash. Tanah, sudut, stand-off dan saku yang benar bergantung pada resin, ketebalan parison, tindakan penutupan dan bagian. Perlakukan mereka sebagai dimensi rekayasa, bukan blok standar yang disalin ke seluruh material.
Literatur paten yang diterbitkan tentang ekstrusi blow moulding juga memperlakukan daerah pinch, flash pocket, suhu cetakan, kecepatan penutupan dan waktu deflashing sebagai variabel yang berinteraksi dan bukan sebagai dimensi tepi tunggal. Hal ini mendukung aturan pembelian yang konservatif: setujui detail cubit dengan resin dan metode uji cobanya, bukan berdasarkan penampilannya saja.
Rancang rute flash sebelum memesan otomatisasi
Identifikasi lampu kilat atas, lampu kilat ekor, lampu kilat pegangan, dan sisa kalibrasi lainnya. Putuskan apakah pelepasan dilakukan di dalam cetakan, di tempat pelubangan, dengan alat pemangkas, atau melalui perlengkapan sekunder. Massa kilat termasuk dalam permintaan lelehan kotor, kapasitas penggiling, dan perencanaan penggilingan ulang. Gambar alat juga harus menunjukkan bagaimana potongan yang dibuang membersihkan cetakan dan jalur pembuangannya.
Pendinginan dan ventilasi menentukan apakah rongga dapat bekerja pada kecepatan produksi
Kontrol pendinginan ketika bagian tersebut cukup stabil untuk meninggalkan cetakan; ventilasi mengontrol apakah parison yang meluas dapat mencapai permukaan rongga. Keduanya merupakan masalah terdistribusi. Satu wilayah yang lambat, panas, atau tertutup udara dapat mengatur siklus dan tampilan keseluruhan bagian.
Bagilah sirkuit pendingin berdasarkan beban panas dan kebutuhan kontrol
Sudut yang tebal, daerah terjepit, sisipan leher, dan fitur dalam mungkin tidak melepaskan panas dengan kecepatan yang sama seperti dinding tipis lurus. Beberapa sirkuit yang dapat diidentifikasi memungkinkan untuk mendiagnosis dan menyeimbangkan wilayah tersebut. Dokumentasikan saluran masuk, saluran keluar, dan arah setiap sirkuit. Jangan menyambungkan cetakan ke air tanaman hanya berdasarkan diameter selang; verifikasi aliran, tekanan, suhu, kualitas air, dan penurunan tekanan yang diperlukan untuk alat akhir.
Sebuah studi elemen hingga yang diterbitkan tentang pendinginan ekstrusi cetakan tiup memeriksa bahan cetakan, perpindahan panas internal, ketebalan bagian dan suhu perbandingan awal sebagai variabel yang mempengaruhi bidang suhu dan waktu pembukaan cetakan. Penelitian tersebut tidak memberikan janji waktu siklus untuk proyek Kinggle, namun memperkuat mengapa kutipan cetakan harus menentukan desain termal dan asumsi proses.
Temukan ventilasi di mana udara dapat terperangkap
Saat parison mengembang, udara tetap berada di antara permukaan luar dan rongga. Tanpa jalan keluar, udara tersebut dapat menunda kontak dan menyebabkan tekstur yang tidak lengkap, garis tarik, atau detail yang terbentuk dengan buruk. ItuPanduan desain cetakan tiup ekstrusi Pak khususmenjelaskan ventilasi garis perpisahan dan ventilasi rongga di dekat sisipan atau fitur dalam. Ukuran ventilasi yang tepat dan tunjangan tanda saksi masih bergantung pada bagian dan bahannya.
Kebersihan adalah bagian dari desain ventilasi
Ventilasi dapat kehilangan efektivitasnya jika residu, debu, atau material terdegradasi menumpuk. Gambar cetakan dan file pemeliharaan harus menunjukkan di mana letak ventilasi, bagaimana ventilasi tersebut terhubung ke atmosfer, dan cara pemeriksaannya tanpa merusak rongga. Lacak perubahan permukaan atau pengisian berdasarkan posisi sebelum meningkatkan tekanan hembusan untuk mengkompensasi jalur yang diblokir.
Pekerjaan high-gloss adalah proyek termal yang terpisah
Perkakas yang lebih dingin dapat mendukung penghilangan panas, sementara replikasi permukaan memerlukan strategi suhu rongga yang berbeda. Sebuah studi tinjauan sejawat pada tahun 2023 menunjukkan cetakan tiup ekstrusi suhu variabel pada satu kotak spoiler otomotif ABS menggunakan pemanas terkontrol dan pendingin air. Hal ini merupakan bukti adanya pendekatan khusus, bukan bukti bahwa setiap botol harus menggunakan peralatan variotherm. Nyatakan persyaratan penampilan sejak dini sehingga cetakan dan siklus dapat dirancang bersama.
Penyelesaian leher, metode peniupan, dan deflashing adalah satu antarmuka
Sistem penutupan menetapkan dimensi fungsional di bagian atas botol. Menyediakan gambar tutup atau penutup, permukaan penyegelan, detail benang atau kancing, fitur tamper dan kondisi trim yang diizinkan. Putuskan apakah hasil akhir dibentuk, dikalibrasi, diratakan, atau dipotong pada pengoperasian selanjutnya. Jangan mengutip “leher standar” tanpa revisi gambar yang terkontrol.
Cocokkan alat dengan pengaturan tiupan
Pengaturan hembusan atas, hembusan bawah, dan jarum menempatkan udara dan perangkat keras secara berbeda. Pin peniup juga dapat berpartisipasi dalam kalibrasi leher atau penanganan lampu kilat. Konfirmasikan jarak goresan, pemusatan, pendinginan, penyegelan, dan benturan dengan mesin Kinggle yang dipilih daripada membiarkan pembuat cetakan menyimpulkannya hanya dari botolnya.
Periksa pengukur hilir terhadap data yang sama
Leher mungkin terlihat bersih tetapi masih gagal dalam penerapan tutup atau penyegelan. Sepakati data dan pengukur mana yang digunakan pada uji coba cetakan, pengujian kebocoran, dan kualifikasi jalur pengisian. Simpan identitas pengukur dan status kalibrasi dalam catatan penerimaan. Jika pemangkas otomatis mengubah leher setelah pencetakan, periksa kondisi akhir, bukan hanya sampel yang sudah dicetak.
Perbandingan asli: Referensi mesin Kinggle untuk penyaringan kesesuaian cetakan
Tabel di bawah ini mengekstrak bidang terkait cetakan dari lima halaman produk Kinggle saat ini. Ini mencakup mesin kontinyu dan akumulator sehingga pembeli dapat melihat mengapa kapasitas nominal kontainer tidak dapat menggantikan gambar antarmuka perkakas.
| Model yang diterbitkan | Kelas mesin | Referensi kontainer maks | Ukuran pelat cetakan (W×H) | Ukuran cetakan maksimal yang dipublikasikan (W×H) | Kisaran ketebalan cetakan | Kekuatan penjepit |
|---|---|---|---|---|---|---|
| KGB2L | Berkelanjutan, stasiun tunggal | 2 liter | 380×430mm | 360×380mm | 160–300 mm | 40 kN |
| KGB5L | Berkelanjutan, stasiun tunggal | 5 liter | 368×450mm | 410×450mm | 200–310 mm | 65 kN |
| KGB15L | Berkelanjutan, stasiun tunggal | 15 liter | 500 × 550mm | 580×500mm | 300–380 mm | 165 kN |
| KGB80A | Akumulator, cetakan tetap | 30 liter | 750×860mm | 520×860mm | 360–420mm | 215 kN |
| KGB90A | Akumulator, cetakan tetap | 60 liter | 960×980mm | 700 × 980mm | 460–550mm | 280 kN |
Tiga temuan penting sebelum pelepasan cetakan
Pertama, liter tidak menentukan orientasi cetakan.Referensi kontinu 15L menerbitkan baris cetakan maksimum yang lebih lebar namun lebih pendek dibandingkan referensi akumulator 30L. Arsitektur dan bentuk bagian penting di samping volume.
Kedua, ketebalan cetakan memiliki kisaran tersendiri.Sebuah rongga dapat sesuai dengan dimensi permukaan yang tercantum dan masih berada di luar ketebalan atau pengaturan bukaan yang diizinkan. Pelat belakang, sisipan, dan sambungan pendingin ditambahkan ke rakitan.
Ketiga, kekuatan penjepit dimiliki oleh produk dan proses.Nilai halaman mesin adalah kekuatan yang tersedia, bukan bukti bahwa cetakan apa pun di dalam amplop cocok. Area yang diproyeksikan, kondisi hembusan angin, permintaan yang tidak mencukupi, dan konstruksi cetakan memerlukan tinjauan teknik.


Bahan cetakan, sisipan, dan penyelesaian permukaan harus mengikuti tugas produksi
Bahan perkakas mempengaruhi perpindahan panas, kemampuan mesin, perbaikan, keausan dan biaya. Volume produksi saja tidak cukup untuk memilihnya. Pertimbangkan resin, spesifikasi permukaan, tugas pinch-off, kondisi abrasif atau korosif, fitur pergerakan, kemampuan perawatan dan strategi perbaikan yang diterima.
Bahan cetakan dasar
Tanyakan paduan atau kadar yang tepat, perlakuan panas jika memungkinkan, metode pembuatan rongga, dan dasar desain termal. “Cetakan aluminium” atau “cetakan baja” terlalu luas untuk dibandingkan.
Sisipan yang dapat diganti
Sisipan neck, pinch-off, wear, thread atau vent dapat melokalisasi perawatan dan memungkinkan material berbeda pada fitur yang menuntut. Catat identifikasi sisipan dan ruang lingkup cadangan.
Tekstur dan ukiran
Tentukan file karya seni, orientasi, penerimaan kedalaman/penampilan, interaksi ventilasi, dan kontrol revisi. Konfirmasikan bagaimana proses akan mereproduksi permukaan yang diminta.
Perlindungan dan penyimpanan
Tentukan pembersihan, perlindungan korosi yang disetujui, pengurasan air, kunci pengangkutan, titik pengangkatan, dan kondisi penyimpanan. Jaga saluran air dan cubit permukaan selama waktu henti.
Rekomendasi material dari pembuat perkakas harus menyatakan asumsi dan pengecualiannya. Saat membandingkan dua penawaran, periksa apakah keduanya mencakup bahan sisipan, lingkup pendinginan, pengukiran, penyelesaian permukaan, selang, alat kelengkapan, perangkat keras pengangkat, pekerjaan uji coba, dan suku cadang yang sama.
Uji coba pabrik: buktikan cetakan sebagai proses yang berulang
Botol pertama yang dapat diterima membuktikan bahwa sistem dapat membentuk bagian tersebut satu kali. Penerimaan produksi memerlukan proses yang stabil dengan kondisi yang dapat ditelusuri. Alur kerja berikut adalah struktur bukti yang direkomendasikan, bukan klaim bahwa setiap proyek Kinggle telah menggunakan protokol yang sama.
- Konfirmasikan identitas.Catat mesin, cetakan, sisipan, perkakas cetakan, kualitas/lot bahan, kondisi warna atau penggilingan ulang dan revisi resep.
- Stabilkan kondisi.Catat suhu aktual, pasokan/pengembalian air pendingin, kondisi hembusan, dan tahapan siklus setelah proses mencapai kondisi yang disepakati.
- Periksa alatnya.Periksa penutupan garis perpisahan, keselarasan, kebocoran air dan udara, kondisi ventilasi, permukaan terjepit dan pergerakan yang aman.
- Sampel berdasarkan posisi.Jaga identitas rongga, saluran keluar, dan stasiun melalui penimbangan, pengukuran dinding, pemangkasan, dan pengujian fungsional.
- Ukur kondisi jadi.Sertakan efek reaming, punching, deflashing, atau langkah penyelesaian lainnya yang disertakan.
- Catat semua kerugian.Penolakan log, penghentian, alarm, koreksi manual, dan gangguan hilir selama jangka waktu yang disepakati.
- Simpan garis dasar.Menyetujui revisi gambar, resep, foto, pengukuran, pengukur dan tindakan perbaikan terbuka bersama-sama.
Diagnosis pola sebelum mengubah resep
| Pola yang diamati | Area alat atau proses yang harus diperiksa | Bukti untuk dikumpulkan |
|---|---|---|
| Lasan ekor yang lemah atau tidak konsisten | Posisi Parison, detail pinch, penutupan cetakan, suhu lokal, flash relief dan deflashing | Sampel las yang diberi label posisi, massa kotor, urutan dekat, dan uji fungsional |
| Tekstur buruk atau detail tidak lengkap | Ventilasi, lokasi udara terperangkap, kondisi rongga, kontak parison dan suhu | Peta cacat, inspeksi ventilasi, kondisi proses aktual, dan foto rongga |
| Warpage setelah ejeksi | Distribusi dinding, keseimbangan pendinginan, waktu ejeksi, penanganan dan pasca-pendinginan | Suhu/aliran berdasarkan sirkuit, pemeriksaan dimensi berjangka waktu, dan peta dinding |
| Berkedip di satu sisi | Penyelarasan, paralelisme pelat, permukaan perpisahan, pemasangan cetakan dan pemusatan parison | Riwayat posisi, inspeksi penutupan dan ulangi bagian sebelum/sesudah koreksi |
| Siklus lambat atau variabel | Pembatasan sirkuit pendingin, daerah panas, ketebalan bagian, ventilasi dan penundaan hilir | Waktu tahap siklus, kondisi pasokan/pengembalian, dan log penghentian |
Gunakan KinggleAlur kerja bukti HMIketika alarm atau perubahan urutan menyertai masalah jamur. Bawalah titik inspeksi yang disetujui ke dalamrencana pemeliharaan preventifdaripada menunggu kualitas komponen menurun.
RFQ cetakan tiup dan daftar periksa tinjauan desain
- File bagian 2D/3D yang dikontrol, revisi, kapasitas, dimensi maksimum, dan konten yang diinginkan.
- Gambar penutup dan penutup leher, sampel tutup, tanggal penyegelan, dan kondisi trim akhir.
- Tingkat resin yang tepat, warna/aditif, rencana penggilingan ulang/PCR, dan informasi pemasok bahan.
- Berat jadi, perkiraan perbandingan kotor dan rute flash.
- Lokasi dinding dan dimensi kritis dengan metode pengujian dan batas penerimaan.
- Uji kebocoran, jatuh, beban atas, torsi, lingkungan, atau fungsi khusus proyek lainnya.
- Model mesin, jumlah stasiun dan rongga, rencana outlet die-head dan jarak pusat parison.
- Antarmuka pelat/pemasangan, selubung cetakan, ketebalan, bukaan, pengaturan penjepit dan peniup.
- Garis perpisahan, pinch-off, saku flash, sisipan leher, ventilasi, sirkuit pendingin, dan penyelesaian permukaan.
- Antarmuka pengambilan, pemangkasan, pengujian kebocoran, pengangkutan, dan penanganan barang bekas.
- Bahan perkakas, nilai sisipan, kekerasan/perlakuan jika relevan, suku cadang dan metode perbaikan.
- Kuantitas bahan percobaan, durasi pengoperasian, sampel, pengukur, catatan data, dan tanggung jawab penerimaan.
- Pengaturan umum, titik pengangkatan, massa cetakan/pusat gravitasi dan prosedur pergantian yang disetujui.
- Batasan cakupan: cetakan, perkakas cetakan, alat kelengkapan, selang, gambar, pelatihan, pengemasan, dan barang yang dipasok pembeli.
Untuk layanan pabrik, sambungkan sirkuit cetakan akhir dan pengaturan hembusan ke Kinggle'spanduan perencanaan utilitas dan tata letak. Untuk kelas mesin dan urutan produksi, gunakanpanduan cetakan tiup ekstrusi terus menerusdan konfirmasi apakah platform akumulator diperlukan untuk bagian akhir.
Pertanyaan yang sering diajukan
Apa perbedaan antara cetakan tiup dan kepala cetakan tiup?
Kepala cetakan membentuk parison cair sebelum dicetak. Cetakan tiup menutup sekeliling paris itu, menyegelnya, menerima hembusan udara, mendinginkan bagian tersebut dan menentukan bentuk luarnya. Mereka adalah sistem perkakas yang terpisah namun terhubung.
Informasi apa yang diperlukan untuk merancang cetakan tiup ekstrusi?
Menyediakan bagian terkontrol dan gambar penutup, tingkat resin, bobot perbandingan jadi dan kotor, dinding dan dimensi kritis, uji fungsional, target keluaran, antarmuka mesin, rencana rongga, metode pemangkasan, dan utilitas pabrik.
Mengapa desain pinch-off penting dalam cetakan tiup ekstrusi?
Pinch-off memampatkan dan menyegel material parison panas dan membantu menentukan di mana flash terpisah. Geometrinya berinteraksi dengan material, ketebalan parison, penutupan cetakan, suhu, flash relief dan deflashing, sehingga harus divalidasi pada proyek sebenarnya.
Mengapa cetakan tiup ekstrusi memerlukan ventilasi?
Udara dapat terperangkap di antara parison dan rongga yang membesar. Ventilasi memberikan jalan keluar sehingga parison dapat menyentuh permukaan cetakan dan mereproduksi bentuk dan detail yang diinginkan.
Bagaimana saluran pendingin mempengaruhi waktu siklus blow moulding?
Sirkuit pendingin menghilangkan panas hingga bagian tersebut dapat dilepaskan tanpa deformasi yang tidak dapat diterima. Wilayah panas paling lambat dapat membatasi siklus, sehingga tata letak sirkuit, aliran, suhu, bahan cetakan, dan distribusi dinding harus dievaluasi bersama.
Bisakah cetakan tiup yang ada cocok dengan mesin lain?
Mungkin saja, tapi jangan berasumsi. Periksa lebar cetakan, tinggi, ketebalan, massa, pemasangan, bukaan, penjepit, posisi blow-pin, utilitas, jalur pengambilan, penyelarasan die-head dan kontrol terhadap mesin penerima.
Haruskah saya memilih cetakan tiup aluminium atau baja?
Pilihannya bergantung pada kinerja termal, tugas produksi, resin, persyaratan permukaan dan keausan, strategi sisipan, kemampuan perbaikan, waktu pengerjaan, dan biaya. Mintalah asumsi mutu dan desain yang tepat daripada memilih hanya dari nama logamnya saja.